
Was passiert bei der Lasergravur wirklich? Der fundamentale Unterschied zum Druck
Bei der Lasergravur (Laser Engraving) trägt ein hochenergetischer Laserstrahl die Materialoberfläche thermisch ab. Motive entstehen durch gezieltes Verdampfen, Verfärben oder Karbonisieren. Der Laser verändert also den Werkstoff selbst: Die Oberfläche wird abgetragen, verfärbt oder verkohlt – ein grundlegender Unterschied zum klassischen Druck, bei dem Farbe aufgetragen wird
Dieser Unterschied bestimmt die gesamte Herangehensweise: Eine gestochen scharfe Schwarz-Weiß-Grafik auf dem Bildschirm kann nach dem Lasern verschwommen, verbrannt oder kaum sichtbar sein. Das Endergebnis diktiert allein die Reaktion des Materials auf den Laserstrahl – nicht die Vorstellung des Designers
In der Praxis dominieren zwei Laserquellen: Faserlaser (Fiber Laser, ca. 1064 nm) sind ideal für die Metallbeschriftung, während CO₂-Laser (Wellenlänge ca. 10,6 µm) bei Holz, Leder, Acryl, Papier und Gummi zum Einsatz kommen. Vor der Auftragsvergabe sollte geklärt werden, welches Lasersystem der Dienstleister nutzt, da dies die Materialauswahl und das Gravurergebnis maßgeblich bestimmt
Warum dasselbe Motiv auf verschiedenen Materialien völlig unterschiedlich wirkt
Das Gravurergebnis hängt von der Absorptionsfähigkeit des jeweiligen Werkstoffs ab:
・Dunkle Hölzer (wie Walnuss oder Buche) absorbieren stark: Der Brandkontrast ist deutlich, selbst feine Schriften bleiben scharf lesbar
・Helle Hölzer (wie Birkensperrholz) erzeugen nur leichte Schmauchspuren und geringen Kontrast; hier muss oft tiefer graviert oder nachträglich koloriert werden
・Leder karbonisiert und schwärzt unter dem Laserstrahl; Materialstärke und Oberflächenbeschichtung beeinflussen die Tontiefe jedoch erheblich
・Metalle wie eloxiertes Aluminium, Edelstahl oder Titan lassen sich mit dem Faserlaser direkt mit präzisen weißen oder schwarzen Markierungen versehen
・Acrylglas erhält durch die Gravur eine mattweiße, satinierte Optik. Bei transparentem Acryl bricht sich seitlich einfallendes Licht im Schriftbild – ein beliebter Effekt für Trophäen und Leuchtaufsteller
Reagiert ein Material nicht ausreichend auf den Laser oder absorbiert das Licht kaum (wie Glas, bestimmte Keramikglasuren oder unbehandelter Edelstahl), sind spezielle Lasermarkiersprays oder alternative Veredelungsverfahren nötig. Dieser Aspekt wird bei der Vergabe oft unterschätzt
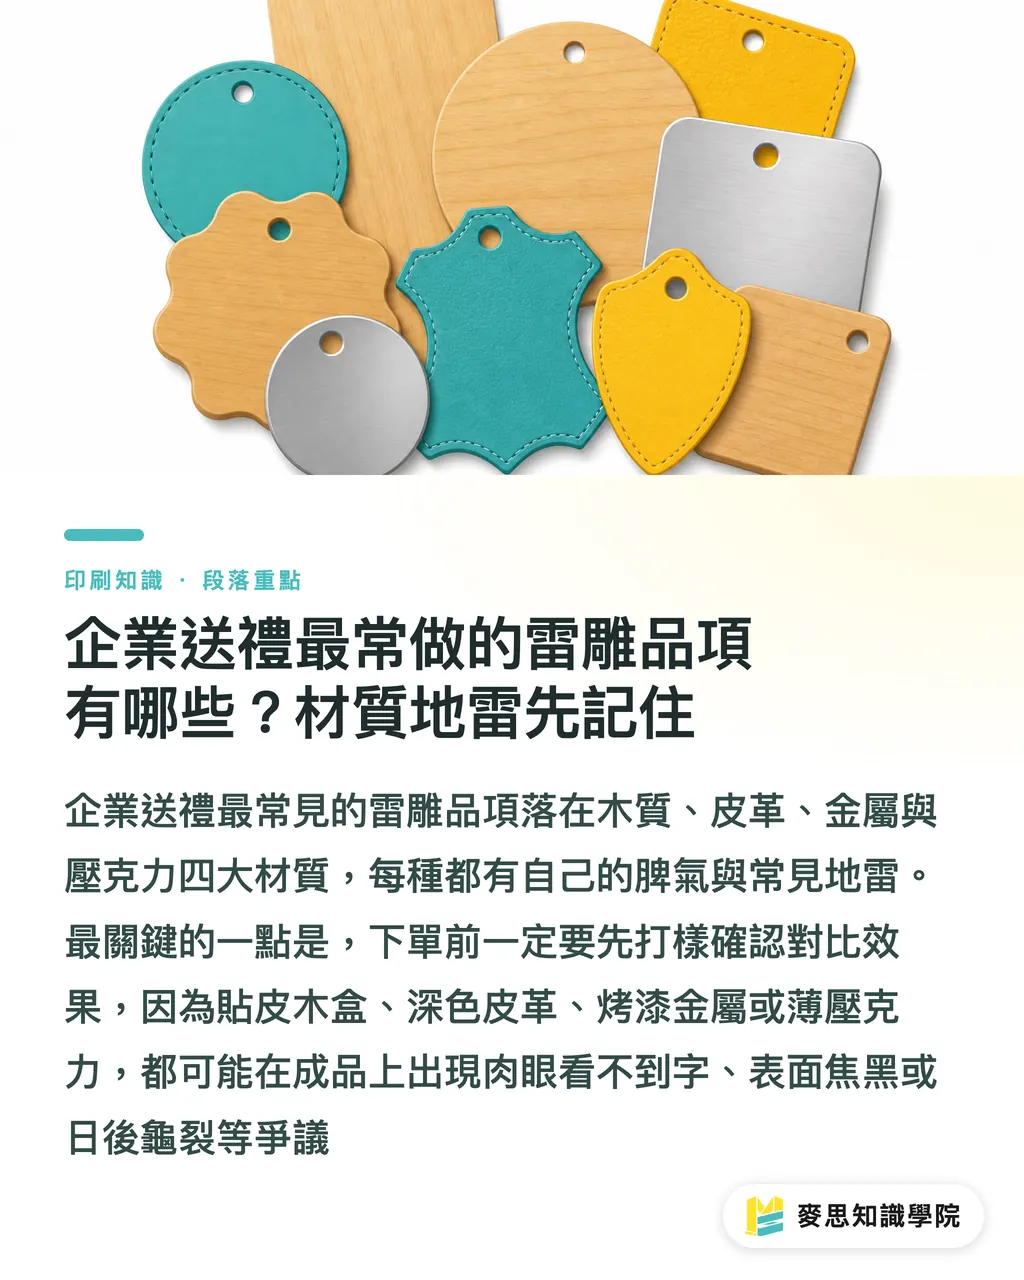
Beliebte lasergeschnittene und -gravierte Werbeartikel: Material-Fettnäpfchen im Überblick
Individuelle Werbepräsente konzentrieren sich meist auf vier Werkstoffgruppen, von denen jede ihre Eigenheiten hat. Die folgenden Erfahrungswerte helfen, unnötige Korrekturschleifen und Fehlproduktionen zu vermeiden
Holzkarten und Schatullen: Hochwertig, erfordert aber die richtige Holzwahl
Holz ist der Klassiker unter den gravierten Geschenken: wirtschaftlich attraktiv und mit natürlicher, warmer Haptik. Allerdings variieren die Eigenschaften stark:
・Sperrholz (wie laserspezifisches Birkensperrholz) bietet eine homogene Dichte und verlässliche Gravurergebnisse – die sicherste Wahl für Standardprojekte
・Massivholz (wie Nussbaum, Buche oder Zeder) besitzt eine ausgeprägte Maserung. Der Faserverlauf beeinflusst die Randschärfe; längs und quer zur Faser fallen Strichstärken unterschiedlich aus
・Dunkles Holz liefert hohen Kontrast und gute Lesbarkeit; helles Holz erfordert oft tiefere Gravuren oder anschließende Farbauslegungen
・Eine zu hohe Holzfeuchte führt zu starker Rauchentwicklung, verwaschenen Schmauchkanten oder Rissbildung. Die Lagerbedingungen der Rohlinge sind daher entscheidend
Typische Falle: Bei furnierten, lackierten oder versiegelten Holzboxen durchdringt der Laser erst die Schutzschicht, bevor er das Trägerholz erreicht. Das Resultat ist eine unsaubere, fleckige Optik mit weißlichen Rändern über verkohltem Untergrund
Lederanhänger und Kleinlederwaren: Materialstärke und Zurichtung entscheiden
Lasergravuren auf Leder werden häufig für Geldbörsenprägungen, Buchumschlag-Labels oder Lederbadges eingesetzt. Drei Faktoren sind hier ausschlaggebend:
・Eine Materialstärke von 1,5 bis 2,5 mm bildet den optimalen Arbeitsbereich. Zu dünnes Leder brennt leicht durch oder versprödet
・Pflanzlich gegerbtes Leder (Vegetable-tanned Leather) reagiert exzellent auf den Laserstrahl und bildet einen erstklassigen Kontrast – die erste Wahl für Premiumpräsente
・Chromgegerbtes oder stark versiegeltes Leder neigt an den Schnitt- und Gravurkanten zu Versprödung und Mikrorissen; feine Schriften laufen hier schnell zu
Typische Falle: Eine dunkle Gravur auf dunkelbraunem oder schwarzem Leder ist kaum erkennbar. Das Motiv geht optisch unter. Ein Vorabmuster zur Kontrollprüfung des Kontrasts ist unverzichtbar
Metallvisitenkarten und Gedenktafeln: Kratzfest, verlangt aber die passende Laserquelle
Gravierte Metallartikel wirken langlebig und wertig, unterliegen jedoch technischen Restriktionen:
・Eloxiertes Aluminium (Anodized Aluminum) liefert optimale Ergebnisse: Faserlaser erzeugen saubere weiße oder tiefschwarze Beschriftungen
・Edelstahl und Titan lassen sich direkt gravieren, erfordern jedoch längere Bearbeitungszeiten und höhere Budgets
・Vergoldete, versilberte oder Messing-Oberflächen ergeben oft nur flache Gravuren und benötigen meist markierungsunterstützende Pasten
・Bei pulverbeschichteten, lackierten oder bedruckten Metallteilen trägt der Laser den Lack ab, sodass das Grundmetall kontrastreich zum Vorschein kommt
Typische Falle: Wird vorab nicht präzisiert, ob das Metall selbst graviert oder lediglich die Lackschicht abgetragen werden soll, weichen Haptik und Kontrast völlig von den Erwartungen ab – ein klassischer Reklamationsgrund bei der Endabnahme
Acrylglas-Trophäen und Leuchtaufsteller: Lichtbrechung als Designelement
Acrylgravuren sind Standard für Pokale, Tischaufsteller und illuminierte Schilder:
・Transparentes Acrylglas wird durch die Gravur mattweiß. Bei Kanteneinkopplung von Licht entsteht ein gleichmäßiger Leuchteffekt
・Gefärbtes (weißes oder schwarzes) Acryl erzeugt klare Kontraste und eignet sich hervorragend für Schilder und Plaketten
・Materialstärken von 3 bis 6 mm bilden den soliden Standardbereich. Zu dünnes Material verzieht sich thermisch, während extrem dicke Platten unnötig lange Laserzeiten fordern
Typische Falle: Acrylglas weist materialspezifische Eigenspannungen auf. Wird das gravierte Teil starken Temperaturschwankungen ausgesetzt, können Spannungsrisse entstehen. Dies ist eine physikalische Werkstoffeigenschaft und kein Verarbeitungsfehler, wird von Auftraggebern jedoch häufig als Mangel reklamiert
Druckdatenvorgaben für die Lasergravur: Die drei häufigsten Fehlerquellen
Gravurdaten folgen anderen Gesetzmäßigkeiten als klassische Druckdaten. Datenabrisse und Rückfragen entstehen selten durch schlechtes Design, sondern durch falsche Dateiformate. Dies sind die drei typischen Stolpersteine:
Schriftgrad und Linienstärke: Feine Details als Schwachstelle
Der Laserstrahl erzeugt Linien durch thermischen Abtrag. Die minimal erzielbare Schnittfuge bzw. Linienstärke liegt materialabhängig bei etwa 0,1 bis 0,2 mm. Dies ist jedoch der physikalische Grenzwert, kein verlässlicher Produktionsstandard. Empfehlungen für die Praxis:
・Schriftgrößen nicht unter 8 pt anlegen; besonders filigrane Schriften oder asiatische Schriftzeichen erfordern oft noch größere Schriftgrade
・Linienstärken sollten mindestens 0,3 mm betragen; 0,5 mm und mehr bieten prozesssichere Reserven
・Freistehende Negativlinien (wie 0,2 mm feine Aussparungen in gravierten Flächen) laufen fast unweigerlich zu und sollten bereits im Entwurf vermieden werden
Dateiformat: Vektordaten sind unverzichtbar
Lasersteuerungen verarbeiten geometrische Pfade (Vektoren), keine Pixelraster. Grundregeln für die Datenübergabe:
・Ausschließlich Vektordateien (.AI, .CDR, .SVG, .DXF) anliefern
・Alle Schriften zwingend in Pfade / Kurven (Outlines) konvertieren; keine editierbaren Textobjekte belassen
・Farbdefinitionen dienen im Datenblatt lediglich als visuelle Zuordnung (z. B. Schneiden vs. Gravieren), der Laser selbst arbeitet monochrome Pfade ab
・Flächenfüllungen und Konturen strikt trennen; keine Verläufe, Transparenzen oder eingebetteten Pixelgrafiken verwenden
Typische Falle: Häufig werden Illustrator-Dateien übergeben, bei denen die Schriften nicht in Kurven umgewandelt wurden. Fehlen dem Dienstleister die Fonts, verzögert die Rücksprache den Produktionsstart um mehrere Tage
Abstimmung von Gravurtiefe und Platzierung
Anders als im Druck lässt sich bei der Lasergravur kein fester Farbton definieren, wohl aber entscheidende Prozessparameter:
・Die Gravurtiefe (Angabe meist in Millimetern) beeinflusst Haptik und visuellen Kontrast
・Motive können in feine Vektormarkierungen (oberflächlich) und Rastergravuren (tief) unterteilt werden
・Die exakte Positionierung auf dem Werkstück (zentriert, linksbündig, Randabstände) muss in einer Bemaßungsskizze eindeutig dokumentiert sein
Eine bemaßte Standskizze vor Produktionsfreigabe erspart Missverständnisse und zeitraubende Korrekturschleifen
Musterabnahme ohne Überraschungen: Fünf Prüfkriterien für die Qualitätskontrolle
Liegt das Ausfallmuster vor, reicht der flüchtige Blick auf die bloße Lesbarkeit nicht aus. Die folgenden fünf Kriterien entscheiden über die spätere Serienkonstanz:
Kontrast und Randschärfe
・Sind die Schriftkanten bei normalem Umgebungslicht aus 30 cm Betrachtungsabstand scharf abgegrenzt?
・Laufen filigrane Negativlinien zu oder reißen ab? (Prüfung mit der Lupe oder Nahaufnahme per Smartphone empfohlen)
・Bleibt eine helle Gravur auf dunklem Material auch bei diffusem Licht oder im Schatten ausreichend lesbar?
Schmauchspuren und Hitzeeinflusszonen
・Bei Holz und Leder kann ausgedehnter Schmaucheintrag feine Details und Zwischenräume überdecken
・Zu breite Verbrennungsränder deuten auf zu hohe Laserleistung oder zu geringe Vorschubgeschwindigkeit hin – das führt in der Serie zu Streuungen
・Gleichmäßigkeit der Gravurtiefe und Tönung prüfen: Treten punktuell Überhitzungen oder unvollständige Gravuren auf?
Geruchsbildung
・Leder, Gummi und bestimmte Holzarten verströmen nach der Bearbeitung einen intensiven Brandgeruch
・Acrylglas dünstet nach dem Lasern stechende Monomerdämpfe aus, die sich in geschlossenen Verpackungen konzentrieren
・Das ist kein reines Randdetail: Anhaltende Gerüche beeinträchtigen das haptische und emotionale Auspackerlebnis beim Empfänger erheblich
Sauberkeit und Haptik
・Wurden Schmauch- und Ascherückstände vom Dienstleister fachgerecht abgereinigt oder verbleiben lose Partikel auf der Oberfläche?
・Neigen tiefe Gravurnuten dazu, Schmutz und Staub anzusetzen, was die Optik langfristig beeinträchtigt?
・Fühlen sich die Kanten gratfrei an? (Bei Acrylglas und gelaserten Metallkanten besteht ohne Nachbearbeitung Schnittgefahr)
Serienkonstanz und Reproduzierbarkeit
・Fordern Sie idealerweise 3 bis 5 Freigabemuster an, um die Fertigungstoleranzen innerhalb einer Charge zu beurteilen
・Unterschiedliche Holzmaserungen bedingen natürliche Schwankungen in der Gravurhelligkeit – das ist ein Werkstoffmerkmal, kein Mangel
・Ist der Kontrast über das gesamte Werkstück hinweg homogen oder treten Helligkeitsabfälle zum Rand hin auf?
Ein Freigabemuster ist unverzichtbar. Fälle, in denen Serienlieferungen trotz vermeintlich einfacher Daten abweichen, sind an der Tagesordnung. Die Investition in ein qualifiziertes Andruckmuster ist stets günstiger als eine fehlerhafte Gesamtcharge
Einsatzbereiche der Lasergravur: Personalisierung, Typografie und Nummerierung als Kernkompetenz
Die Lasergravur ist kein Allheilmittel, spielt ihre Stärken bei bestimmten Werbemittelanwendungen jedoch konkurrenzlos aus:
・Individuelle Personalisierungen: Mitarbeiternamen, Widmungen und personalisierte Grußbotschaften
・Seriennummern und Kodierungen: Limitierungsnummern für Sondereditionen, Mitgliedsnummern oder Produktionscodes
・Logos und Signets: Prägnante Wiedergabe von Markenidentitäten und Unternehmenszeichen
・Feine Oberflächentexturen: Rastermuster auf Schatullendeckeln, Ziernähte auf Lederartikeln oder Reliefgravuren auf Plaketten
Grenzen des Verfahrens sollten vorab transparent sein:
・Vollflächige, mehrfarbige Bildmotive (Lasergravuren sind prinzipbedingt monochrom)
・Extrem kleine Schriftgrade (unter 6 pt)
・Großflächige Massenabträge bei engen Zeit- und Budgetvorgaben (hohe Stücklaufzeiten)
・Jegliche Anforderungen an exakte Farbwiedergabe nach Pantone oder CMYK (der Laser appliziert keine Farbpigmente)
Die Entscheidungsmatrix für Werbepräsente ist eindeutig: Stehen Haptik, Wertigkeit und permanente Beständigkeit im Vordergrund, ist die Lasergravur überlegen. Geht es um fotorealistische Farben und hohe Auflagen, bleibt der klassische Druck die Methode der Wahl
Wer Materialauswahl, Bemusterung und Serienfertigung vorab verbindlich abstimmen möchte, kann das Beraterteam von MINDS hinzuziehen – für einen nahtlosen Ablauf von den Druckdaten bis zum serienreifen Freigabemuster
Kernaussagen auf einen Blick
・Lasergravur basiert auf dem thermischen Abtrag der Materialoberfläche, nicht auf Farbauftrag. Das Ergebnis bestimmt die physikalische Materialreaktion, nicht der Entwurf am Bildschirm
・Holz, Leder, Metall und Acryl besitzen spezifische Werkstoffeigenschaften; Laserquelle (CO₂ vs. Faserlaser) und Material müssen vorab aufeinander abgestimmt werden
・Druckdaten müssen rein vektorbasiert sein. Mindestschriftgröße 8 pt, Mindestlinienstärke 0,3 mm; feine Negativlinien neigen zum Zulaufen
・Die Qualitätskontrolle am Muster umfasst fünf Kriterien: Kontrast, Schmauchkanten, Geruchsbildung, Haptik und Serienkonstanz
・Die Stärken der Lasergravur liegen in dauerhafter Beständigkeit und edler Haptik; für farbige Motive und hohe Stückzahlen ist der klassische Druck wirtschaftlicher
Weiterführende Überlegungen
Die Nachfrage nach Lasergravuren im B2B-Werbemittelmarkt ist in den letzten Jahren spürbar gestiegen. Stand früher die reine Machbarkeit im Vordergrund, fragen Kunden heute gezielt nach Veredelungen mit Manufaktur-Charakter. Der Fokus verlagert sich von reiner Masse zu nachhaltiger Markenprägung – ein Trend, für den die Lasergravur trotz höherer Stückkosten die ideale Lösung bietet
Für Druckdienstleister und Gestalter bedeutet dies: Lasergravur sollte nicht als beiläufiges Zusatzangebot verstanden werden, sondern als eigenständige Veredelungsschiene mit eigener Kalkulation, Mustererstellung und Qualitätskontrolle. Wer diese Technologie souverän integriert, erschließt sich im margenstarken Premiumsegment deutliche Wettbewerbsvorteile
Für den betrieblichen Einkauf empfiehlt sich: Vor der Freigabe sollten die drei Kernparameter Material, Gravurtiefe und Schriftgrad verbindlich definiert werden. Bei begrenztem Budget ist die Freigabe über ein Andruckmuster stets die sicherste Methode vor der Serienauslösung
Wer die Materialbewertung, Musterabnahme und Serienkontrolle für gravierte Werbemittel systematisch standardisieren möchte, findet im Praxisleitfaden vom Beraterteam der Mai Strategy Wissensakademie erprobte Checklisten für reproduzierbare Beschaffungsprozesse
Weiterführende Literatur
(Dieser Artikel basiert auf Praxiserfahrungen unserer Fachberater; Quellenangaben wie folgt)
FAQ
- Welche Mindestbestellmenge (MOQ) ist bei lasergeschnittenen oder gravierten Werbeartikeln wirtschaftlich sinnvoll?
- Technisch ist die Fertigung ab 1 Stück möglich, jedoch mit den höchsten Stückkosten verbunden. Für Firmenpräsente liegt der wirtschaftliche Sweet Spot meist bei 20 bis 50 Exemplaren, wo sich Rüstkosten und Stückpreise optimal die Waage halten. Ab 100 Stück greifen in der Regel spürbare Staffelpreise
- Wie klein dürfen Schriften bei der Lasergravur sein und warum laufen feine Texte oft zu?
- Als Faustregel gilt: lateinische Schriften nicht unter 6 pt, komplexe Schriftzeichen nicht unter 8 pt anlegen. Der Laserstrahl besitzt einen minimalen Fokusdurchmesser (Spotgröße). Zu feine Stege werden thermisch abgetragen, wodurch Buchstaben zusammenlaufen. Insbesondere feine Negativlinien neigen zum Verschwimmen
- Holzbox, Lederartikel oder Metallplakette: Welches Material liefert das stabilste Gravurergebnis?
- Eloxiertes Aluminium und laserspezifisches Birkensperrholz bieten die höchste Prozessstabilität, da Dichte und Absorptionsverhalten extrem homogen sind. Massivholz und pflanzlich gegerbtes Leder wirken edler, unterliegen jedoch natürlichen Schwankungen in Maserung und Faserstruktur – das ist eine Materialeigenschaft und kein Fertigungsmangel
- Das Freigabemuster war einwandfrei, die Serienlieferung weicht jedoch ab – woran liegt das?
- Häufigste Ursache sind abweichende Maschinenparameter (Laserleistung, Vorschub, Fokusabstand) zwischen Musterfertigung und Serienlauf. Hinzu kommen Chargenschwankungen des Rohmaterials (Holzmaserung, Lederzonen, Eloxalschichtdicken). Lösung: Die Dokumentation fester Laserparameter vereinbaren und vorab 3 bis 5 Muster zur Toleranzabstimmung anfordern
- Ist ein wahrnehmbarer Brandgeruch bei frisch gravierten Geschenkartikeln normal?
- Bei Holz, Leder und Gummi ist ein leichter Schmauch- oder Brandgeruch prozessbedingt normal und verfliegt nach wenigen Tagen. Acrylglas sondert stechendere Dämpfe ab, die länger anhalten. Bei Einzelverpackungen in geschlossenen Schachteln empfiehlt sich eine Auslüftungszeit von mindestens 24 Stunden vor dem Konfektionieren
Verwandte Artikel
Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken