
Eine schwarz-weiße Datei am Bildschirm ist nicht das reale Ergebnis der Lasergravur
Das ist eines der häufigsten Missverständnisse, die ich sehe: Ein Designer wandelt ein Logo in Schwarz-Weiß um, exportiert es als Vektordatei und hält die Daten für sauber. Dann liegt das fertige Teil auf dem Tisch, feine Linien sind unterbrochen, Buchstaben laufen zu, und auf der Materialoberfläche ist ein großer Bereich verbrannt
Wo liegt das Problem? Bei der Lasergravur wird die Materialoberfläche durch hohe Laserwärme abgetragen. Gravurtiefe, Gravurbreite und Kontrast stehen nicht in direktem Verhältnis zu der „schwarzen Fläche“, die man am Bildschirm sieht. Eine Linie am Bildschirm 0.5px feine Linie kann in der tatsächlichen Ausgabe deutlich schmaler ausfallen 0.3mm sind bei manchen Materialien schlicht nicht sauber gravierbar. Und eine Schrift, die in AI sehr fein wirkt, kann auf Leder durch die Ausbreitung der Brandspur zu einem Fleck zulaufen
Der erste Schritt ist deshalb: Schon bei der Datenprüfung muss man die Datei mit der Frage lesen, was passiert, wenn sie auf echtes Material gebrannt wird. Es reicht nicht, nur zu prüfen, ob im Layout etwas fehlt
Welche Details müssen vor der Datenabgabe geprüft werden?
Diese Punkte gehe ich bei jedem Lasergravurauftrag einzeln durch. Fehlt nur einer davon, steigt die Wahrscheinlichkeit, dass die Daten zurückgehen
Linienstärke und Schrift
・Die Mindeststärke feiner Linien sollte nicht unter folgendem Wert liegen 0.3mm. Darunter besteht auf den meisten Materialien das Risiko von Linienabbrüchen. Bei beschichteten Metallen empfehle ich sogar 0.5mm oder mehr
・Bei Schriften sollte die kleinste Schriftgröße ab 8pt beginnen. Schriften mit sehr feinen Strichen, etwa ultraleichte Groteskschriften oder handschriftliche Stile, müssen entweder eine Stufe größer angelegt oder in Pfade umgewandelt und erneut geprüft werden
・Wenn ein Design mit sehr dünnen Strichen unbedingt beibehalten werden soll, markiere diese Stelle bitte im Musterauftrag ausdrücklich mit „Detail hier prüfen“. Nicht erst in der Serienproduktion merken
Wahl zwischen Negativgravur und Positivgravur
・Negativgravur, also in das Material eingraviert: Die Kontur der Schrift bildet die Gravurkante. Je feiner die Schrift, desto eher kann sie dunkel anbrennen
・Positivgravur, bei der die Umgebung abgetragen wird und die Schrift stehen bleibt: Feine Schrift funktioniert hier oft etwas besser als bei der Negativgravur. Dafür ist die abgebrannte Hintergrundfläche größer, und der Brandgeruch ist insgesamt stärker
・Der Kontrast beider Verfahren unterscheidet sich stark. Am Bildschirm lässt sich das nicht zuverlässig beurteilen. Das muss immer über ein Muster geprüft werden. Nicht die Erfahrung aus dem letzten Auftrag übertragen
Ebenenaufbau und Ausgabeformat
・Schnittlinien und Gravurflächen müssen auf zwei getrennten Ebenen liegen. Sie gehören nicht in denselben Pfad
・Als Exportformat sind AI oder PDF als Vektordaten zu bevorzugen. Wenn eine Rastergrafik verwendet wird, sollte die Auflösung mindestens 600dpi betragen. Darunter entstehen an den Kanten sichtbare Treppen
・Bei Gravurmotiven mit Verläufen oder Graustufen muss zusätzlich geklärt werden, welchen Graustufenbereich der Hersteller mit seinen Parametern unterstützt
Wie groß sind die Unterschiede bei Brandkanten und Geruch je nach Material?
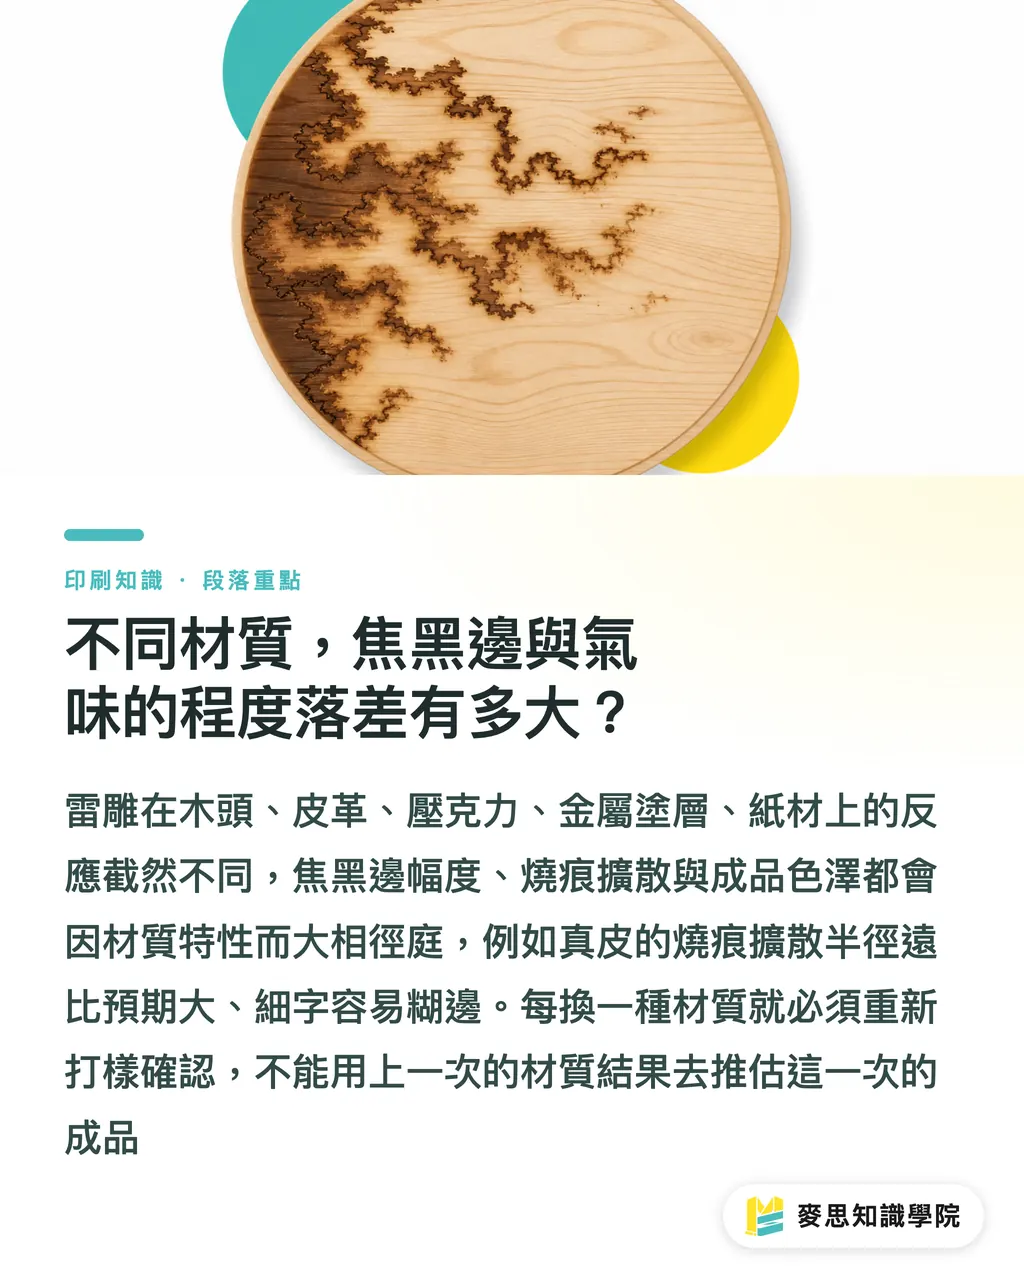
Diesen Punkt möchte ich besonders hervorheben. „Lasergravur“ klingt nach einem einzigen Verfahren, aber Holz, Leder, Acryl, beschichtetes Metall und Papier verhalten sich beim Lasern praktisch wie unterschiedliche Produktionsprozesse. Die Details müssen getrennt betrachtet werden
・Holz: Die natürliche Maserung führt dazu, dass jede Platte unterschiedlich tief graviert wird. Dichte Maserungsbereiche brennen tiefer, offene Bereiche flacher. Das ist Materialverhalten, kein Produktionsfehler. Das Muster muss auf Holz aus derselben Charge geprüft werden. Platten aus einer anderen Charge sind kein Ersatz
・Leder: Echtleder nimmt Wärme schnell auf, und der Radius der Brandspur breitet sich stärker aus, als viele erwarten. Feine Schrift läuft leicht zu. Pflanzlich gegerbtes Leder zeigt Details besser als chromgegerbtes Leder, aber die Lederart muss dem Hersteller vor der Bemusterung genannt werden. Unterschiedliche Gerbverfahren vertragen unterschiedliche Linienstärken
・Acryl: Transparente Acrylplatten liefern bei der Lasergravur den saubersten Kontrast und die geringsten dunklen Brandkanten. Bei farbigem Acryl verändert sich die Farbe jedoch durch das Lasern. Beim Muster zählt deshalb die Farbe nach dem Gravieren, nicht die Farbe davor
・Beschichtete Metalle, etwa eloxiertes Aluminium oder lackiertes Metall: Die Lasergravur entfernt die Oberflächenbeschichtung und legt das Grundmaterial frei. Das Ergebnis wirkt scharf und kontrastreich. Die Farbe des Grundmaterials beeinflusst die finale Optik direkt. Beschichtungsvariante und Farbkombination mit dem Grundmaterial müssen vor der Bestellung bestätigt werden
・Papier: Am schwierigsten zu kontrollieren. Eine bräunliche Kante lässt sich fast nie vollständig vermeiden. Man kann den Brandbereich nur durch geringere Leistung verkleinern. Dicke Kartons ab 300g sind leichter zu steuern als dünnes Papier, dafür steigt auch das Risiko, das Material durchzubrennen
Bei jedem Materialwechsel muss neu bemustert werden. Die Logik „Beim Holz hat es letztes Mal funktioniert, also wird Leder diesmal schon ähnlich sein“ überspringt genau den falschen Schritt
Welche Punkte müssen am Muster geprüft werden, damit es wirklich geprüft ist?
Viele Kunden bekommen ein Muster, schauen nur, ob „etwas graviert wurde“, und geben frei. Später in der Serienproduktion zeigen sich Brandspuren an den Buchstabenkanten oder ungleichmäßige Gravurtiefen zwischen Chargen. Dann wird es mühsam. Wenn ich Kunden bei MINDS (MS, hochwertige vollindividualisierte Geschäftsdrucksachen) durch die Musterfreigabe begleite, verlange ich normalerweise den Abgleich dieser Punkte:
Visuelle Details
・Sind die feinsten Linien klar, ohne Unterbrechungen und ohne verlaufene Kanten?
・Liegen die Kanten von Negativ- und Positivgravur im erwarteten Gestaltungsrahmen? Ist die Breite der dunklen Brandkante akzeptabel?
・Ist die Gravurtiefe über das gesamte Muster gleichmäßig? Gibt es Unterschiede zwischen Ecken und Mitte, die auf ungleichmäßige Energieverteilung hinweisen?
Haptik und Materialzustand
・Entspricht die fühlbare Vertiefung oder Erhebung der Gravurfläche der Erwartung? Manche Kunden wollen eine deutlich spürbare Haptik, andere eine möglichst glatte Oberfläche
・Gibt es nach der Gravur auf Leder oder Holz Risse, Sprödigkeit oder Verzug? Das ist ein Signal für zu hohe Leistung
Geruch und Nachbehandlung
・Leder und Holz riechen nach der Lasergravur in gewissem Maß verbrannt. Es muss geklärt werden, ob die fertigen Teile ausgelüftet oder speziell nachbehandelt werden müssen
・Bei Verpackungen oder Geschenken mit Lebensmittelbezug muss der Geruchsstandard schon in der Musterphase klar festgelegt werden
Erwartung an die Serienkonstanz
・Ein einzelnes Muster bestätigt nur die Machbarkeit des Designs. Es steht nicht automatisch für die Gleichmäßigkeit der Serienproduktion
・Empfehlenswert ist eine Kleinserienbemusterung mit 5-10 Stück. Erst mit dieser Serie lässt sich die Stabilität der Produktion wirklich vorab prüfen
Wenn dein Auftrag Vorder- und Rückseitengravuren enthält oder mehrere Spezifikationen parallel produziert werden, muss jede Spezifikation separat bemustert werden. Ein Muster von Spezifikation A darf nicht für Spezifikation B stehen
Was muss nach Beginn der Serienproduktion noch abgenommen werden?
Das Muster ist freigegeben, die Serienproduktion läuft, also kann man sich zurücklehnen? Nein. Während einer laufenden Lasergravurproduktion lässt die Leistung der Laserröhre durch Dauerbetrieb leicht nach. Zwischen den frühen und späten Teilen einer Charge kann die Gravurtiefe manchmal um eine ganze Stufe abweichen
Einige sinnvolle Kontrollmaßnahmen:
・Fordere den Hersteller auf, jeweils ein Referenzmuster vom Anfang und vom Ende der Serienproduktion aufzubewahren, damit du die Konstanz vergleichen kannst
・Bei größeren Mengen, also über 500 Stück, sollte während der Produktion stichprobenartig geprüft werden. Nicht erst warten, bis alles fertig ist
・Kläre, ob der Hersteller einen festen Ablauf zur Energiekalibrierung hat. Das ist der direkteste Hinweis auf Prozessstabilität
・Bei Unsicherheit lass die Prozessspezifikation von einem Berater bei MINDS prüfen. Das ist genauer, als den Zustand der Herstelleranlage selbst zu erraten
Die Serienabnahme ist keine Haarspalterei. Sie schützt dich und den Hersteller, weil das Risiko unterschiedlicher Erwartungen offen auf den Tisch kommt
Kernaussagen
・Zwischen einer schwarz-weißen Vektordatei am Bildschirm und dem fertigen Lasergravurprodukt liegt Materialphysik. Eine Mindestlinienstärke von 0.3mm und eine Mindestschriftgröße von 8pt sind die Untergrenze, die vor der Datenabgabe geprüft werden muss
・Holz, Leder, Acryl, beschichtetes Metall und Papier folgen jeweils einer anderen Abtragslogik. Bei Materialwechseln muss neu bemustert werden. Erfahrungswerte vom letzten Material lassen sich nicht einfach übernehmen
・Bei der Musterprüfung geht es nicht nur darum, ob die Gravur vorhanden ist. Breite der Brandkante, Haptik, Geruch und Chargenstabilität gehören alle auf die Prüfliste
・Der Kontrastunterschied zwischen Negativgravur und Positivgravur lässt sich am Bildschirm nicht beurteilen. Bei hochwertigen Produkten muss die Richtung immer anhand eines physischen Musters entschieden werden
・Stichproben während der Produktion geben mehr Sicherheit als eine Prüfung erst nach Fertigstellung der gesamten Menge. Nachlassende Leistung der Laserröhre ist ein häufiger Grund für ungleichmäßige Chargen
Weitergedacht
Aus den Reklamationsfällen zur Lasergravur, die ich gesehen habe, entstehen mehr als neun von zehn Problemen nicht, weil der Hersteller technisch unfähig ist. Es ist fast immer die Kombination aus unzureichender Datenprüfung und übersprungenen Schritten in der Bemusterung. Das Designteam urteilt am Bildschirm, die Produktion arbeitet nach Parametern, und dazwischen übersetzt niemand sauber zwischen beiden Sprachen
Für Designer lohnt sich vor allem eine Gewohnheit: Bei jedem Lasergravurauftrag auf einem neuen Material zuerst einen halben Tag in eine Testplatte investieren. Darauf alle häufig genutzten Schriftgrößen, Linienstärken sowie Kombinationen aus Negativ- und Positivgravur anlegen und gravieren lassen. Diese Platte bleibt dann als Materialmusterarchiv. Das spart deutlich mehr Zeit, als bei jedem Auftrag wieder bei null zu raten
Für den Einkauf ist es der direkteste Weg zur Verringerung von Produktionsverlusten, die Kleinserienbemusterung als festen Vertragsbestandteil zu behandeln, nicht als optionalen Schritt. Wenn du derzeit keinen festen Lasergravurpartner hast oder die Prozessspezifikationen deines aktuellen Herstellers unsicher sind, kannst du direkt einen Berater von MINDS prüfen lassen. Dort gibt es vollständige Abnahmestandards für die Prozessgrenzen verschiedener Materialien
FAQ
- Wie fein dürfen Linien bei der Lasergravur mindestens sein?
- Die sichere Untergrenze liegt bei den meisten Materialien bei 0.3mm. Bei beschichteten Metallen werden 0.5mm oder mehr empfohlen. Unterhalb dieses Bereichs steigt das Risiko von Linienabbrüchen deutlich. Bei der Bemusterung müssen besonders die feinsten Strichbereiche geprüft werden
- Haben fertige Lasergravuren an den Kanten immer dunkle Brandspuren?
- Dunkle Brandkanten lassen sich fast nie vollständig entfernen. Man kann den Brandbereich nur durch geringere Leistung und kürzere Einwirkzeit verkleinern. Papier und Leder zeigen deutlich leichter sichtbare Brandkanten als Acryl und beschichtetes Metall. Bei der Bemusterung muss geprüft werden, ob die Brandspur innerhalb der gestalterischen Toleranz liegt
- Warum kann trotz freigegebenem Muster die Serienproduktion ungleichmäßig ausfallen?
- Die Leistung der Laserröhre lässt nach längerem Dauerbetrieb leicht nach. Dadurch kann sich die Gravurtiefe zwischen frühen und späten Teilen unterscheiden. Es empfiehlt sich, vom Hersteller Stichproben während der Produktion zu verlangen. Bei größeren Mengen, also über 500 Stück, sollten idealerweise Muster vom Anfang, aus der Mitte und vom Ende zum Vergleich aufbewahrt werden
- Ist Negativgravur oder Positivgravur besser für hochwertige Geschenkartikel geeignet?
- Es gibt kein absolutes Besser oder Schlechter. Entscheidend ist die Prüfung am physischen Muster. Negativgravur eignet sich für Designs mit klaren Linien und kräftigen Schriftstrichen. Positivgravur passt, wenn eine stärkere dreidimensionale Haptik gewünscht ist. Da die abgetragene Hintergrundfläche größer ist und der Geruch stärker ausfallen kann, sollte man bei hochwertigen Geschenkartikeln besonders genau prüfen
- In welchem Format sollten Daten für die Lasergravur an den Hersteller übergeben werden?
- Bevorzugt werden AI oder PDF als Vektorformat. Schnittlinien und Gravurflächen sollten auf getrennten Ebenen angelegt sein. Wenn Rasterdaten benötigt werden, sollte die Auflösung mindestens 600dpi betragen. Bei Verläufen oder Graustufengravuren muss vorab geprüft werden, welchen Graustufenbereich der Hersteller mit seinen Parametern unterstützt. Die Graustufeneinstellungen vom Bildschirm lassen sich nicht einfach direkt übernehmen
Verwandte Artikel
Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken