
为什么纸盒折完会翘?问题多半不在印刷,在折线与裁切的几何关系
折线靠边太近、墨色盖过折线、裁切位偏离设计,是包装盒翘边最常见的三大原因;这三件事都在完稿阶段就决定了,印刷厂只能照档跑,救不回来
我每次看到客户端送来“盒子折起来翘一边”,第一时间都不会去翻印刷机的对位表,而是把刀模图调出来对着展开图看一遍。十次有八次,答案就躺在刀模线与版面布局的距离上
包装盒的完稿,难点从来不是四色对不对、网点堵不堵,而是折线(Score Line)、裁切线(Cut Line)、粘合区(Glue Tab / Seal Area)三者与版面文字、底色的相对位置。这三条线在 Illustrator 画面上看起来只是几条细线,落到模切机上却是真实的刀与压痕钢线,差 1 mm 就是翘与不翘的分界线
麦思印刷(MS,中高阶全定制商业印刷)在送印端的三道关里,第一道就是先盯着结构:折线离边几 mm、墨色有没有跨过折线、粘合区有没有留白。这关没过,后面颜色再准也救不回翘边的成品
折线安全距离怎么抓?3 mm 是下限,不是上限
折线离纸边的距离,行业通则是至少 3 mm,常见落在 4-6 mm 比较保险。这个数字不是凭感觉来的,是纸张纤维在弯折时的物理极限:太靠边,纸边没有足够的“肉”承受折弯张力,一压就裂、一折就翘
具体抓法分两种情景:
・折线落在白底或浅色区:3 mm 起步,4-5 mm 最安心
・折线落在满版深色或大量油墨区:墨层会让纸张局部硬化、失去弹性,折线必须再往外推,建议 5-6 mm
另一个常被忽略的是“折线方向与纸纹的关系”。纸张纤维有方向性(行业叫“丝流”或“纸纹”),顺着纸纹方向折,纸盒平整服贴;垂直纸纹折,轻则翘边、重则裂白。同一张展开图,主折线方向最好与长边一致、与纸纹平行,这件事在订纸阶段就要确认,不是模切现场才来调整
墨色与文字能不能压在折线上?答案几乎都是不能
这条规矩在设计端最常踩坑:设计师为了版面满版好看,让底色或大字直接跨过折线。印出来时平放没事,一折就出问题:
・油墨在折痕处龟裂,产生细白线(行业叫“爆色”)
・折过去之后墨层互相摩擦,长期会掉色
・深色墨盖过折线,折起来的两层颜色对不齐,视觉上歪一边
实操做法是:折线两侧各留 2-3 mm 的“折线安全区”,这个区域不上满版色、不放重要文字、不放细线条条码。条码尤其敏感,跨过折线在条码枪下读不出来,是退货常客
满版底色的处理方式有两种:一是把折线落在白边上(牺牲一点版面换结构安全);二是用“出血”(Bleed)让底色延伸过折线,但折过去那一面是看不到图的(常见于盒内侧)。两种取舍看产品定位,没有标准答案,但要在文件里交代清楚,不要让印刷厂自己猜
裁切线精度差多少算正常?±0.3 mm 是行业常态,±0.1 mm 是高标准
包装盒的裁切精度,行业实操落在 ±0.3 mm 是常态,做到 ±0.1 mm 已经算高标准(多半要靠模切机调刀与激光切割辅助)。这个数字背后的意义是:你在 Illustrator 里画的裁切线,实际切出来可能会飘 ±0.3 mm
这件事的影响有三个层面:
・出血量设定:出血(bleed)一般抓 3 mm,是给裁切漂移留缓冲。低于 3 mm,漂一点就看到白边
・裁切线之间的安全距离:两条相邻裁切线之间,建议至少留 3-4 mm,避免切刀震动造成连带误差
・重要元素离裁切线:文字与重要图案离裁切线至少 3 mm,最好 5 mm,理由同上
很多客户送来的文件,裁切线是用“黑线”画在图层里,没有独立刀模层。印刷厂还得手动把裁切线抽出来对位,过程中一转存文件就有可能飘。麦思印刷(MS)的建议是:刀模、折线、裁切线一律独立图层、颜色分清楚(行业惯例:裁切线用 100% 洋红、折线用 100% 青色、虚线表示),这能减少转档失误至少一半
粘合区与粘合舌片的最小距离怎么定?粘合区 8 mm 起步,视盒型放大
粘合区(Glue Tab)是纸盒粘合的那一块,通常是盒侧的延伸舌片。这个区域不能有油墨(会影响粘合)、不能有重要文字(会被粘进盒内看不到)、宽度要够(粘不牢整个盒会自己弹开)
常见盒型的粘合区建议宽度:
・折叠盒(飞机盒型):粘合区宽度 8-10 mm,留白要干净
・天地盒(上盖下盖):盖与盒体分开模切,盖合处的内侧留白至少 5 mm,避免卡盒
・卡盒(两片式对折):粘合舌片通常 10-15 mm,视纸厚调整;纸张越厚,粘合区要越宽
另一个细节是“粘合区不能压到折线”。有些设计师把粘合区与折线当成两条独立的线在画,实际模切时两条线靠太近,压痕刀与粘合区的压力会互相干扰,造成局部变形。实操上,粘合区与最近一条折线至少隔 3 mm,最好 5 mm
不同盒型的折线与裁切设定速查
以下把三种常见盒型的关键参数整理成可直接对照的设定:
・折叠盒(一张纸折成的盒,如手机壳盒、小物盒):出血 3 mm;主折线离纸边 4-6 mm;粘合区 8-10 mm;折线安全区 2-3 mm
・天地盒(上下盖分离,如礼盒、茶叶盒):出血 3 mm;上下盖合处内侧留白 5 mm;粘合区视纸厚调整,建议 10 mm 以上
・卡盒(两片对折,如吊卡、卡片盒):出血 3 mm;折线落在中线对称处;粘合区 10-15 mm;中线折线两侧 3 mm 不上墨
纸厚对这些数字有直接影响:200 g 以下薄卡,数字可以照下限抓;300 g 以上厚卡或灰板纸,所有距离往上限推一档。纸越厚,折线压得越深、裁切需要的缓冲越大,这是物理限制,不是设计选择
怎么在送印前自己先检查一遍错?三步快速自检
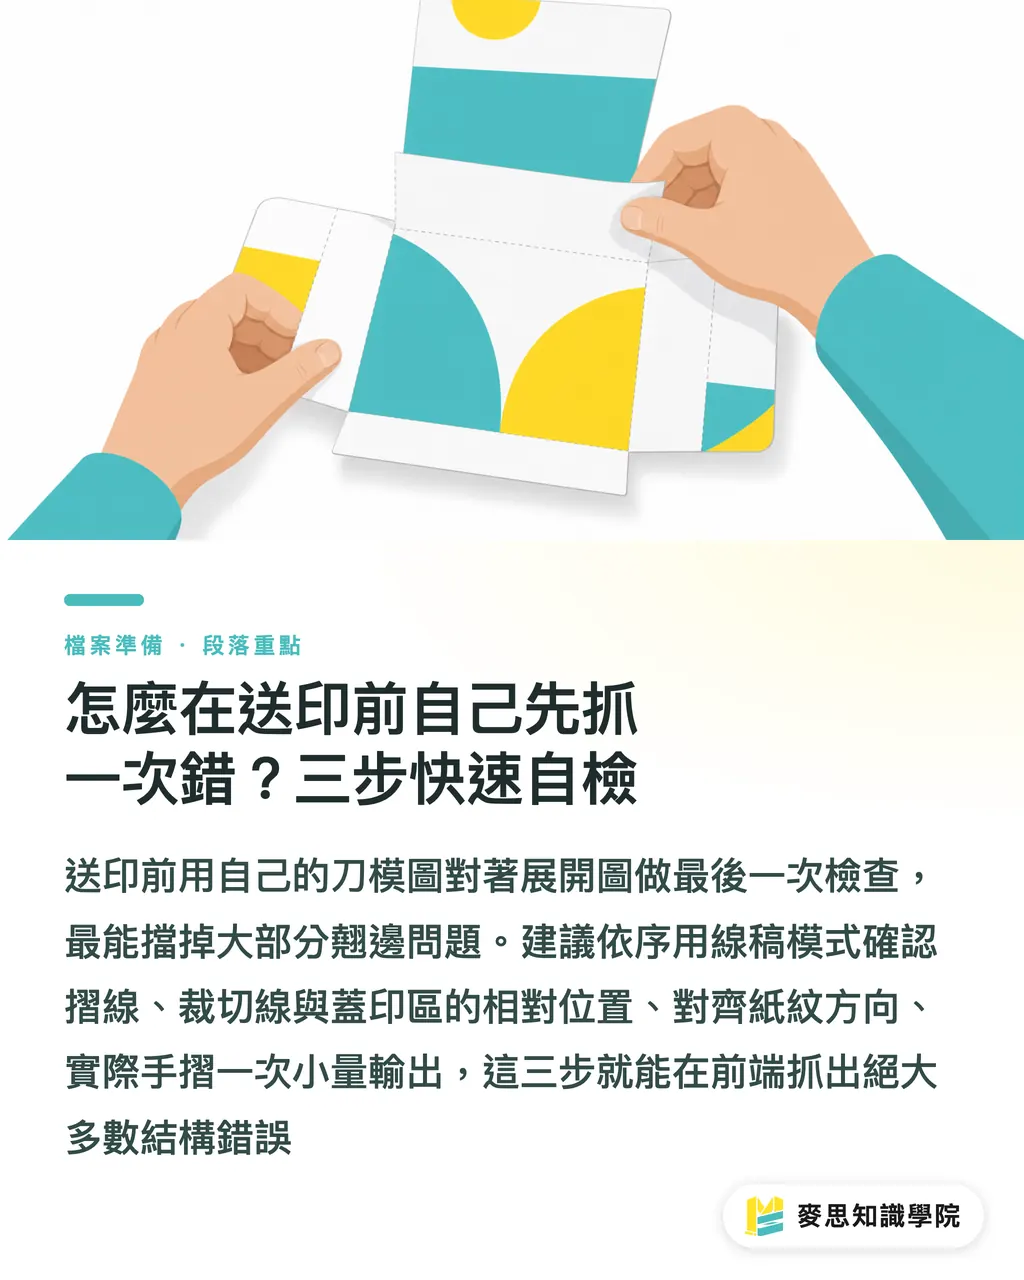
送印前用自己的刀模图对着展开图做最后一次检查,这个习惯能拦截掉八成的翘边问题:
・第一步:开启“线稿模式”看版面。把所有颜色关掉,只看线条,确认折线、裁切线、粘合区三者的相对位置,没有压在一起或靠太近
・第二步:对照纸纹方向。主折线是否与纸长边一致?这一条没确认,其他都白做
・第三步:把展开图“折”一次。用打印机小量输出,自己手动沿折线折折看,翘不翘、粘不粘、有没有图被折进看不见的地方,这比屏幕上看一百次都准
做完这三步还是有疑问,把文件交给印刷厂的刀模课看一眼。这个动作在 麦思印刷 是免费的送印前结构检查,属于三道关的第一关。对中小批量、在线下单的案子,麦印刷 的下单界面也会自动标出常见的折线过近问题,这是规格内置的基本防呆
更深度的纸盒结构与材质搭配问题,可以参考 麦策知识学院顾问团队 的纸盒设计单元,会把刀模、灰板纸、模切压痕一次性串起来讲
要点整理
・包装盒翘边的元凶通常不是印刷机,而是折线、裁切线、粘合区在文件里的几何布局
・折线离纸边至少 3 mm,落在满版深色区要推到 5-6 mm,墨色与重要文字不能跨过折线两侧各 2-3 mm
・裁切精度行业常态 ±0.3 mm,出血与安全距离都是为了这个漂移量留缓冲
・粘合区不能有油墨、不能压折线,宽度随纸厚放大;天地盒、折叠盒、卡盒的设定各自不同
・送印前自己印一张手动折一次,比在 Illustrator 上看一百次更能发现翘边问题
延伸思考
包装盒的完稿细节,是设计与制造之间最容易断层的一块。多数设计师习惯在屏幕上把版面做到好看,却没意识到每条细线在模切机上都是真实的刀与钢线。引入这类工作流最实际的第一步,是把刀模、折线、裁切线当成版面的一部分来规划,而不是印前才补上的附件。对印刷厂而言,把这套检查做成送印前的标准流程(像 麦思印刷(MS) 的三道关),既是服务差异化,也是降低退货率最直接的做法。下一次接到纸盒打样需求时,先别急着谈纸张与印刷,把展开图印一张、手动折一次,问题通常自己会跳出来
延伸阅读
FAQ
- 包装盒折线离纸边最少要留多少?
- 行业通则至少 3 mm,落在满版深色墨区建议 5-6 mm;纸张越厚,距离要再往上限推,才能避免折压时裂边或翘起
- 满版底色可以跨过折线吗?
- 技术上可以,但折过去那一面的图会被盖住或产生爆色。实操上建议折线两侧各留 2-3 mm 安全区不上墨,或设计上让折线落在留白处
- 裁切线的误差大概是多少?
- 包装盒裁切精度行业常态 ±0.3 mm,高标准可达 ±0.1 mm;这就是为什么出血量要抓 3 mm、重要元素离裁切线至少 3 mm,留缓冲给裁切漂移
- 粘合区的宽度怎么决定?
- 依盒型与纸厚调整,折叠盒 8-10 mm 起步、卡盒 10-15 mm、纸张越厚粘合区要越宽;粘合区内不能有油墨或重要文字,也不能压到折线
- 送印前可以自己先检查什么?
- 开启线稿模式对照刀模与版面、确认主折线与纸纹方向平行、用打印机输出一张手动折一次,这三步能拦截掉大部分翘边与粘合问题
相关文章

印刷 × AI 数字化转型周报
把设计师、品牌方与企业出手前用得上的印刷与 AI 实战,整理成一封信,每周寄到你邮箱
麦思免费工具
Imposition calculator and preflight file check — free prepress tools, right in your browser.
麦思集团
需要实际的印刷或礼品服务?
知识看完,下一步交给麦思集团的姊妹品牌——从精致印刷到线上下单与年节礼赠