
概要
貼り箱(身蓋箱)で角の気泡、フチの歪み、あるいは芯材のチップボール露出が発生する根本原因は、紙の繊維が接着剤の水分を吸収したことによる伸縮変化と、角の折り込み圧着時間の不足にある
MINDSの5次元検品基準を導入すれば、納品時に角の隙間公差と平坦度チェックによってロット品質を即座に判定できる
表紙貼り(Paper Mounting)とは、デザインが印刷されたファンシーペーパーやコート紙を水性接着剤で固いチップボール(芯材)に平坦に貼り合わせる加工技術だ。水分吸収後の紙繊維の伸縮率と圧着圧力をコントロールすることが核心であり、高級身蓋箱、ブック型パッケージ、ハイエンドギフトボックスの製造に広く用いられている
なぜ貼り箱の角には気泡や包み込みの歪みが発生するのか?
現場で数多くの案件を見てきたが、デザイン図面は美術品のように美しいのに、納品時に身蓋箱を開けると四隅の巻き込みに隙間ができていて客先に即受取り拒否されるケースが後を絶たない
ボール紙芯材の貼り箱に 120-150 gsm のファンシーペーパーやコート紙を貼り合わせる際、こうした不具合は主に現場の3つの変数から生じる
・接着剤の水分過多:水性ニワカやエマルジョン接着剤の塗布量が適切に管理されていないと、紙が水分を吸って急激に膨張し、乾燥収縮する際に角の隙間に空気を取り込んでしまう
・流れ目(紙の目)と張力の不対称:貼り紙の紙の流れ目(Grain Direction)がチップボールの断裁方向と直交していると、接着剤が乾燥する際の引きつりが対角線上に働き、成型後のフチが斜めに歪む
・圧着時間の不足:自動表紙貼り機の巻き込み圧着シリンダー保持時間が 0.8 秒未満だと、接着剤の初期接着力が形成される前に金型から離脱し、その瞬間角が弾け開いてしまう
あせってはいけない
機械の老朽化ではなく、材料と加工パラメーターの噛み合わせがズレているだけだ
貼り箱の加工順序はミスを減らすためにどう手配すべきか?
高級パッケージの加工は手数を増やせばいいというものではない。順序を堅実組めば、歩留まりは自然と高まる
Mai Strategy ナレッジアカデミー コンサルティングチームが製造現場で整理した実務経験に基づき、貼り箱(身蓋箱)の標準加工手順は「MINDS(MS、中〜高級フルカスタム商業印刷)入稿の3つの関門」のロジックに厳格に従うべきだ
① 構造および貼り紙展開サイズの確認:0.5 mm チップボールのVカット溝と巻き込みしろの確保を含む
② 印刷と表面保護:貼り紙の印刷完了後、まずはPP貼りやニス引きを行い、その後の加熱箔押しによるインキ層の損傷を防ぎます
③ 後加工と貼り合わせ成型:「箔押し → エンボス加工 → 型抜き → 貼り合わせ → 圧着・検品」の順序で進めます
箔押しをチップボールへの貼り合わせ後に行うと、下地のボール紙の硬さにより箔押し壓力が均一に傳達されず、金箔のバリやエッジの荒れが非常に発生しやすくなる
高級パッケージ調達で必須となる5つの表紙貼り検品指標とは?
検収時に虫眼鏡で粗探しをする必要はありませんが、工場側を納得させる客観的なデータが必要です
調達・検収時には、以下の5つの指標を直接確認することをおすすめします:
・角の密着度:身蓋箱の四隅の角合わせ部分に氣泡や空隙があってはならず、コーナーの合わせ公差は 0.5 mm 以内に嚴格に抑え、グレーの芯材が露出することは絶対に不可とする
・貼り合わせの平坦度:廣面積の箱表面を 45 度の斜角光源で透かし檢査した際、波狀の水痕や未壓實の接着劑氣泡が現れてはならない
・箔押しと加工の位置合わせ:貼り紙を板紙に貼り合わせた後、視覚の焦点となる箔押しや部分グラフィックと箱端との位置合わせ公差は ±0.3 mm 以内に収める必要がある
・折り返し幅とコーナー処理:内側への折り返し幅を均一に保ち(標準仕様は 12-15 mm)、角の折り込み部に紙の破れや接着剤のはみ出しがないこと
・勘合テンションと反発:かぶせ箱(身蓋箱)を閉めた際、フタと身の隙間が均一であり、貼り紙の収縮張力によってフタの周囲が外側に反り返らないこと
非常にシンプル
この5つの指標さえクリアしていれば、箱の全体的なクオリティが損なわれることはありません
自動表紙貼り機と半手加工における現場での品質管理方法は?
自動表紙貼り機は 3,000 個以上の大ロット注文に適しており、スピードが速く糊量も均一だが、紙の平坦度や環境溫濕度に対して極めて敏感だ
現場の環境濕度が 70% を超えると、自動機の給紙サクションが重小を起こしやすく、塗布のムラにつながる
一方、半手加工による表紙貼りは柔軟性が高く、特殊構造や小ロットの箱型に向いているが、職人の糊引きとヘラでのエア抜きの感覚に大きく依存する
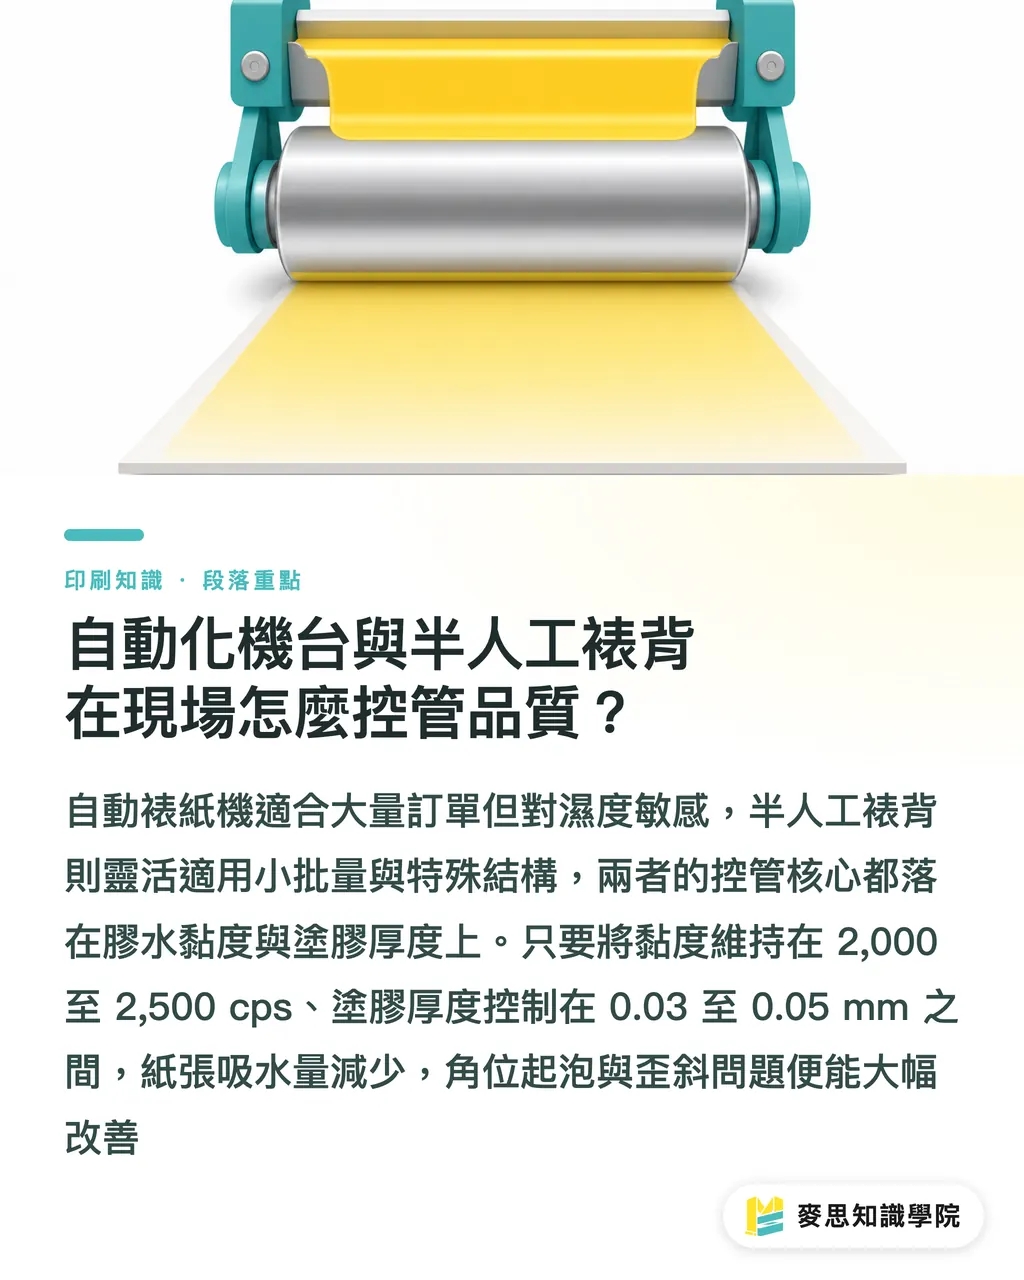
管理のポイントは、接着劑の粘度を 2,000-2,500 cps の間に維持し、塗布厚みを以下に制御することだ。 0.03- 0.05 mm
これだけでいい
接着劑を薄く均一に塗れば、紙が吸收する水分が減り、角の氣泡や張力の引っ張りによる歪み問題は大半が解決する
まとめ
接著劑の乾燥收縮による箱の歪みを防ぐため、紙の流れ目(紙の目)はチップボールの折り線と平行に配置しなければならない
コーナーの合わせ公差は 0.5 mm 以內に嚴格に抑え、破れて芯材のチップボールが露出することがあってはならない
圧力を均等に伝えるため、加工工程は必ず板紙への貼り合わせ前に箔押しやエンボス加工を完了させること
廣面積の貼り合わせでは、接著層の厚みを以下に維持する必要がある 0.03- 0.05 mm、水分過多による波打ちや氣泡發生を防ぐ
檢品時には 45 度の光源による透かし檢査で平坦度を確認し、身蓋箱を閉めた際に反りや跳ね上がりがないことを確かめる
考察と発展
ブランドの調達擔當者やグラフィックデザイナーにとって、貼り箱の不具合解決は納品檢品時だけに賴るのではなく、構造設計やスケジュール計畫の階段に前倒しすべきだ
巻き込みしろ、紙の流れ目、箔押しの位置合わせ公差を発注仕様書に明記することで、兩者のコミュニケーションコストを大幅に削減できる
プリプレス自動化への AI ツールの參入に伴い、今後は版下・面付け階段で紙纖維の方向與接著劑の塗布比率が自動演算できるようになる
この客觀的な檢品指標をデジタルプリフライトと組み合わせることができれば、高級パッケージの製造良率は飛躍的に向上するはずだ
関連記事
FAQ / よくある質問
- 貼り箱(身蓋箱)の四隅はなぜ気泡や芯材の露出が発生しやすいのか?
- 主な原因は、角の圧着時間の不足や接着剤の水分過多により、紙が収縮する際にコーナーの縫い目に空気を取り込んでしまうためだ。角の位置合わせ公差が 0.5 mm を超えると、下地のチップボールが露出やすくなる
- 貼り箱の表紙(貼り紙)にはどの坪量の紙を選ぶのが最適か?
- 高級パッケージの貼り紙には、通常 120-150 gsm のファンシーペーパーやコート紙の使用を推奨する。厚すぎると折り角が割れて破損しやすく、薄すぎると下地のボール紙の色やVカット溝の跡が透けてしまう
- 箔押し加工は硬質ボール紙に貼り合わせる前に行うべきか、後に行うべきか?
- 箔押しやエンボス加工は、貼り紙をチップボールに貼り合わせる前に完了させなければならない。硬質ボール紙に貼り合わせた後に箔押しを行うと、下地が硬すぎるために圧力が不均一になり、金箔のカスレや目こぼれが生じる
関連記事
印刷 × AI ウィークリー
デザイナー・ブランド・企業が動く前に使える印刷とAIの実務を、週に一通のメールに
MINDS 無料ツール
背幅計算・面付け計算——面倒な計算は不要、すべて無料でブラウザ完結。
MINDSグループ
実際の印刷・ギフトサービスをお探しですか?
高品質印刷からオンライン注文、年節ギフトまで。MINDSグループの姉妹ブランドにお任せください。