
概要
高級化粧箱の加工順序は、一般に「構造確認 → 紙材貼合せ → 印刷 → フィルム貼り → 箔押し → エンボス → 抜型 → 成型 → 検品」で組み立てます。私が MINDS で化粧パッケージ案件を見るときは、「MS入稿三つの関所」で先に 3 点を押さえます。用途と耐荷重、開封方式とディスプレイ面、ブランドの主視点をどの加工に置くか
高級化粧箱は、箔押し、マットフィルム、部分ニス、エンボスを全部重ねれば高級になるわけではありません。現場で本当に問題が出るのは、前の工程で紙面の状態が変わっているのに、次の工程が当初の位置・圧力・温度のまま回してしまうケースです。箔の食いに 0.5 mm でもズレれば、見た目は何とか、遠目もまだいける、でも手に取ると一目瞭然です
高級化粧箱の加工順序:化粧箱の構造設計、紙の選定、印刷、表面処理、箔押し・型押し、抜型から成型・検品までの工程配置を指し、套位(各工程の位置ズレ)、密着、圧痕、歩留まり、納期を制御するためのもの
高級化粧箱の加工順序はなぜ途中で変えながら進められないのか?
高級化粧箱で一番こわいのは「デザイン原稿はぎっしり、構造はまだ未確定」という状態です。企業は見積もり前に少なくとも 5 点を固める必要があります。用途、耐荷重、開封方式、ディスプレイ面、ブランドの重点。この 5 点が固まらなければ、その後の加工順序はただの当てずっぽうですし、見積もりもどんどん曖昧になります
私が一番よく出会うのは、ブランド側が箔押しとエンボスを先に決めてしまい、後で開封方向が変わって、当初の Logo が正面から側面に回り、箔版、凸版、抜型の位置を全部やり直すケースです。高級化粧箱は平面ポスターではありません。開いて、取って、折りたたむ、その動き一つひとつで視認面が変わります
「MS入稿三つの関所」はこう使えます:
・① 構造関:箱型、耐荷重、開封方式と折線の位置を先に確定する。構造がなければ正面は作れない
・② 印刷関:主色、特殊紙、フィルムと表面の密着を確認し、インキ・フィルム・箔がケンカしないようにする
・③ 成品関:箱を実際に組み立てて、正面、側面、開けた瞬間、棚に置いた角度を確認する。展開抜型のきれいな絵だけを見ていてはいけない
企業がいまだ見積もり段階なら、展開抜型、材質のメド、主加工順序を MINDS のような中〜上級フルカスタム商業印刷に慣れたチームと一緒に見ておくのを進めます。見積もりは「この箱いくらですか」を聞く作業ではなく、価格を崩す要因を先に拾い上げる作業です
標準フローはどう組めば安定するか
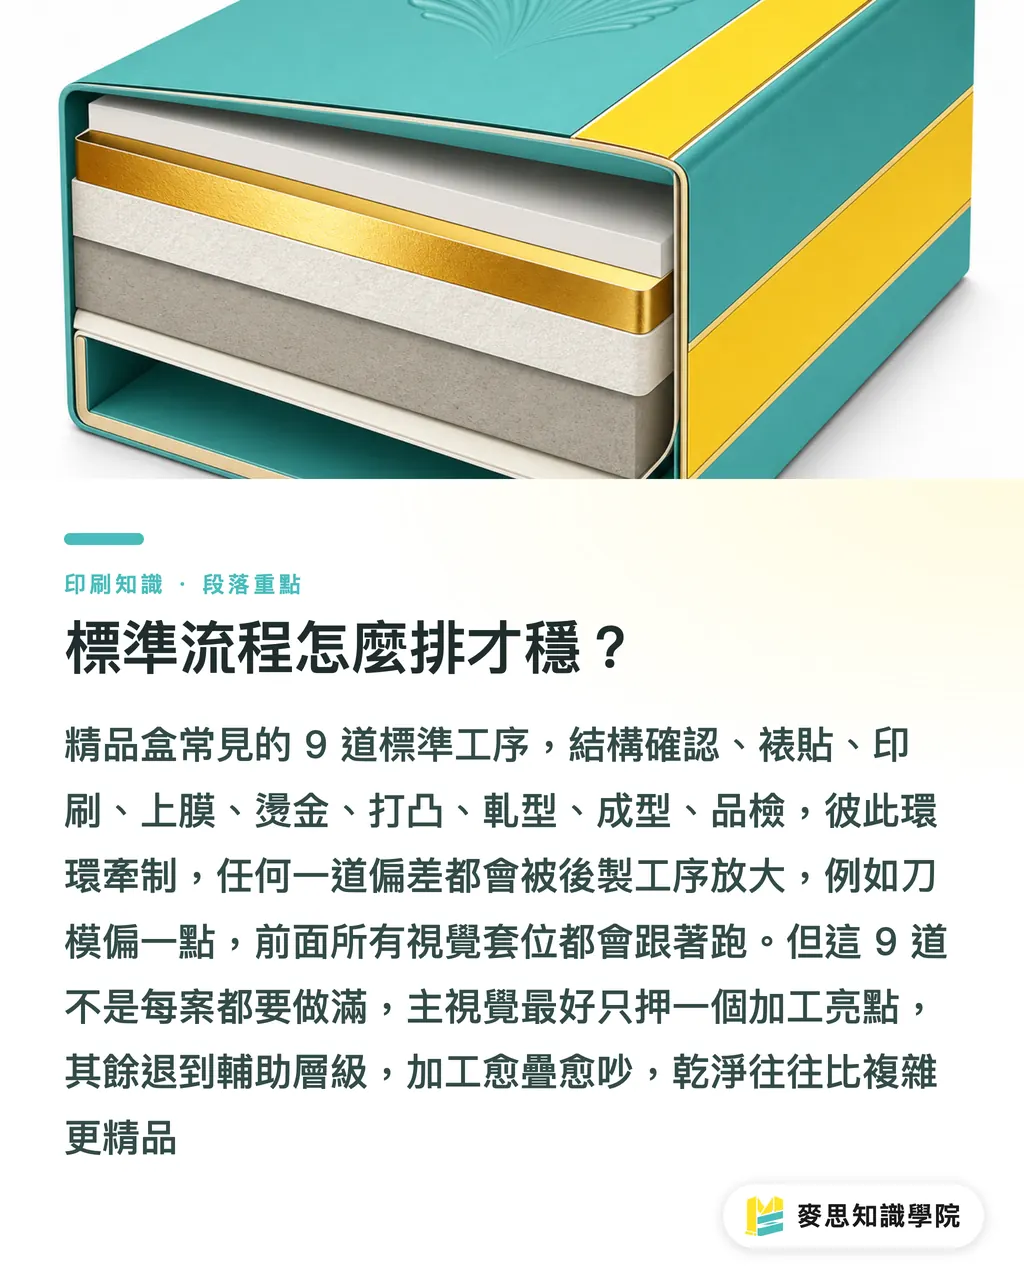
高級化粧箱で押さえておきたい工程は 9 つ、構造確認、紙材貼合せ、印刷、フィルム、箔押し、エンボス、抜型、成型、検品。この順番は絶対のルールではありませんが、ほとんどの紙箱案件はこの 9 つの節目を外せません
・構造確認:箱型、抜型、折線、のり代、開封方式を先に決める。とくに引出し箱、天地蓋箱、ブック型は受力方向が大きく違う
・紙材貼合せ:チップコート紙、アート紙、特殊紙や貼り合わせ紙を先に組み合わせる。紙厚が圧線深度と成型時のキツさに効いてくる
・印刷:CMYK、スポットカラー、特色は先に処理する。濃い色のベタ大面積は後加工の欠点を一番拡大する
・フィルム貼り:マット、グロス、耐スクラブフィルムで表面摩擦と箔の密着が変わる。フィルムと箔の相性があり、どのフィルムでもどの箔でも合うわけではない
・箔押し:温度、圧力、箔の密着で像を作る。細線、白抜き文字、ベタ箔はリスクがまるで違う
・エンボス:オス・メス版で紙面に立体を出す。位置は折線、のり代、刃に近いカットラインを避ける
・抜型:刃で外形と圧線を抜く。刃が少しでもズレれば、前の視覚が全部一緒にズレる
・成型:貼箱、縁巻き、圧着、組立。高級化粧箱の手ざわりの格差はここで出ることが多い
・検品:套位のズレ、キズ、はみ出し糊、地の見え、反り、圧痕破れ、開封の重さを見る。正面だけ見ていては足りない
あわてないで。案件ごとに 9 工程フルが要るわけじゃない
高級化粧箱でも、印刷、フィルム、抜型、成型だけできれいな箱は作れます。複雑なより、潔い方がいい。フレグランス、スキンケア、3C アクセサリーの箱で箔押し+エンボスが要る場合でも、主視点は 1 か所だけの加工に絞り、残りはサブの階層に退かせる。加工を詰めすぎると視覚がうるさいし、現場もたいへんです
箔押し・エンボス・フィルムの前後で何が違う?
フィルムは基本的に箔押しの前に置きます。フィルムが印刷面を保護し、箱面の触感も安定させるからです。ただしフィルムは箔の密着に影響します。とくにマットフィルム、耐スクラブフィルム、特殊触感フィルムは、箔が乗りにくい。だからと言って現場で圧力を盛ればいいわけじゃなく、圧を掛けすぎると紙面がへこんだり、フチがにじみます
箔押しとエンボスの順番は、図柄の重なり具合で決めます。よくあるのは箔押しを先に、エンボスを後に。これで立体部分からメタリック反射が出ます。エンボスを先にして箔押しを後にすると、箔版のあたる面が平らでなくなり、細線や小さな文字は欠けやすくなります。Logo が 6 pt 以下、線幅が細すぎる、箔が折線近くに乗っている、私はそういう案件はデザインを直してもらうことが多いです
套位:工程間で図柄位置が合う関係のことです。印刷、箔押し、エンボス、抜型が互いに重なる時、ズレをコントロールして、地の見え・ゴースト・折線への食み込みを防ぎます
高級化粧箱の套位は 4 か所で見る:
・印刷対箔押し:箔のエッジが濃い図柄に乗っていると、ズレが大きく見える
・箔押し対エンボス:箔と凸の位置が合わないと、指で触ると段差が分かる
・印刷対抜型:図柄が刃線に近すぎると、抜いた後に地が見える
・エンボス対折線:凸版が折線をまたぐと、成型後に裂けたり折目が汚くなる
「ベタ黒下地、マットフィルム、Logo 箔押し+エンボス」をデザイン側から持ち込まれた時、私は先に Logo の面積、紙の地、箱型の折る方向を見ます。この組み合わせは作れます。ただ、一番最後に「これ足せますか」と聞くのはNGです。版材、圧力、テスト時間が全部連動して動きます
デザイン原稿を入稿前に先に固める条件は?
高級化粧箱デザイン入稿前に、最低 6 つを固めます。箱型寸法、紙材厚さ、主ディスプレイ面、加工位置、見落とし代と安全距離、校正確認方法。この 6 つが固まっていないと、後の変更一回ごとに抜型、版材、成型テストが必ず動きます
・箱型寸法:タテ・ヨコ・高さ、なかに入れる物と一緒に見る。製品と中敷きを合わせると、ブランド側が思うより体積を取ることが多い
・紙材厚さ:チップの厚さ、貼紙の厚さ、折線の深さは一緒に計算する。厚紙は抜型をそのまま拡大すればいいわけではない
・主ディスプレイ面:棚に置いた時、手に取った時、開けた時、実際に見える面はデザイン原稿の中央じゃないことがある
・加工位置:箔押し、エンボス、部分ニスは折線、のり代、刃、高摩擦エリアを避ける
・見落とし代と安全距離:図柄が端に近すぎると、抜いた後に地が見える確率が上がる。濃いベタで顕著
・校正確認方法:紙校正、紙模型校正、デジタル校正、本校正を分けておく。紙模型は構造、本校正で初めて色と加工の手ざわりが分かる
コストオーバーランの多くは、印刷会社が急に値上げしたからじゃありません。プロジェクトが「工程を一段終わらせてから前段を直す」を繰り返しているからです。抜型を切った後に箱型を変える、箔版を出した後に Logo を変える、フィルムを決めた後に部分ニスを足す、そのたびに納期が減ります。高級化粧箱で加工が 3 種以上ある案件は、私は校正サンプルを削れるコストではなく必須コストとして扱います
ブランド社内でまだ仕様をまとめている段階なら、Mai Strategy ナレッジアカデミー顧問チーム で先に用途・材質・構造・加工のロジックを見積もり可能な仕様書にするのが合います。仕様が書けていれば、印刷会社は工程を「流れ作業」として並べられます。プロジェクトに付き合わせて答えを当てる仕事ではなくなります
AI と SaaS は高級化粧箱のフロー設計をどう助けるか
AI と SaaS が高級化粧箱案件で最も価値を出せるのは、職人の判断を奪う場所ではなく、情報を先にきれいに揃える場所です。箱型、材質、加工、納期、リスクポイントがメッセージ、PDF、見積もり、口頭会議に散らばっていると、誰かが 1 バージョン見落とすだけで、後の手戻りが 1 回増えます
私はデジタルツールを 4 つの節目に置きます:
・仕様の収れん:営業、デザイン、調達が同じ記入欄で用途、耐荷重、箱型、ディスプレイ面、加工数量を確認する
・リスクアラート:箔押しを折線近くに置いている、エンボスをのり代に置いている、とシステムが先にフラグを立てる
・版管理:抜型、印刷データ、箔版、エンボス版に明確な版番号を付ける。ファイル名の「final_final」に頼らない
・検品フィードバック:套位ズレ、キズ、はみ出し糊、裂けを記録して案件に戻す。次の見積もりと工程設計がもっと正確になる
印刷製造サイドが欲しいのはコミュニケーションのミス削減、デザインサイドが欲しいのは手戻り削減、SaaS チームが掴むべきは「工程の依存関係」です。高級化粧箱の加工順序は、実はとても製品化しやすい。明確なフロー、条件分岐、そして繰り返しアラートを出せるエラーパターンがあるからです。こういうツールがうまく作れると、現場の職人は指図されている感覚にならない、むしろ曖昧なファイルを受け取ることが減ります
要点整理
・高級化粧箱の加工順序は、まず構造、次に表面加工、最後に成型と検品
・箔押し、エンボス、フィルムを重ねられるかは、套位、密着、圧力、紙地の靭性で決まる
・主視点に加工の「主役」を 1 つだけ置く方が、加工を 4 種類詰めるより高級に見える
・見積もり前に用途、耐荷重、開封方式、ディスプレイ面、ブランドの重点を固める、ここが成本を抑えるところ
・AI と SaaS は仕様・版・リスクアラート管理に向く。職人の手ごたえをわかったふりをする領域じゃない
次の論点
高級化粧箱案件を前に進めるための次の一手は具体的です。印刷製造サイドは 9 工程をチェックポイントに分解する、デザインサイドは加工位置を独立レイヤーに切り出す、ブランドサイドは見積もり前に 5 つのビジネス条件を固める、AI と SaaS チームは「どの工程が次工程を縛るか」をアラートルールにする。私の判断は単純で、化粧箱の競争力はきれいな視覚だけでは決まりません。デザイン、工程、納期、歩留まりを同じテーブルで決め切れるかどうかで決まります
FAQ / よくある質問
- 高級化粧箱の加工順序は一般にどう組むか?
- 高級化粧箱の加工順序は一般に、構造確認、紙材貼合せ、印刷、フィルム、箔押し、エンボス、抜型、成型、検品です。実際の順番は紙材、フィルム、箔面積、箱型に応じて調整します
- 高級化粧箱で箔押しとエンボスは同時にできる?
- できます。ただし先に套位、図柄サイズ、紙厚、折線の位置を確認する必要があります。一般的なのは箔押しを先に、エンボスを後に。これで箔と凸の位置がより安定します
- 高級化粧箱の見積もり前に何を準備する?
- 見積もり前に用途、耐荷重、開封方式、ディスプレイ面、ブランドの主視点を先に決めます。この 5 条件が紙材、抜型、加工順序、納期に直接効きます
- なぜ高級化粧箱は途中で変えながら進めないのか?
- 高級化粧箱はどの工程も次工程に影響します。抜型を変えれば印刷データが動き、フィルムを変えれば箔の密着が変わり、Logo を変えれば版材を作り直すことになる。途中で変えながら進めるのが一番、成本と納期を崩します
- AI や SaaS は高級化粧箱の加工をどこまで助けてくれる?
- AI と SaaS は仕様の整理、版管理、加工リスクのアラート、検品フィードバックの蓄積に向きます。本物の圧力、紙質、成型の手ごたえはやはり印刷現場で実物を見て判断する必要があります
関連記事
印刷 × AI ウィークリー
デザイナー・ブランド・企業が動く前に使える印刷とAIの実務を、週に一通のメールに
MINDS 無料ツール
背幅計算・面付け計算——面倒な計算は不要、すべて無料でブラウザ完結。
MINDSグループ
実際の印刷・ギフトサービスをお探しですか?
高品質印刷からオンライン注文、年節ギフトまで。MINDSグループの姉妹ブランドにお任せください。