
精品盒的加工到底疊了幾層?
一個看起來簡單的精品盒,從紙張到成品,中間通常走過八、九道工序:紙張選定後裱紙補強、軋型開孔、摺盒成型、上膜保護、局部光提亮、燙金點綴、打凸做立體感、最後裝內襯
每一道工序都疊在前一道的基礎上,任何一關沒抓穩,後面全部跟著歪。我常跟客戶說,精品盒不是印刷品,是"疊層工程",愈後段出包,重做的成本愈高,因為前面已經投入的紙材、工時都報廢了
驗收如果只在成品出來那一刻才做,其實已經太晚。真正有經驗的採購,會在下單前就先問印刷廠這 8、9 道工序的順序和責任分工,收貨時才知道該往哪個環節挑毛病
膜類附著度不夠,撕開就掉皮怎麼辦?
膜類附著度用百格測試(在表面刻劃出 100 個小方格,貼膠帶撕起後看脫落比例)判斷是否合格,這是最基本也最容易被忽略的一關
我見過不少案子,霧膜或光膜表面看起來服貼漂亮,結果客戶手一撕標籤,膜跟著掀起一小塊,露出底下的紙纖維,整批貨等於報廢。百格測試不需要昂貴設備,一把美工刀跟一段膠帶就能做,採購驗收時可以直接要求印刷廠當面示範
如果印刷廠支支吾吾不願意做這個測試,那基本上就是心裡有數,這批膜貼合本來就有問題
燙金位置歪了 0.5mm 算不算瑕疵?
燙金位置公差抓在正負 0.5mm 以內是業界普遍能接受的標準,超過這個範圍,肉眼就會看出圖案跟版位對不齊
燙金是精品盒最容易出現"差之毫釐"的工序,因為燙金版需要跟印刷圖案精準套合,機台稍有震動或紙材熱漲冷縮沒抓好,位置就會偏移。驗收時建議拿一把直尺或放大鏡,挑幾個角落跟中心位置實際量測,而不是憑印象覺得"看起來還行"
我自己的判斷習慣是,公差在 0.5mm 內可以驗收,超過就要跟印刷廠討論重燙或折讓,不要因為只是"一點點歪"就放水,精品盒賣的就是那個精緻感
打凸高度不均勻,摸起來會差多少?
打凸高度均勻度要用手指觸摸整個圖案的立體感是否一致來判斷,同一個圖案上如果一邊凸得高、一邊凸得扁,代表版壓沒有調整均勻
打凸靠的是凹凸版模對壓,壓力分布不均常常出現在版面較大或圖案複雜的設計上。驗收時我會建議採購閉著眼睛用手指去摸,比用眼睛看更準,眼睛容易被光影騙過去,手指摸得出真實的高低差
這關也跟燙金一樣,容易被"整體效果還不錯"這種主觀印象帶過。但精品盒的客戶通常也會摸,摸出來不均勻,品牌形象就打折扣
軋型切口不平整,代表刀模出了什麼問題?
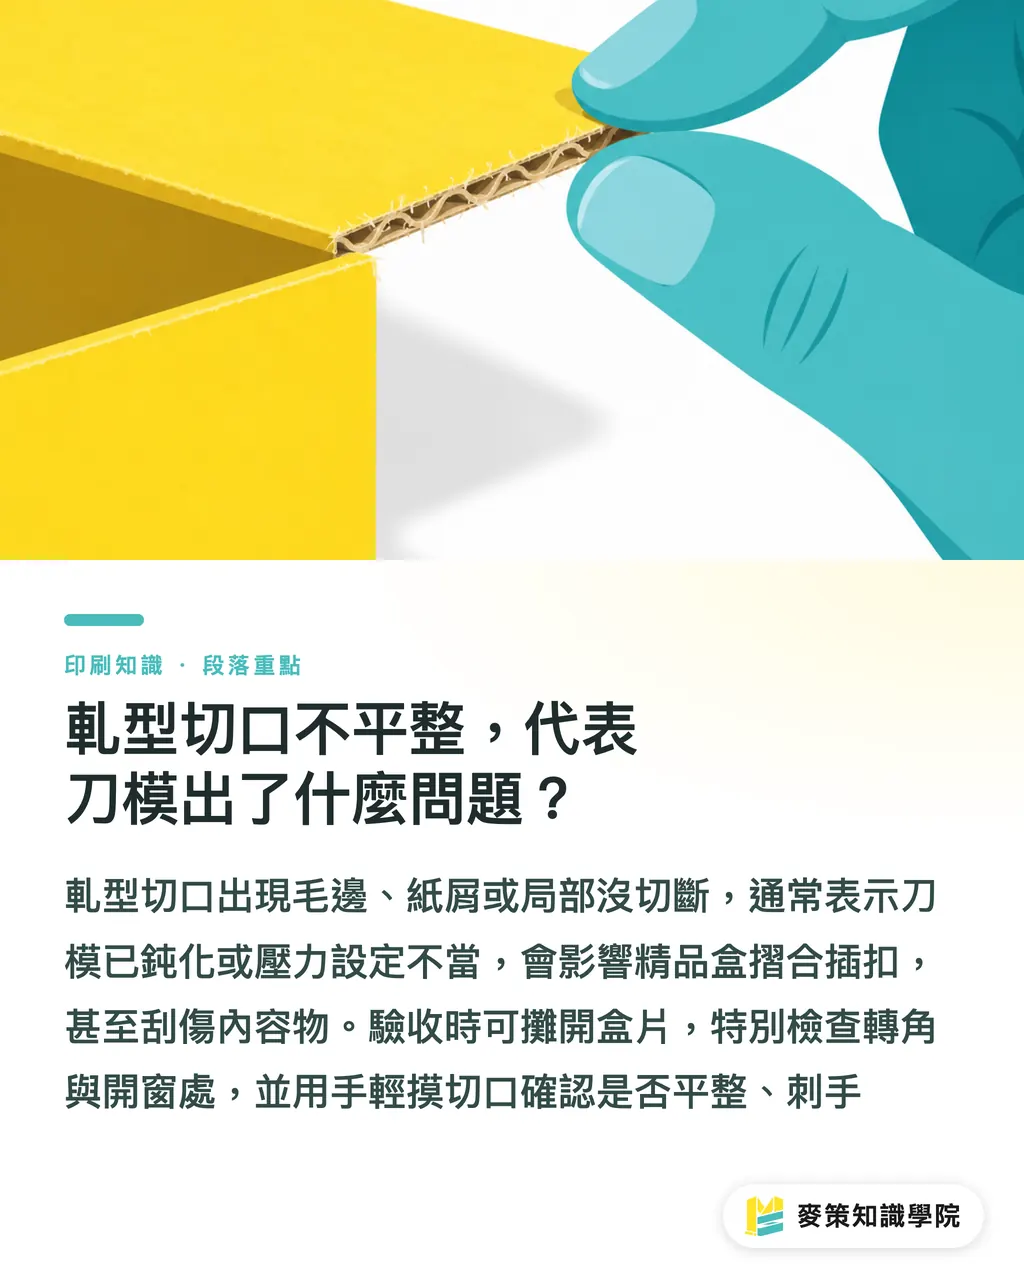
軋型切口平整度不佳,通常代表刀模已經鈍化或壓力設定不對,切口會出現毛邊、掛紙屑,甚至局部沒切斷
軋型是把紙張壓切成盒型展開圖的工序,用的是客製化刀模。刀模用久了刀刃會鈍,如果印刷廠沒有定期保養或更換,切口就容易出現毛邊。驗收時把盒子的邊角攤開來看,尤其是轉角跟開窗的地方,用手輕輕摸過去感覺有沒有刺手
毛邊看似小事,但精品盒常常需要手工摺合、插扣,切口不平整會直接影響組裝順暢度,甚至刮傷內容物
摺邊沒有挺度,盒子為什麼會軟塌塌?
摺邊挺度不夠,多半是紙材磅數不足或裱紙貼合有問題,導致盒子摺線處軟塌、撐不起結構
精品盒的挺度來自兩個地方:紙材本身的磅數,還有裱紙工序有沒有把兩層紙貼實。如果裱紙時膠水塗布不均勻,摺線處會出現空隙,盒子放上東西後容易變形。驗收時把盒子立起來,輕壓兩側看回彈力道,回彈快、線條挺,代表結構紮實
這一點我在〈精品盒加工順序怎麼排〉裡提過,裱紙這道工序如果排在印刷前後順序錯了,挺度問題會更明顯,所以驗收摺邊的同時,其實也是在檢查前段工序有沒有確實做到位
內襯對位跑掉,商品放進去為什麼卡卡的?
內襯對位精準與否,直接看商品放進盒子後是否服貼、有沒有空隙或卡住的狀況
內襯通常是另外裁切好再放入盒體固定,如果內襯尺寸跟盒體實際成型後的尺寸沒對上,商品放進去會歪一邊,或者蓋上盒蓋時頂到內襯。這個問題往往要等實際把商品放進去試裝才會發現,所以驗收時不要只看空盒,一定要拿樣品或替代物實際放入測試
我遇過內襯對位差了幾毫米的案子,肉眼看盒子本身完全沒問題,直到客戶把香水瓶放進去才發現瓶身卡住拿不出來,整批貨只能報廢重做
全盒尺寸公差要抓多寬,驗收才不會卡關?
全盒尺寸公差是最後一道防線,把展開圖、摺盒、軋型每一關的誤差全部疊加起來看,最終呈現在盒子的長寬高有沒有跟確認稿相符
單一工序的誤差可能都在容許範圍內,但疊加起來就可能超標。驗收全盒尺寸時,建議拿確認稿上的數字跟實際成品用捲尺或卡尺交叉比對,抽驗比例可以參考印刷品驗收抽查怎麼做裡提到的三道關做法,對文件、抽實物、留紀錄,精品盒同樣適用這套邏輯
交貨驗收的標準作業,我建議採購跟印刷廠事前談好抽樣比例(例如每批抽驗一定比例的箱數,且要抽到箱底而非只翻最上層)、不良品的判定基準(哪些瑕疵算可接受、哪些直接退貨),以及退貨條件要不要包含重製時效。這些條件寫進報價單或訂單附註裡,出問題時才有依據可以談,不至於各說各話
重點整理
・精品盒驗收要靠具體規格判斷,不是憑"看起來還行"的主觀印象
・燙金公差抓正負 0.5mm、膜類附著度用百格測試,都是不需要設備就能現場驗的方法
・內襯對位一定要拿實際商品試裝,空盒驗收看不出卡卡的問題
・全盒尺寸公差是疊加誤差的總檢查點,抽樣比例與退貨條件要事前談好寫進訂單
延伸思考
精品盒的驗收邏輯,其實可以往前推到報價單跟加工順序的確認階段。我一直建議客戶,與其等成品出包才吵,不如在下單前就先跟印刷廠把加工順序、公差標準、驗收方式談清楚,寫進精品加工報價單的附註裡。對正在導入 SaaS 系統管理供應商品質的品牌團隊來說,這 7 個檢查點也很適合直接做成內部驗收表格,每批到貨照表操課,累積下來就是一套可以跟不同印刷廠比較的標準,減少每次驗收都要重新摸索的時間成本。有興趣把這套 SOP 系統化、或想找熟悉精品加工全流程的印刷夥伴討論規格,可以跟麥策知識學院顧問團隊聊聊實際案子的細節
延伸閱讀
・印刷品驗收抽查怎麼做
・精品加工報價單要看什麼
FAQ / 常見問題
- 精品盒驗收一定要每個檢查點都測嗎?
- 預算和時間有限時,優先做膜類附著度、燙金公差、全盒尺寸這三項,因為最容易被客戶或消費者直接發現,其餘幾項可以抽驗
- 燙金公差超過 0.5mm 一定要退貨嗎?
- 不一定,可以先跟印刷廠討論是重燙還是折讓,退貨通常保留給整批公差都超標、或瑕疵集中在明顯視覺位置的狀況
- 驗收時發現內襯對位有問題,責任算誰的?
- 要先確認是內襯裁切尺寸錯,還是盒體成型後尺寸跑掉,兩者責任不同,這也是為什麼驗收要留紀錄,方便事後釐清
- 抽樣比例大概抓多少才夠?
- 沒有統一數字,但抽驗要涵蓋不同箱數、抽到箱底而非只翻最上層,這樣才抓得到後段裁歪或加工跑位的問題
相關文章
印刷 × AI 數位轉型週報
把設計師、品牌方與企業出手前用得上的印刷與 AI 實戰,整理成一封信,每週寄到你信箱
麥思免費工具
書背厚度計算、拼版數計算——製程規格免手算,全部免費、瀏覽器直接用。
麥思集團
需要實際的印刷或禮品服務?
知識看完,下一步交給麥思集團的姊妹品牌——從精緻印刷到線上下單與年節禮贈。