
Pourquoi la boîte gondole une fois pliée ? Le problème vient souvent de la géométrie entre rainage et découpe, pas de l'impression
Des lignes de rainage trop proches du bord, de l'encre qui recouvre la pliure ou un trait de découpe décalé par rapport au design sont les trois causes les plus fréquentes de gondolage. Ces trois éléments se décident dès la phase d'exécution graphique ; l'imprimeur ne fait que lancer le fichier et ne peut plus rien corriger en machine
Chaque fois qu'un client m'apporte un étui dont un côté rebique une fois monté, mon premier réflexe n'est pas de vérifier le calage de la presse d'impression, mais d'ouvrir le tracé de découpe et de le comparer au plan étalé. Huit fois sur dix, l'explication se trouve dans la distance entre les lignes de découpe et la mise en page
En préparation de fichier pour l'emballage, la difficulté n'a jamais été de savoir si les quatre couleurs sont bonnes ou si la trame se bouche, mais bien d'ajuster la position relative entre lignes de rainage (Score Line), lignes de coupe (Cut Line), zones d'encollage (Glue Tab / Seal Area) et les textes ou fonds d'image. Sur l'écran Illustrator, ces repères ne semblent être que quelques traits fins, mais sur la presse platine de découpe, ce sont de vraies lames et des filets marqueurs : un écart de 1 mm fait toute la différence entre un pli parfait et une boîte qui rebique
Chez MINDS (MS, impression commerciale sur mesure de moyen à haut de gamme), la première de nos trois étapes de contrôle avant impression consiste à vérifier la structure : distance du rainage par rapport au bord, présence d'encre sur la pliure, réserves blanches sur les zones de collage. Si le fichier ne passe pas cette étape, la couleur la plus précise du monde ne sauvera pas un produit qui gondole
Comment calculer la distance de sécurité du rainage ? 3 mm est un minimum strict, pas une valeur optimale
Pour la distance entre la ligne de rainage et le bord du papier, la règle générale du secteur recommande au moins 3 mm, mais viser 4 à 6 mm offre une sécurité bien supérieure. Ce chiffre n'est pas une question d'esthétique, mais découle de la limite physique des fibres du papier lors du pliage : trop près du bord, le papier n'a pas assez de matière pour absorber la tension du pli, ce qui entraîne craquelures et gondolage
En pratique, la démarche s'adapte selon deux cas de figure :
・Ligne de rainage sur fond blanc ou zone claire : commencez à 3 mm, mais 4 à 5 mm vous garantissent une tranquillité totale
・Ligne de rainage sur aplat sombre ou zone très encrée : la couche d'encre durcit le papier localement et lui fait perdre de son élasticité. La ligne de rainage doit être repoussée davantage, idéalement à 5-6 mm
Un autre point souvent négligé est la relation entre le sens du rainage et le sens de la fibre du papier. Les fibres du papier ont une orientation (appelée sens de fibre ou sens de déroulement). Plier dans le sens de la fibre garantit une boîte plate et nette ; plier perpendiculairement provoque au mieux un gondolage, au pire une cassure blanche. Sur un même plan étalé, le rainage principal doit être parallèle au grand côté et au sens de la fibre. Ce paramètre doit être validé dès la commande du papier, pas au moment de la découpe
L'encre et les textes peuvent-ils chevaucher la ligne de rainage ? La réponse est presque toujours non
C'est l'erreur la plus fréquente en création graphique : pour obtenir un fond perdu visuellement continu, le designer fait passer la couleur de fond ou de grands titres directement sur la ligne de rainage. À plat, le résultat semble impeccable, mais les problèmes apparaissent dès le pliage :
・L'encre craquelle au niveau du pli, laissant apparaître une fine ligne blanche (ce que la profession appelle l'écaillage de l'encre)
・Les couches d'encre se frottent une fois le pli effectué, ce qui entraîne une perte de couleur à terme
・L'encre sombre recouvrant le rainage décale l'alignement des deux faces pliées, donnant une impression visuelle de travers
La bonne méthode consiste à réserver une zone de sécurité de rainage de 2 à 3 mm de chaque côté de la pliure : aucun aplat de couleur, aucun texte important et aucun code-barres à lignes fines ne doit s'y trouver. Les codes-barres y sont particulièrement sensibles : un code-barres chevauchant une pliure devient illisible pour une douchette scannante, cause fréquente de refus de livraison
Pour gérer un fond de couleur pleine, deux options s'offrent à vous : laisser la ligne de rainage sur un bord blanc (sacrifier un peu de surface graphique au profit de la tenue structurelle), ou utiliser un fond perdu (Bleed) pour prolonger la couleur au-delà du rainage, sachant que la face pliée ne montrera pas le motif (courant sur la face interne de la boîte). Le choix dépend du positionnement du produit et il n'y a pas de réponse universelle, mais votre fichier doit clairement l'indiquer au lieu de laisser l'imprimeur deviner
Quelle tolérance de coupe est considérée comme normale ? ±0,3 mm est la norme du secteur, ±0,1 mm représente le haut niveau
En ce qui concerne la précision de découpe d'une boîte cartonnée, la pratique industrielle retient la tolérance suivante ±0,3 mm constitue la norme habituelle Attendre ±0,1 mm relève du haut de gamme (nécessitant généralement un calage minutieux sur presse platine et une assistance de découpe laser). Concrètement, le trait de découpe tracé dans Illustrator peut flotter de ± 0,3 mm en production réelle
Cet écart se répercute sur trois aspects principaux :
・Le paramétrage du fond perdu : le débord (bleed) est généralement fixé à 3 mm pour absorber le flottement de découpe. En dessous de 3 mm, le moindre décalage fait apparaître un liseré blanc
・La distance de sécurité entre traits de coupe : entre deux lignes de coupe adjacentes, il est conseillé de laisser au moins 3 à 4 mm pour éviter que les vibrations de la lame ne créent des erreurs en chaîne
・La distance des éléments critiques par rapport à la coupe : gardez les textes et graphismes importants à au moins 3 mm du trait de coupe, idéalement 5 mm, pour la même raison
De nombreux fichiers reçus contiennent un trait de découpe tracé en ligne noire directement sur le calque graphique, sans calque de forme de découpe dédié. L'imprimeur doit alors séparer et réaligner manuellement les traits de coupe, une manipulation qui risque de créer un décalage lors des conversions. Le conseil de MINDS est le suivant : regroupez la forme de découpe, le rainage et les lignes de coupe sur des calques distincts avec des couleurs bien identifiées (convention professionnelle : 100 % magenta pour la découpe, 100 % cyan pour le rainage, pointillés pour les pré-découpes). Cela réduit les erreurs de conversion de plus de moitié
Comment déterminer la largeur minimale de la zone d'encollage et de la patte d'attache ? Comptez au moins 8 mm et augmentez selon le type d'étui
La patte de collage (Glue Tab) est la languette servant à assembler la boîte, prolongeant généralement un des côtés. Cette zone ne doit comporter aucune encre (pour ne pas nuire à l'adhérence de la colle) ni aucun texte important (qui serait masqué à l'intérieur), et sa largeur doit être suffisante pour éviter que l'étui ne se rouvre de lui-même
Largeurs recommandées pour les zones de collage selon les formes de boîtes les plus courantes :
・Étui pliant (type boîte postale / fourreau) : largeur de patte de collage de 8 à 10 mm, avec une réserve blanche parfaitement propre
・Boîte cloche (couvercle et fond séparés) : le couvercle et le fond sont découpés séparément ; prévoyez au moins 5 mm de réserve blanche à l'intérieur au niveau de l'emboîtement pour éviter tout coincement
・Carte pliée / étui suspendu (assemblage par pliage deux volets) : patte d'attache généralement de 10 à 15 mm selon l'épaisseur du papier ; plus le carton est épais, plus la zone de collage doit être large
Un autre détail crucial : la zone d'encollage ne doit pas mordre sur la ligne de rainage. Certains designers tracent la patte de collage et la ligne de rainage comme deux lignes indépendantes ; lors de la découpe effective, si elles sont trop proches, la pression du filet de rainage et celle de la patte de collage se perturbent mutuellement, provoquant des déformations locales. En pratique, laissez au moins 3 mm, idéalement 5 mm, entre la zone d'encollage et la ligne de rainage la plus proche
Aide-mémoire des réglages de rainage et de découpe selon les modèles de boîtes
Voici un récapitulatif des paramètres clés pour trois modèles d'emballages courants, utilisables directement comme référence :
・Étui pliant (boîte formée à partir d'une seule feuille, ex. étui de coque pour smartphone, petit objet) : fond perdu 3 mm ; rainage principal à 4-6 mm du bord ; patte de collage 8-10 mm ; zone de sécurité de rainage 2-3 mm
・Boîte cloche (couvercle et fond distincts, ex. coffret cadeau, boîte à thé) : fond perdu 3 mm ; réserve interne de 5 mm sur la zone d'emboîtement du couvercle et du fond ; zone de collage ajustée selon l'épaisseur du carton, minimum 10 mm conseillé
・Carte pliée (deux volets en vis-à-vis, ex. carte d'accroche, étui porte-carte) : fond perdu 3 mm ; ligne de rainage positionnée au centre du pli symétrique ; zone de collage 10-15 mm ; réserve sans encre de 3 mm de chaque côté du rainage central
L'épaisseur du papier influe directement sur ces chiffres : sous 200 g/m², vous pouvez appliquer la limite basse ; au-delà de 300 g/m² ou sur carton gris, décalez toutes les valeurs vers la plage haute. Plus le matériau est épais, plus le marqueur de rainage doit s'enfoncer et plus la marge d'erreur de découpe doit être grande. C'est une contrainte physique, pas un choix esthétique
Comment contrôler son fichier soi-même avant l'envoi à l'impression ? Une auto-vérification rapide en trois étapes
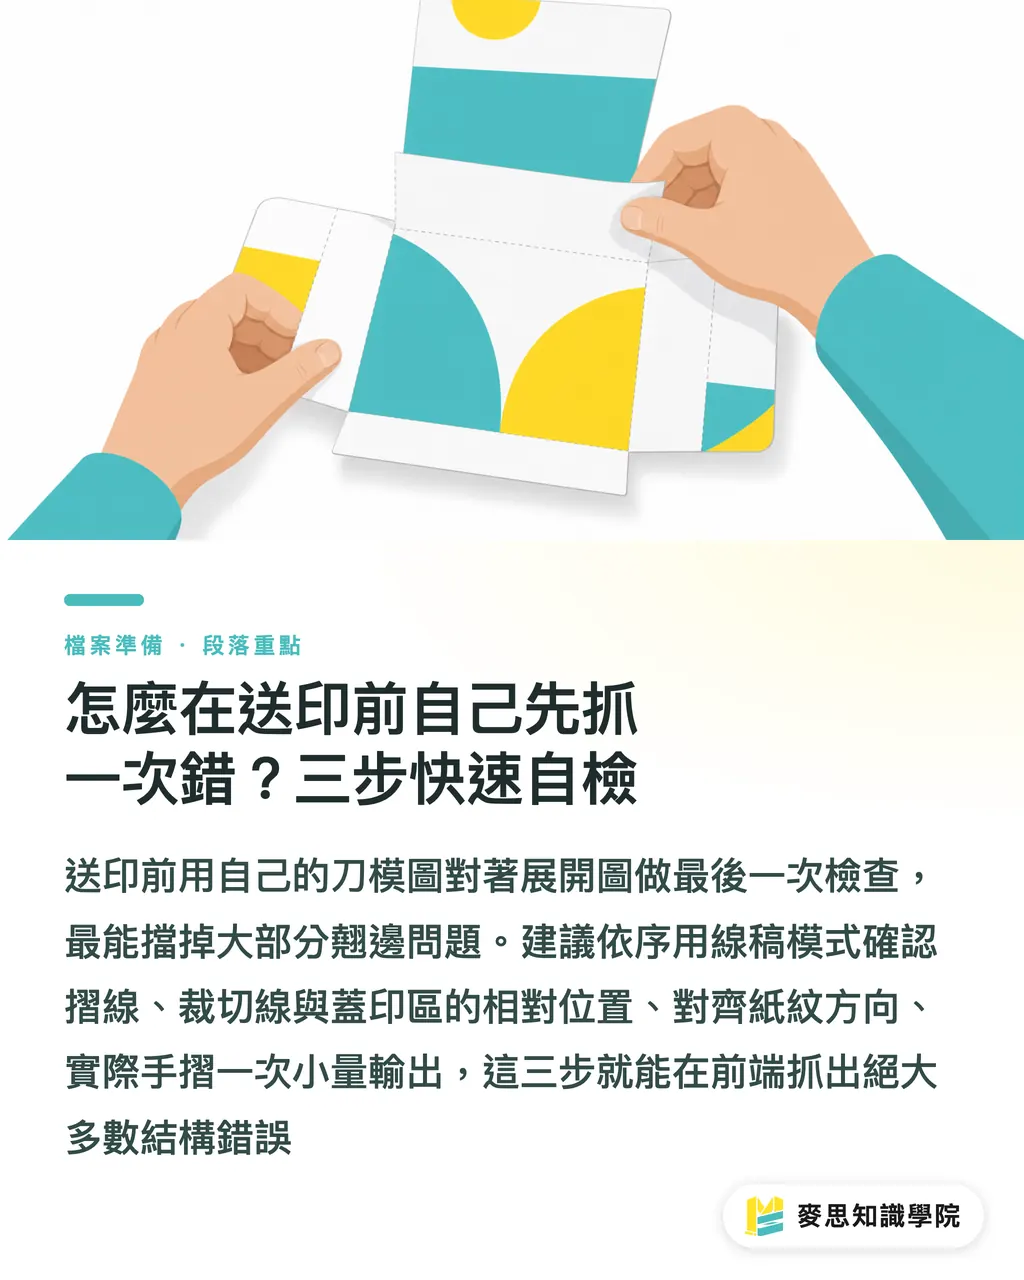
Avant d'envoyer vos fichiers, réalisez un ultime contrôle en superposant votre tracé de découpe au plan étalé. Cette habitude permet d'éliminer 80 % des problèmes de gondolage :
・Étape 1 : activez le mode tracé fil de fer. Masquez toutes les couleurs pour ne garder que les lignes, puis vérifiez les positions relatives du rainage, de la découpe et de la patte de collage pour vous assurer qu'elles ne se chevauchent ni ne sont trop proches
・Étape 2 : contrôlez l'orientation de la fibre du papier. La ligne de rainage principale est-elle bien parallèle au grand côté de la feuille ? Sans cette vérification, tout le reste devient inutile
・Étape 3 : pliez une fois le plan étalé. Faites un tirage à l'imprimante de bureau et pliez manuellement le papier le long des lignes de rainage. Observez si la boîte gondole, si le collage tient ou si des graphismes se retrouvent cachés dans un pli. C'est bien plus fiable que cent contrôles à l'écran
Si des doutes subsistent après ces trois étapes, transmettez votre fichier au service tracé de découpe de votre imprimeur. Chez MINDS, ce contrôle de structure pré-impression est gratuit et constitue la première de nos trois étapes de vérification. Pour les petites et moyennes séries commandées en ligne, l'interface de commande de Mai Impression signale aussi automatiquement les lignes de rainage trop proches, offrant une sécurité intégrée de base
Pour approfondir les questions de structure carton et le choix des matériaux, consultez le module dédié à la conception de boîtes de l'équipe de consultants de l'Académie du savoir Mai Strategy, qui aborde ensemble tracé de découpe, carton gris et rainage sur presse
Synthèse des points clés
・Le responsable d'une boîte qui gondole est rarement la presse d'impression, mais la géométrie du rainage, de la découpe et des zones d'encollage dans le fichier
・Gardez la ligne de rainage à au moins 3 mm du bord du papier, et repoussez-la à 5-6 mm sur les aplats sombres ; évitez toute encre ou texte important sur 2-3 mm de chaque côté du pli
・La tolérance de découpe standard du secteur est de ±0,3 mm ; le fond perdu et les distances de sécurité servent à absorber ce flottement
・La zone d'encollage doit rester vierge d'encre et ne pas chevaucher le rainage ; sa largeur augmente avec l'épaisseur du carton, avec des réglages spécifiques pour boîtes cloches, étuis pliants et cartes pliées
・Imprimer une maquette et la plier à la main avant l'envoi en fabrication s'avère bien plus efficace que cent vérifications visuelles sous Illustrator
Pistes de réflexion
Les détails de prépresse en packaging représentent la rupture la plus fréquente entre création graphique et fabrication industrielle. Beaucoup de designers ont l'habitude de peaufiner une mise en page sur écran sans réaliser que chaque trait de coupe sur la presse platine correspond à une lame et à un filet en acier bien réels. La première étape concrète pour intégrer ce flux de travail consiste à concevoir le tracé de découpe, le rainage et la coupe comme des éléments à part entière de la mise en page, et non comme des ajouts de dernière minute avant impression. Côté imprimeur, faire de ces vérifications un standard avant impression (à l'image des trois étapes de contrôle chez MINDS (MS)) constitue autant une différenciation de service qu'un moyen direct de réduire le taux de réclamation. La prochaine fois qu'on vous demande un prototype d'étui, ne commencez pas par discuter papier ou impression : imprimez la mise à plat, pliez-la à la main, et les anomalies sauteront d'elles-mêmes aux yeux
Lectures complémentaires
FAQ
- Quelle est la distance minimale à laisser entre la ligne de rainage et le bord du papier sur une boîte ?
- La règle générale du secteur recommande au moins 3 mm, et 5 à 6 mm en zone d'aplat sombre très encrée. Plus le papier est épais, plus il convient d'augmenter cette distance pour éviter la déchirure du bord ou le gondolage lors du pliage
- Un fond de couleur en aplat peut-il chevaucher la ligne de rainage ?
- Techniquement oui, mais le graphisme du côté plié risque d'être masqué ou de présenter un écaillage de l'encre. En pratique, il est conseillé de réserver une zone de sécurité de 2 à 3 mm de chaque côté sans encre, ou de placer le rainage sur une zone blanche
- Quelle est la tolérance de décalage habituelle pour les traits de coupe ?
- En emballage, la précision de découpe standard est de ±0,3 mm, et de ±0,1 mm dans le haut de gamme. C'est la raison pour laquelle on fixe un fond perdu de 3 mm et qu'on éloigne les éléments importants d'au moins 3 mm du trait de coupe pour absorber ce flottement
- Comment déterminer la largeur d'une zone d'encollage ?
- Elle varie selon le modèle de boîte et l'épaisseur du carton : comptez à partir de 8 à 10 mm pour un étui pliant, et 10 à 15 mm pour une carte pliée. Plus le carton est épais, plus la patte doit être large. Cette zone doit rester vierge d'encre, sans texte important, et ne jamais chevaucher le rainage
- Que peut-on vérifier soi-même avant d'envoyer le fichier à l'impression ?
- Passez en mode tracé fil de fer pour contrôler le calage avec la forme de découpe, vérifiez que le rainage principal est parallèle au sens de la fibre du papier, puis imprimez une maquette sur votre imprimante et pliez-la à la main. Ces trois vérifications permettent d'éviter la majorité des problèmes de gondolage et de collage
Articles associés

L'hebdo Impression × IA
Le savoir-faire en impression et IA que designers, marques et entreprises peuvent utiliser avant de s'engager, condensé dans un email, chaque semaine dans votre boîte de réception
Outils gratuits MINDS
Imposition calculator and preflight file check — free prepress tools, right in your browser.
Groupe MINDS
Besoin de services d'impression ou de cadeaux concrets ?
Une fois la lecture terminée, laissez la suite aux marques sœurs du Groupe MINDS — de l'impression haut de gamme à la commande en ligne et aux cadeaux de fêtes