
Vue d'ensemble
Lorsqu'une boîte pliante bloque au montage, cela vient généralement du fait que les tracés de découpe, la compensation d'épaisseur du papier, ainsi que les réserves pour la patte d'encollage et les pinces n'ont pas été traités ensemble au moment de l'exécution. Chez MINDS (MS, impression commerciale 100 % sur mesure haut de gamme), la vérification avant impression passe par trois étapes clés : valider la pliabilité de la structure, calculer la compensation selon l'épaisseur du papier, puis vérifier qu'aucune encre, vernis ou pelliculage ne vient perturber les zones d'encollage
Pourquoi les boîtes pliantes bloquent-elles au montage ?
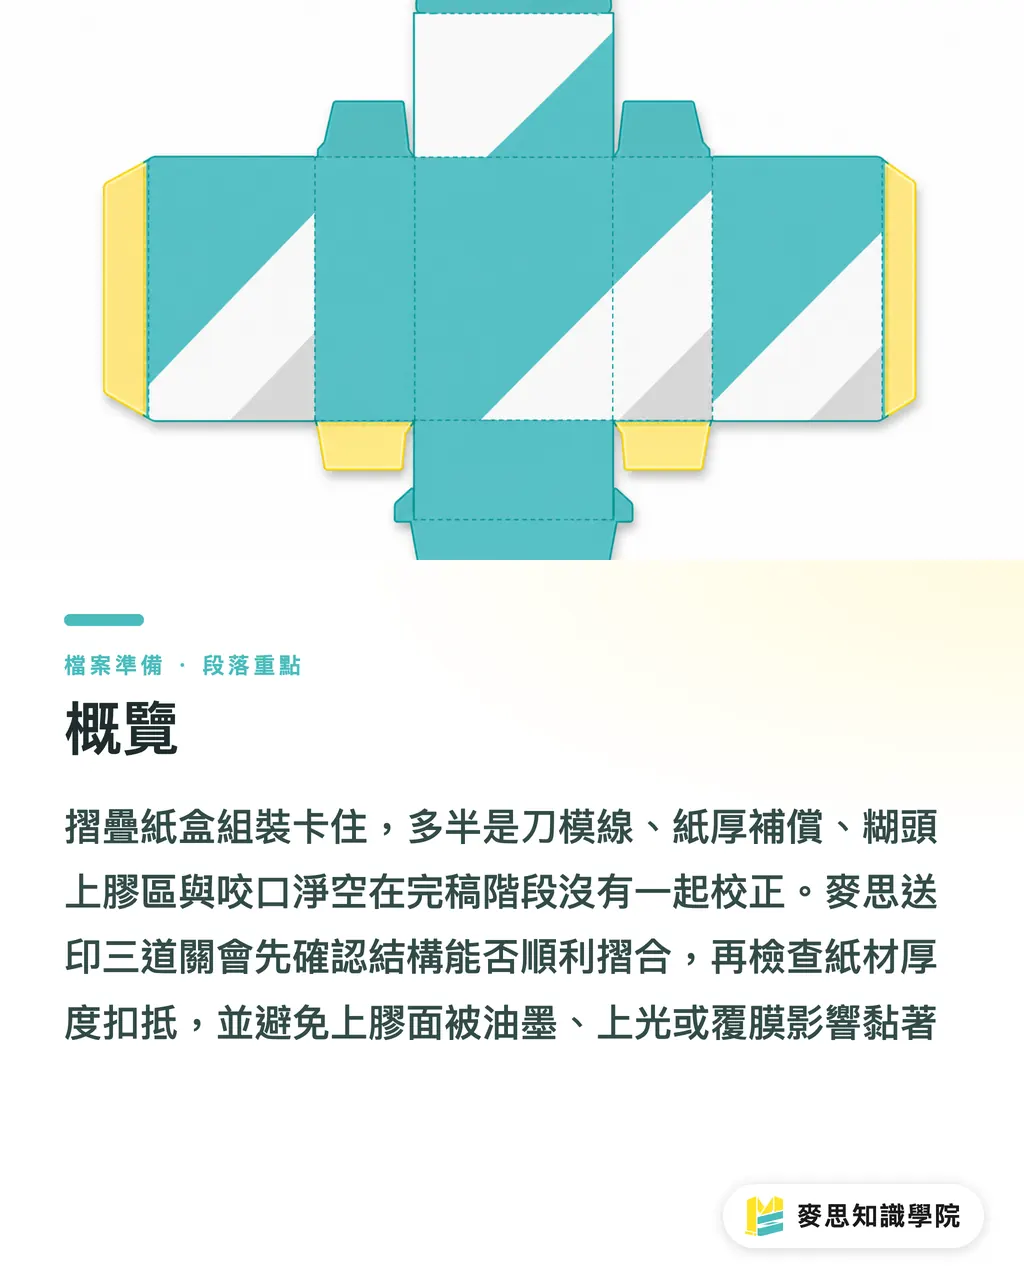
Sur le terrain, les blocages de boîtes se traduisent le plus souvent par 3 symptômes : des angles qui coincent, des pattes d'encliquetage impossibles à insérer ou une patte d'encollage qui ne tient pas. Bien que ces problèmes apparaissent lors du façonnage, la cause remonte presque toujours à la préparation du fichier de découpe
Pas de panique
Les acheteurs d'emballages confondent souvent les dimensions du gabarit avec les dimensions extérieures finales, tandis que les graphistes ont tendance à traiter la forme de découpe comme un simple cadre de mise en page 2D. Une boîte pliante ne se résume pas à une feuille découpée : elle subit le rainage, le pliage, le formage et l'encollage. Chaque pli ajoute une épaisseur de matière, et chaque point de collage devient une zone de tension
Prenons l'exemple de la patte d'encollage latérale d'un étui droit classique : si elle comporte de l'encre, du vernis sélectif, un pelliculage mat ou un vernis UV, la colle n'adhère plus directement aux fibres du papier, mais à un revêtement glissant et peu réactif. La boîte peut paraître impeccable juste après le collage, mais se décoller plus tard en stock, pendant le transport ou en rayon. Ce type de retour est le plus difficile à gérer, car le problème est noyé au cœur du lot fini
Pour des emballages commerciaux haut de gamme 100 % sur mesure, je conseille de faire vérifier la forme de découpe et les tracés de façonnage par MINDS avant de lancer le prototype. Pour des tirages en petites séries sur formats standards ou des produits de détail, appuyez-vous plutôt sur les spécifications techniques de MINDS Print afin de valider dimensions, supports et contraintes de finition, s'évitant ainsi un prototypage à l'aveugle
Comment distinguer filets continus et pointillés sur la forme de découpe ?
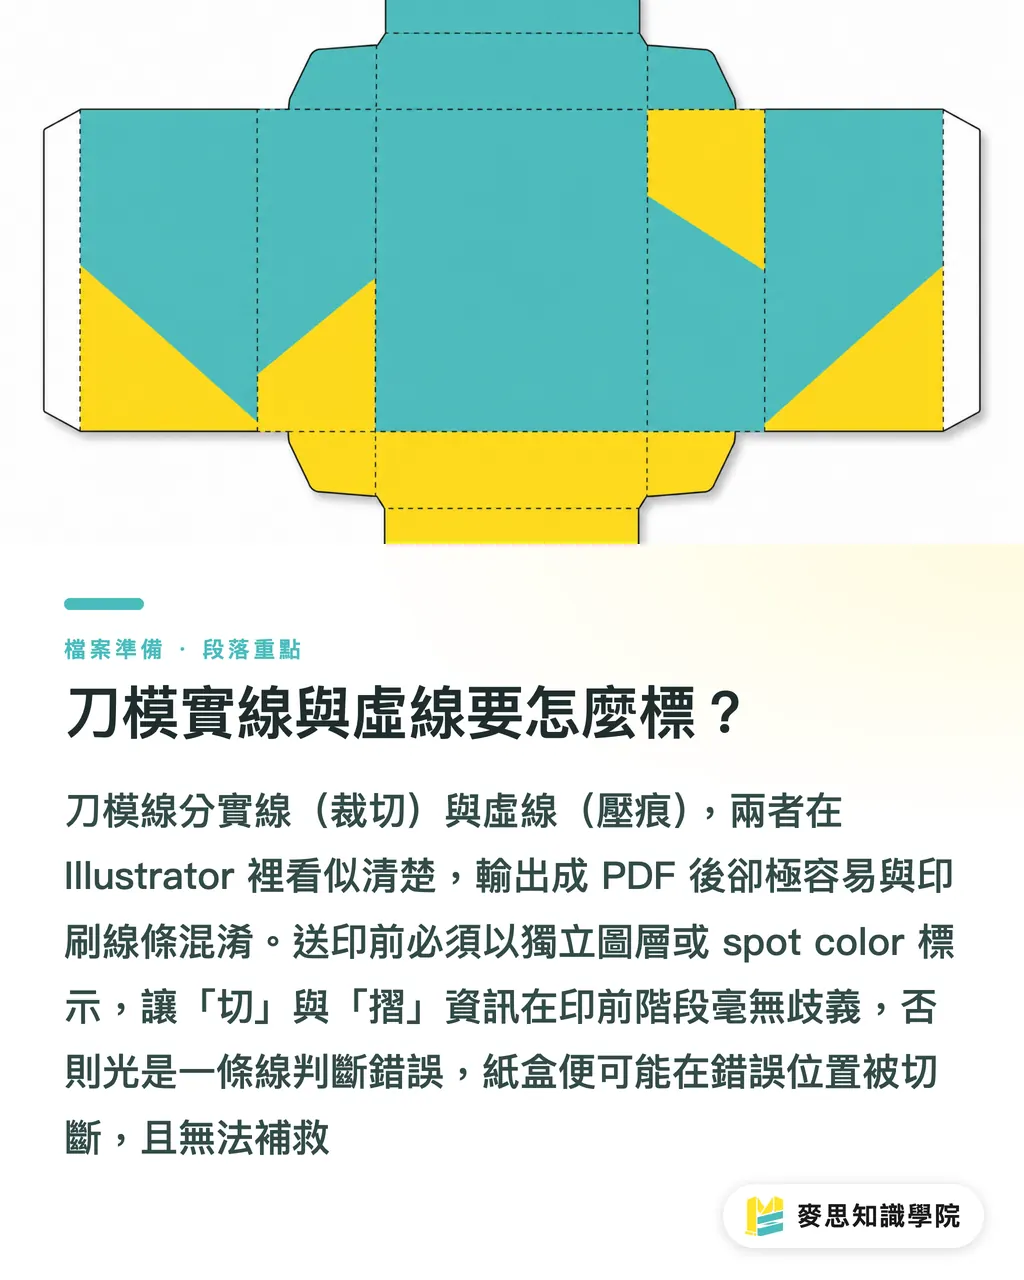
Les tracés de découpe sont des lignes de structure non imprimables servant au formage de la boîte. Ils se divisent au minimum en 2 catégories : les lignes de coupe et les lignes de rainage. Les premières définissent la silhouette extérieure, les secondes fixent l'emplacement des plis et les angles de montage
Parmi les erreurs d'exécution les plus courantes, le mélange des lignes de découpe avec les éléments CMYK de la création graphique figure en tête. Ce qui semble parfaitement clair pour le graphiste dans Illustrator devient un fouillis illisible pour l'opérateur prépresse une fois exporté en PDF, où traits fins, visuels en pleine page, calques de vernis sélectif et fonds perdus se superposent
Le fichier à imprimer doit au minimum séparer clairement les tracés de structure :
・Trait continu : ligne de coupe, indiquant l'endroit exact où la lame découpe le papier. Elle détermine le contour extérieur de la boîte, les pattes d'encliquetage, les ouvertures et le bord de la patte d'encollage
・Trait pointillé : ligne de rainage ou de pliage, indiquant une empreinte marquée sans rupture de la fibre. Elle définit les angles du corps de boîte et la séquence de pliage
・Fond perdu : zone d'impression s'étendant au-delà de la ligne de coupe pour éviter les liserés blancs après découpe, à gérer impérativement sur un calque séparé de la forme de découpe
・Lignes de structure non imprimables : les tracés de découpe doivent être définis en couleur d'accompagnement (spot color) ou sur un calque dédié, pour éviter qu'ils ne soient imprimés sous forme de blocs de couleur ou de lignes intempestives
Il suffit parfois d'une seule ligne ambiguë pour qu'un rainage soit interprété à tort comme une coupe. Une fois le papier tranché, aucun rattrapage n'est possible : ce n'est pas une question de dextérité de l'opérateur de façonnage, mais un problème d'information de fichier qui n'a pas distingué clairement « couper » et « plier »
Comment calculer la compensation d'épaisseur du papier ?
La compensation d'épaisseur consiste à soustraire ou ajouter l'épaisseur du papier dans les dimensions du gabarit, afin d'empêcher les coins, la patte d'encollage et les pattes d'encliquetage de coincer une fois pliés. Elle se calcule généralement sur la base de l'épaisseur réelle (caliper) mesurée en mm
Le grammage correspond au poids par mètre carré exprimé en gsm, tandis que l'épaisseur du papier correspond au caliper réel mesuré en mm. Ces 2 valeurs ne doivent jamais être confondues : un carton blanc, un carton dos gris et un carton contrecollé affichant tous 350gsm peuvent présenter des épaisseurs, une rigidité et un encombrement au pliage totalement différents
Avant de calculer la compensation, posez-vous une question fondamentale : devez-vous garantir les dimensions intérieures ou extérieures ? Les étuis alimentaires, cosmétiques ou pour composants électroniques privilégient les dimensions intérieures, car si le produit ne rentre pas, l'emballage est inutilisable. En revanche, les présentoirs ou suramballages doivent parfois maintenir leurs dimensions extérieures pour respecter les contraintes de linéaire et de proportions visuelles
Prenons un exemple simplifié pour illustrer le propos. Supposons une épaisseur réelle de 0.45mm : à un endroit où 2 épaisseurs de papier se superposent, si le fichier dessine des panneaux adjacents parfaitement effleurants, la boîte une fois montée manquera d'environ 0.9mm de jeu nécessaire. 0.9mm paraît infime sur un plan 2D, mais lors d'un étuyage automatique ou d'un assemblage manuel rapide, cette différence suffit à faire frotter les pattes, faire bomber le corps de boîte ou décaler la fermeture
En pratique, voici les règles à suivre :
・Dimensions du produit fixes : garantissez d'abord les dimensions intérieures, puis ajoutez les compensations vers l'extérieur selon l'épaisseur du papier et le nombre de plis
・Dimensions extérieures imposées par la distribution : garantissez les dimensions extérieures, puis vérifiez si le produit, la cale ou les pattes d'encliquetage doivent être réajustés
・Patte d'encollage ou patte d'insertion trop tendue : contrôlez en priorité la compensation d'épaisseur et l'emplacement des rainages au lieu de raccourcir brutalement la patte
・Utilisation de papier épais ou de carton contrecollé : ne vous fiez pas seulement au gsm. Demandez à l'imprimeur de mesurer le caliper réel sur échantillon avant de figer la forme de découpe
C'est tout l'enjeu. Dessiner une forme de découpe ne consiste pas seulement à faire un joli tracé à plat, mais à réserver l'espace nécessaire à l'épaisseur de la matière une fois pliée
Pourquoi créer des réserves de colle sur les zones d'encollage et de pince ?
La réserve de colle consiste à laisser la patte d'encollage et les surfaces d'assemblage exemptes d'encre, de vernis ou de pelliculage. Cela permet à la colle de pénétrer directement les fibres du papier, réduisant ainsi les risques de décollement ou de moisissure
La patte d'encollage est la bande d'assemblage latérale qui permet à la boîte de passer du volume à plat au volume 3D. Si la patte est entièrement imprimée d'une couleur de fond pour un aspect uniforme à plat, la colle se retrouve séparée de la fibre par une couche d'encre ou de vernis, rendant l'adhérence instable
Les zones de pince doivent être vérifiées avec la même rigueur. La pince correspond aux zones de marge de prise de pince, de calage ou de transport machine selon les étapes de fabrication. Si le fichier la traite comme un simple espace visuel, l'encre, le vernis, le pelliculage ou la dorure peuvent perturber le façonnage ultérieur
Sur la chaîne, le pire scénario n'est pas le décollement immédiat à la sortie de la plieuse-colleuse, mais le piège du « pour l'instant ça tient ». Lorsque les boîtes subissent l'humidité en entrepôt, la pression du gerbage ou les vibrations du transport, les pattes d'encollage commencent à bâiller. Une fois livrées chez le client, le problème ne se résout plus par une simple retouche manuelle
Lors de la préparation de fichier, prévoyez des réserves nettes sur toutes les zones de collage :
・Zone d'encollage de la patte latérale : préservez une surface de papier brute, propre et sans vernis afin de garantir le contact direct de la colle avec la fibre
・Zone de pince : confirmez auprès de l'imprimeur et selon le procédé de fabrication si cette surface doit éviter l'encre, le vernis, le pelliculage ou le marquage à chaud
・Calque de vernis sélectif : ne faites jamais mordre le vernis sur la patte d'encollage ni sur les surfaces d'assemblage, en particulier sur les emballages combinant fond plein et vernis UV sélectif
・Pelliculage : si le pelliculage recouvre la zone d'encollage, validez au préalable s'il faut prévoir un fenêtrage, un décapage de film ou adapter la formulation de colle
Quelle checklist suivre avant validation pour éviter les déboires ?
Les trois étapes de contrôle avant impression chez MINDS (MS) constituent une checklist d'exécution parfaite pour vos formes de découpe : 1) Étape structurelle : valider la séquence de pliage du gabarit ; 2) Étape matérielle : vérifier la compensation selon l'épaisseur du papier ; 3) Étape de façonnage : s'assurer des réserves de colle et de pince
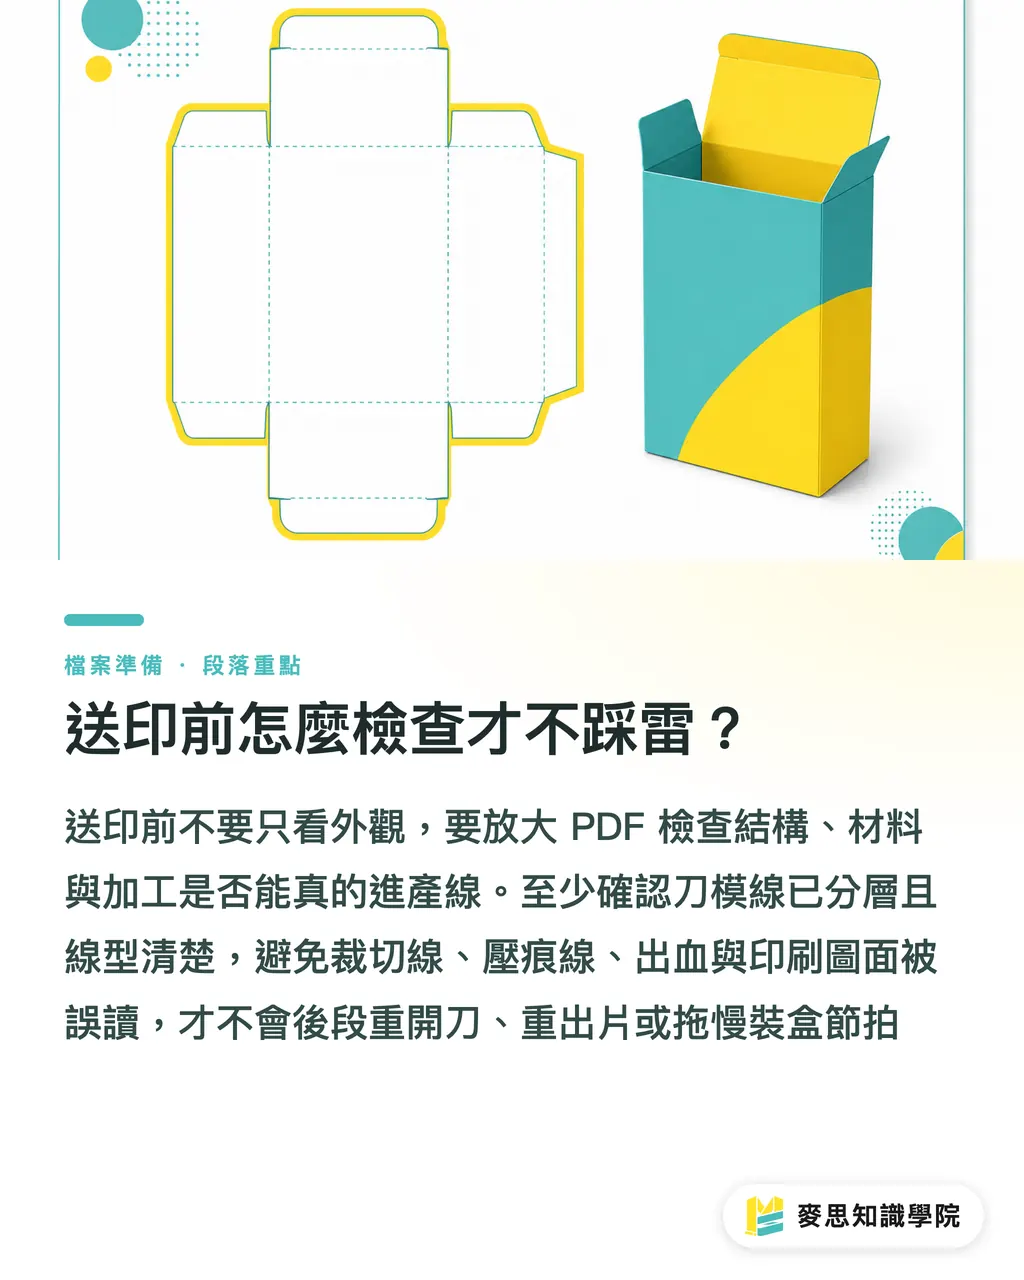
Avant d'envoyer votre fichier, ne vous limitez pas à vérifier l'esthétique du visuel : zoomez sur la structure dans le PDF. Si l'acheteur, le graphiste et l'imprimeur se contentent de valider le rendu visuel à l'écran, toute modification ultérieure — une fois la forme de découpe fabriquée, le découpage et le collage planifiés — imposera une nouvelle forme de découpe, de nouveaux films ou un nouveau prototypage
Nous recommandons de vérifier au minimum ces 6 points :
・Séparation des calques : lignes de coupe, lignes de rainage, fonds perdus et éléments graphiques doivent être isolés sur des calques distincts
・Clarté des types de traits : utilisez des traits continus pour la coupe et des pointillés pour le rainage afin d'éviter toute mauvaise interprétation par le fabricant de la forme de découpe
・Précision des références de cotation : spécifiez clairement si les dimensions indiquées correspondent à l'intérieur, à l'extérieur ou à la mise à plat, pour éviter tout quiproquo entre achats et création
・Mesure réelle de l'épaisseur : ne substituez pas le gsm au caliper. Mesurez l'épaisseur au pied à coulisse pour les papiers lourds, papiers créatifs et cartons contrecollés
・Réserve de colle sur la patte latérale : veillez à ce qu me aucune encre, vernis, pelliculage ni traitement sélectif ne recouvre la surface d'encollage
・Test physique du prototype : un bon à tirer (BAT) numérique couleur permet uniquement de valider la mise en page. Le prototype structural doit être réellement plié, assemblé, encollé et testé avec le produit réel
Si les emballages sont destinés à une ligne d'étuyage automatique, vérifiez également les surfaces de prise par ventouses, l'ordre de pliage des rabats et la position des fermetures. Un bel étui incapable de passer sur machine ralentira le cadencement de production — un surcoût bien plus élevé que l'impression de quelques maquettes d'essai
Points clés à retenir
・Les blocages lors du montage des boîtes résultent rarement d'un dysfonctionnement soudain au façonnage, mais plutôt d'un fichier de découpe n'ayant pas anticipé l'épaisseur du papier et la séquence de pliage
・Les lignes de coupe et de rainage constituent 2 types d'informations structurelles distinctes. Confondre les types de traits revient à laisser la chaîne de fabrication deviner vos intentions
・La compensation d'épaisseur du papier doit se calculer sur la base du caliper réel en mm. Le gsm mesure uniquement une masse surfacique et ne reflète pas l'encombrement au pliage
・Les zones d'encollage et de pince doivent être réservées et dénuées de tout revêtement : la colle n'offre une adhérence fiable qu'au contact direct des fibres du papier
・Avant validation finale, contrôlez l'emballage à travers les 3 filtres : structure, matière et façonnage, au-delà de la seule apparence graphique
Perspectives et pistes de réflexion
Côté imprimerie, les règles d'exécution des formes de découpe devraient s'intégrer sous forme de contrôles preflight automatisés plutôt que d'opposer des rappels manuels au cas par cas par les techniciens prépresse. Pour les équipes de design et les développeurs SaaS, il est judicieux d'intégrer des champs de vérification lors du téléversement (lignes de coupe, rainages, caliper d'épaisseur, réserves d'encollage et marges de pince) afin qu'une alerte risque s'affiche dès l'importation du PDF. Les applications IA peuvent intervenir pour contrôler le nommage des calques, détecter des éléments vernis sur la patte d'encollage ou signaler un défaut probable de compensation d'épaisseur. Néanmoins, l'épreuve ultime reste la maquette physique : un emballage est un objet manipulé par des mains humaines, aspiré par des ventouses industrielles et empilé dans des entrepôts
FAQ
- Quelle est la cause la plus fréquente de blocage lors du montage d'une boîte pliante ?
- Le blocage provient le plus souvent d'un manque de vérification conjointe des lignes de rainage, de la compensation d'épaisseur, des dimensions des pattes d'encliquetage et de la zone d'encollage. Une fois le papier plié, l'accumulation d'épaisseur provoque des frottements et des interférences au niveau des coins et des fermetures
- Quelle est la différence entre un trait continu et un trait pointillé sur une forme de découpe ?
- Le trait continu représente la ligne de coupe (le papier est tranché net), tandis que le trait pointillé représente la ligne de rainage ou de pliage (le papier est marqué d'une empreinte sans rupture de fibre). Lors de la préparation du fichier, ces 2 types de tracés doivent impérativement être isolés sur des calques distincts ou identifiés par des couleurs d'accompagnement (spot colors)
- Peut-on calculer la compensation d'épaisseur uniquement à partir du grammage du papier ?
- Non, la compensation d'épaisseur ne s'appuie pas sur le gsm, car le grammage exprime une masse surfacique et non une épaisseur. Une forme de découpe requiert la mesure réelle de l'épaisseur (caliper) en mm, combinée au nombre de plis superposés du gabarit, pour déterminer l'espace exact à déduire ou à ajouter
- Pourquoi la zone d'encollage ne doit-elle pas être imprimée ?
- Si la patte d'encollage comporte de l'encre, du vernis, un pelliculage ou une finition sélective, la colle s'associe à la couche de surface au lieu d'adhérer au support, compromettant la tenue du collage. Préserver du papier brut sur la zone d'encollage garantit une adhésion optimale et réduit les risques de décollement et de moisissure
- Est-il obligatoire de réaliser un prototypage avant le lancement en impression d'un emballage ?
- Dès qu'un emballage implique une nouvelle forme de boîte, un carton épais, un papier créatif, des finitions spéciales (vernis/pelliculage) ou un étuyage automatique, il est vivement recommandé de concevoir une maquette structurale physique. Si l'épreuve couleur permet de valider le visuel, seul le prototype physique permet de vérifier la justesse des compensations d'épaisseur et la tenue du collage
Articles associés


L'hebdo Impression × IA
Le savoir-faire en impression et IA que designers, marques et entreprises peuvent utiliser avant de s'engager, condensé dans un email, chaque semaine dans votre boîte de réception
Outils gratuits MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Groupe MINDS
Besoin de services d'impression ou de cadeaux concrets ?
Une fois la lecture terminée, laissez la suite aux marques sœurs du Groupe MINDS — de l'impression haut de gamme à la commande en ligne et aux cadeaux de fêtes