
¿Por qué se abomba la caja al plegarla? El problema no suele ser la impresión, sino la geometría entre hendido y corte
Hendidos demasiado cerca del borde, tinta cubriendo la línea de pliegue o un corte desviado del diseño son las tres causas más comunes por las que una caja de cartón se levanta al doblarse. Estos tres fallos se deciden durante la fase de arte final; en imprenta solo podemos procesar el archivo tal cual viene, sin margen para arreglos milagrosos
Cada vez que un cliente nos trae una caja que «se levanta de un lado al doblarla», lo primero que hago no es revisar el registro de la imprenta, sino abrir el plano de troquelado y compararlo con el desarrollo desplegado. Ocho de cada diez veces, la solución está en la distancia entre la línea de troquel y el diseño
Al preparar el arte final de un estuche, la verdadera complicación nunca ha sido la coincidencia de los cuatro colores ni el ajuste del punto, sino la posición relativa entre la línea de hendido (Score Line), la línea de corte (Cut Line) y el área de encolado (Glue Tab / Seal Area) respecto a los textos y fondos del diseño. En la pantalla de Illustrator parecen simples líneas finas, pero en la troqueladora se convierten en cuchillas y flejes de hendido reales: 1 mm de diferencia es el límite entre una caja que ajusta bien y una que se abomba
En los tres controles de revisión previa a impresión de MINDS (MS, especializada en impresión comercial de gama media-alta 100 % personalizada), el primer paso es revisar la estructura: a cuántos milímetros está el hendido del borde, si la tinta cruza la línea de pliegue y si el área de encolado se ha dejado sin imprimir. Si no se supera este filtro, por muy preciso que sea el color después, no habrá forma de salvar un producto final deformado
¿Cómo definir la distancia de seguridad del hendido? 3 mm es el suelo, no el techo
La regla general en la industria es mantener la línea de hendido a una distancia mínima de 3 mm del borde del papel, aunque lo habitual y más seguro es dejar entre 4 y 6 mm. Esta cifra no responde a criterios estéticos, sino al límite físico del papel al doblarse: si está demasiado cerca del borde, el papel no tiene suficiente margen para soportar la tensión del doblez; a la primera presión, se agrieta o se abomba
En la práctica, distinguimos dos situaciones:
・Hendidos sobre fondo blanco o zonas claras: partimos de 3 mm, pero 4-5 mm ofrece máxima tranquilidad
・Hendidos sobre plenos oscuros o zonas con mucha carga de tinta: la capa de tinta endurece el papel localmente y le resta elasticidad, por lo que hay que desplazar el hendido hacia afuera; se recomiendan de 5 a 6 mm
Otro aspecto que se suele descuidar es la relación entre la dirección del hendido y la veta del papel. Las fibras del papel tienen una orientación definida (denominada «sentido de la fibra» o «veta»). Plegar a favor de la fibra da como resultado una caja plana y bien asentada; plegar a contraveta causa, en el mejor de los casos, bordes levantados, y en el peor, grietas blancas. En un mismo plano desplegado, conviene que la línea principal de hendido coincida con el lado largo y sea paralela a la fibra; esto debe confirmarse al encargar el papel, no al llegar a la troqueladora
¿Pueden la tinta y los textos pisar la línea de hendido? La respuesta es casi siempre no
Esta regla se rompe continuamente en diseño: para conseguir un fondo sangrado continuo, se coloca el color o textos grandes cruzando directamente la línea de hendido. En plano no parece haber problema, pero al doblar aparecen los fallos:
・La tinta se resquebraja en la marca del pliegue, dejando una fina línea blanca (en el sector lo llamamos «reventado de tinta»)
・Al plegar, las capas de tinta rozan entre sí y terminan desprendiéndose con el tiempo
・Si la tinta oscura cubre el hendido, las dos caras no alinean visualmente al doblarse y la caja parece descompensada
La solución práctica es dejar una «zona de seguridad de hendido» de 2 a 3 mm a cada lado del pliegue: en este espacio no se aplican plenos de color, textos clave ni códigos de barras con trazo fino. Los códigos de barras son especialmente críticos; si cruzan una línea de hendido, el escáner no los lee y provocan devoluciones frecuentes. Para manejar fondos en pleno existen dos opciones: la primera es dejar la línea de pliegue sobre un margen blanco (sacrificando algo de diseño a cambio de estabilidad estructural); la segunda es aplicar «sangrado» (Bleed) para que el color de fondo sobrepase la línea de hendido, aunque en la cara doblada no se verá el motivo gráfico (algo habitual en la cara interna de la caja). La elección depende del posicionamiento del producto; no hay una respuesta única, pero debe quedar clara en el archivo sin dejar que la imprenta tenga que adivinar
¿Qué tolerancia de corte se considera normal? ±0,3 mm es la norma habitual y ±0,1 mm es de alta precisión
La precisión de corte en estuchería se sitúa en la práctica en ±: ・0,3 mm como valor normal, mientras que ± ・0,1 mm ya se considera un estándar de alta precisión (que requiere ajuste fino de cuchilla en troqueladora y apoyo de corte láser). El significado práctico de esta cifra es que la línea de corte dibujada en Illustrator puede desplazarse físicamente ± ・0,3 mm al troquelar. Este margen influye en tres aspectos: ・Ajuste del sangrado: el sangrado (bleed) se fija normalmente en 3 mm para absorber la desviación de corte. Si se deja en menos de 3 mm, cualquier pequeño desplazamiento dejará ver un filo blanco. ・Distancia de seguridad entre líneas de corte: entre dos líneas de corte adyacentes conviene dejar al menos 3-4 mm para evitar imprecisiones por vibración de la cuchilla. ・Distancia de elementos clave a la línea de corte: los textos y motivos importantes deben estar al menos a 3 mm de la línea de corte, preferiblemente a 5 mm, por la misma razón
Muchos clientes nos envían archivos con las líneas de corte trazadas en «negro» dentro de la capa del diseño, sin una capa independiente de troquel. La imprenta tiene que extraer manualmente esas líneas para el registro, y en la conversión existe riesgo de desplazamiento. La recomendación de MINDS (MS) es separar siempre troquel, hendido y corte en capas independientes con colores bien definidos (convención habitual: corte en 100 % magenta, hendidos en 100 % cian y líneas discontinuas para perforados); esto reduce los errores de conversión al menos a la mitad
¿Cómo fijar la distancia mínima para la solapa de pegado? A partir de 8 mm, ampliando según el tipo de caja
El área de encolado (Glue Tab) es la solapa lateral encargada del cierre de la caja. En esta zona no debe haber tinta (afectaría a la adherencia del pegamento) ni textos importantes (quedarían ocultos al pegar), y su ancho debe ser suficiente (si es estrecha, la caja terminará abriéndose sola)
Anchos recomendados para el área de encolado según la tipología de caja:
・Cajas automontables (tipo aviador): solapa de pegado de 8 a 10 mm, con reserva de tinta impecable
・Cajas de tapa y fondo (telescópicas): tapa y fondo se troquelan por separado; dejar al menos 5 mm en blanco en el interior del encaje para evitar que la caja se atasque
・Estuches sencillos (doblez en dos piezas): la pestaña suele ser de 10 a 15 mm, ajustando según el gramaje del papel; a mayor grosor, más ancha debe ser el área de encolado
Otro detalle clave es que «el área de encolado no debe pisar la línea de hendido». Algunos diseñadores trazan la solapa de pegado y la línea de pliegue como dos líneas independientes; al troquelar, si quedan demasiado próximas, la presión del fleje de hendido y la zona de pegado se interfieren mutuamente provocando deformaciones locales. En la práctica, el área de encolado debe distar al menos 3 mm de la línea de hendido más cercana, preferiblemente 5 mm
Guía rápida de configuración de hendido y corte para distintas tipologías de caja
Resumen de parámetros clave listos para consultar según el tipo de caja:
・Cajas automontables (caja de una sola pieza, como estuches de fundas de móvil o pequeños objetos): sangrado de 3 mm; hendido principal a 4-6 mm del borde; solapa de pegado de 8-10 mm; zona de seguridad de hendido de 2-3 mm
・Cajas de tapa y fondo (piezas independientes, como cajas de regalo o de té): sangrado de 3 mm; reserva interior de 5 mm en la zona de encaje; solapa de pegado ajustada según gramaje, recomendada a partir de 10 mm
・Estuches sencillos (doblez por la mitad, como mostradores o carpetas): sangrado de 3 mm; hendido centrado en el eje de simetría; área de encolado de 10-15 mm; reserva sin tinta de 3 mm a cada lado de la línea central
El gramaje del papel condiciona directamente estas cifras: para cartulinas finas de menos de 200 g, se puede trabajar con los límites inferiores; para cartulinas gruesas de más de 300 g o cartón gris, conviene llevar todas las distancias al límite superior. Cuanto más grueso es el papel, más profundo es el hendido y mayor es el margen de corte requerido: es una restricción física, no una elección de diseño
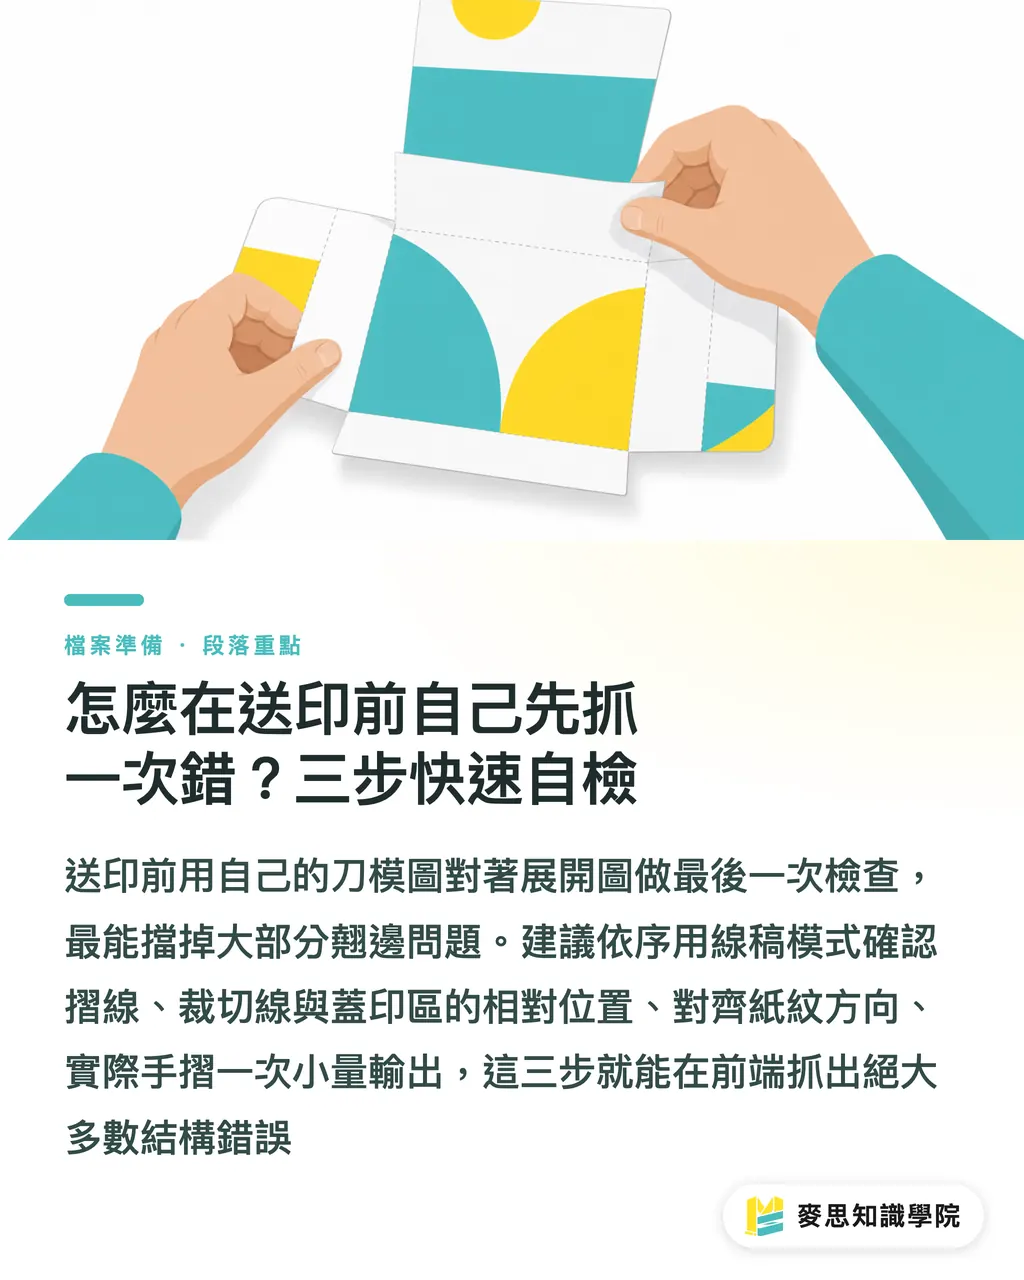
¿Cómo revisar el archivo antes de enviarlo a imprenta? Autocomprobación rápida en tres pasos
Revisar la trazabilidad del troquel sobre el diseño desplegado antes de enviar a imprenta permite frenar el 80 % de los problemas de abombamiento:
・Paso 1: Activar el «modo contornear» para examinar la composición. Ocultar todos los colores y ver solo los trazos para verificar la posición relativa entre hendido, corte y solapa de pegado, asegurando que no se solapen ni queden excesivamente próximos
・Paso 2: Comprobar la dirección de la veta del papel. ¿Coincide la línea principal de hendido con el lado largo del pliego? Sin este dato confirmado, el resto del trabajo pierde valor
・Paso 3: Plegar el desarrollo en físico. Imprimir una muestra a escala en la impresora de oficina y doblarla manualmente por las líneas de hendido para comprobar si se abomba, si pega bien o si algún gráfico queda oculto. Una prueba en mano aclara más que cien revisiones en pantalla
Si tras estos tres pasos surgen dudas, conviene pedir al departamento de troquelado de la imprenta que revise la estructura. Este servicio se ofrece como revisión estructural gratuita previa al envío en MINDS, constituyendo el primer filtro de control. Para pedidos de pequeño y mediano volumen tramitados en línea, la interfaz de compra de MINDS marca automáticamente las incidencias por hendidos demasiado próximos, actuando como una prevención básica integrada
Para profundizar en la estructura de cajas de cartón y la selección de materiales, se puede consultar la sección de diseño de estuchería de Equipo consultor de la Academia del conocimiento Mai Strategy, donde se explican de forma conjunta el troquelado, el cartón gris y el hendido
Resumen de puntos clave
・La causa principal de que una caja se abombe rara vez radica en la máquina de imprimir, sino en la disposición geométrica del hendido, la línea de corte y la solapa de pegado en el archivo
・El hendido debe guardar al menos 3 mm de distancia con el borde del papel, ampliándose a 5-6 mm en zonas de masa oscura; conviene mantener una zona libre de tinta y texto de 2-3 mm a cada lado del hendido
・La tolerancia de corte habitual en el sector es de ±0,3 mm; tanto el sangrado como las distancias de seguridad sirven para absorber este margen de desviación
・El área de encolado debe carecer de tinta y no pisar las líneas de hendido, incrementando su ancho según el gramaje; las configuraciones varían entre cajas de tapa y fondo, automontables y estuches sencillos
・Imprimir una prueba y doblarla a mano antes de enviar a imprenta resulta infinitamente más eficaz para detectar fallos de abombamiento que revisar el archivo cien veces en Illustrator
Reflexión final
Los detalles de arte final en packaging representan uno de los puntos donde más fácilmente se rompe la conexión entre diseño y fabricación. Muchos diseñadores están acostumbrados a crear composiciones espectaculares en pantalla, sin reparar en que cada línea trazada se convierte en una cuchilla o en un fleje de acero sobre la troqueladora. El paso más práctico para integrar este flujo de trabajo consiste en planificar las líneas de troquel, hendido y corte como parte viva de la maquetación, y no como un añadido de última hora antes de imprimir. Para una imprenta, convertir este control en un estándar previo (como los tres filtros de MINDS (MS)) supone tanto un elemento diferenciador de servicio como la vía más directa para reducir devoluciones. La próxima vez que se plantee un prototipo de caja, antes de discutir sobre papeles y acabados de impresión, conviene imprimir el plano desplegado y doblarlo a mano: los problemas saltarán a la vista de inmediato
Lecturas recomendadas
FAQ
- ¿Cuál es la distancia mínima recomendada entre la línea de hendido y el borde de la caja?
- La regla general de la industria es dejar al menos 3 mm, ampliable a 5-6 mm en zonas con masa de tinta oscura. A mayor gramaje del papel, mayor debe ser la distancia para evitar que el papel se agriete o la caja se abomba al doblarla
- ¿Puede un fondo de color en pleno cruzar la línea de hendido?
- Técnicamente sí, pero el gráfico de la cara doblada quedará oculto o la tinta terminará saltando. En la práctica se recomienda dejar una zona de seguridad de 2-3 mm sin tinta a ambos lados del hendido, o diseñar de forma que la línea de pliegue caiga en una reserva en blanco
- ¿Cuál es el margen de error habitual en la línea de corte?
- La precisión de corte en estuchería se sitúa de forma estándar en ±0,3 mm en la industria, pudiendo alcanzar ±0,1 mm en alta precisión. Por ello se fija un sangrado de 3 mm y una distancia mínima de 3 mm entre elementos clave y la línea de corte, para absorber la desviación física del troquelado
- ¿Cómo se determina el ancho del área de encolado?
- Se ajusta según la tipología de caja y el gramaje del papel: parte de 8-10 mm en cajas automontables y de 10-15 mm en estuches sencillos; a mayor grosor del papel, más ancha debe ser la solapa. El área de encolado no debe contener tinta ni textos clave, ni pisar la línea de hendido
- ¿Qué comprobaciones puede hacer uno mismo antes de enviar el archivo a imprenta?
- Activar el modo contornear para verificar la geometría del troquel respecto al diseño, confirmar que la línea principal de hendido es paralela al sentido de la fibra del papel e imprimir una muestra física para doblarla a mano. Estos tres pasos evitan la gran mayoría de problemas de abombamiento y pegado
Artículos relacionados

El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Imposition calculator and preflight file check — free prepress tools, right in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada