
Visión general
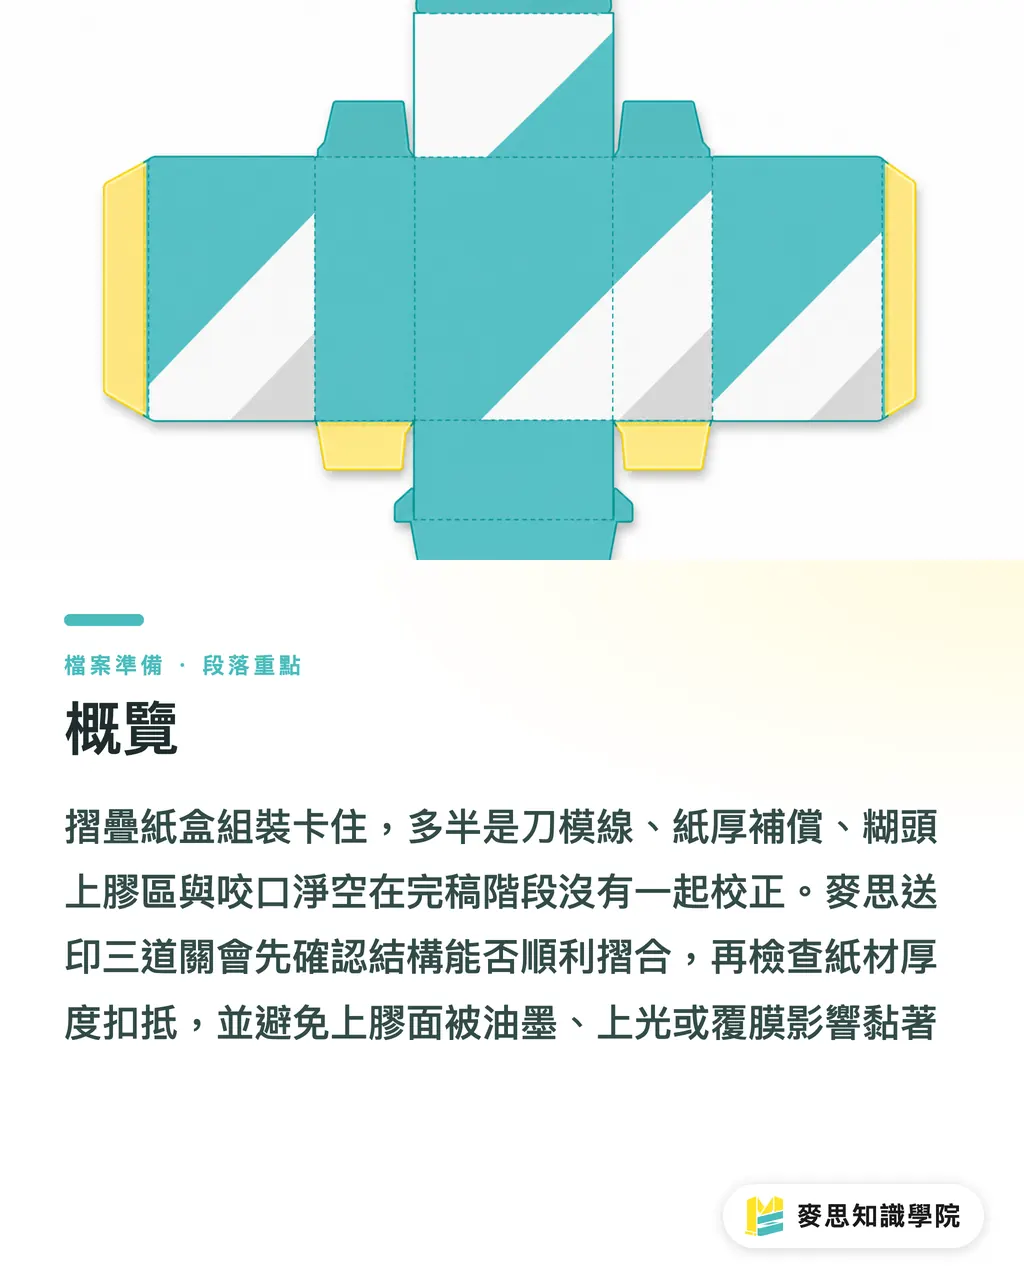
Si una caja plegable se atasca en el montaje, suele deberse a que no se resolvieron a la vez en el arte final las líneas de troquel, la compensación por grosor del papel, la pestaña de pegado y las reservas de la pinza. En MINDS (MS, imprenta comercial personalizada de gama media y alta), nuestros tres filtros de revisión comprueban primero si la estructura se pliega bien, luego cómo compensar el calibre del papel y, por último, si la zona de encolado está libre de tinta, barniz o plastificado
¿Por qué se atascan las cajas plegables durante el montaje?
En planta vemos tres problemas típicos de enganche: las esquinas chocan al doblar, las pestañas no entran en las ranuras o la pestaña de pegado no agarra. Parece que ocurren en el manipulado posterior, pero casi siempre nacen en la preparación del troquel
Vayamos por partes
Los responsables de compras suelen confundir las dimensiones del modelo de caja con las dimensiones externas, mientras que los diseñadores a veces tratan el troquel como un marco de maquetación 2D. Una caja no es una simple hoja recortada: pasa por hendido, plegado, formado y pegado. Cada pliegue añade grosor y cada punto de cola soporta tensión
Pongamos como ejemplo la pestaña lateral de una caja plegable estándar. Si tiene tinta, barniz reserva, plastificado mate o barniz UV, la cola no entra en contacto con la fibra del papel, sino con una superficie que apenas absorbe adhesivo. Recién pegada parece intacta, pero se abre tras ingresar en almacén, durante el transporte o en los estantes. Este tipo de devolución es el peor de gestionar, porque el fallo ya está repartido por todo el lote
Si se trata de un packaging comercial de gama media-alta totalmente personalizado, sugiero que MINDS revise el troquel y los trazados de acabado antes del marcado de prueba. Para tiradas pequeñas con especificaciones estándar o productos de venta al por menor, se pueden consultar los límites de tamaño, material y acabado en las especificaciones de mindsprt.dev para evitar pruebas a ciegas
¿Cómo se marcan las líneas continuas y de trazos en el troquel?
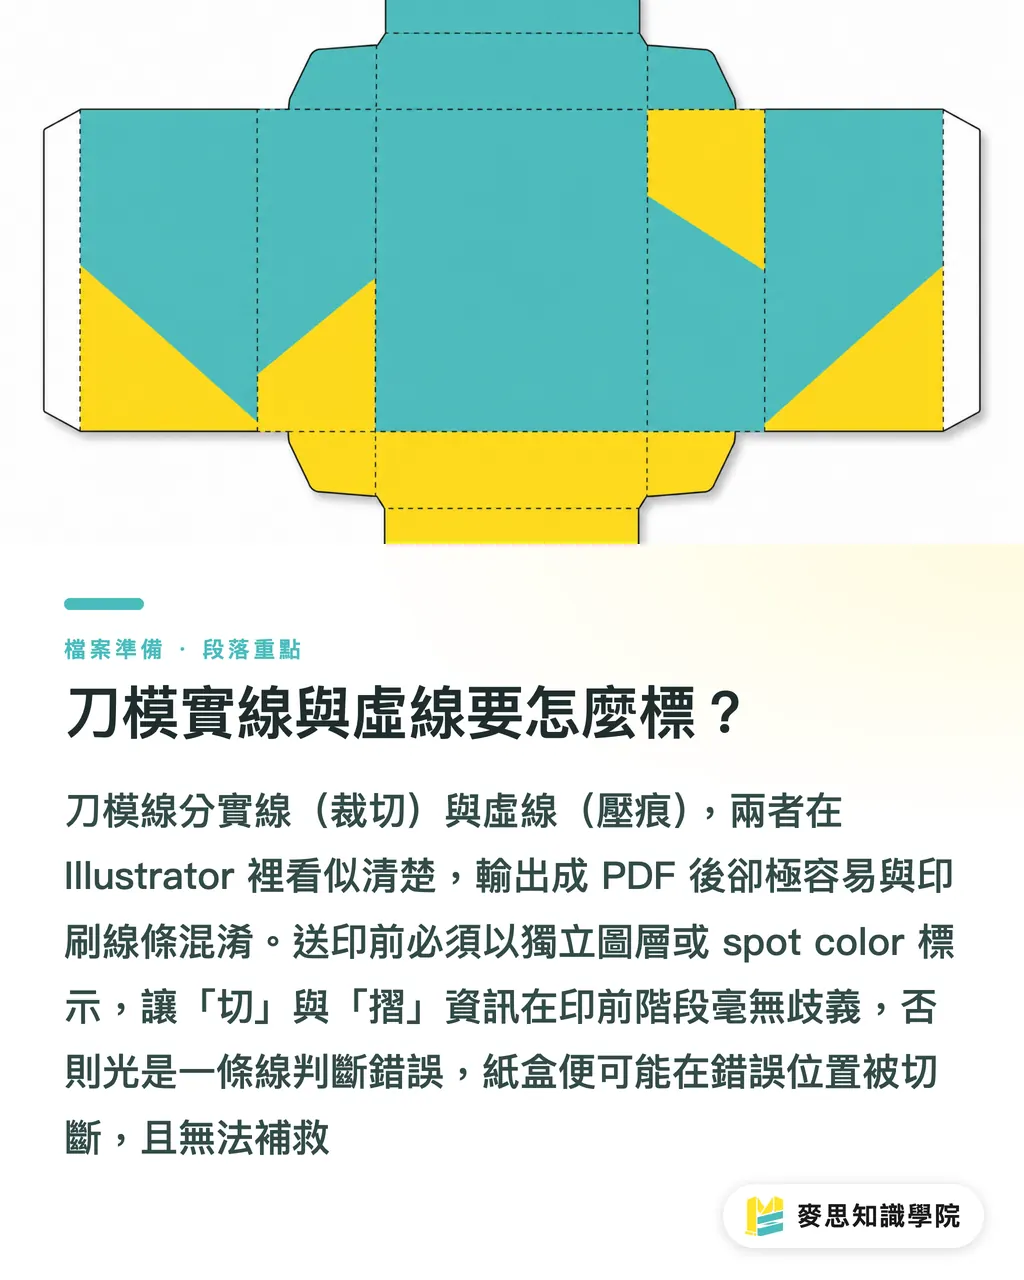
Las líneas de troquel son trazados estructurales no imprimibles. Se dividen al menos en líneas de corte y líneas de hendido: las primeras definen el contorno exterior; las segundas fijan el punto de pliegue y el ángulo de armado
Entre los errores de arte final que suelo revisar, mezclar las líneas de troquel con la gráfica CMYK es el más habitual y el que más pasa desapercibido. El diseñador lo ve muy claro en Illustrator, pero al exportar en PDF, el técnico de preprensa recibe un enredo de líneas finas, fondos a sangre, reservas de barniz y guías
El archivo listo para imprenta debe separar con claridad las líneas estructurales:
・Línea continua: corte. Indica dónde la cuchilla troquela el papel y define el perfil exterior, las pestañas de cierre, la apertura y los bordes de pegado
・Línea discontinua: hendido o pliegue. Marca la hendidura sin cortar la hoja y determina las aristas de la caja y la secuencia de plegado
・Sangrado: la gráfica debe extenderse más allá de la línea de corte para evitar filos blancos al troquelar. Se gestiona en una capa independiente
・Líneas estructurales no imprimibles: el troquel debe definirse con una tinta plana (spot color) o en una capa dedicada, sin confundirse con elementos gráficos que se vayan a imprimir
Hay proyectos donde basta una sola línea ambigua para que un hendido se confunda con un corte. Una vez cortado el papel no hay marcha atrás; no depende de la destreza del maquinista, sino de si el archivo distinguió con precisión dónde cortar y dónde doblar
¿Cómo se calcula exactamente la compensación por grosor de papel?
La compensación por grosor es la holgura que se resta o suma a las medidas del troquel según el calibre real del soporte. Evita que las aristas, pestañas de pegado y solapas tropiecen al doblarse. Se calcula a partir del grosor real medido en milímetros (caliper)
El gramaje expresa el peso por metro cuadrado en gsm; el grosor del papel es el calibre medido en milímetros. No son intercambiables. Un cartoncillo blanco, un reverso gris y un microcanal de 350 gsm ofrecen espesores, rigideces y volúmenes de pliegue distintos
Antes de ajustar la compensación, hay que responder una pregunta clave: ¿necesitas priorizar las medidas internas o las externas? Las cajas para alimentos, cosmética o componentes electrónicos priorizan la medida interior, porque si el producto no entra, la caja no sirve. En expositores o embalajes secundarios conviene asegurar las dimensiones exteriores para respetar el espacio en anaquel y la proporción visual
Un ejemplo sencillo lo aclara. Supongamos un grosor medido de 0.45 mm: en un pliegue se solapan dos capas de papel. Si en el diseño trazamos los paneles contiguos ras a ras, al armar la caja perderemos aproximadamente 0.9 mm de holgura funcional. Esos 0.9 mm parecen insignificantes en plano, pero en el empaquetado automático o manual rápido bastan para que la pestaña raspe, el cuerpo de la caja se abombe o el cierre quede torcido
En la práctica, mi criterio de trabajo es este:
・Si las dimensiones del producto son fijas: asegurar la medida interna y añadir margen hacia afuera según el calibre y las capas de pliegue
・Si el canal exige medidas exteriores estrictas: fijar el tamaño externo y comprobar después si encaja el producto, el cuna/interior y las pestañas
・Si la pestaña o la solapa entran demasiado ajustadas: revisar primero la compensación por grosor y la posición del hendido; recortar a la fuerza la solapa no suele ser la solución
・Con papeles de alto gramaje o contracolados: no basta mirar los gsm; pide a la imprenta medir el calibre real sobre muestra antes de fabricar el troquel
Eso es todo. Dibujar un troquel no es hacer un desplegado bonito en plano; es reservar espacio para el volumen del papel al doblarse
¿Por qué hay que dejar reserva sin tinta ni barniz en la zona de pegado y la pinza?
Dejar reserva de cola en la pestaña de pegado y la pinza significa mantener el papel virgen, sin tinta, barniz ni plastificado. Así el adhesivo penetra directamente en la fibra del papel, reduciendo el riesgo de despegado o moho
La solapa de encolado es la tira lateral sobre la que se arma la caja 3D desde el plano. Si imprimimos color de fondo en esa solapa, la gráfica parecerá continua, pero la cola trabajará sobre tinta o barniz, perdiendo adherencia
Conviene revisar también el área de pinza. En distintas fases del proceso, la pinza sirve para la alimentación de pliegos, el registro, el pegado o el agarre de la máquina. Si la tratamos como zona gráfica convencional, la tinta, los barnices, el plastificado o el estampado pueden interferir con el conformado final
Lo que más temo en la planta no es que se despegue al momento, sino el «ahora parece que aguanta». Cuando las cajas llegan al almacén y sufren humedad, apilamiento o vibraciones durante el transporte, la solapa empieza a ceder. Al recibir el cliente la mercancía, el daño ya no se arregla repasando unidades a mano
En el arte final, deje reservas totalmente limpias en las zonas de unión:
・Pestaña de pegado: mantener el soporte limpio y sin barnizar para que la cola agarre en la fibra del papel
・Zona de pinza: verificar con la imprenta y según el modelo si se debe retirar tinta, barniz, plastificado o stamping
・Máscara de barniz reserva: no invadir las pestañas ni las zonas de pinza, sobre todo en envases con fondo de color saturado y barniz UVI
・Área de plastificado: si el film cubre la solapa de pegado, confirmar de antemano si requiere reserva (ventana), pelado o un adhesivo especial
¿Cómo revisar el archivo antes de enviar a imprenta para evitar desastres?
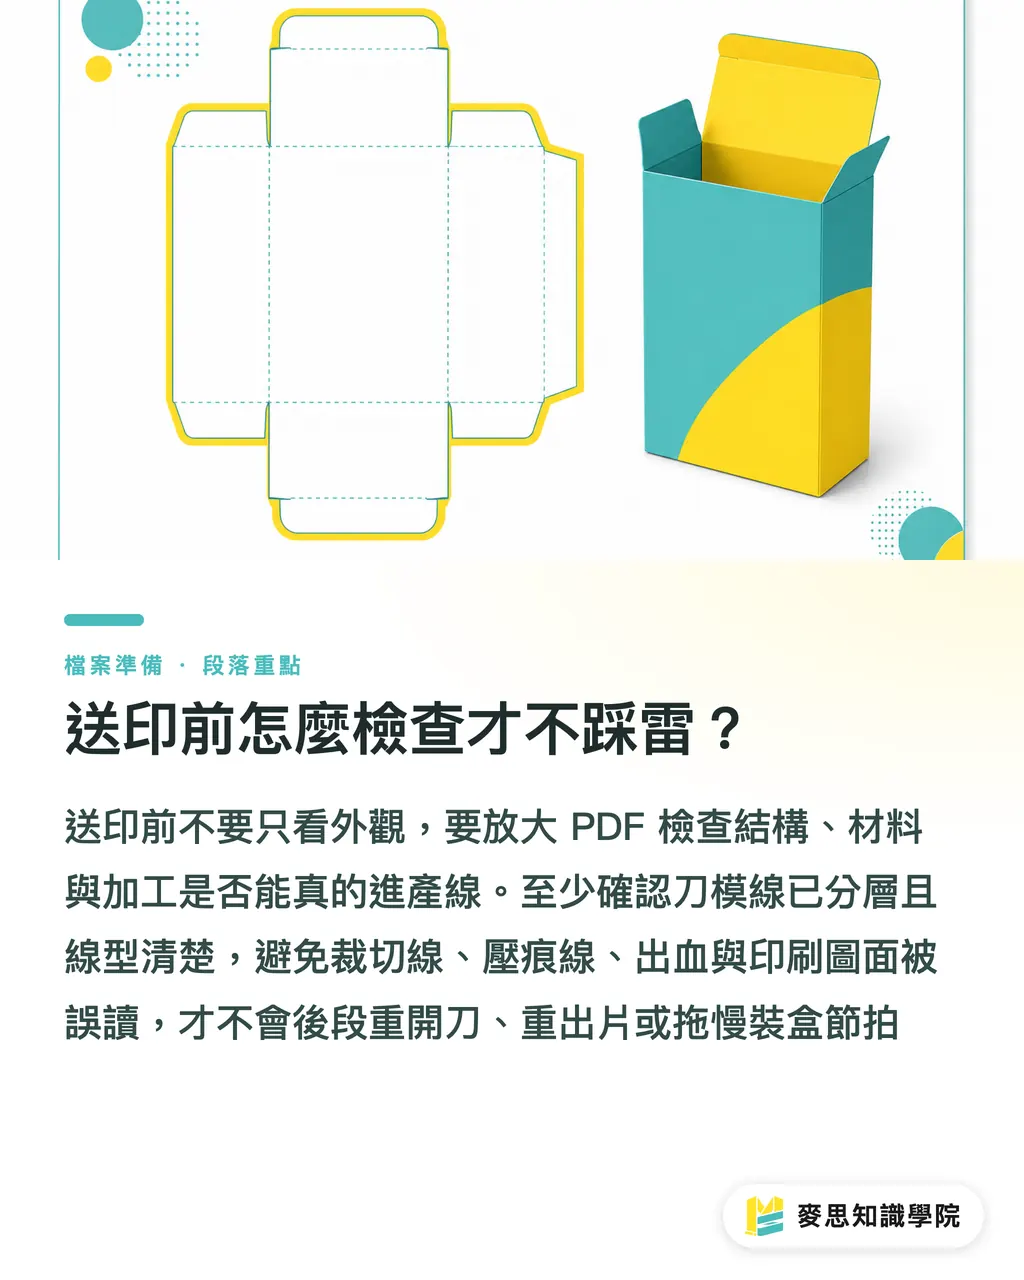
Los tres filtros de revisión en MINDS (MS) sirven de lista de comprobación directa para el arte final de troqueles: 1. Estructura: verificar cómo pliega la caja; 2. Material: comprobar cómo se compensa el calibre del papel; 3. Acabados: confirmar qué zonas de pegado y pinza requieren reserva
Antes de mandar el archivo, no se limite a comprobar si la cara frontal queda vistosa; amplíe el PDF y examine la estructura. Si compras, diseño e imprenta solo aprueban la estética en pantalla, modificar algo cuando el troquel, el troquelado y el pegado ya están programados obligará a rehacer el troquel, las fotolitos o las pruebas
Recomiendo verificar al menos seis puntos:
・Capas de troquel separadas: separar líneas de corte, hendidos, sangrado y gráfica imprimible en capas independientes
・Trazados claros: usar línea continua para el corte y discontinua para el hendido, evitando que el troquelador malinterprete el archivo
・Criterio de cotas definido: especificar con claridad si se indica la medida interior, exterior o el plano desplegado para evitar malentendidos entre compras y diseño
・Calibre medido sobre muestra: no sustituir el grosor por los gsm; medir el calibre real en papeles gruesos, especiales o soportes contracolados
・Pestaña de pegado limpia: dejar reserva de tinta, barniz, plastificado o acabados en las zonas de adhesión
・Prueba de estructura plegada: el blueprint o la prueba digital solo sirven para juzgar color y maqueta 2D; hay que doblar, encajar, pegar y probar el producto real en una maqueta blanca o de estructura
Si la caja se va a procesar en una estuchadora automática, verifique también las zonas de agarre para ventosas, la secuencia de doblado y las posiciones de cierre. Una caja hermosa que se traba en la máquina frena el ritmo de producción, y ese coste suele ser mucho mayor que repetir unas pocas pruebas
Puntos clave
・Los enganches en el montaje rara vez se deben a un fallo repentino en manipulado; suelen originarse por no prever en el troquel el grosor del papel y el orden de plegado
・Corte y hendido deben tratarse como dos tipos de información estructural distintos; mezclar trazados traslada el riesgo de interpretación a la fase de taller
・La compensación por grosor debe basarse en el calibre medido en milímetros; los gsm indican gramaje, no el espacio que ocupa el soporte al doblarlo
・Las áreas de pegado y pinza requieren reserva de tinta y barniz; la cola solo ofrece adherencia estable al penetrar directamente en la fibra del papel
・Antes de enviar a imprenta, revise la maqueta con los tres filtros (estructura, material y acabados) en lugar de fijarse únicamente en la apariencia gráfica
Reflexiones finales
Para los talleres de imprenta, las reglas de troquelado deberían integrarse en perfiles de comprobación previa (preflight) estandarizados, en lugar de depender del criterio individual de los técnicos. Para los equipos de diseño y plataformas SaaS, sería ideal incorporar campos de verificación automática al subir el archivo (líneas de corte, hendidos, calibre del papel, reservas de cola y pinzas) para que el sistema emita alertas de riesgo al recibir el PDF. La inteligencia artificial puede colaborar comparando nombres de capa, detectando barnices en la pestaña de pegado o señalando zonas sin compensar, pero la prueba definitiva seguirá siendo física: medir el calibre, doblar la muestra y pegar la caja a mano. Al fin y al cabo, el packaging lo manipulan personas, lo sujetan ventosas de máquinas y lo apilan los almacenes
FAQ
- ¿Cuál es la causa más común de que una caja plegable se atasque durante el montaje?
- Suele ocurrir porque no se revisan de forma conjunta la posición de los hendidos, la compensación por grosor del papel, el tamaño de las solapas y la reserva de cola en la pestaña de pegado. Al doblar el papel, el volumen añadido provoca que las esquinas o los cierres tropiecen entre sí
- ¿Qué diferencia hay entre una línea continua y una discontinua en un troquel?
- La línea continua señala el trazado de corte donde la cuchilla separa el papel. La línea discontinua representa la línea de hendido o pliegue, donde la hoja se marca para doblarse sin llegar a romperse. En el arte final conviene separarlas en capas distintas o marcarlas con tintas planas (spot color)
- ¿Se puede calcular la compensación por grosor usando directamente el gramaje del papel?
- No, porque los gsm expresan el peso del papel por metro cuadrado, no su espesor real. En troquelado de embalajes se debe utilizar el calibre medido en milímetros y ajustar las holguras en función del número de pliegues del modelo
- ¿Por qué no se debe imprimir color de fondo en la pestaña de pegado?
- Si la pestaña de pegado contiene tinta, barniz, plastificado o estampados, la cola se adhiere sobre esa capa superficial y no sobre las fibras, debilitando el agarre. Mantener el soporte limpio reduce el riesgo de despegados o problemas por humedad
- ¿Es imprescindible realizar una muestra o maqueta antes de enviar la caja a imprenta?
- Siempre que se trate de un modelo nuevo, soportes gruesos o especiales, acabados complejos o empaquetado automático, es recomendable fabricar una maqueta estructural para doblar, encajar, pegar y probar el producto real. Las pruebas planas sirven para juzgar el diseño gráfico, pero solo la prueba física revela si la compensación por grosor y la pestaña de pegado funcionarán correctamente
Artículos relacionados


El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada