

¿Qué es el troquel de corte en packaging?
Para reducir reprocesos en el troquel de packaging, lo primero es tratar línea de corte, línea de hendido, lengüeta de encolado, perforaciones, radios de curvatura, dimensión de plano y sentido de armado como una misma lista de chequeo estructural. En MINDS (MS, imprenta comercial totalmente personalizada de gama media-alta) aplicamos lo que llamamos las «Tres puertas de envío a imprenta de MINDS (MS)»: primero se mira la estructura, después las capas y por último el material y el hendido de prueba
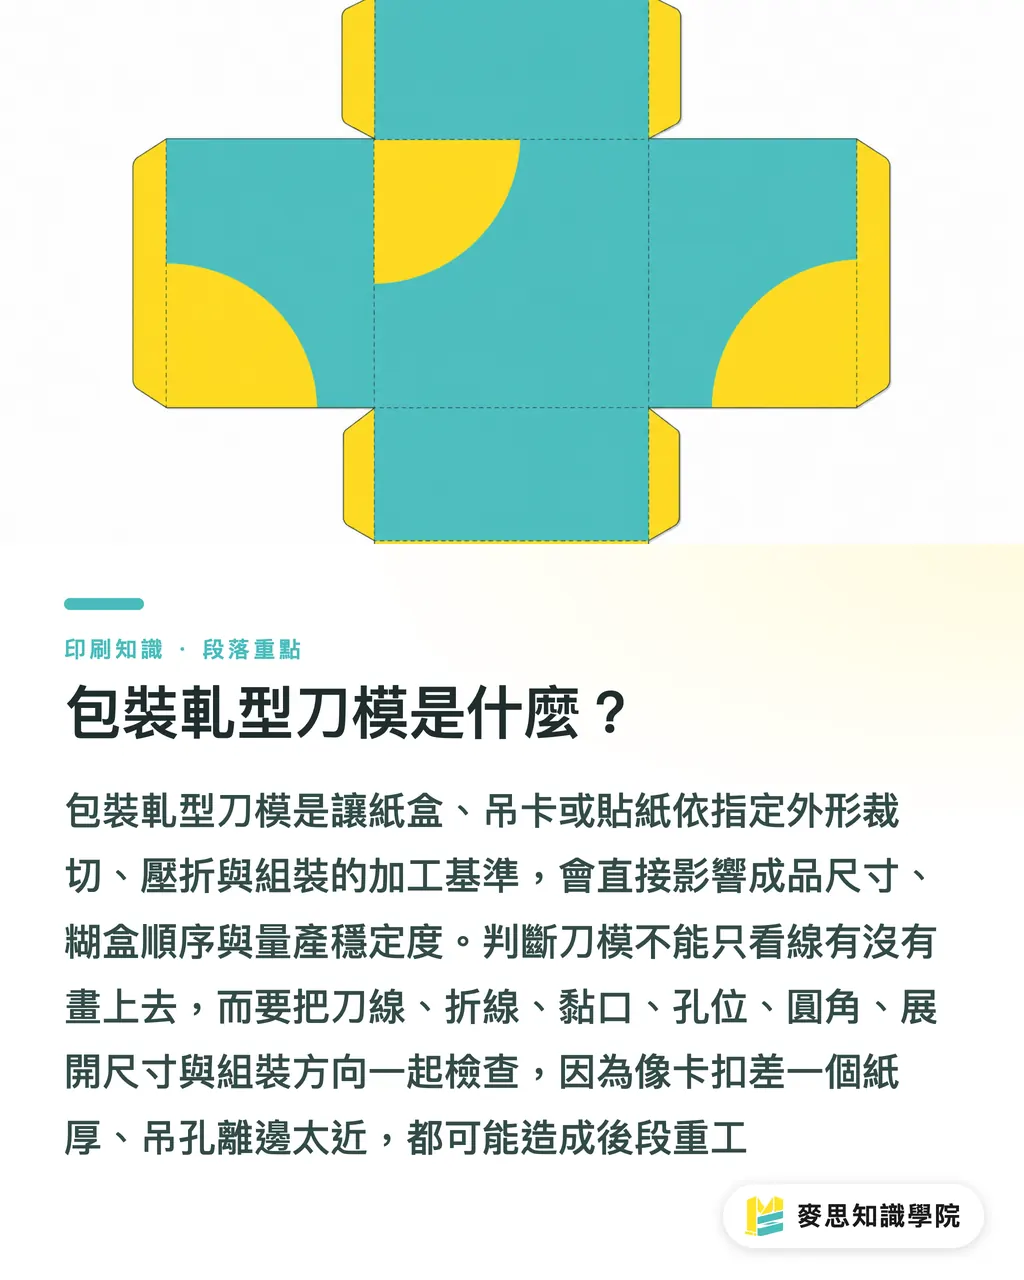
El troquel es la referencia de mecanizado que corta papel, cartulina o etiquetas con la forma definida: incluye líneas de corte, líneas de hendido, perforaciones y puntos de pegado, e influye de forma directa en el tamaño final, el orden de armado y la estabilidad de la producción en serie
Lo he visto mil veces en planta: el arte llega precioso, el troquel parece estar alineado, y al llegar al corte o al encolado aparece que el encaje falla por un grueso de papel, que el agujero del hang tag quedó pegado al borde, o que el radio de la etiqueta es tan pequeño que no hay forma de desperdiciar bien
Un troquel no se revisa solo mirando si las líneas están dibujadas: hay que comprobar que 7 cosas encajen entre sí
・Línea de corte: define la silueta exterior, ya sea el cuerpo de la caja, el contorno del hang tag o el borde de la etiqueta
・Línea de hendido: define el ángulo de la pieza armada; las cajas que revientan o que cuesta doblar casi siempre empiezan aquí
・Lengüeta de encolado: decide si la caja se pega firme; si va muy estrecha, se abre sola; si va muy ancha, se come superficie útil
・Perforaciones: el agujero del hang tag, los orificios de ventana o de Exposure deben revisarse por resistencia y por posición visual al mismo tiempo
・Radios: habituales en tarjetas troqueladas y etiquetas; un radio demasiado pequeño sube el riesgo de corte sucio, desgarros o desperdicio atascado
・Dimensión de plano: no es solo el frente del producto terminado; hay que sumar laterales, base, lengüetas y zona de encolado
・Sentido real de armado: confundir izquierda/derecha, tapa superior/inferior, dentro/fuera; por muy bien que imprima, no se salva
Si el proyecto ya entra en packaging personalizado de gama media-alta, conviene entregar el archivo de troquel y las condiciones del material a MINDS antes de cotizar, sobre todo cuando se mezclan cajas, hang tags y tarjetas troqueladas
¿Por qué una sola línea mal en el troquel puede tirar toda la tanda a reproceso?
Lo jodido del troquel es que el problema aparece tarde: en diseño se mira en 2D, el cliente aprueba por vista, y el error real recién aparece cuando la pieza ya está doblada en 3D después del corte
En cajas de cartulina, el reproceso más típico es que la línea de hendido no contempló el grueso del papel: el plano se ve correcto, pero al armar la pieza no encaja. En hang tags, lo más común es que el agujero quede demasiado cerca del borde y, al colgarse en la góndola, toda la carga se concentre ahí. En etiquetas, la trampa clásica son las siluetas demasiado angulosas, que se traban al despuntillar. Y en tarjetas troqueladas, lo que más se repite son demasiados ángulos cerrados y puentes muy finos que se doblan al primer uso
Un momento
Yo divido el riesgo de reproceso en 4 categorías con lenguaje de planta, porque así diseñador, compras e imprenta hablamos todos el mismo idioma
・Encaje: la lengüeta, el broche o el inserto no contemplaron el grueso del papel y la pieza no entra al armar
・Reviente: la línea de hendido se marcó demasiado fuerte, la dirección de fibra del papel no acompaña, o la cobertura de tinta es muy alta, y al doblar se abre la fibra
・Desviación: el trazo del troquel, el arte impreso, la sangría y la tolerancia real del corte no dejaron aire, y el producto terminado muestra blanco o se come tipografía
・Armado lento: la lengüeta es muy chica, las direcciones de hendido están mezcladas, la estructura no es simétrica, y la línea de producción se frena
Cajas, hang tags, etiquetas y tarjetas troqueladas tienen cada una su genio; no se puede aplicar el mismo vicio de arte final a las cuatro. Cuando un packaging dobla, pega, perfora y encaja, el troquel primero le sirve a la estructura, y después a la vista
¿Cómo se separan las capas de arte, troquel y archivo de impresión?
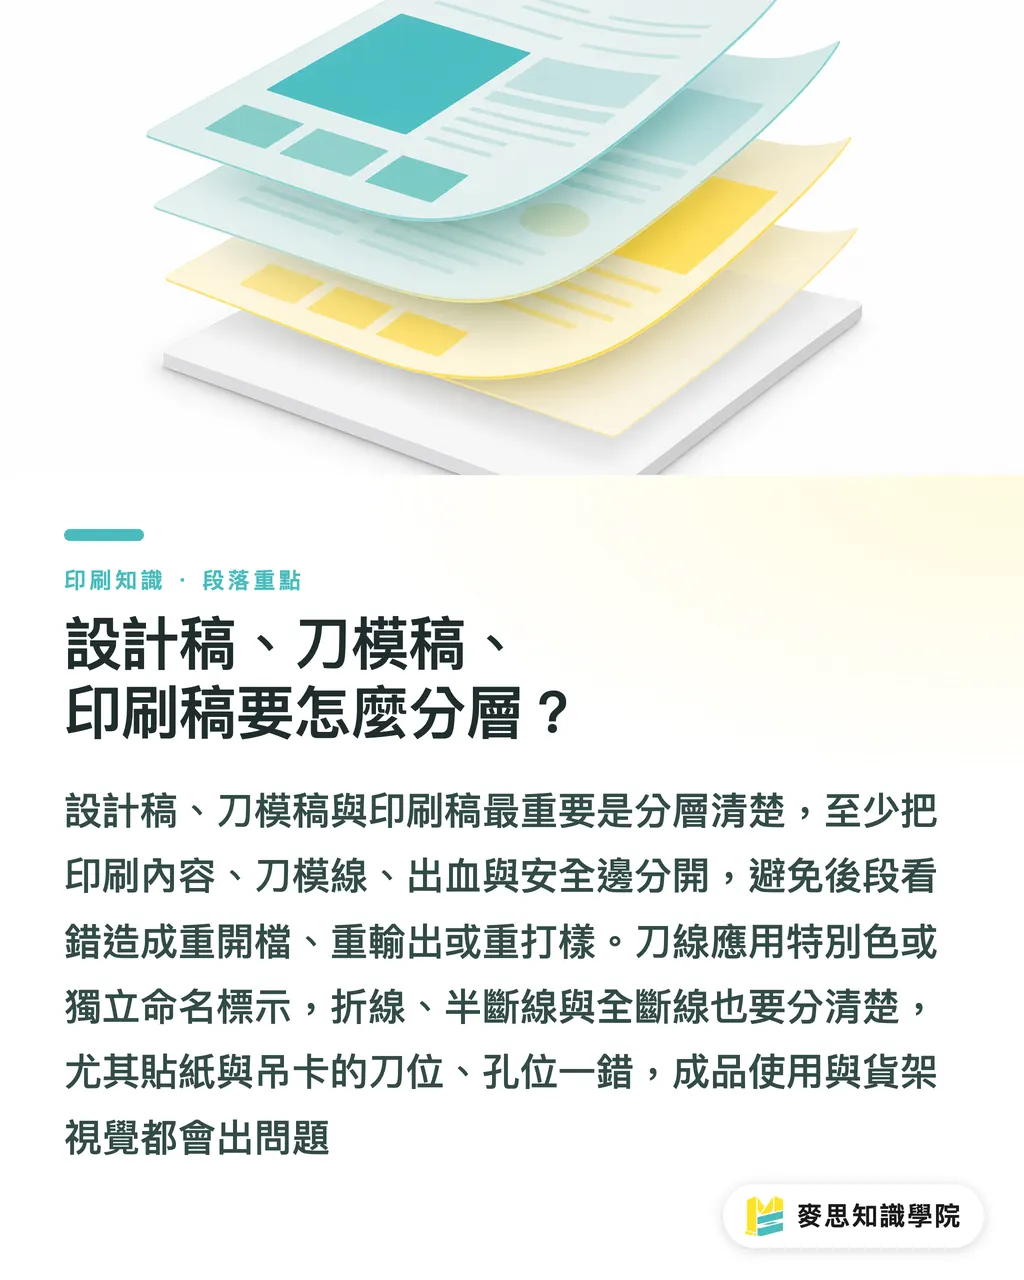
Arte, troquel y archivo de impresión se separan, como mínimo, en 3 capas bien diferenciadas. Es lo primero que le pido al diseño siempre, porque si producción o el operador de preprensa se confunde de capa, lo que viene es reabrir archivo, reexportar y reprobar
Para el arte final del packaging, sugiero manejarlo así
・Capa de impresión: contenido final, textos, imágenes, fondos, texturas y elementos de marca
・Capa de troquel: líneas de corte, líneas de hendido, medios cortes, perforaciones, marcas y notas necesarias, sin mezclar con objetos imprimibles
・Capa de sangría y zona segura: indicar sangría, distancia de seguridad de texto y zonas donde no se puede cortar
・Capa de notas: material, gramaje, sentido de encolado, tamaño final, anverso/reverso y recordatorios de armado
Las líneas de corte suelen ir en un color Pantone dedicado o con nombre propio, y las líneas de hendido se separan de las de corte: no se puede mezclar todo en el mismo rojo. Cuando llega un archivo así al final del flujo, el operario solo puede adivinar
En el archivo de etiquetas hay que mirar una cosa extra: el medio corte y el corte completo no se pueden confundir. Si la etiqueta solo necesita atravesar el frontal y la línea se prepara como corte completo, también se corta el liner, y entonces despegar y aplicar se vuelve un infierno
En el archivo de hang tags también hay que mirar las perforaciones: si al lado del agujero de colgado se mete tipografía fina, un logo pequeño o bloques de color lleno, un mínimo desplazamiento en el corte se nota a kilómetros. No es que la imprenta esté buscando problemas: en la góndola se ve
¿Cómo se revisan el hendido de prueba, el aire y el grosor del papel?
El hendido de prueba se hace antes de la producción en serie, idealmente con el gramaje y la dirección de fibra cercanos al material final. No vale con doblar un papel de fotocopiadora y dar por hecho que está aprobado, porque se dobla muy distinto un cartoncillo blanco de 250gsm, un folding recubierto de 350gsm o un cartón acoplado con onda
Cuando reviso un troquel, le paso las «Tres puertas de envío a imprenta de MINDS (MS)» como escaneo rápido
・① Puerta de estructura: tamaño de plano, lengüetas, cierre inferior, lengüeta de encolado, agujero de colgado y posición de ventana, todo contrastado
・② Puerta de capas: arte, troquel, sangría, zona segura y notas separados, sin contaminación entre trazos
・③ Filtro de material: si el grosor del papel, los hendidos de plegado, el plastificado o los acabados sectorizados afectarán los encajes y el plegado
El aire no es desperdiciar superficie: es dejar margen a la tolerancia del corte y al movimiento del armado. Sobre todo textos, códigos de barras, códigos QR e íconos pequeños cerca de la línea de corte: no van pegados al borde
Los radios tampoco son solo una decisión estética. Si la tarjeta troquelada tiene muchos ángulos agudos, raspa al tacto y deja rebaba al cortar. Si la etiqueta tiene transiciones muy bruscas, el despuntillado se vuelve lento; con pocas unidades se arregla a mano, en volumen se va directo al costo
Cuando hay cajas complejas o varios SKU que comparten troquel, se puede pasar antes por el equipo de consultores de la Academia del conocimiento Mai Strategy para revisar la estructura y dejar claras, antes de cotizar, dudas del tipo «¿este modelo puede reutilizar el troquel viejo?» o «¿qué parte hay que redibujar?»
Múltiples SKU en packaging: ¿cómo aprovechar el troquel sin comerse un reproceso?
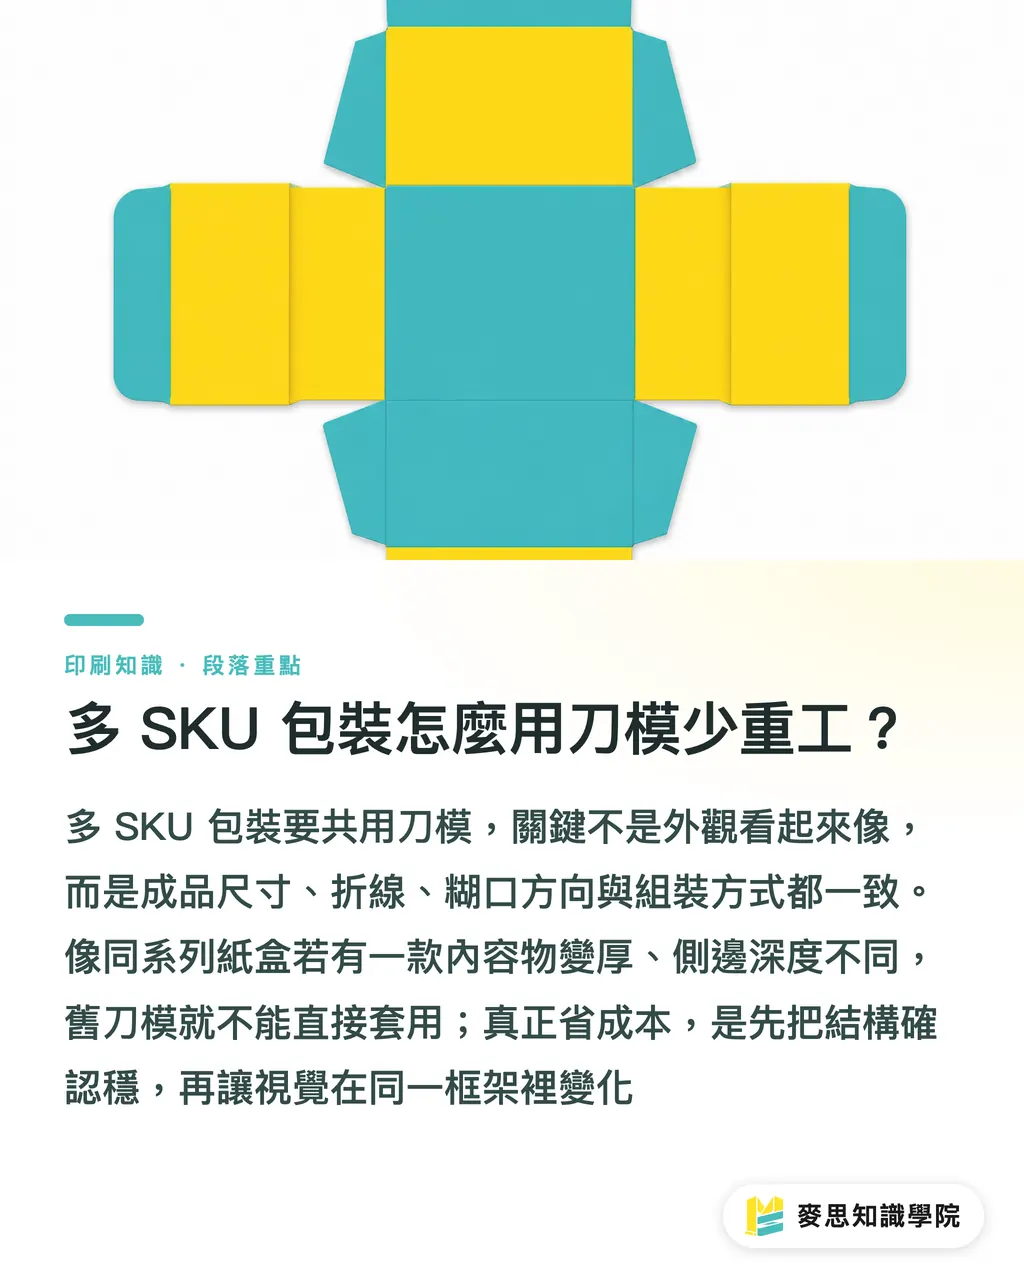
Con varios SKU, la trampa más típica es forzar el troquel compartido para ahorrarse el costo del herramental. Pero la condición para compartirlo es que tamaño final, posición de hendido, dirección de encolado y forma de armado sean consistentes; no basta con que «por fuera se parezca»
Pongamos tres cajas de la misma línea: si el frente mide igual en las tres pero a una le cambia la profundidad porque el contenido es más grueso, el troquel viejo no se puede usar tal cual. Si solo cambia el color del arte, la copia o la ubicación del código de barras, ahí sí hay chances de reutilizarlo
Para medir el riesgo de compartir troquel, miro estas variables
・Tamaño final: si largo, ancho o alto cambian en cualquier dirección, hay que reverificar el plano
・Gramaje: cuando cambia el grosor, cambian también la sensación al doblar, la lengüeta y el broche
・Dirección de encolado: encolar a la izquierda o arriba/abajo cambia el ritmo del encolado mecánico y del armado manual
・Posición de perforaciones: si el agujero del hang tag reusa la posición anterior, hay que revisar que el arte nuevo no quede comido por el agujero
・Radios y silueta: achicar radios o agregar formas alargadas sube la dificultad de corte y despuntillado
・Sentido de armado: confundir dentro/fuera, tapa inferior/superior o frente/atrás es un error que suele aparecer al final
Ahorrar de verdad con un troquel compartido es primero estabilizar la estructura y después dejar que el arte varíe dentro de un marco estable. Ahorrarse un herramental y terminar quemando una tanda impresa no lo llama ahorro nadie en planta
Resumen clave
・El archivo de troquel sirve para revisar la estructura de producción en serie, no solo para dibujar la silueta de corte
・En cajas, hang tags, etiquetas y tarjetas troqueladas hay que revisar al mismo tiempo corte, hendido, perforaciones, radios y sentido de armado
・Arte, troquel y archivo de impresión se gestionan en al menos 3 capas separadas, para que el final del flujo no termine adivinando
・El hendido de prueba se hace con gramaje cercano al final: cuando cambia el grosor, cambian el encaje y el riesgo de reviente
・Antes de compartir un troquel entre SKU se cotejan tamaño final y posición de hendido; que se parezcan por fuera no significa que la estructura sea la misma
Para seguir pensando
Para el lado de producción gráfica, la revisión del troquel tiene que moverse hacia adelante, antes de la cotización y del proofing. Para los diseñadores, antes de entregar el arte final conviene hacer al menos un hendido de prueba en papel. Y para los equipos de IA y SaaS, la función más útil no es generar cajas bonitas: es convertir línea de corte, línea de hendido, lengüeta de encolado, perforaciones, gramaje y sentido de armado en campos revisables, para que el error se atrape antes de entrar a planta. Eso es lo que la operación real de imprenta necesita de una herramienta
FAQ
- ¿Cómo bajo el riesgo de reproceso en el troquel de packaging?
- Arma una lista de chequeo con línea de corte, línea de hendido, lengüeta de encolado, perforaciones, radios, dimensión de plano y sentido de armado, y después confirma con un hendido de prueba. El archivo de troquel no se valida solo mirando que visualmente esté alineado
- ¿Por qué el troquel de una caja de cartulina tiene que ir a hendido de prueba sí o sí?
- La caja pasa del plano 2D al producto terminado en 3D, y el gramaje, las líneas de hendido y la lengüeta de encolado influyen en el encaje. Sin prueba de hendido es muy difícil anticipar reviente de fibra o armado lento
- ¿Troquel y archivo de impresión pueden vivir en la misma capa?
- No es recomendable. Arte, troquel, sangría y zona segura se separan en al menos 3 capas, y las líneas de corte e hendido se marcan de forma distinta, para que la salida y el corte no se confundan
- ¿Varios SKU pueden compartir el mismo troquel?
- Sí, pero solo si coinciden tamaño final, posición de hendido, dirección de encolado, gramaje y forma de armado. Cambiar solo arte y textos suele ser seguro; cambiar profundidad de caja o estructura obliga a reverificar
- ¿Cuál es el error más común en el troquel de etiquetas?
- En etiquetas los errores más habituales son marcar mal medio corte contra corte completo, dejar radios demasiado pequeños y transiciones de silueta muy bruscas. Todo eso complica el despuntillado, despegue y aplicación posterior
Artículos relacionados
El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada