
沖裁分模到底分的是什麼?
沖裁(blanking)是沿刀模切線把紙張分成盒片與廢邊;沖裁分模(systematic separation)則是安排成品、廢邊與分離網格的路徑,讓紙屑排出、成品脫片並交給後段加工
blanking station(沖裁站,負責在機台上完成分離的工位)處理的是一整套脫片與排屑關係,刀線只是其中一部分
以我在產線與送印端的經驗,稼動率看的是機台能否連續產出合格片材,壓機啟動只是起點;後段折盒、糊盒拿到的片材若大小不齊或廢邊未清,前面跑得再快也會在交接處放慢
2026 年 9 月 16 日刊出的 The Packaging Portal 技術文章,將分模設計、刀模壽命、壓力曲線與紙屑控制放在同一個 blanking 問題裡討論,這個方向很適合拿來檢查中小廠的沖裁流程,詳見系統化分模:高效率沖裁的正確策略
為什麼多加壓,反而可能讓沖裁變慢?
多加壓可能讓沖裁變慢,因為壓力只能補償局部阻力,修不了分離路徑;分模不順時,紙屑排不出、成品脫不乾淨,機台容易降速、停機或增加人工挑片
先別急著加壓!先看紙屑走哪裡
壓力曲線要和版面一起看。刀線密集、盒片相連、材料挺度不同,脫片所需的力量也不同;我在現場會先找卡屑位置與受力不均區域,再決定是否調壓
來源文章提到,小量印數或簡單版面也常直接在 blanking station 分離;小單同樣要把分模想清楚,否則省下的印刷時間,可能花回清屑和挑片
怎麼選適合的分模與 blanking technology?
適合的分模與 blanking technology,要把四項條件放在同一張評估表,包含印數、紙張版面、材料特性與後加工要求;機台壓力不能單獨決定選型
・印數要看換模與連續生產,小量單也要計入人工挑片與後段交接
・紙張版面複雜時,分離網格要穩;簡單版面可評估整張出料
・材料特性包含厚薄、挺度與表面狀況,實際紙材試跑比螢幕刀模圖可靠
・後加工若接折盒或糊盒,成品脫片與堆疊整齊度要列入判斷
Marbach(提供包裝 blanking technology 的業者)列出的 alublanker、lightblanker、marbablanker 與 compactblanker,對應一體式鋁結構、可換分離網格、輕量穩定方案與複雜版面高穩定方案;名稱不同,選擇仍要回到版面、材料和後段工作
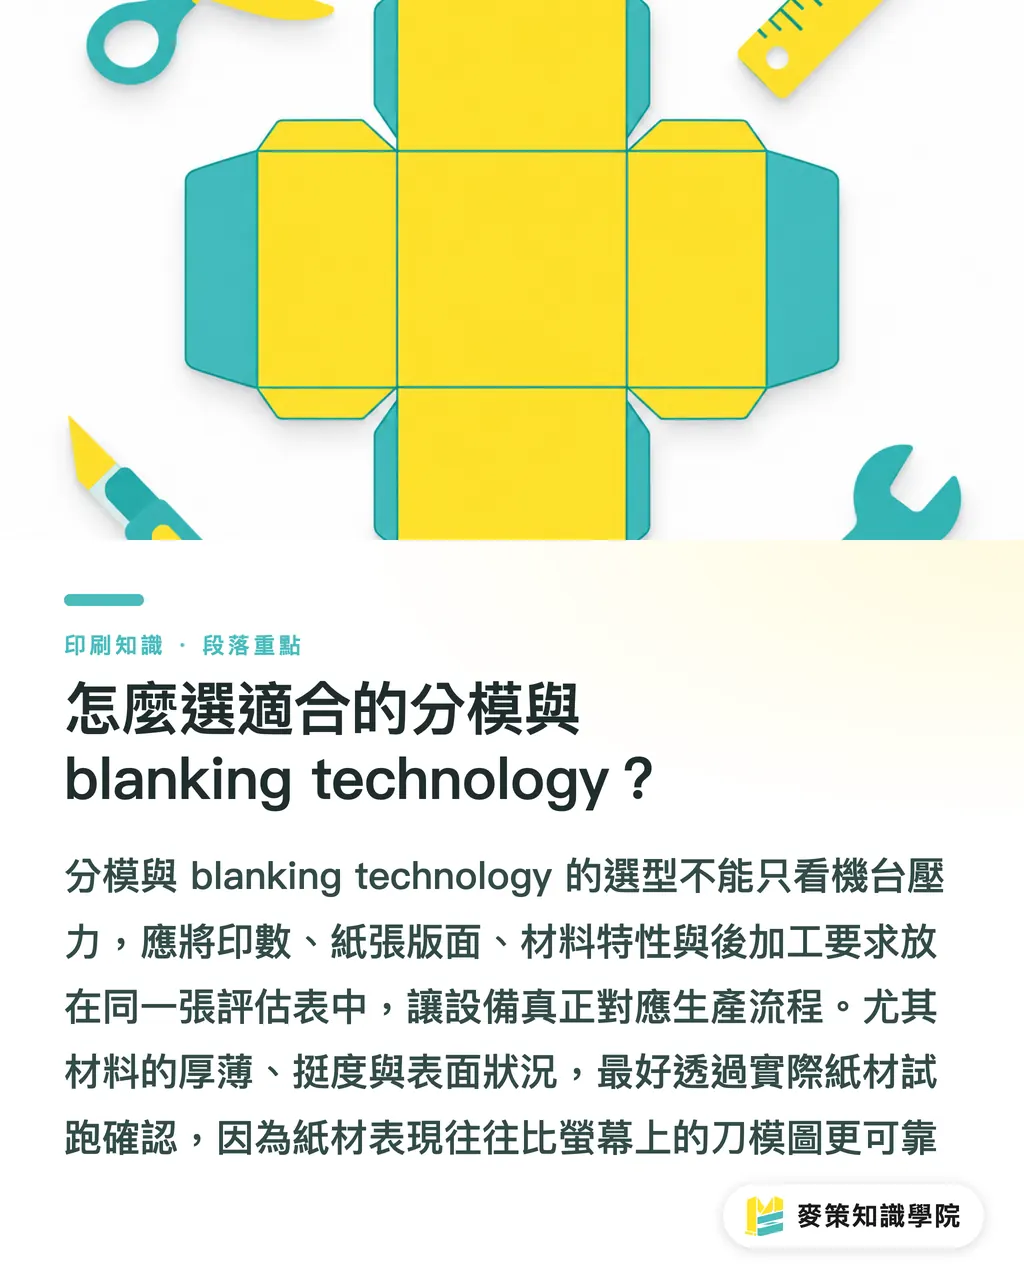
設計稿怎麼交,才不把分模問題留到產線?
設計稿要把印刷圖與加工資訊分開,發包前確認刀線、折線、壓線、黏口與孔位,讓製版、沖裁與後加工拿到同一份資料
我習慣用麥策送印三道關把問題留在進廠前
・1. 分開圖層,印刷圖、刀線、折線、壓線、打孔與黏口各自獨立
・2. 固定專色命名,刀線與加工線使用印刷廠約定的 spot color(專色),再檢查 overprint(疊印)
・3. 用實際紙材確認成品脫離、廢邊排出,再交接折盒或糊盒
品牌方第一次做紙盒,交給麥思印刷詢價時附上印數、紙材、展開圖與後加工需求,討論就能直接落到刀模與機台條件,少在開模後補資料
中小印刷廠怎麼把分模做成日常管理?
中小印刷廠應把分模選擇寫進接單、排程與開機檢查,讓印數、版面、材料、後加工和排屑結果留在同一張工單
・接單時記錄印數、版面、材料、後加工與分模形式
・開機前核對分離網格、壓力曲線與排屑路徑
・完工後記下停機、清屑與人工挑片原因,供同類刀模查用
當應用不需要在 blanking station 直接分離時,full sheet delivery(整張出料)可能更划算;原文也把它列為成本有效的替代方案,並提到 Marbach Experience Hub(提供 blanking technology 選型與免費 whitepaper 的資訊頁)可供參考
我會先挑一個常做盒型,把實單的停機與清屑原因寫回工單;同類刀模下次換用時,現場就有紀錄可查
重點整理
・沖裁速度先看分模路徑,壓力調整只能處理一部分現場問題
・印數、版面、材料與後加工要一起決定 blanking technology
・刀模與印刷稿分層、命名、確認,能把錯誤留在進廠前
・紙屑排不乾淨,前段速度很快也會在後段交接時失去時間
・full sheet delivery 有時比複雜分模更合適,應按整體流程計算
延伸思考
我會把分模當成印刷廠與設計端共同維護的製程資料。印刷廠把印數、版面、紙材、後加工、分模形式與試跑結果放進工單,設計端固定刀線與印刷圖層的命名;AI 或 SaaS 先檢查欄位是否缺漏、提醒可能衝突,再把是否換分離網格與如何調壓交給熟悉機台和材料的人。若要把檢查表整理成團隊接單規格,可找麥策知識學院顧問團隊協助定義欄位,導入先挑一個常做盒型,用實單驗證停機、清屑與挑片是否減少
延伸閱讀
FAQ / 常見問題
- 沖裁效率是不是把機台壓力調大就會變好?
- 沖裁效率不會只靠加壓改善,分模路徑、紙屑排出、材料與後加工需求若不匹配,加壓可能增加刀模負荷與停機風險;壓力曲線要和分模設計一起檢查
- 小量印刷也需要在 blanking station 做分模嗎?
- 小量印數或簡單版面也可能直接在 blanking station 分離;是否採用要看版面、材料與後加工,不以印數單獨決定
- 刀模檔交給印刷廠前要確認哪些項目?
- 把印刷圖、刀線、折線、壓線、孔位與黏口分層,依印刷廠規範命名加工色並檢查 overprint,再用實際材料確認成品脫離與後加工
- 什麼情況適合 full sheet delivery?
- 當應用不需要在 blanking station 直接分離,且版面簡單、後段能接續處理時,full sheet delivery 可能更划算;人工、速度與後加工成本要一起評估
相關文章


印刷 × AI 數位轉型週報
把設計師、品牌方與企業出手前用得上的印刷與 AI 實戰,整理成一封信,每週寄到你信箱
麥思免費工具
書背厚度計算、拼版數計算——製程規格免手算,全部免費、瀏覽器直接用。
麥思集團
需要實際的印刷或禮品服務?
知識看完,下一步交給麥思集團的姊妹品牌——從精緻印刷到線上下單與年節禮贈。