
打凸與打凹,觸感上到底差在哪
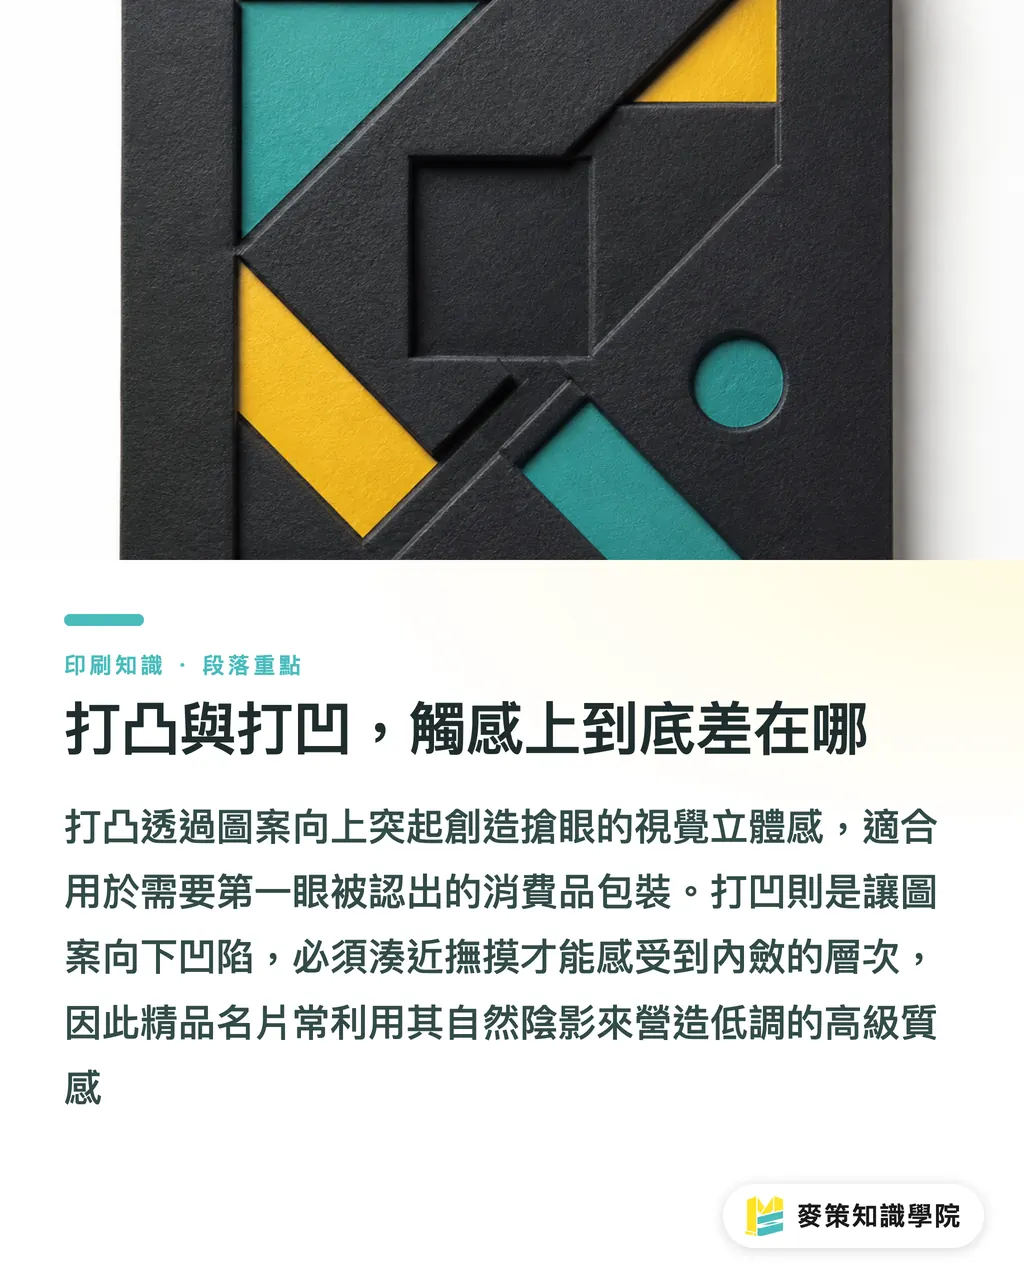
打凸(Emboss)是上下鋼模夾壓紙張,讓圖案往上突起;打凹(Deboss)則是反過來,圖案往紙面下方凹陷,兩者用的是同一套公母模具,差別只在壓模方向
視覺上,打凸的立體感明顯,遠看就能感覺到圖案存在,適合品牌 LOGO 這種需要第一眼被認出來的元素;打凹則內斂許多,圖案藏在紙面之下,要湊近甚至用手摸才能感受到層次,質感偏向低調的高級感
我接觸過的案子裡,精品名片、婚宴喜帖偏好打凹搭配深色紙,因為凹陷處會形成自然陰影,不需要額外印墨就有立體效果;而消費品包裝盒外殼想讓 LOGO 在貨架上被一眼認出,幾乎都選打凸,這是兩種加工在品牌訴求上最直接的分野
紙材怎麼選才不會壓到裂邊
紙纖維的可塑性直接決定打凸打凹壓得出來還是壓破,這是選紙的第一原則
・銅版紙:表面塗佈層薄脆,纖維延展性差,打凸容易在轉角處產生白化甚至裂邊,不建議做大面積或細節多的圖案
・美術紙:纖維較長、質地鬆軟,是打凸打凹的主力紙材,棉絮紙、萊妮紙這類特殊紙的延展效果尤其好
・裱紙紙板:紙板本身厚實但裱面紙薄,壓紋時要注意裱合層是否會分離,適合做淺浮雕效果的打凹,不適合深壓打凸
採購詢價時,建議直接問印刷廠「這款紙做過打凸打凹的實績嗎」,而不是只問「這張紙能不能壓」,前者才問得出紙廠與印刷廠實際試過的組合,後者常常得到過度樂觀的答案
盒型與書脊這種立體結構,該選打凸還是打凹
平面名片、DM 用打凸打凹相對單純,但包裝盒身、書封書脊這類立體結構,選擇邏輯不太一樣
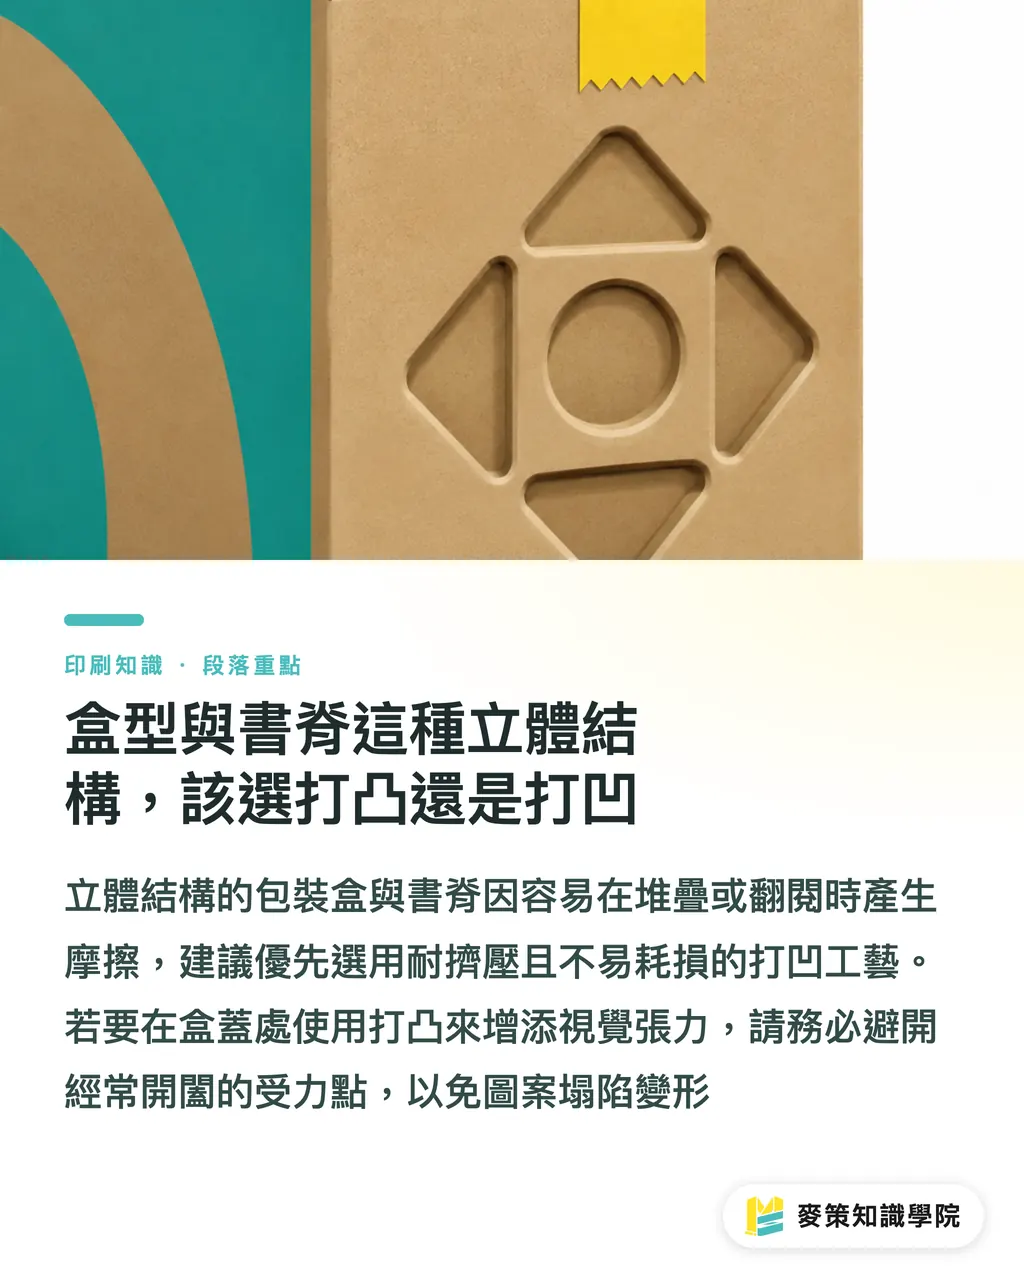
盒身側邊或轉角處,我會優先建議打凹而非打凸;因為打凸的凸起圖案在盒子疊放、運輸擠壓過程中容易被壓平甚至磨損,打凹的凹陷結構反而不怕外力擠壓,耐久度明顯較高
書脊如果要壓書名或品牌標,打凹搭配燙金是最常見的組合,原因是書脊长期被翻閱摩擦,打凸的浮起邊緣容易吃色脫落,打凹則因為圖案內縮,摩擦耗損慢很多
盒蓋這種大面積、消費者第一眼會看到的位置,打凸的視覺張力比較夠,但要留意盒蓋開闔的摩擦點盡量避開壓紋區,不然幾次開合後凸起處就會塌陷變形
LOGO 與滿版圖樣,設計端要先避開哪些地雷
品牌 LOGO 通常線條較細、字體較小,這類設計做打凸時最容易出問題的是線寬不足導致鋼模刻不出來,或壓出來後細節糊成一團
滿版圖樣(整張紙面都是壓紋)則是另一個風險,大面積壓紋會讓紙張整體張力不均,裱紙、上光等後續工序時容易翹曲甚至分層;我通常會建議客戶滿版設計先局部打樣測試,而不是直接開全版模具,模具費用一旦下錯,重開的成本比先打樣高出不少
LOGO 字體如果本身就偏細瘦,建議設計端先加粗描邊再交模具廠評估,這是最省時間也最省模具費的做法,比事後發現壓不出來再改設計快很多
打凸打凹跟燙金、局部光複合加工,工序先後怎麼排
多數品牌包裝不會只做單一加工,常見的是打凸打凹搭配燙金(Foil Stamping)或局部上光(Spot UV)做複合效果,這裡的工序順序會直接影響成品品質與成本
・燙金與打凹複合:通常先燙金再打凹,讓凹陷處的金屬光澤更集中,是精品名片、喜帖最常見的組合
・局部光與打凸複合:局部光通常最後上,壓在打凸的立體圖案上,強化反光層次,常見於消費品包裝盒的品牌標
成本結構上,每多一道加工工序就多一套模具與一次過版,套準誤差的風險也跟著疊加;採購詢價時建議直接請印刷廠列出「每道工序的獨立報價+套準公差」,而不是只拿一個總價,這樣才看得出哪道工序是成本大頭,也才有議價與簡化工序的空間,這類跨工序整合經驗,麥思印刷在中高階商業印刷案子裡經常需要協調處理
採購驗收時,該檢查哪些觸感加工的品質標準
驗收打凸打凹成品,光看「有沒有壓出來」不夠,以下幾個檢查點是我實務上會逐一確認的
・邊緣完整度:轉角、細筆畫處有沒有裂邊或白化痕跡
・深度一致性:同一批印件的壓紋深度是否均勻,深淺不一代表壓力控制不穩
・套準精度:打凸打凹若搭配印刷圖案,凸起/凹陷位置是否與印刷圖案精準疊合
・紙張回彈:壓紋處是否隨時間回彈變淺(常見於纖維彈性差的紙材)
驗收時建議抽驗整批印件裡的前中後三個批次,而不是只看打樣;打樣通常是師傅特別留意壓出來的,量產批次的穩定度才是真正考驗印刷廠實力的地方
重點整理
・打凸重視覺張力適合 LOGO,打凹重耐久度適合書脊與盒身轉角
・銅版紙纖維脆,美術紙延展性好,選紙前先問印刷廠有沒有壓紋實績
・滿版壓紋先打樣測試,LOGO 細線先加粗,能省下重開模具的成本
・複合加工要request逐道工序報價,才看得出成本大頭在哪
・驗收看整批不看打樣,套準精度與深度一致性才是量產穩定度的指標
延伸思考
對品牌方而言,打凸打凹不是「加了就高級」的萬用選項,它跟紙材、結構、複合工序牽一髮動全身;下一步建議在設計定稿前就找印刷廠一起看紙材與結構,而不是等完稿才發現壓不出來或成本爆表。如果團隊本身沒有頻繁接觸這類後加工的經驗,找有實績的印刷夥伴一起把關設計端的可行性,通常比事後補救省時間也省錢
FAQ / 常見問題
- 打凸跟打凹哪個比較貴?
- 模具費用兩者相近,差別主要在紙材要求跟工序搭配;打凸對紙纖維延展性要求較高,若需搭配局部光,總成本通常會比單純打凹搭燙金稍高
- 滿版打凸打凹風險是什麼?
- 大面積壓紋容易讓紙張張力不均,後續裱紙或上光時可能翹曲分層,建議先局部打樣測試再決定是否開全版模具
- 包裝盒身要選打凸還是打凹?
- 盒身側邊與轉角建議選打凹,因為凹陷結構較耐運輸擠壓,打凸的凸起圖案容易在堆疊過程中被壓平磨損
- 燙金跟打凹複合加工,順序該怎麼排?
- 通常先燙金再打凹,讓凹陷處集中金屬光澤,是精品名片與喜帖最常見的複合工序順序
- 驗收打凸打凹成品要看什麼?
- 重點看邊緣有沒有裂邊白化、同批深度是否一致、套準是否精準疊合印刷圖案,並且要抽驗整批而非只看打樣
相關文章
印刷 × AI 數位轉型週報
把設計師、品牌方與企業出手前用得上的印刷與 AI 實戰,整理成一封信,每週寄到你信箱
麥思免費工具
書背厚度計算、拼版數計算——製程規格免手算,全部免費、瀏覽器直接用。
麥思集團
需要實際的印刷或禮品服務?
知識看完,下一步交給麥思集團的姊妹品牌——從精緻印刷到線上下單與年節禮贈。