
缩尺完稿是什么,什么时候才需要用?
大图缩尺完稿,简单说就是:最终成品很大,但制作文件按比例缩小来做,再附上说明告诉印厂“实际要输出的尺寸是多少”
以展板 80×180cm 来说,这个尺寸直接做 1:1 其实还算可以,Illustrator 或 Photoshop 都能带得动,分辨率设 72-100dpi 也够。但如果换成 3m×2.4m 的背景板、大型车体贴纸或工地围挡布,1:1 制作的文件动辄几个 G,在普通电脑上光是打开文件就要等五分钟,根本没法顺畅操作
这时就需要按比例缩小制作,常见的缩尺比例是 1:5、1:10、1:20,按成品大小来选:
・成品在 1m 以内:多半可以直接 1:1 制作,不需要缩尺
・成品在 1-3m:建议 1:5 或 1:10,视电脑性能决定
・成品超过 3m(大型背景板、车体、围挡):1:10 起步,有时用到 1:20
我在审稿时见过不止一次,设计师做了 1:10 的缩尺完稿,但什么说明都没写,印厂工作人员拿到后,直接按文件尺寸输出,一张本来要印 3 米宽的背景板,就这样印成了 30 厘米的小图
缩尺之后,分辨率要怎么换算?
很多人会忽略,缩尺和分辨率必须同步调整,不能光缩尺寸、忘了换算 DPI
大型喷绘输出的实际印刷分辨率通常在 72-100dpi(观看距离越远,要求越低)。如果你把尺寸缩成 1:10 来做,那么完稿文件的分辨率就要乘以 10,才能确保总像素量不变
举个具体例子:成品是 300cm 宽的背景板,实际输出需要 72dpi,那么总像素宽度是 300cm × 28.35px/cm × 72 ÷ 2.54 ≈ 大约 85,000 像素。做成 1:10 缩尺后,文件宽度变成 30cm,要保住同样的像素量,此时 Photoshop 里的分辨率就要设 720dpi
这个换算可以用一个简单的公式记住:缩尺完稿的 DPI = 实际输出 DPI × 缩尺倍数
・1:5 缩尺 → 实际输出 72dpi → 完稿设 360dpi
・1:10 缩尺 → 实际输出 72dpi → 完稿设 720dpi
・1:20 缩尺 → 实际输出 72dpi → 完稿设 1440dpi
如果你用 Illustrator 做矢量文件,这个问题相对少一些,矢量本来就是无限放大不失真,只要确保置入的位图图片分辨率足够,其他纯矢量元素不受缩放影响。真正要留心的是 Photoshop 的位图完稿,以及完稿里嵌入的图片素材
出血与包边在缩尺完稿里要怎么预留?
很多人没想清楚出血该怎么换算和标注
大型喷绘输出的出血通常比普通名片、单页的 3mm 要大一些。布旗、背景板通常要求 5-10mm 的出血(用于后期裁切),有些布类材质还需要额外预留包边(折边),比如悬挂的布旗可能要求上下各留 3-5cm 用来穿杆或缝边
这些数值全部都要随缩尺比例同步换算:
・成品出血 5mm,1:10 缩尺完稿的出血就是 0.5mm
・成品包边 3cm,1:10 缩尺完稿的包边就是 3mm
0.5mm 的出血细到快看不见,制作上极易出错。所以实际操作中我建议:缩尺不要缩得太小,尽量保持在 1:5,让出血线还有一定的辨识度;如果确实需要做 1:10,就在完稿里用标注线或参考线明确框出出血范围,并在规格备注里写清楚换算前的实际尺寸数值
另外,布旗等需要缝制的材质,包边的方向也要在完稿上标注明确:哪侧是上沿要穿杆、哪侧要缝边,别让加工厂去猜
文字与 Logo 的最小可读尺寸,缩尺完稿怎么判断?
缩尺完稿里的字看起来很小,这很正常,但你需要确认的是:等比放大回实际尺寸后,字还能看清吗?
大型喷绘字体的最小可读尺寸,要根据“观看距离”来判断,而不是看文件里的字号点数(pt)。一张展板,最近观看距离大约 50-100cm;路边的广告道旗,最近观看距离可能在 2-3m;而车身贴纸,路人看的距离至少在 5m 以上
一个实用的估算方法:实际尺寸下每 1m 的观看距离,成品文字高度建议至少 2-3cm。如果你的车贴要在 5m 外看清标语,那段文字在实际尺寸上就要有 10-15cm 高,换算到 1:10 的缩尺完稿里就是 10-15mm
Logo 也是同理。有些 Logo 包含细节线条,缩尺后在屏幕上看可能很清晰,但那是因为屏幕显示精度高,真正要确认的是印刷输出后的物理效果,而不是屏幕显示。建议制作过程中偶尔把局部放大到 72dpi 的实际像素大小截个图,模拟一下实际输出质量
缩尺完稿该怎么标注才让印厂不用猜?
完稿做得再精准,如果没有完整标注,对方依然可能出错
我在麦思(MS,中高阶全定制商业印刷)长期接触各种印刷制作需求,整理出了一套标注逻辑,不一定全用上,但越完整越稳妥:
文件名直接带入实际尺寸与缩尺比例
・例:banner_300x100cm_scale1to:
・10.ai、backdrop_400x240cm_1-
・10.pdf
・不要只写 final、v3、确认版,拿到的人完全不知道尺寸
文件内部的备注或画板(Artboard)说明要有这几项信息:
・成品实际尺寸(长×宽,含单位)
・缩尺比例(如:1:10)
・出血实际尺寸(如:实际出血 5mm,本文件出血 0.5mm)
・包边方向与尺寸(如有)
・使用材质(如:光面布、哑面塑料布)
・完稿分辨率(如:720dpi at 1:10,等效输出 72dpi)
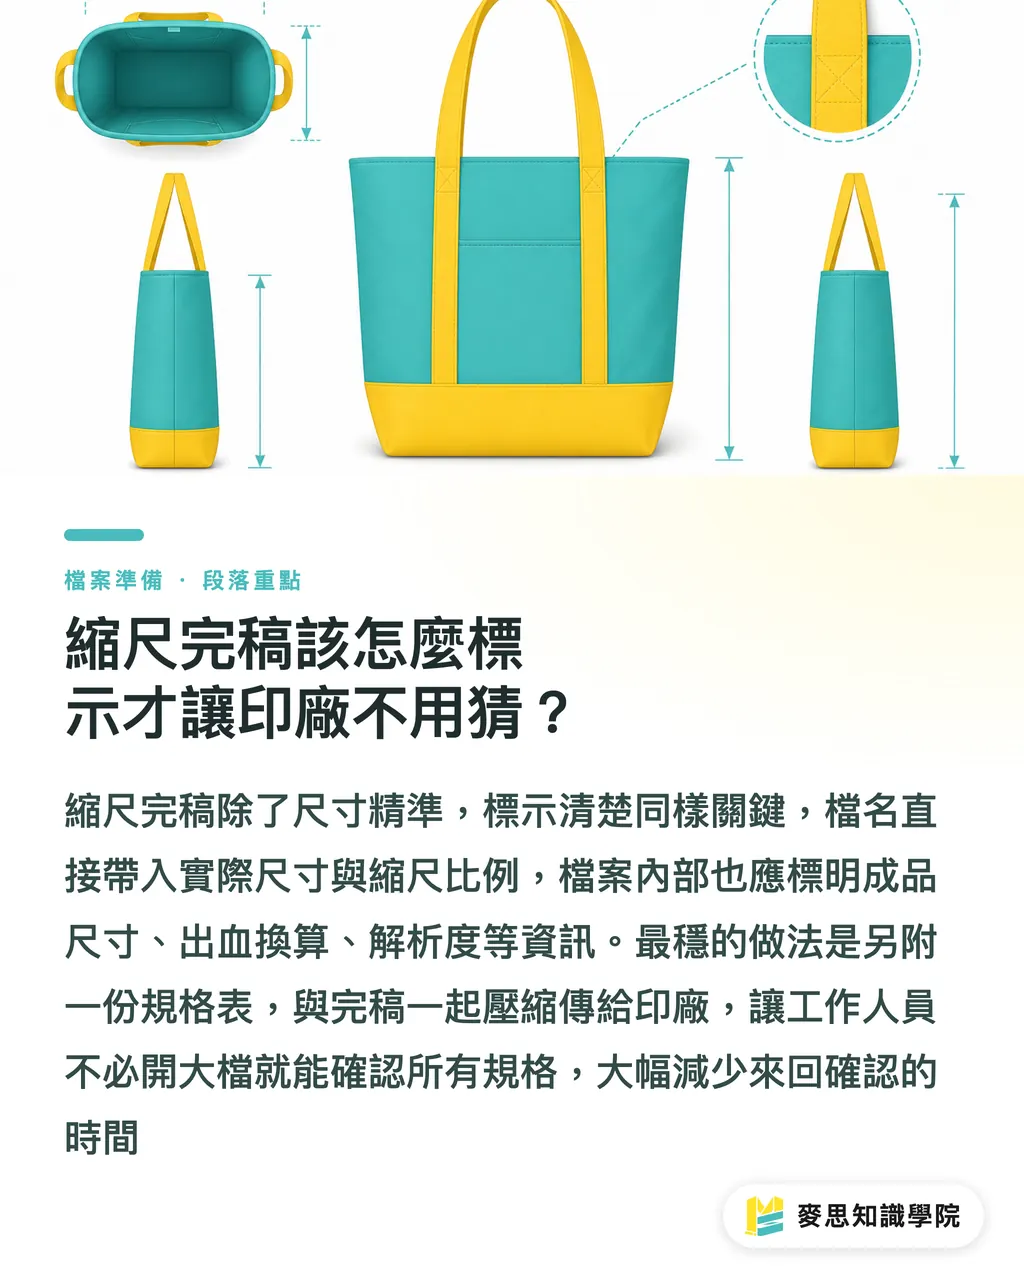
规格表另附一份是最稳妥的做法。一张 A4 的 Word 或 PDF,里面只写清楚以上这些栏目,和完稿文件放在同一个文件夹里一起打包压缩发给印厂,这是让工作人员在不打开大文件的前提下就能确认规格的最快方法
如果你经常做大型喷绘输出,建议做一个自己的规格表模板,每次直接填数字就行。麦思的线上提交印刷流程也有尺寸备注栏,可以把这些关键信息填进去,让客服审稿时无需反复确认
重点整理
・缩尺完稿的分辨率必须随比例同步调高:1:10 缩尺就把目标 DPI 乘以 10,总像素量不能少
・出血与包边都要换算后标进完稿,并在备注里同时写出“实际尺寸”和“缩尺后数值”,两者缺一不可
・文字和 Logo 的可读性要从观看距离反推成品尺寸,不能光看缩尺完稿里的字号 pt 数
・文件名直接带入“成品尺寸+缩尺比例”是最省事的标注方式,让对方在打开文件前就知道规格
・另附一张规格表,是避免“缩尺完稿被误当成实际尺寸”这一最常见错误的最有效方法
延伸思考
交付信息不完整,往往是大型喷绘输出中最容易出问题的环节。设计端和制作端用的沟通语言经常不同步,设计师说“我做了缩尺”,印厂师傅听到的却是一个问号
如果你或你的团队经常做展会、活动、品牌物料搭建这类需要大量喷绘制作的项目,花一两个小时做一份自己的“大图完稿交付 SOP”会是极具价值的投资:里面定义好常用缩尺比例、分辨率换算逻辑、出血预留规则、文件名命名格式,以后每次只要替换数值,审稿快、印厂也省心
不确定自己的完稿规格是否符合输出需求的话,在下单制作前把规格表先发给印厂客服确认,比印坏了重新返工要划算得多。麦思的审稿流程可以在制作前协助核对大图完稿的规格是否正确,有需要可以直接咨询
FAQ
- 展板完稿做 1:10 缩尺,Photoshop 的分辨率要设多少?
- 大型喷绘实际输出分辨率通常在 72-100dpi 左右,缩尺 1:10 就把这个数值乘以 10,设为 720-1000dpi,确保缩小后的文件和 1:1 时的总像素量保持一致
- 缩尺完稿的出血要怎么设?
- 先确认成品实际出血尺寸(大型输出通常为 5-10mm),再除以缩尺倍数换算到完稿里。例如实际出血 5mm 做 1:10 缩尺,完稿出血就设 0.5mm,并在备注中同时写明这两个数值
- 布旗完稿要怎么标注包边方向?
- 在 Illustrator 或设计软件的画板旁边加标注线,清楚标明哪一侧是上沿(穿杆或缝边),并在备注中说明包边尺寸换算后的数值;如果交代错了方向,裁切后正面的画面内容很可能会被折进去
- 大图完稿的文件名怎么起比较好?
- 建议格式为“品项+成品尺寸+缩尺比例”,例如 `backdrop_400x240cm_1to10.ai`,让印厂在不打开大文件的情况下就能通过文件名确认基本规格
- 缩尺完稿里的字多小算太小,印刷后会看不清?
- 要根据实际观看距离来换算,一般原则是每 1m 观看距离,成品文字高度至少 2-3cm;确认时可以把完稿局部截图放大到 72dpi 实际像素大小,模拟输出效果,这比直接在屏幕上看要准确得多
相关文章
印刷 × AI 数字化转型周报
把设计师、品牌方与企业出手前用得上的印刷与 AI 实战,整理成一封信,每周寄到你邮箱
麦思免费工具
Imposition calculator and preflight file check — free prepress tools, right in your browser.
麦思集团
需要实际的印刷或礼品服务?
知识看完,下一步交给麦思集团的姊妹品牌——从精致印刷到线上下单与年节礼赠