
Tổng quan
Hộp âm dương bồi cứng bị nổi bọt ở góc, lệch viền hay hở lõi bìa xám hầu hết xuất phát từ việc xơ sợi giấy co giãn sau khi hút nước trong keo, cùng với thời gian ép phẳng góc gấp chưa đủ
Áp dụng tiêu chuẩn nghiệm thu 5 chiều của In ấn MINDS, bạn có thể đánh giá nhanh chất lượng lô hàng ngay khi nhận bằng cách kiểm tra dung sai khe góc và độ bằng phẳng
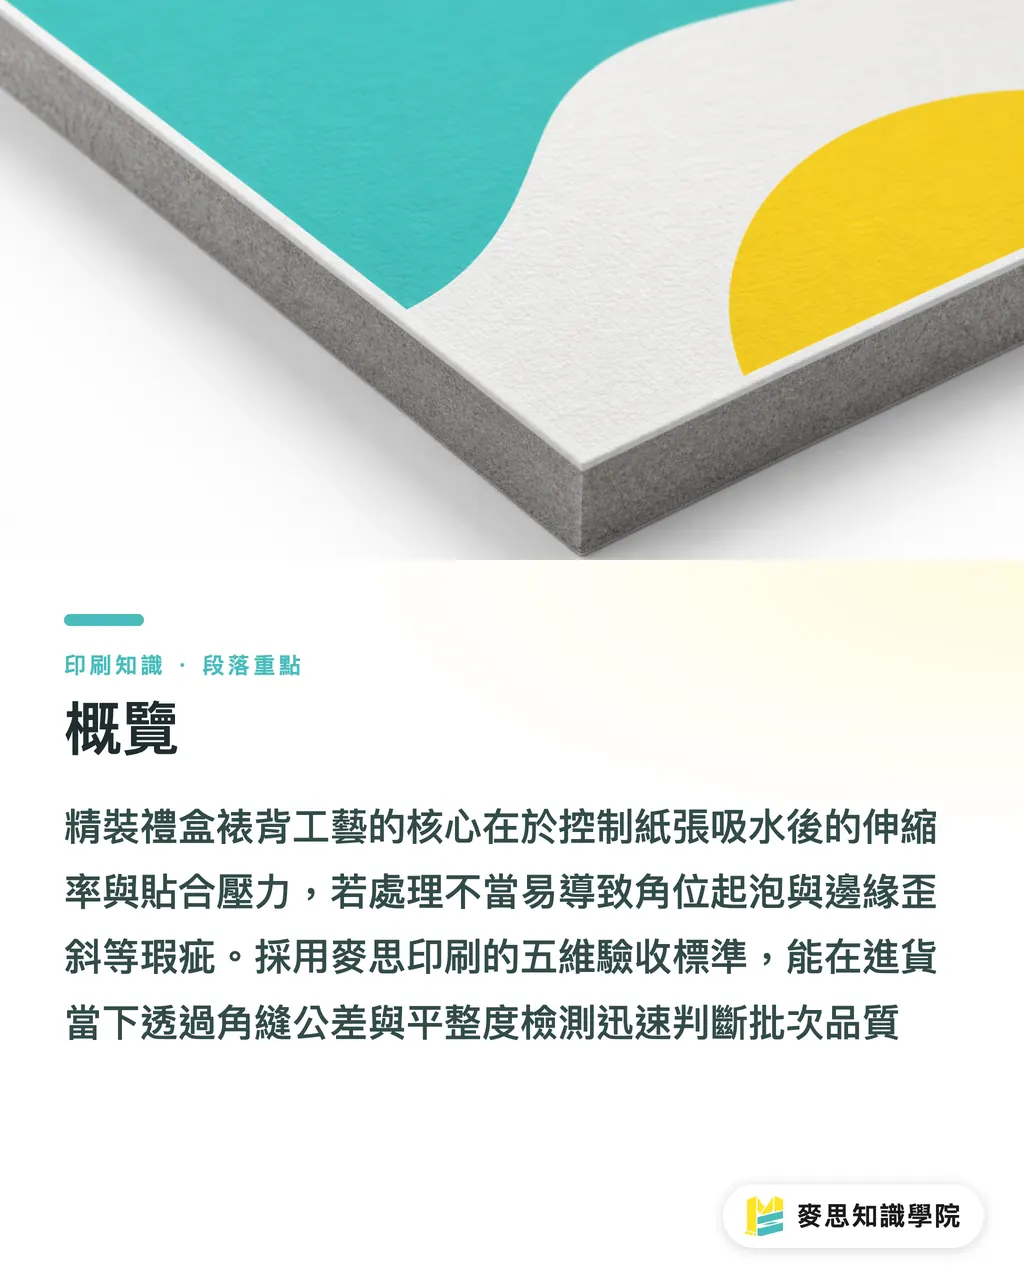
Bồi giấy (Paper Mounting) là kỹ thuật dán phẳng giấy mỹ thuật hoặc giấy Couché đã in họa tiết lên bề mặt bìa xám cứng bằng keo gốc nước. Mấu chốt nằm ở việc kiểm soát độ co giãn của xơ sợi giấy sau khi hút ẩm và lực ép khi dán, thường dùng trong sản xuất hộp âm dương cao cấp, hộp dạng sách và hộp quà tặng cao cấp
Tại sao góc hộp bồi cứng hay bị nổi bọt khí và bọc mép bị lệch?
Tôi đã chứng kiến quá nhiều đơn hàng trên chuyền sản xuất: bản thiết kế đẹp như tác phẩm nghệ thuật, nhưng khi giao hàng mở hộp âm dương ra lại thấy 4 góc bị co kéo tạo khoảng hở, khách từ chối nhận ngay tại chỗ
Khi bồi giấy mỹ thuật hoặc giấy Couché định lượng 120-150 gsm lên bìa xám cứng, loại lỗi này thường đến từ 3 biến số tại xưởng:
・Lượng nước trong keo quá cao: Không kiểm soát tốt lượng keo động vật gốc nước hoặc keo sữa khiến giấy hút nước rồi nở ra nhanh chóng, tới lúc khô co lại thì nhốt không khí vào khoảng hở ở góc bọc
・Thớ giấy và lực căng không đối xứng: Nếu thớ giấy (Grain Direction) của tờ mặt vuông góc với hướng cắt bìa xám, lực kéo phát sinh khi keo khô sẽ giằng chéo nhau, khiến mép bọc sau khi định hình bị lệch
・Thời gian ép phẳng không đủ: Thời gian xi-lanh của máy làm bìa tự động giữ để ép phẳng mép bọc dưới 0.8 giây, keo chưa kịp tạo độ bám dính ban đầu nên vừa nhả khuôn là góc hộp bật ra
Từ từ đã
Đây không phải do máy cũ, mà là thông số vật liệu và quy trình chưa ăn khớp với nhau
Sắp xếp thứ tự gia công hộp bồi cứng thế nào để giảm thiểu sai sót?
Gia công bao bì cao cấp không phải càng chồng nhiều công đoạn càng tốt. Thứ tự xếp chuẩn thì tỷ lệ thành phẩm đạt chuẩn tự khắc sẽ cao
Theo kinh nghiệm thực tế từ Đội ngũ cố vấn Học viện Tri thức Mai Strategy đúc kết trên chuyền sản xuất, thứ tự gia công chuẩn của hộp âm dương bồi cứng cần tuân thủ nghiêm ngặt logic "3 cửa ải gửi in của In ấn MINDS (MS, in thương mại thửa riêng trung & cao cấp)":
① Xác nhận kết cấu và kích thước trải của tờ mặt: Bao gồm rãnh V 0.5 mm trên bìa xám và phần chừa mép bọc
② In ấn và bảo vệ bề mặt: Tờ mặt sau khi in xong phải cán màng hoặc phủ bóng trước, tránh việc gia nhiệt ép kim sau đó làm bong xước lớp mực
③ Gia công sau in và bồi định hình: Đẩy nhanh theo thứ tự "Ép kim → Dập nổi → Bế hình → Bồi dán → Ép phẳng kiểm định quality (QC)"
Nếu ép kim sau khi đã bồi lên bìa xám, độ cứng của lớp bìa đáy sẽ làm lực ép kim không thể truyền đều, màng kim rất dễ bị nứt mép hoặc xơ viền
5 tiêu chí nghiệm thu bồi giấy mà buyer bao bì cao cấp nhất định phải biết là gì?
Khi nghiệm thu không cần cầm kính lúp đi bới lông tìm vết, nhưng nhất định phải có số liệu khách quan để xưởng in tâm phục khẩu phục
Bộ phận thu mua nên áp dụng ngay 5 tiêu chí sau đây khi nghiệm thu:
・Độ khít của góc gấp: 4 góc bọc của hộp âm dương không được có bọt khí hay khoảng hở, dung sai căn chỉnh góc bọc phải kiểm soát chặt dưới 0.5 mm và tuyệt đối không lộ lõi bìa xám
・Độ bằng phẳng khi dán: Bề mặt hộp diện tích lớn khi soi dưới nguồn sáng nghiêng 45 độ không được xuất hiện vết gợn sóng nước hay bóng keo chưa ép chặt
・Độ căn chỉnh ép kim và gia công: Sau khi bồi tờ mặt lên bìa xám, phần ép kim hoặc họa tiết cục bộ vốn là điểm nhấn thị giác phải giữ dung sai căn chỉnh với mép hộp trong khoảng ±0.3 mm
・Độ rộng mép bọc và góc gập: Độ rộng mép bọc gấp vào trong phải đồng đều (quy cách thông thường là 12-15 mm), tại góc gập không có hiện tượng giấy bị rách do kéo giằng hay tràn keo
・Lực căng đóng nắp và độ bật: Sau khi đóng hộp âm dương, khe hở giữa nắp và thân phải đều đặn, nắp hộp không bị vênh ra ngoài do lực kéo co rút quá lớn của tờ mặt
Rất đơn giản
Chỉ cần 5 tiêu chí này đạt chuẩn, chất lượng tổng thể của hộp chắc chắn sẽ không tệ
Kiểm soát chất lượng bồi giấy tự động và bán tự động tại xưởng như thế nào?
Máy bồi giấy tự động phù hợp với đơn hàng lớn từ 3.000 cái trở lên, tốc độ nhanh và lượng keo cực đều, nhưng lại rất nhạy cảm với độ phẳng của giấy cũng như nhiệt độ, độ ẩm môi trường
Khi độ ẩm môi trường tại xưởng vượt quá 70%, đầu hút giấy của máy tự động rất dễ hút đúp 2 tờ cùng lúc, dẫn đến việc dàn keo không đều
Bồi bán tự động lại có độ linh hoạt cao, hợp với kết cấu đặc biệt hoặc dáng hộp số lượng ít, nhưng đòi hỏi rất cao ở cảm giác tay của thợ khi quét keo và miết phẳng
Chìa khóa kiểm soát nằm ở việc duy trì độ nhớt của keo từ 2.000-2.500 cps, độ dày lớp keo kiểm soát ở mức 0.03- 0.05 mm
Thế là đủ
Keo quét mỏng và đều, giấy hút ít nước thì vấn đề bọt khí ở góc và mép lệch do lực kéo co giãn đã giải quyết được hơn một nửa
Tóm tắt điểm chính
Thớ giấy phải song song với đường gấp bìa xám để tránh hộp bị vặn lệch khi keo khô co lại
Dung sai căn chỉnh góc bọc phải kiểm soát chặt dưới 0.5 mm, tuyệt đối không rách làm lộ lõi bìa xám
Thứ tự gia công bắt buộc phải xếp ép kim và dập nổi hoàn thành trước khi bồi lên bìa cứng, đảm bảo lực truyền đều
Khi dán diện tích lớn cần duy trì độ dày lớp keo ở mức 0.03- 0.05 mm, tránh nước quá nhiều gây vết gợn sóng và bọt khí
Khi nghiệm thu nên dùng nguồn sáng nghiêng 45 độ để kiểm tra độ phẳng, đồng thời xác nhận hộp âm dương sau khi đóng nắp không bị đàn hồi vênh nắp
Góc nhìn mở rộng
Với buyer của thương hiệu và nhà thiết kế đồ họa, việc xử lý lỗi hộp bồi cứng không thể chỉ đợi đến lúc nghiệm thu giao hàng mới chặn, mà phải đưa lên trước ngay từ khâu thiết kế kết cấu và lên tiến độ
Việc đưa thẳng phần chừa mép bọc, thớ giấy và dung sai căn chỉnh ép kim vào quy chuẩn đặt hàng bao bì sẽ giúp giảm đáng kể chi phí trao đổi giữa hai bên
Khi các công cụ AI đi vào tự động hóa chế bản (prepress), ngay từ khâu dàn trang trên chuyền sản xuất tương lai đã có thể tự động tính toán hướng xơ sợi giấy và tỷ lệ phủ keo
Nếu doanh nghiệp kết hợp được bộ tiêu chí nghiệm thu khách quan này với kiểm tra trước in kỹ thuật số, tỷ lệ thành phẩm đạt chuẩn của bao bì cao cấp sẽ tăng lên đáng kể
Đọc thêm
FAQ / Câu hỏi thường gặp
- Tại sao 4 góc hộp âm dương bồi cứng dễ xuất hiện bọt khí hoặc lộ bìa xám nhất?
- Nguyên nhân chính là do thời gian ép phẳng góc bọc không đủ hoặc độ ẩm trong keo quá cao, làm giấy khi co lại bị nhốt không khí vào khe góc; nếu dung sai căn chỉnh góc bọc vượt quá 0.5 mm thì rất dễ lộ lớp bìa xám bên dưới
- Giấy in mặt nên chọn định lượng bao nhiêu là phù hợp nhất để bồi hộp cứng?
- Giấy mặt cho hộp cao cấp thường khuyên dùng giấy mỹ thuật hoặc giấy Couché định lượng 120-150 gsm. Giấy quá dày khi gấp góc dễ bị nứt gãy, còn quá mỏng thì dễ hằn màu bìa xám bên dưới và rãnh V
- Gia công ép kim nên làm trước hay sau khi bồi lên bìa cứng?
- Bắt buộc phải hoàn thành gia công ép kim và dập nổi trước khi bồi tờ mặt lên bìa xám. Nếu dán lên bìa cứng rồi mới ép kim, độ cứng của chất liệu nền sẽ làm lực ép không đều, khiến vết ép kim bị lốm đốm và nham nhở mép
Bài viết liên quan
Bản tin In ấn × AI hàng tuần
Kiến thức in ấn và AI mà nhà thiết kế, thương hiệu và doanh nghiệp dùng được trước khi bắt tay — một email mỗi tuần
Công cụ miễn phí MINDS
Tính gáy sách và bình bản — khỏi tính tay, miễn phí ngay trên trình duyệt.
Tập đoàn MINDS
Cần dịch vụ in ấn hoặc quà tặng thực tế?
Từ in ấn cao cấp đến đặt hàng online và quà Tết — các thương hiệu thành viên của Tập đoàn MINDS lo phần còn lại.