
개요
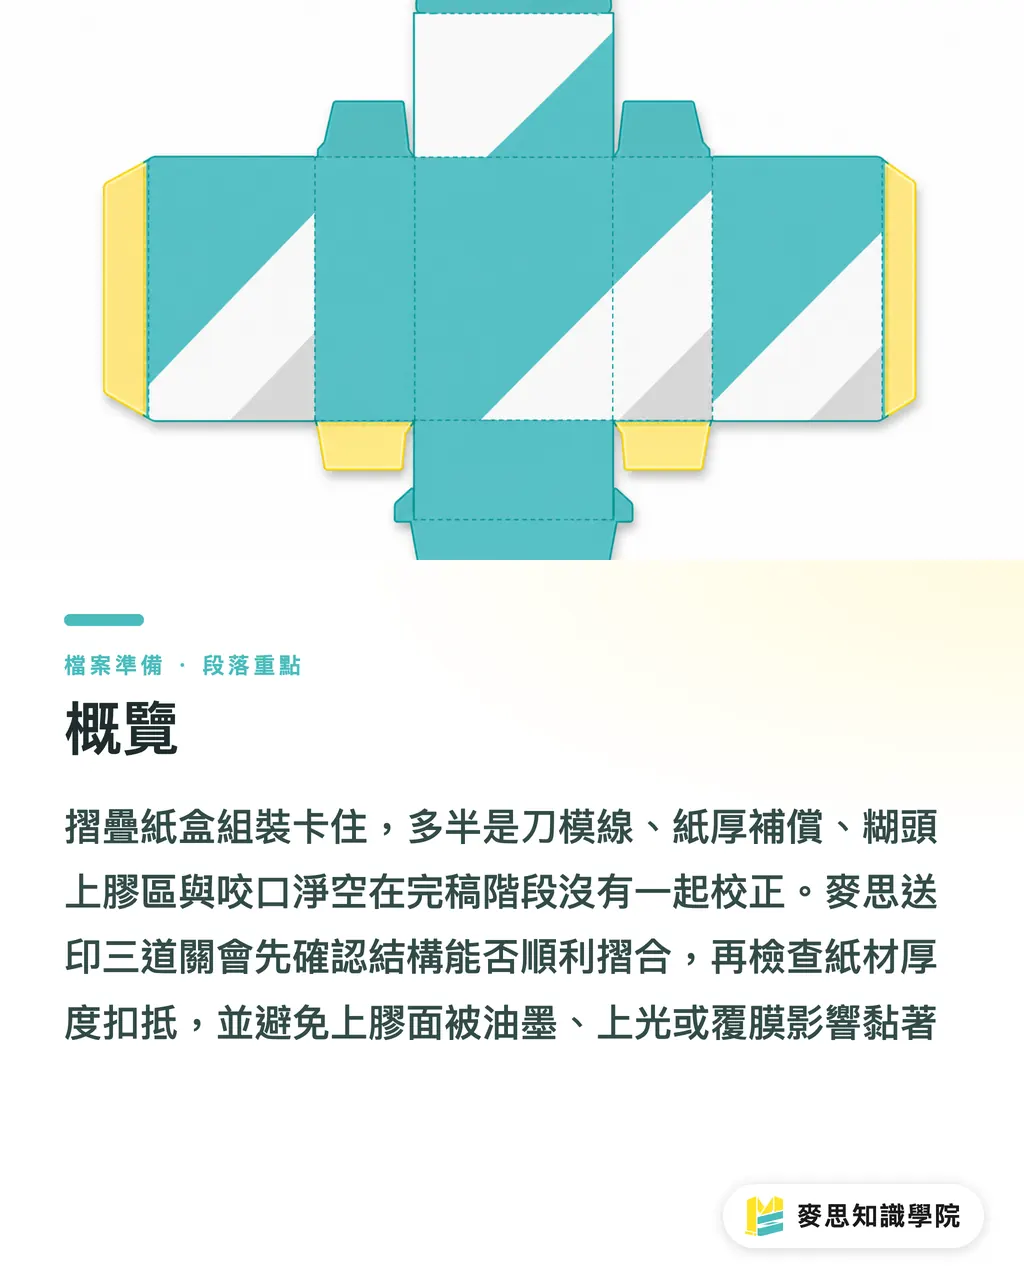
접이식 단상자 조립 시 턱턱 걸리는 현상은 대개 칼선 표시, 종이 두께 차감, 풀칠면 및 물림여백(구와에) 확보가 프리프레스 완고 단계에서 제대로 처리되지 않았기 때문에 발생합니다. MINDS(MS, 중고급 올 커스텀 상업 인쇄 전문)의 인쇄 출품 3단계 검수 프로세스에서는 먼저 구조적으로 잘 접히는지 확인하고, 종이 두께에 따른 보정값을 점검한 뒤, 마지막으로 접착면에 잉크나 코팅, 라미네이팅이 덮여 접착을 방해하지 않는지 검토합니다
접이식 단상자는 왜 조립할 때 턱턱 걸릴까?
상자가 걸리는 현상은 현장에서 크게 3가지로 나타납니다. 모서리가 부딪히거나, 삽입 탭이 들어가지 않거나, 풀칠면이 튼튼하게 붙지 않는 경우입니다. 이 문제들은 후가공에서 일어나는 것처럼 보이지만, 사실 대부분 칼선 완고 단계에서 이미 복선이 깔려 있습니다
우선 서두르지 마세요
브랜드 패키지 구매 담당자는 상자 규격을 외형 치수로 착각하기 쉽고, 디자이너는 칼선을 평면 레이아웃 틀 정도로 생각하기 쉽습니다. 종이상자는 단순히 종이 한 장을 잘라내는 것으로 끝나지 않습니다. 오시(누름선)를 넣고, 접고, 모양을 잡고, 풀칠을 거치는데, 종이는 한 번 접힐 때마다 두께가 한 겹씩 늘어나고 풀칠면은 붙일 때마다 받는 힘점이 하나씩 더 늘어납니다
세로형 상자에서 흔히 볼 수 있는 측면 풀칠면을 예로 들어봅시다. 풀칠면 위에 인쇄 잉크, 부분 에폭시, 무광 라미네이팅, UV 코팅 등이 처리되어 있다면 풀이 닿는 곳은 종이 섬유가 아니라 풀을 흡수하기 어려운 겉면입니다. 상자를 막 붙였을 때는 문제가 없어 보일지 몰라도, 창고 입고, 운송, 매장 진열 과정을 거치면서 툭 하고 벌어집니다. 이미 완성된 제품 롯데(Batch) 속에 문제가 섞여 들어갔기 때문에 이러한 반품 건은 해결하기가 가장 까다롭습니다
중고급 올 커스텀 상업 패키지 프로젝트라면 샘플 제작 전에 MINDS에 칼선과 가공 경로를 먼저 검수받으시는 것을 추천합니다. 소량 표준 규격이나 리테일형 인쇄물이라면 MINDS Print의 품목별 스펙에서 치수, 지류 및 가공 제한 사항을 먼저 확인하여 무턱대고 샘플을 만들어보는 시행착오를 줄이세요
칼선 실선과 점선은 어떻게 표시해야 할까?
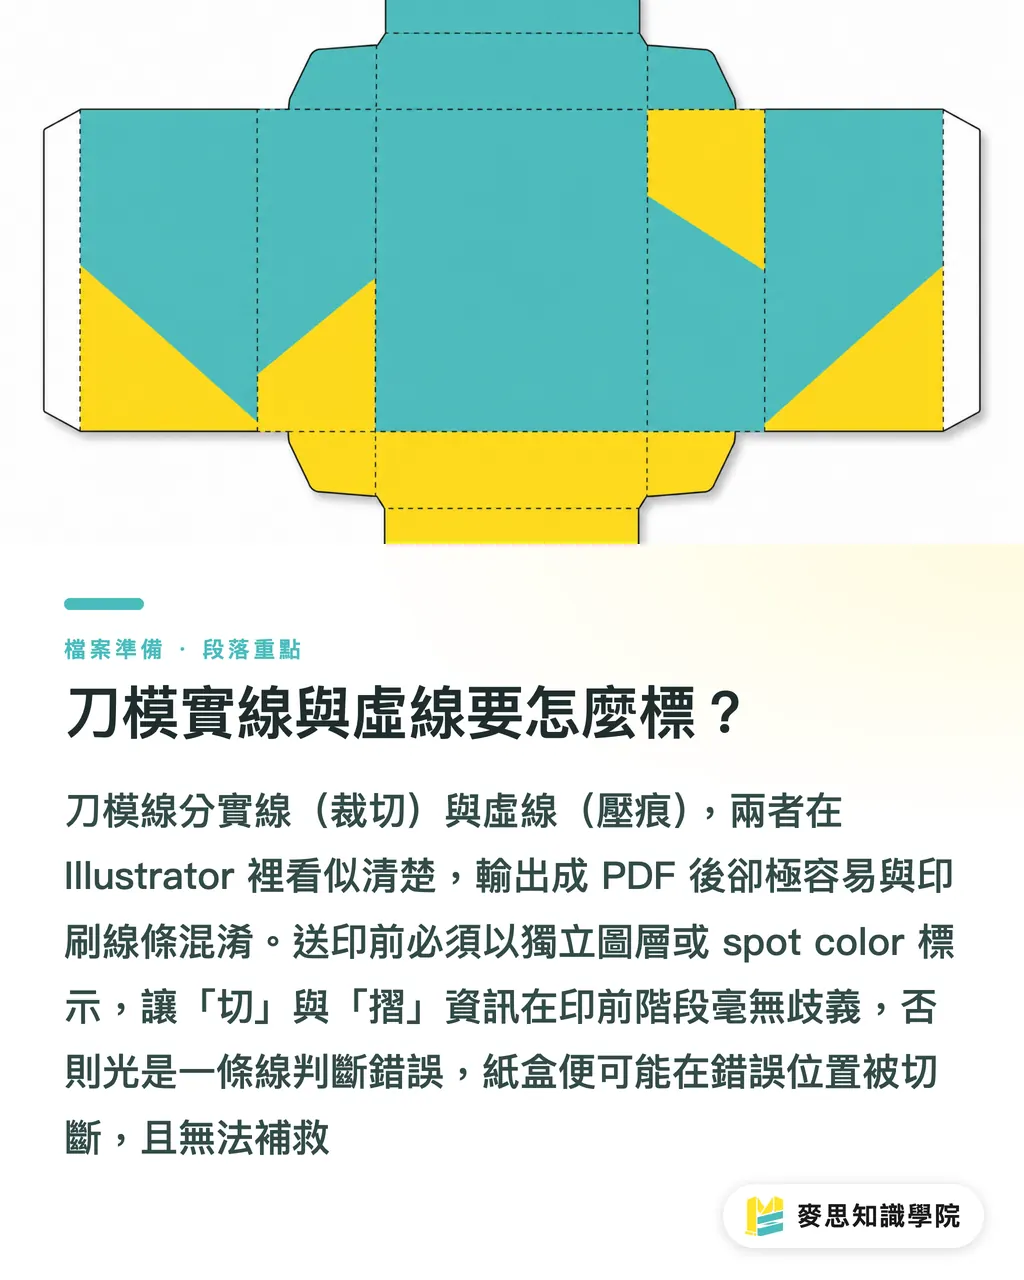
칼선은 상자를 성형하기 위한 비인쇄 구조선으로, 최소한 재단선과 오시선(누름선) 2가지로 구분해야 합니다. 전자는 외형을 결정하고, 후자는 접히는 위치와 상자의 성형 각도를 결정합니다
제가 접했던 작업 파일 문제 중 칼선이 CMYK 정판 데이터와 섞여 있는 경우가 가장 흔하면서도 쉽게 간과되는 케이스입니다. 디자이너는 Illustrator 화면에서 명확하게 보이지만, PDF로 출력한 인쇄 전판 담당자의 눈에는 가느다란 선, 바탕 이미지, 부분 에폭시 판, 블리드 선이 한데 엉켜 있는 모습으로만 보일 수 있습니다
인쇄 출품용 파일에서는 적어도 구조선을 확실히 분리해야 합니다
・실선: 재단선. 칼날이 실제 종이를 잘라내는 위치를 뜻하며, 상자의 외곽 윤곽, 삽입 탭, 개봉구 및 풀칠면 경계를 결정합니다
・점선: 오시선(누름선) 또는 접지선. 종이에 꺾임 자국만 내고 잘라내지 않는 위치를 뜻하며, 상자 몸통의 모서리와 접는 순서를 결정합니다
・블리드: 인쇄 이미지는 재단선 밖으로 여유 있게 확장하여 재단 후 흰 여백이 드러나는 것을 방지하며, 보통 칼선과 레이어를 분리하여 관리합니다
・비인쇄 구조선: 칼선은 spot color나 별도 레이어로 지정해야 하며, 실제 인쇄되는 색상 면이나 선으로 섞여 들어가서는 안 됩니다
어떤 건은 선 단 하나가 명확히 표시되지 않아 오시선이 재단선으로 잘못 해석되기도 합니다. 종이가 한번 잘려 나간 곳은 돌이킬 수 없습니다. 이건 후가공 기사님의 손재주 문제가 아니라, 파일 정보에서 '잘라낼 곳'과 '접을 곳'을 명확히 구분해 주지 않았기 때문입니다
종이 두께 차감은 대체 어떻게 계산할까?
종이 두께 차감(Paper Thickness Compensation)이란 상자를 접었을 때 모서리, 풀칠면, 삽입 탭이 서로 부딪히지 않도록 칼선 치수에서 종이 두께만큼 미리 빼주거나 더해주는 작업이며, 주로 실제 측정한 caliper의 mm 값으로 계산합니다
종이 평량은 1제곱미터당 무게로 단위는 gsm입니다. 종이 두께는 실제 caliper 측정값으로 단위는 보통 mm를 씁니다. 이 두 숫자는 혼용해서는 안 됩니다. 같은 350gsm이라도 로열아이보리, 마닐라지, 합지 마닐라보드는 두께와 탄성이 다를 수 있고, 접었을 때 차지하는 공간도 달라집니다
종이 두께 차감을 적용할 때는 먼저 한 가지를 질문해야 합니다. 내경(내부 치수)을 유지할 것인가, 외경(외부 치수)을 유지할 것인가. 식품 상자, 화장품 상자, 전자부품 상자는 내용물이 안 들어가면 제품 자체가 실패하므로 보통 내경을 먼저 확보해야 합니다. 반면 디스플레이 상자나 외포장재는 진열 규격과 시각적 비율이 틀어지면 안 되므로 외경을 유지해야 할 때가 많습니다
간단한 예시를 들면 이해하기 쉽습니다. 실제 측정한 종이 두께가 다음과 같다고 가정해 봅시다. 0.45mm인 경우, 특정 꺾임 위치에서 종이 2겹이 서로 밀착하게 됩니다. 이때 완고에서 맞닿는 면을 딱 맞게 그리면 상자를 성형할 때 약 0.9mm의 가동 공간이 사라지게 됩니다. 0.9mm는 평면상에서는 아주 작은 치수로 보이지만, 자동 아웃박싱 기계나 손으로 빠르게 조립할 때는 삽입 탭이 긁히거나 상자 몸통이 불룩하게 튀어나오고 봉함이 틀어지기에 충분한 오차입니다
실무에서 저는 보통 다음과 같은 방향으로 기준을 잡습니다
・내용물 치수가 고정된 경우: 먼저 내경을 확보한 뒤 종이 두께와 접히는 겹수에 따라 외곽으로 보정합니다
・외형 치수가 유통 채널 기준에 제한된 경우: 먼저 외경을 확보한 후 내용물, 패드(트레이), 삽입 탭의 축소 여부를 역으로 점검합니다
・풀칠면이나 삽입 탭이 너무 뻑뻑한 경우: 삽입 탭만 억지로 줄이지 말고 종이 두께 차감과 오시 위치를 우선적으로 점검합니다
・두꺼운 종이나 합지재를 사용하는 경우: gsm 단위만 믿지 말고 인쇄소에 실제 종이 샘플로 caliper를 측정한 뒤 칼선을 확정해 달라고 요청하세요
이 정도면 충분합니다. 칼선은 단지 평면 전개도를 예쁘게 그리는 작업이 아닙니다. 상자가 접혔을 때 종이가 차지할 두께 공간을 미리 마련해 주는 작업입니다
풀칠 영역과 물림여백(구와에) 영역은 왜 잉크를 비워야 할까?
풀칠 영역 여백 확보는 풀칠면과 물림여백(구와에) 접착면을 잉크, 코팅, 라미네이팅이 없는 순수 종이 면으로 남겨두어, 풀이 종이 섬유에 직접 스며들게 함으로써 접착 불량과 곰팡이 발생 위험을 낮추는 작업입니다
풀칠면은 상자 측면에서 흔히 볼 수 있는 하나의 접착 영역으로, 상자가 평면에서 입체 구조로 변형되도록 돕는 역할을 합니다. 풀칠면에 바탕색이 빽빽하게 인쇄되어 있으면 겉보기엔 깔끔해 보일지 몰라도, 실제로는 풀이 잉크나 코팅층을 사이에 두고 작용하므로 접착력이 불안정해집니다
물림여백(구와에) 영역도 함께 점검해야 합니다. 물림여백은 공정별로 급지, 그리퍼 정렬, 접착 또는 기계 물림 작업 영역에 해당하며, 완고 작업 시 이 부분을 일반 디자인 영역으로 다루면 잉크, 코팅, 라미네이팅, 박 가공 등이 후속 성형 공정을 방해할 수 있습니다
현장에서 가장 무서운 것은 막 접착했을 때 터지는 것이 아니라 '지금은 괜찮아 보이는' 상태입니다. 상자가 창고에 들어간 뒤 습기, 적재 압력, 운송 진동을 받으면서 풀칠면이 벌어지기 시작하면, 고객이 전달받았을 때는 이미 단일 제품 수정 수준으로 해결할 수 있는 문제가 아닙니다
완고 작업을 진행할 때는 접착 관련 영역을 명확히 여백(비인쇄)으로 남겨주세요
・풀칠면 접착 영역: 풀이 종이 섬유에 직접 닿을 수 있도록 연속되고 깨끗하며 코팅되지 않은 종이 면을 유지합니다
・물림여백(구와에) 영역: 인쇄소 및 상자 형태의 공정에 따라 잉크, 코팅, 라미네이팅, 박 가공을 피해야 하는지 확인합니다
・부분 에폭시(UV) 판: 풀칠면과 물림여백 접착 부위에 겹치지 않도록 합니다. 특히 바탕색 전체 인쇄에 부분 에폭시가 들어가는 패키지라면 더욱 주의해야 합니다
・라미네이팅 범위: 라미네이팅이 풀칠 영역을 지나가는 경우 윈도우 타공, 코팅 제거, 혹은 접착제 변경 여부를 미리 확인해야 합니다
인쇄 출품 전 어떻게 점검해야 실수를 막을 수 있을까?
MINDS(MS)의 인쇄 출품 3단계 검수는 패키지 칼선 완고 체크리스트로 바로 활용할 수 있습니다. ① 구조 검수: 상자 형태가 어떻게 접히는지 확인 ② 재료 검수: 종이 두께 보정값을 어떻게 차감했는지 확인 ③ 가공 검수: 풀칠면과 물림여백 어디를 비워두어야 하는지 확인
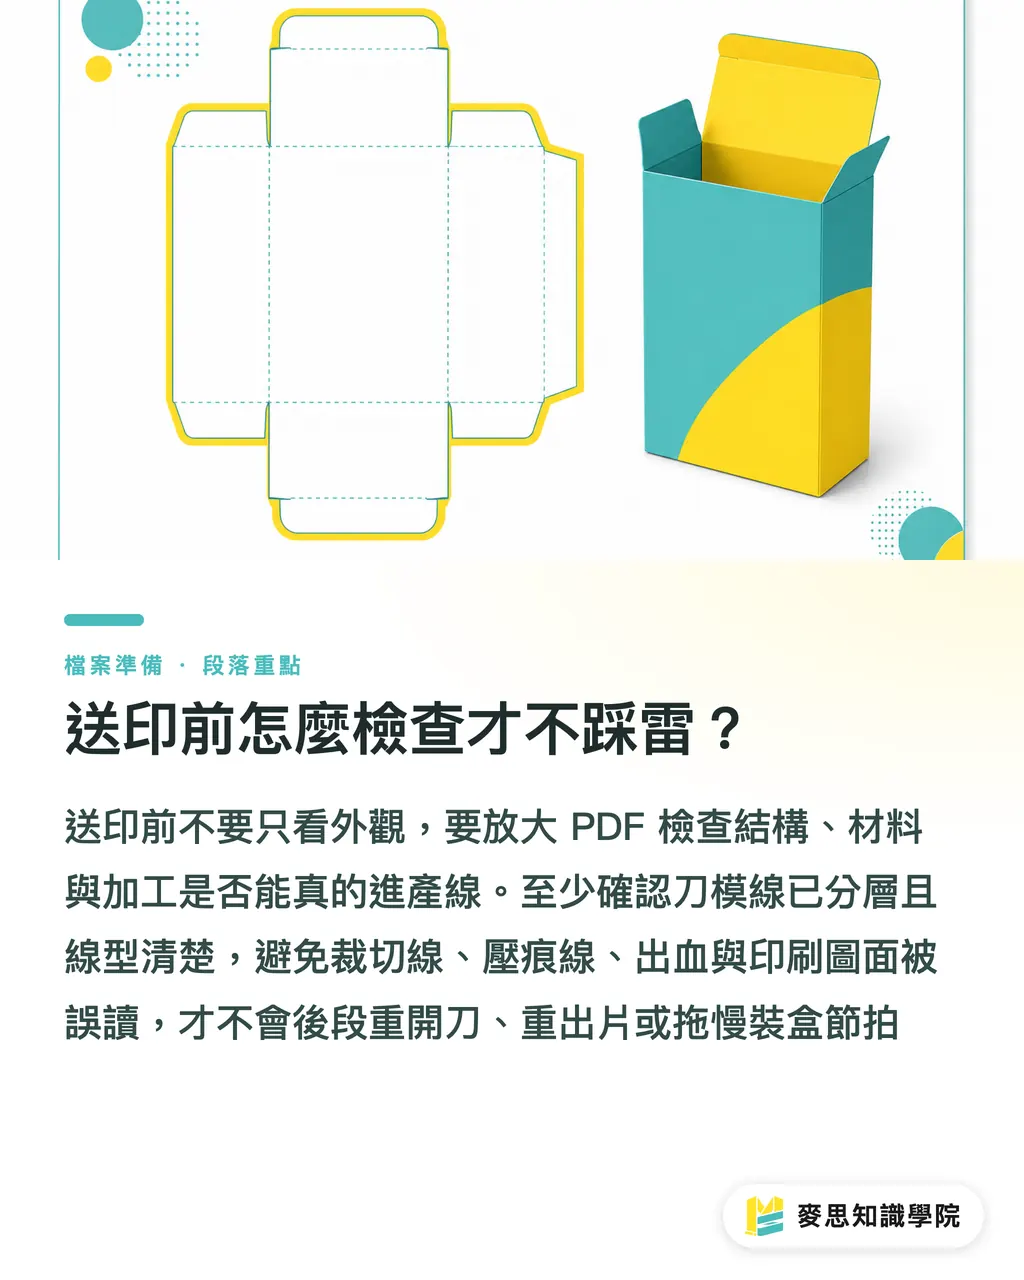
인쇄 출품 전에는 정면 그래픽이 예쁜지만 보지 말고 PDF를 확대하여 구조를 점검하세요. 구매 담당자, 디자이너, 인쇄소가 화면상으로 외관만 확인하고 넘어갔다가 칼선 제작, 톰슨 가공(목가공), 접착 공정까지 라인에 들어가 버리면, 수정할 때 칼선 재제작, 필름 재출력, 샘플 재제작으로 이어지게 됩니다
적어도 다음 6가지는 점검하는 것이 좋습니다
・칼선 레이어가 분리되어 있는가: 재단선, 오시선, 블리드, 인쇄 그래픽은 한 레이어에 섞지 말고 따로 분리해야 합니다
・선 형식이 명확한가: 칼선 제작자가 오해하지 않도록 재단선은 실선, 오시선(누름선)은 점선으로 표시합니다
・치수 기준이 명시되어 있는가: 구매팀과 디자인팀이 서로 다른 소리를 하지 않도록 내경, 외경, 전개 치수를 명확히 기재합니다
・종이 두께를 실제로 측정했는가: gsm으로 두께를 대신하지 말고 두꺼운 종이, 특수지, 합지 마닐라보드는 모두 caliper를 측정해야 합니다
・풀칠면 잉크를 비웠는가: 접착면에 잉크, 코팅, 라미네이팅, 부분 가공이 겹치지 않도록 풀칠 영역을 비워둡니다
・샘플을 실제로 접어보았는가: 평면 디지털 샘플은 색상과 레이아웃만 볼 수 있으므로, 구조 샘플을 만들어 직접 접고, 탭을 끼우고, 붙이고, 내용물을 넣어봐야 합니다
패키지 프로젝트가 자동 아웃박싱 기계에 들어가는 건이라면 피더 흡착면, 접힘 순서, 봉함 위치까지 추가로 확인해야 합니다. 아무리 예쁜 상자라도 기계에 걸리지 않으면 결국 생산 라인 속도를 떨어뜨려, 이 비용은 보통 샘플 몇 장 다시 만드는 것보다 훨씬 비싸게 먹힙니다
핵심 요약
・단상자 조립 시 턱턱 걸리는 현상은 대부분 후공정에서 갑자기 발생한 오류가 아니라 칼선 완고 단계에서 종이 두께와 접힘 순서에 맞게 공간을 남겨두지 않았기 때문입니다
・재단선과 오시선은 2가지 형태의 구조 정보로 분리해야 하며, 선 형식이 혼란스러우면 후공정 작업자에게 위험부담을 떠넘기는 꼴이 됩니다
・종이 두께 차감은 실제로 측정한 caliper 값으로 계산해야 하며, gsm은 무게를 나타낼 뿐 접었을 때 점유 공간을 직접 대변하지 못합니다
・풀칠 영역과 물림여백 영역은 잉크를 비워두어 풀이 종이 섬유에 직접 닿아야 안정적인 접착력을 유지할 수 있습니다
・패키지를 인쇄에 넘기기 전에는 비주얼 시안이 예쁜지만 볼 것이 아니라 구조, 재료, 가공 3단계 검수를 거쳐야 합니다
더 생각해볼 점
인쇄 제조 관점에서 칼선 완고 가이드는 프리프레스 기사의 개인적 조언에 의존할 것이 아니라 고정된 프리플라이트(preflight) 규칙으로 정착되어야 합니다. 디자인 및 SaaS 팀 입장에서는 재단선, 오시선, 종이 두께 caliper, 풀칠면 여백, 물림여백 피하기 항목을 업로드 검수 필드로 구성하여 PDF가 시스템에 들어오자마자 리스크 경고가 뜨도록 구현할 수 있습니다. AI 응용 기술은 레이어 이름 비교, 풀칠 영역 내 코팅 개체 감지, 종이 두께 미차감 의심 위치 경고 등을 도와줄 수 있지만, 결국 마지막에는 종이 샘플을 받아 직접 측정하고, 접고, 붙여보아야 합니다. 패키지는 사람이 손으로 만지고, 기계가 흡착하며, 창고에 적재되는 실물 제품이기 때문입니다
FAQ
- 접이식 단상자 조립 시 턱턱 걸리는 가장 흔한 원인은 무엇인가요?
- 접이식 단상자가 조립 단계에서 걸리는 가장 흔한 원인은 칼선 오시 위치, 종이 두께 차감, 삽입 탭 치수, 풀칠 영역 여백을 종합적으로 검토하지 않았기 때문입니다. 종이가 접히면서 생기는 여분의 두께 때문에 모서리나 봉함 부위가 서로 부딪히게 됩니다
- 칼선 실선과 점선은 어떤 차이가 있나요?
- 칼선 실선은 보통 재단선을 의미하며 종이가 실제로 잘려 나가는 위치입니다. 칼선 점선은 보통 오시선(누름선) 또는 접지선을 의미하며 종이에 꺾임 자국을 내되 잘라내지는 않는 위치입니다. 완고 작업 시 최소한 이 두 가지 선은 레이어를 분리하거나 별색(spot color)으로 명확히 표시해야 합니다
- 종이 두께 차감을 종이 평량(gsm)으로 직접 계산해도 되나요?
- 종이 두께 차감은 gsm만으로 계산할 수 없습니다. gsm은 무게 단위일 뿐 두께가 아니기 때문입니다. 패키지 칼선은 실제로 측정한 caliper의 mm 값을 바탕으로 상자의 접힘 겹수에 따라 빼주거나 더해줄 공간을 결정해야 합니다
- 풀칠 영역에 바탕색을 인쇄하면 안 되는 이유는 무엇인가요?
- 풀칠 영역에 잉크, 코팅, 라미네이팅, 부분 가공이 들어가면 풀이 겉면층 위에서 겉돌게 되어 접착력이 불안정해집니다. 완고 작업 시 풀칠 영역은 깨끗한 종이 면으로 남겨두어야 접착 불량과 곰팡이 발생 위험을 줄일 수 있습니다
- 패키지 상자를 인쇄에 넘기기 전에 반드시 샘플 제작을 해야 하나요?
- 새로운 상자 형태, 두꺼운 종이, 특수지, 코팅, 라미네이팅 또는 자동 아웃박싱 기계를 사용하는 패키지라면 구조 샘플을 제작하여 직접 접고, 탭을 끼우고, 붙이고, 내용물을 넣어보는 것을 추천합니다. 평면 시안은 레이아웃만 확인할 수 있지만, 구조 샘플을 통해서만 종이 두께 차감과 풀칠면에 문제가 없는지 검증할 수 있습니다
관련 아티클


인쇄 × AI 디지털 전환 위클리
디자이너, 브랜드 담당자, 기업이 작업 전에 바로 쓸 수 있는 인쇄와 AI 실전 노하우를 한 통의 메일로 정리해 매주 받은편지함으로 보내드립니다
MINDS 무료 도구
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS 그룹
실제 인쇄나 선물 서비스가 필요하신가요?
지식을 다 읽으셨다면, 다음 단계는 MINDS 그룹의 자매 브랜드에게 맡겨보세요 — 정교한 인쇄부터 온라인 주문, 명절 선물까지