
Panorama general
El proceso de fabricación de una caja premium suele ordenarse como "confirmación de la estructura → encolado del papel → impresión → laminado → hot stamping → relieve → troquelado → armado → control de calidad". Cuando reviso proyectos de packaging premium en MINDS, aplico el filtro "MINDS (MS) – tres controles antes de mandar a imprenta" para fijar 3 cosas: uso y capacidad de carga, tipo de apertura y cara de exhibición, y en qué acabado se concentra el visual principal de la marca
Una caja premium no sube de nivel solo por apilar hot stamping, mate, barniz sectorizado y relieve. Los problemas reales en planta suelen aparecer cuando una operación anterior cambió el estado de la superficie del papel y la siguiente todavía se ejecuta con la misma posición, presión y temperatura de siempre. Un desajuste de 0,5 mm en el registro del hot stamping puede verse bien de lejos, pero en la mano se nota enseguida
Orden de proceso de una caja premium: la secuencia de operaciones que va del diseño estructural, selección de papel, impresión, tratamientos de superficie, hot stamping y gofrado, hasta el troquelado, armado y control de calidad. Sirve para controlar registro, adherencia, hendido, rendimiento y plazo de entrega
¿Por qué no se puede ir cambiando sobre la marcha en una caja premium?
Lo que más teme una caja premium es un "archivo de diseño saturado con la estructura aún sin definir". Antes de pedir cotización, la marca tiene que cerrar al menos 5 puntos: uso, capacidad de carga, tipo de apertura, cara de exhibición y foco de marca. Sin esos 5 puntos, el orden de procesos posterior son solo suposiciones, y la cotización se vuelve cada vez más difusa
El caso más común que me toca: la marca decide hacer hot stamping y relieve, y después descubre que cambió la dirección de apertura, así que el logo pasó del frente al lateral. Hay que recalibrar el cliché de hot stamping, el molde de relieve y la posición del troquel. Una caja premium no es un póster plano: al abrirla, sostenerla y cerrarla, cada movimiento cambia la cara que se ve
El filtro "MINDS (MS) – tres controles antes de mandar a imprenta" se usa así:
・① Control de estructura: primero se confirman el tipo de caja, la carga, el tipo de apertura y la posición de los hendidos. Sin estructura no hay frente
・② Control de impresión: se definen colores principales, papeles especiales, laminado y adherencia de superficie, para evitar que la tinta, el film y el foil de hot stamping se peleen entre sí
・③ Control de producto terminado: se arma la caja y se miran el frente, los laterales, el momento de apertura y el ángulo en el anaquel. No alcanza con ver el troquel desplegado bonito
Si la marca todavía está en etapa de cotización, recomiendo pasar el troquel desplegado, la dirección del material y el orden de procesos principal a un equipo acostumbrado a la impresión comercial personalizada de gama media y alta como MINDS. Cotizar no es preguntar "cuánto sale esta caja", sino identificar primero las variables que pueden disparar el precio
¿Cómo se ordena un flujo estándar para que sea estable?
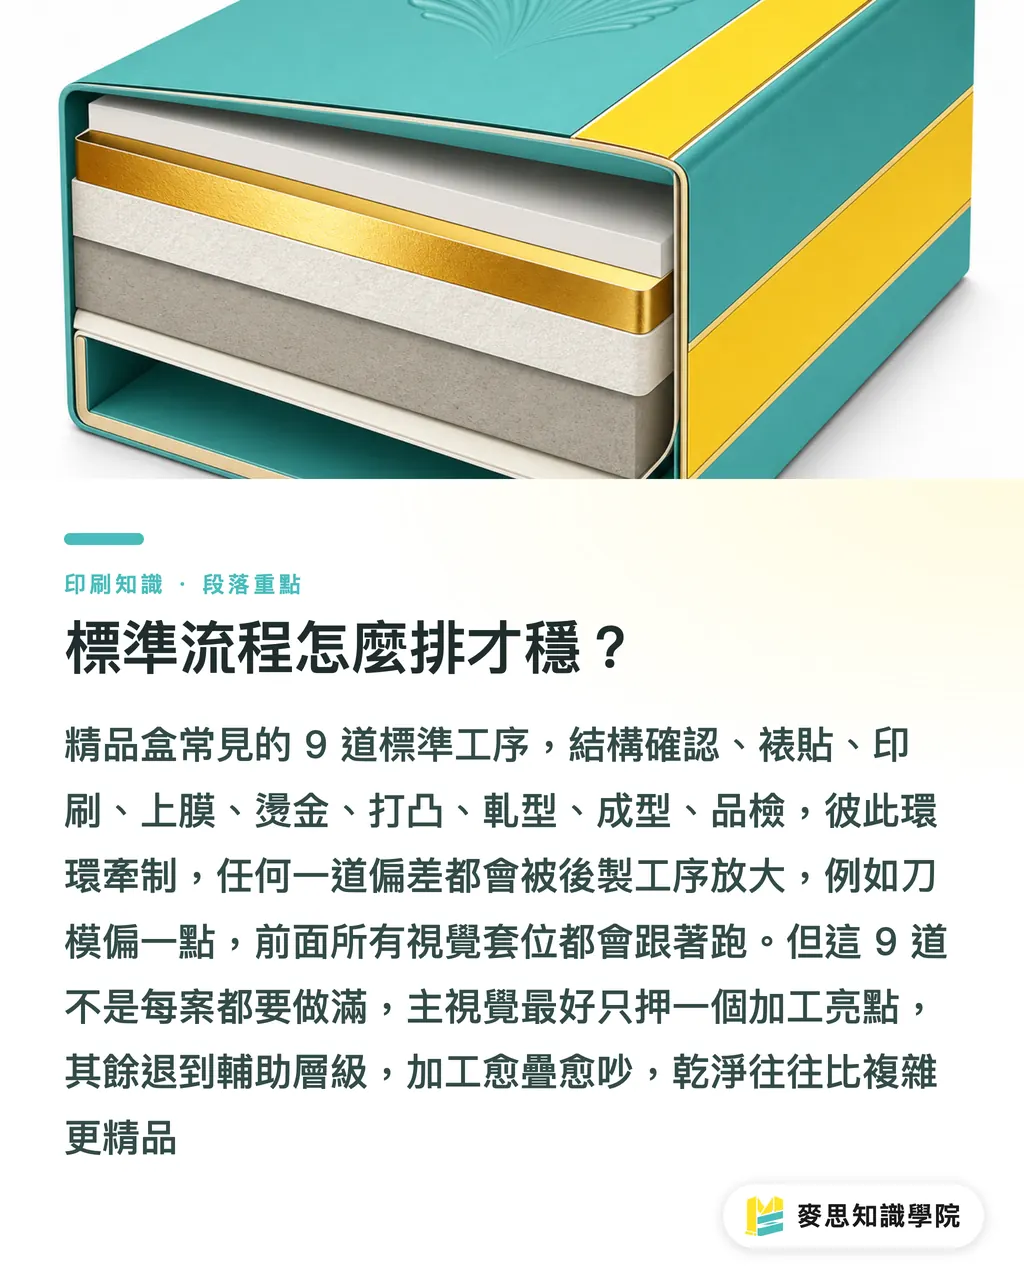
En una caja premium se manejan, por lo general, 9 operaciones: confirmación de la estructura, encolado del papel, impresión, laminado, hot stamping, relieve, troquelado, armado y control de calidad. El orden no es una regla sagrada, pero la mayoría de los proyectos de caja de cartón no se salen de estos 9 nodos
・Confirmación de la estructura: primero se define el tipo de caja, el troquel, los hendidos, la pestaña de encolado y el tipo de apertura. En cajas tipo cajón, tipo tapa y base, y tipo libro, las direcciones de carga son muy distintas
・Encolado del papel: el cartón gris, el papel couche, el papel especial o el papel forrado deben combinarse bien; el grosor del papel cambia la profundidad del hendido y la firmeza del armado
・Impresión: CMYK, Spot Color o tintas directas se tratan primero; los fondos oscuros a gran superficie son los que más amplifican los defectos de los procesos posteriores
・Laminado: el film mate, brillante o anti-rayón cambia la fricción superficial y la adherencia del hot stamping. No todos los films se llevan bien con todos los foils
・Hot stamping: depende de temperatura, presión y adherencia del foil metálico. Los riesgos de una línea fina, un texto en negativo y un stamping de fondo lleno son completamente distintos
・Relieve: con molde macho y hembra se empuja el papel para generar volumen. La posición debe esquivar hendidos, pestañas de encolado y cortes demasiado cerca del borde
・Troquelado: el troquel corta la forma y marca los hendidos; si la cuchilla se desvía un pelo, todo el visual anterior se va con ella
・Armado: encolado de la caja, forrado de cantos, prensado y ensamble. El tacto de una caja premium se define, casi siempre, en esta operación
・Control de calidad: se revisan registro, rayones, exceso de adhesivo, bordes blancos, alabeo, rotura de hendido y resistencia de apertura. Este paso no puede mirar solo el frente
Antes de apurarse: no todos los proyectos necesitan las 9 operaciones completas
Algunas cajas premium solo llevan impresión, laminado, troquelado y armado: limpio es mejor que complejo. Algunas cajas de fragancias, cosmética y accesorios 3C necesitan hot stamping más relieve, pero conviene cargar el visual principal en un solo punto destacado y dejar los demás acabados como apoyo. Demasiados acabados saturan el visual y agotan la línea
¿Qué cambia según el orden entre hot stamping, relieve y laminado?
El laminado suele ir antes del hot stamping, porque el film protege la superficie impresa y estabiliza el tacto de la caja. Pero el film afecta la adherencia del hot stamping, sobre todo en mate, anti-rayón y films de tacto especial. Cuando el foil metálico no agarra, en planta no se resuelve apretando más la presión: el exceso de presión hunde el papel o embarra los bordes
El orden entre hot stamping y relieve depende de cuánto se superponen los gráficos. Lo habitual es hacer primero hot stamping y después relieve, para que la zona levantada lleve el reflejo metálico. Si se hace relieve primero y hot stamping después, la superficie de contacto del cliché de stamping no queda pareja y las líneas finas y los textos pequeños tienden a perder esquina. Cuando el logo es menor a 6 pt, el trazo demasiado fino y el foil cae cerca de un hendido, suelo recomendar directamente cambiar el diseño
Registro: la coincidencia de posición entre gráficos de distintos procesos. Cuando se superponen impresión, hot stamping, relieve y troquelado, hay que controlar el desplazamiento para evitar bordes blancos, sombras dobles o que el gráfico caiga sobre un hendido
En una caja premium hay que mirar el registro en 4 puntos:
・Impresión contra hot stamping: si el borde del foil metálico pisa sobre un gráfico oscuro, el desplazamiento se amplifica
・Hot stamping contra relieve: cuando foil y relieve no coinciden, al tacto se nota el desajuste
・Impresión contra troquel: si el gráfico queda demasiado cerca de la cuchilla, después del corte aparece borde blanco
・Relieve contra hendido: si el molde de relieve pisa el hendido, al armar la caja saltan fibras o el doblez queda sucio
Cuando desde diseño piden "fondo negro lleno, mate, logo en hot stamping más relieve", primero miro el área del logo, la resistencia del papel y hacia dónde dobla la caja. Esta combinación se puede hacer, pero no se puede llevar a último momento a preguntar si se puede sumar, porque cambian los clichés, la presión y el tiempo de prueba
¿Qué condiciones hay que fijar antes de mandar el diseño a imprenta?
Antes de mandar el diseño de una caja premium a imprenta, hay que bloquear al menos 6 condiciones: dimensión de la caja, grosor del papel, cara principal de exhibición, posición de los acabados, margen de sangría y distancia de seguridad, y forma de confirmación de muestras. Sin estas 6 condiciones bloqueadas, cada cambio posterior mueve troquel, clichés o prueba de armado
・Dimensión de la caja: largo, ancho y alto se miran junto con el contenido; el producto más el inserto suele ocupar más espacio del que la marca imagina
・Grosor del papel: el grosor del cartón gris, del papel forrado y la profundidad del hendido se calculan juntos; con papel grueso no alcanza con agrandar el troquel
・Cara principal de exhibición: la cara que realmente se ve cuando la caja premium está en la vitrina, en la mano o al abrirse puede no ser el centro del archivo de diseño
・Posición de los acabados: hot stamping, relieve y barniz sectorizado deben esquivar hendidos, pestaña de encolado, cortes y zonas de alta fricción
・Sangría y distancia de seguridad: si los gráficos quedan demasiado pegados al borde, después del troquelado sube la probabilidad de borde blanco; se nota más sobre fondos oscuros llenos
・Forma de confirmación de muestras: hay que distinguir entre prueba de papel, prueba en blanco, prueba digital y prueba formal. La prueba en blanco revisa estructura; la prueba formal revisa color y tacto de los acabados
Muchos desbordes de costo no pasan porque la imprenta de repente se vuelva más cara, sino porque el proyecto se pasa toda la ejecución "terminando una operación para corregir la anterior". Troquel ya abierto y después se cambia la caja, cliché de hot stamping ya hecho y después se cambia el logo, film ya definido y después se suma barniz sectorizado: cada cambio consume plazo. Si la caja premium lleva 3 o más acabados, trato la prueba como costo obligatorio, no como algo recortable
Si dentro de la marca todavía están ordenando las especificaciones, el equipo de consultores de la Academia del conocimiento Mai Strategy sirve para convertir primero uso, material, estructura y lógica de acabados en una especificación cotizable. Con la especificación clara, la imprenta puede ordenar las operaciones como un proceso de fábrica, en vez de andar adivinando junto al proyecto
¿Cómo pueden ayudar la IA y el SaaS a ordenar el flujo de una caja premium?
En un proyecto de caja premium, el lugar donde la IA y el SaaS aportan más valor no es reemplazar el criterio del operario, sino ordenar la información antes de que llegue a la línea. Si el tipo de caja, el material, los acabados, el plazo y los puntos de riesgo viven dispersos en chats, PDFs, cotizaciones y reuniones, basta con que una de las partes se pierda de una versión para que aparezca una repetición de trabajo
Ubico las herramientas digitales en 4 nodos:
・Convergencia de especificación: que ventas, diseño y compras confirmen con los mismos campos el uso, la carga, el tipo de caja, la cara de exhibición y la cantidad de acabados
・Alerta de riesgo: cuando diseño coloca el hot stamping cerca de un hendido o el relieve sobre la pestaña de encolado, el sistema debería marcar el riesgo de entrada
・Control de versiones: troquel, archivo de impresión, cliché de hot stamping y molde de relieve deben llevar un número de versión claro, no un "final_final" en el nombre del archivo
・Retroalimentación de calidad: devolver al proyecto los desvíos de registro, rayones, exceso de adhesivo y saltos de fibra, para que la próxima cotización y programación acierten mejor
Lo que el lado de producción quiere es menos errores de comunicación; lo que diseño quiere es menos retrabajos; lo que un equipo SaaS tiene que cazar es la "dependencia entre operaciones". El orden de proceso de una caja premium se presta muy bien para empaquetarse como producto, porque tiene flujo claro, decisiones con condiciones y muchos puntos de error que se pueden repetir como avisos. Si esta clase de herramientas están bien hechas, el operario de planta no siente que lo están dirigiendo, sino que recibe menos archivos confusos
Resumen clave
・En una caja premium, primero se ordena la estructura, después los acabados de superficie, y al final el armado y el control de calidad
・Que hot stamping, relieve y laminado puedan o no apilarse depende del registro, la adherencia, la presión y la resistencia del papel
・Apostar el visual principal por un solo acabado destacado suele verse más premium que llenar la caja con 4 acabados distintos
・Antes de cotizar hay que definir uso, carga, tipo de apertura, cara de exhibición y foco de marca; solo así se controla el costo
・IA y SaaS sirven, sobre todo, para gestionar especificación, versiones y alertas de riesgo; no deberían pretender entender el tacto del operario
Para seguir pensando
Para que un proyecto de caja premium aterrice, el paso siguiente es bastante concreto: el lado de producción desarma las 9 operaciones en puntos de control, diseño independiza la posición de los acabados en una capa propia, la marca bloquea 5 condiciones comerciales antes de cotizar, y los equipos de IA y SaaS convierten "qué operación afecta a la siguiente" en reglas de aviso. Mi lectura es directa: en las cajas premium la competencia no va a depender solo del visual bonito, sino de quién logre poner diseño, proceso, plazo y rendimiento sobre la misma mesa, hablados con claridad
FAQ
- ¿Cómo se ordena, por lo general, el proceso de una caja premium?
- El proceso suele ir: confirmación de estructura, encolado del papel, impresión, laminado, hot stamping, relieve, troquelado, armado y control de calidad. El orden real se ajusta según el papel, el film, el área de hot stamping y el tipo de caja
- ¿Una caja premium puede llevar hot stamping y relieve al mismo tiempo?
- Sí, pero antes hay que confirmar registro, tamaño del gráfico, grosor del papel y posición de los hendidos. Lo habitual es hacer primero hot stamping y después relieve, para que el foil y el volumen queden más firmes
- ¿Qué hay que preparar antes de cotizar una caja premium?
- Antes de cotizar hay que definir uso, capacidad de carga, tipo de apertura, cara de exhibición y visual principal de la marca. Esos 5 puntos impactan directo en papel, troquel, orden de procesos y plazo
- ¿Por qué en una caja premium no se debería ir cambiando sobre la marcha?
- Porque cada operación condiciona la siguiente: cambiar el troquel arrastra el archivo de impresión, cambiar el film afecta la adherencia del hot stamping, y cambiar el logo puede obligar a rehacer clichés. Ir corrigiendo al vuelo es la forma más rápida de perder control sobre el costo y el plazo
- ¿Hasta dónde pueden ayudar la IA o el SaaS en una caja premium?
- La IA y el SaaS sirven para ordenar la especificación, controlar versiones, alertar riesgos de proceso y acumular la retroalimentación del control de calidad. La presión real, el comportamiento del papel y el tacto del armado siguen dependiendo de la imprenta, con muestras físicas
Artículos relacionados
El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada