
Un arte en blanco y negro visto en pantalla no equivale al resultado real del grabado láser
Este es el malentendido más común que veo: el diseñador convierte el logotipo a blanco y negro, exporta el vector y piensa que el archivo está bien. Luego llega la pieza terminada y las líneas finas se cortan, el texto se empasta y una zona grande de la superficie queda quemada
¿Dónde está el problema? El grabado láser usa alta temperatura para ablacionar la superficie del material. La profundidad, el ancho y el contraste del quemado no tienen una correspondencia directa con el “área negra” que ves en pantalla. Una línea en pantalla de 0.5px puede terminar con un ancho real de salida incluso menor que eso 0.3mm, y en ciertos materiales ni siquiera llega a marcarse bien; una letra que en AI se ve muy fina, al aplicarse sobre cuero puede convertirse en una mancha por la expansión de la huella quemada
Por eso, el primer paso es leer el arte desde la etapa de revisión pensando “qué pasará cuando esto se queme sobre el material real”, no solo comprobar si falta alguna imagen o texto en la pantalla
¿Qué detalles del arte hay que confirmar antes de enviarlo a producción?
Estos son los puntos que reviso uno por uno cada vez que recibo un trabajo de grabado láser. Si falta uno, es fácil que el archivo vuelva rechazado
Ancho de línea y tipografía
・El grosor mínimo de una línea fina no debería estar por debajo de 0.3mm. Por debajo de ese valor, en la mayoría de los materiales hay riesgo de cortes o pérdida de línea; en metales con recubrimiento incluso recomiendo dejar 0.5mm o más
・Para texto, el tamaño mínimo recomendado parte desde 8pt. Las tipografías de trazo muy fino, como sans ultraligeras o estilos manuscritos, deben ampliarse un nivel más o convertirse a contornos y revisarse de nuevo
・Si el diseño insiste en usar trazos demasiado finos, marca especialmente en la orden de prueba “confirmar detalle en esta zona”. No esperes a descubrirlo recién en producción
Elección entre grabado en hueco y relieve positivo
・Grabado en hueco, rebajado en el material: el contorno de la letra queda como borde de corte, y cuanto más fina sea la tipografía, mayor es el riesgo de ennegrecimiento
・Relieve positivo, se quema el entorno y la letra queda elevada: suele funcionar algo mejor que el grabado en hueco para letras finas, pero el área de fondo quemada es mayor y el olor a material quemado también se nota más
・La diferencia de contraste entre ambos métodos es grande y no se puede juzgar en pantalla. Hay que confirmarla con una muestra física, sin trasladar la impresión de un proyecto anterior
Capas del arte y formato de salida
・Las líneas de corte y las zonas de grabado deben ir en dos capas separadas. No las mezcles en la misma ruta
・El formato de entrega debería ser principalmente vectorial, AI o PDF. Si se usa mapa de bits, la resolución debe ser de al menos 600dpi; por debajo de eso, los bordes mostrarán dientes de sierra
・Si el motivo grabado tiene degradados o efectos en escala de grises, hay que confirmar por separado el rango de parámetros de grises que admite el proveedor
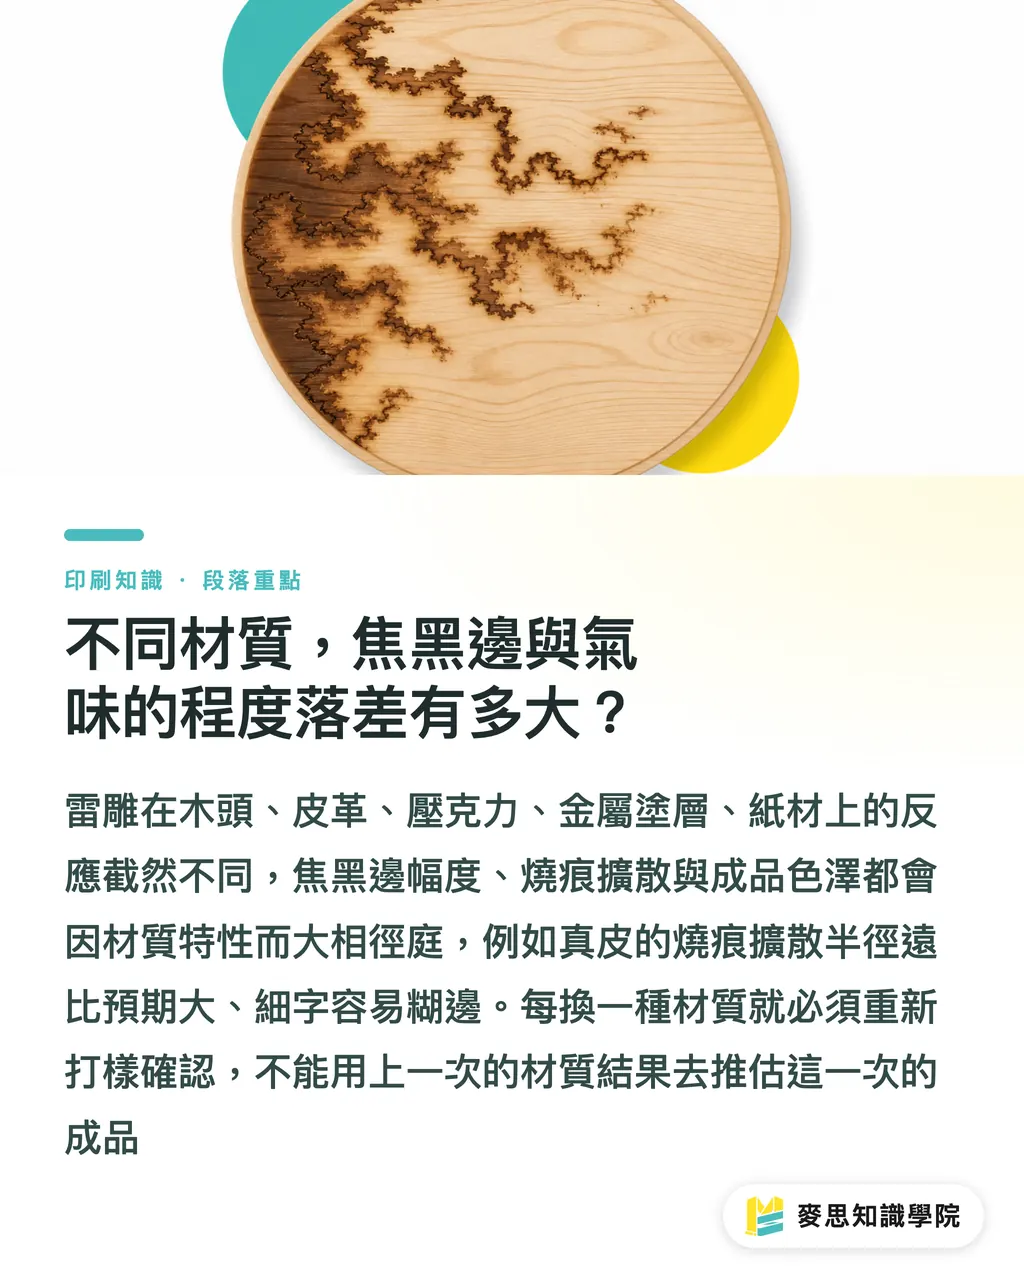
¿Cuánta diferencia puede haber en bordes carbonizados y olor según el material?
Quiero detenerme en esto porque “grabado láser” suena como una sola cosa, pero quemar madera, cuero, acrílico, metal con recubrimiento o papel son procesos muy distintos. Los detalles deben evaluarse por separado
・Madera: la veta natural hace que la profundidad del grabado cambie de una tabla a otra. Donde la veta es más densa se quema más profundo, donde es más abierta queda más superficial. Eso es propio de la madera, no un fallo del proceso. La prueba debe hacerse sobre madera del mismo lote, no con una tabla de otro lote
・Cuero: el cuero genuino absorbe calor rápido y la huella quemada se expande más de lo que uno imagina. El texto fino se empasta con facilidad. El cuero de curtido vegetal muestra mejor los detalles que el cuero curtido al cromo, pero antes de la prueba hay que informar al proveedor el tipo de cuero, porque cada curtido tolera anchos de línea distintos
・Acrílico: en acrílico transparente, el contraste del grabado láser suele ser el más limpio y los bordes carbonizados son mínimos. Pero en acrílico de color, el tono puede cambiar al quemarse, así que la muestra debe confirmar el color posterior al grabado, no el color previo
・Metal con recubrimiento, como aluminio anodizado o metal pintado al horno: el láser elimina la capa superficial y deja expuesto el sustrato, por eso el contraste final es nítido. El color del sustrato afecta directamente la apariencia final, así que hay que confirmar el tipo de recubrimiento y la combinación con el material base antes de hacer el pedido
・Papel: es el más difícil de controlar. El tono quemado en el borde casi nunca desaparece por completo, solo puede reducirse bajando la potencia para achicar la huella. Una cartulina gruesa de más de 300g se controla mejor que un papel delgado, pero también aumenta el riesgo de perforación
Cada vez que cambias de material, debes volver a hacer una muestra. No saltes este paso con la lógica de “la vez pasada funcionó en madera, así que esta vez en cuero debería ser parecido”
¿Qué hay que revisar en una muestra para poder decir que de verdad fue aprobada?
Muchos clientes reciben la muestra, solo miran si “quedó grabada” y la aprueban. Después, en producción, aparecen bordes quemados en las letras o diferencias de profundidad entre lotes, y ahí ya es mucho más difícil corregir. Cuando en MINDS (MS, impresión comercial totalmente personalizada de gama media-alta) acompaño a clientes en la aprobación de muestras, normalmente pido alinear estos puntos:
Detalle visual
・Que las líneas más finas estén nítidas, sin cortes ni bordes empastados
・Que los bordes del grabado en hueco o del relieve positivo estén dentro de lo previsto por el diseño, y que el ancho del borde carbonizado sea aceptable
・Que la profundidad y el tono de toda la muestra sean uniformes, sin diferencias de energía entre esquinas y centro
Tacto y estado del material
・Que el relieve o la concavidad de la zona grabada al tacto coincida con lo esperado. Algunos clientes quieren una textura marcada, otros prefieren una superficie más plana
・Que cuero y madera no presenten grietas ni deformaciones después del grabado. Eso suele indicar exceso de potencia
Olor y tratamiento
・Después del grabado láser, cuero y madera suelen conservar cierto olor a quemado. Hay que confirmar si el producto terminado necesita reposo para disipar el olor o algún posproceso especial
・Si se trata de packaging o regalos relacionados con alimentos, el estándar de olor debe definirse claramente ya en la etapa de muestra
Expectativa de consistencia en lote
・Una sola muestra solo confirma la viabilidad del diseño. No representa la consistencia de una producción completa
・Conviene pedir al proveedor una “prueba en lote pequeño” de 5-10 unidades y usar esas piezas para confirmar la estabilidad del lote. Eso sí es una verdadera aprobación previa a producción
Si tu proyecto lleva grabado por ambas caras o incluye varias especificaciones al mismo tiempo, cada especificación debe tener su propia muestra. No uses una muestra de la especificación A para representar la especificación B
¿Qué control hace falta después de entrar en producción?
La muestra pasó y la producción empezó. ¿Ya puedes quedarte tranquilo? No. Durante una producción de grabado láser, la potencia del tubo láser puede caer levemente por el uso continuo, y a veces las piezas del inicio y las del final quedan con una profundidad visiblemente distinta
Algunas acciones de control posibles:
・Pedir al proveedor que conserve una muestra del inicio y otra del final de la producción, para comparar la consistencia
・En trabajos de volumen grande, más de 500 unidades, exigir muestreo intermedio. No esperes a que todo esté terminado para revisar
・Confirmar si el proveedor tiene un proceso fijo de calibración de energía. Es el indicador más directo de estabilidad del proceso
・Ante cualquier duda, consulta con un asesor de MINDS para revisar las especificaciones del proceso. Será más preciso que intentar adivinar por tu cuenta el estado del equipo del proveedor
La inspección de producción no es ser quisquilloso. Es protegerte a ti y al proveedor, poniendo sobre la mesa el riesgo de expectativas desalineadas antes de que se convierta en problema
Resumen clave
・Entre un arte vectorial en blanco y negro visto en pantalla y una pieza grabada con láser hay una capa de física del material. Línea mínima de 0.3mm y texto mínimo de 8pt son los límites que debes confirmar antes de entregar el archivo
・La lógica de ablación en madera, cuero, acrílico, metal con recubrimiento y papel es distinta. Si cambias de material, haces una nueva muestra. No reutilices el criterio del proyecto anterior
・La aprobación de muestra no consiste solo en ver si “quedó grabado”. El ancho del borde carbonizado, el tacto, el olor y la estabilidad del lote también forman parte de la lista de control
・La diferencia de contraste entre grabado en hueco y relieve positivo no se puede juzgar en pantalla. En piezas premium, la dirección debe decidirse con una muestra física
・El muestreo durante la producción ofrece más seguridad que revisar todo al final. La pérdida gradual de potencia del tubo láser es una causa frecuente de irregularidad entre lotes
Reflexión final
Según los casos de rechazo de grabado láser que he visto, más del 90% de los problemas no vienen de una falta de capacidad técnica del proveedor, sino de la combinación entre “revisión insuficiente del arte” y “saltos en el flujo de prueba”. El área de diseño suele juzgar desde la pantalla, el área de producción trabaja según parámetros, y en medio nadie traduce con claridad el lenguaje de ambos lados
Para un diseñador, el hábito más valioso es este: cada vez que llegue un trabajo de grabado láser sobre un material nuevo, dedica medio día a hacer una “placa de prueba”. Graba de una vez los tamaños de texto, anchos de línea y combinaciones de grabado en hueco y relieve positivo que usas con frecuencia, y consérvala como tu biblioteca de muestras de material. Es mucho más eficiente que volver a adivinar desde cero en cada proyecto
Para compras, convertir la “prueba en lote pequeño” en una cláusula estándar del contrato, no en un paso opcional, es la forma más directa de reducir pérdidas en producción. Si actualmente no tienes un proveedor fijo de grabado láser, o no estás seguro de las especificaciones de proceso de tu proveedor actual, puedes pedir directamente una evaluación a los asesores de MINDS. Ellos tienen estándares completos de aceptación para las limitaciones de proceso de distintos materiales y pueden ayudarte a alinearlos
FAQ
- ¿Cuál es la línea más fina que se puede hacer en grabado láser?
- En la mayoría de los materiales, el límite seguro es 0.3mm. En metales con recubrimiento se recomienda 0.5mm o más. Por debajo de ese rango aumenta mucho la probabilidad de cortes o pérdida de línea, así que durante la prueba hay que revisar especialmente las zonas con trazos más finos
- ¿El borde de una pieza grabada con láser siempre queda carbonizado?
- El borde carbonizado casi nunca puede eliminarse por completo. Solo se reduce bajando la potencia y acortando el tiempo de exposición. Papel y cuero tienden a mostrar bordes quemados más evidentes que acrílico y metal con recubrimiento, por eso en la muestra hay que confirmar que la huella quemada esté dentro de la tolerancia del diseño
- ¿Por qué la muestra fue aprobada, pero en producción aparecen diferencias entre lotes?
- Después de un uso continuo, la potencia del tubo láser puede disminuir ligeramente, y la profundidad del grabado entre las piezas del inicio y las del final puede variar. Conviene pedir muestreo durante la producción; en trabajos grandes, más de 500 unidades, lo ideal es conservar muestras del inicio, el medio y el final para compararlas
- ¿Qué conviene más para piezas premium, grabado en hueco o relieve positivo?
- No hay una opción absolutamente mejor. La clave es confirmarlo con una muestra física. El grabado en hueco funciona bien para diseños de líneas limpias y tipografías de trazo grueso. El relieve positivo sirve cuando se busca una sensación táctil más tridimensional, pero quema más superficie de fondo y genera más olor, algo especialmente importante en regalos premium
- ¿En qué formato se debe entregar el arte de grabado láser al proveedor?
- Lo prioritario es usar formato vectorial AI o PDF, con las líneas de corte y las áreas de grabado en capas separadas. Si hace falta usar mapa de bits, la resolución debe ser de al menos 600dpi. Para degradados o efectos de grabado en escala de grises, hay que confirmar antes el rango de parámetros de grises que admite el proveedor, porque no se pueden aplicar directamente los ajustes de gris vistos en pantalla
Artículos relacionados
El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada