
紙張雷雕為什麼容易焦黑與掉屑
很多採購看到牛皮紙或美術紙打樣出來邊緣發黑,甚至摸了滿手黑炭,會直覺認為是機台參數沒調好
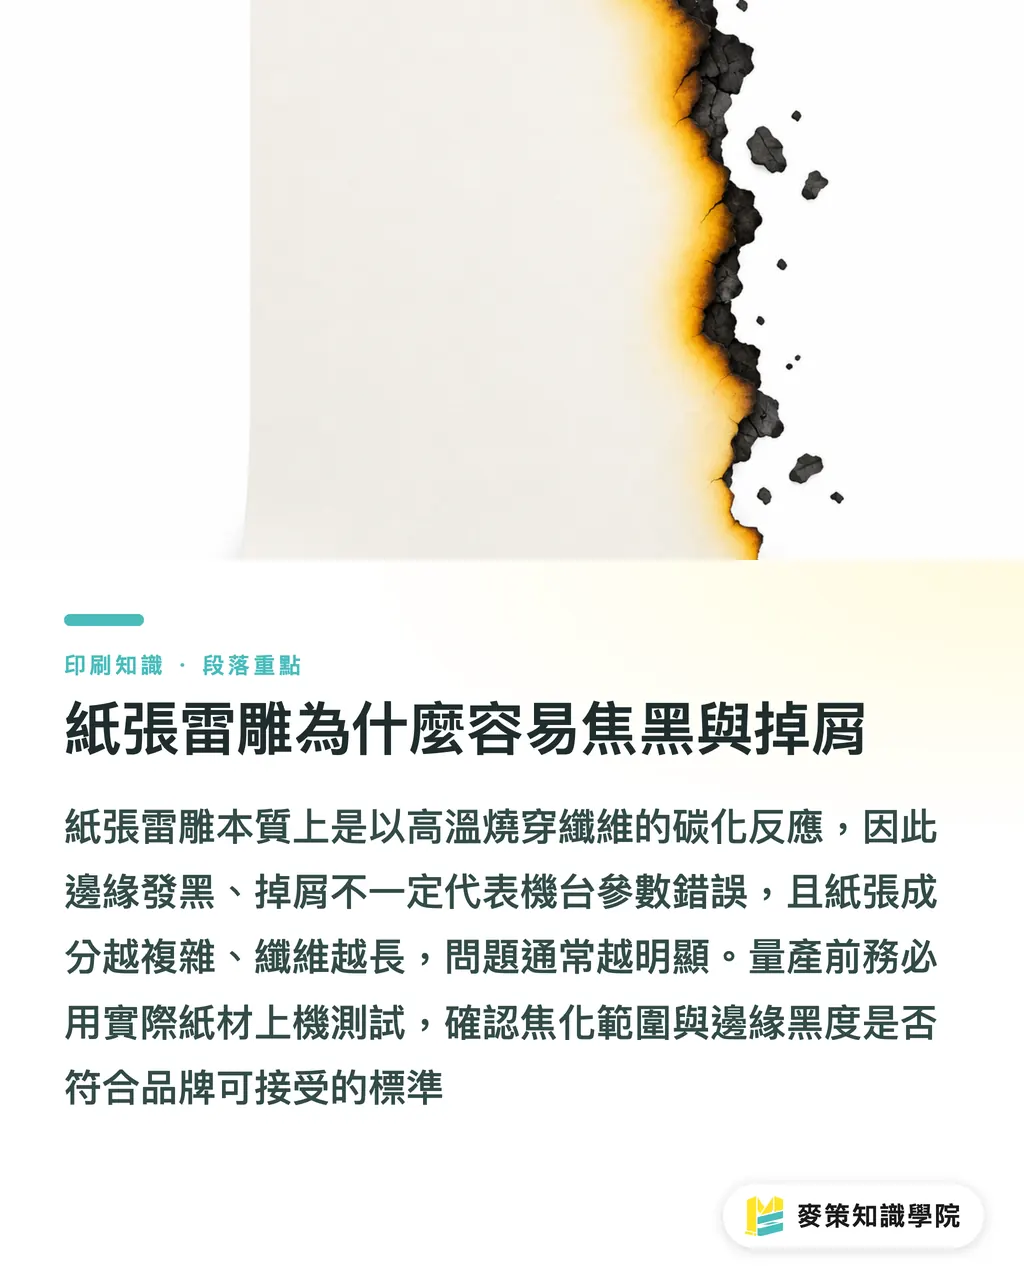
實際情況是,紙張雷雕本來就是一場物理上的破壞性碳化反應
在產線現場,不論是 CO2 雷射還是光纖雷射,都是用高溫直接燒穿材質纖維
紙張成分越複雜、纖維越長,碳化留下的灰燼與掉屑問題就越嚴重
木材雷雕也是類似的道理,一定會留下深淺不一的天然焦痕,而壓克力因為材質特性,雷雕邊緣反而相對平滑
面對紙材掉屑沒有捷徑,唯一的解法就是量產前必須拿實際紙材去上機測試
看那個焦化範圍與邊緣發黑程度是否在品牌能接受的容許值內
皮革雷雕要注意什麼?植鞣還是鉻鞣
皮革遇到雷射,反應跟紙材完全不同
皮革雷雕的成敗,往往在選材那一刻就已經決定
發包前務必先去確認皮料到底是植鞣革還是鉻鞣革
植鞣革是用天然植物單寧鞣製,雷雕燒灼後會呈現非常漂亮的深褐色焦痕,自帶復古的高級感
如果是化學藥劑處理的鉻鞣革,高溫燒下去不僅邊緣容易熔融糊掉,還可能產生刺鼻的化學氣味
這也是為什麼 麥思印刷 的業務在接皮革加工案時,第一步一定是先釐清材質底細,避免大貨做下去整批報廢
設計師交稿前,哪 5 個眉角能守住產線良率
前端圖稿沒抓好寬度,後端機台再怎麼調參數也救不回來
整理我這陣子常遇到的客訴,設計交稿前請務必檢查這五道防線:
・避開深色紙:雷雕是靠燒出焦痕來顯色,深色紙燒出來的黑底缺乏對比,視覺上等於白做
・圖案線寬需 ≥ 0.5mm:雷射光束有物理極限,低於 0.5mm 的細線或文字在燒灼熱擴散下,保證糊成一團
・滿版圖案需留破縫:遇到大面積鏤空,一定要在圖案間設計連接的斷點(破縫),否則紙張結構弱化後非常容易翹曲變形
・文字確實轉外框:這雖然是印前基本功,但在雷雕軟體抓取路徑時,沒轉外框的字體走樣機率極高
・確認皮革種類:下單前白紙黑字與供應商確認皮件是植鞣還是鉻鞣
小量客製該選雷雕還是燙金
採購最常問的另一題,就是這個標誌到底該雷雕還是燙金
這沒有標準答案,端看你的預算結構與對邊緣銳利度的要求
麥策知識學院顧問團隊 在幫企業評估加工製程時,通常會用這幾個維度來幫客戶切換:
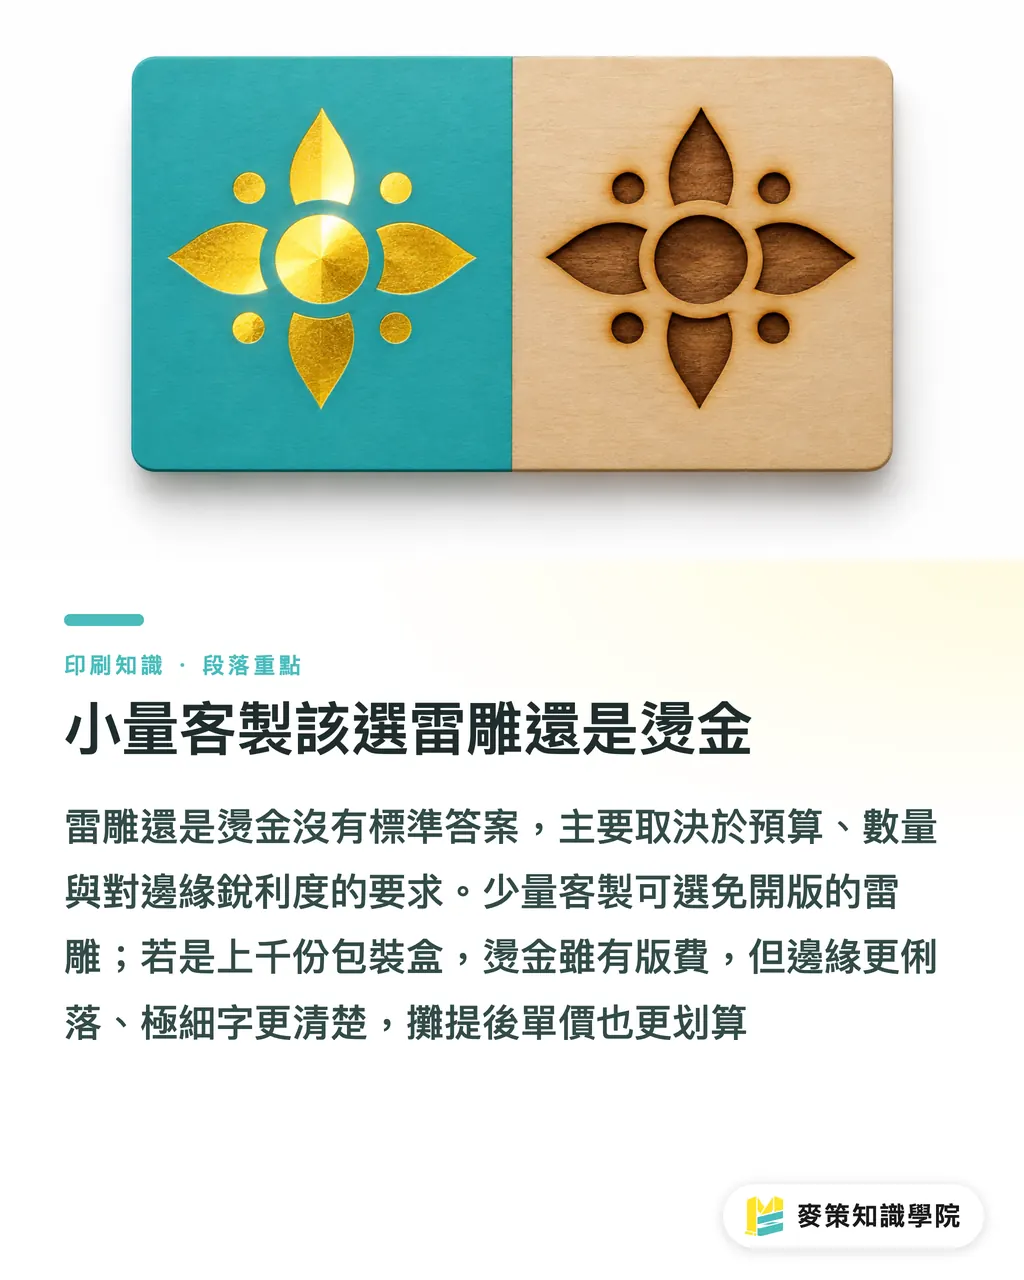
・開版成本:雷雕免版費,適合少量多樣或變動流水號;燙金需製作金屬鋅版或銅版,有基礎版費門檻
・視覺表現:雷雕是下凹的單色碳化焦痕;燙金是平貼在表面的金屬箔膜,可選金銀等多種炫光色彩
・邊緣細緻度:雷雕邊緣受限於材質燃燒特性,容易有微小毛邊;燙金邊緣銳利乾淨,極細字體表現較佳
・適用數量:五十、一百份的客製化禮贈品果斷走雷雕;上千份的包裝盒,燙金的單價攤提下來絕對更划算
重點整理
・紙張雷雕是破壞性工藝,碳化掉屑是物理必然,量產前務必要求局部測試
・皮革雷雕的成敗關鍵在鞣製法,植鞣革的焦化成色與加工安全性遠優於鉻鞣革
・完稿線條最細不能低於 0.5mm,否則產線上一定會因為熱擴散而糊成一團
・小量多樣選雷雕省版費,大宗量產且要求邊緣銳利金屬光澤則果斷切換成燙金
延伸思考
從這幾年的接單實務來看,品牌對包裝與禮贈品的客製化需求越來越碎
採購與設計師如果能把「材料特性」與「加工物理極限」的觀念往前推到設計階段,就能省下無數次來回打樣與吵架的成本
不要等圖都畫好了才來問工廠能不能做,一開始就把 0.5mm 限制與材質脾氣算進去,才是成熟的發包邏輯
FAQ / 常見問題
- 深色紙張適合做雷射雕刻嗎
- 極度不建議 雷雕是靠燒灼紙纖維產生焦痕顯色,深色紙燒出來的黑色焦痕缺乏對比,視覺上幾乎看不出圖案
- 為什麼雷雕的文字邊緣看起來總是毛毛糊糊的
- 因為雷射高溫燒穿材質時會產生熱影響區 如果線條低於 0.5mm 或紙張纖維太粗,邊緣的焦黑就容易互相干擾糊在一起
- 雷雕大面積鏤空的圖案要注意什麼
- 務必在圖案邊緣留破縫,也就是保留足夠的結構連接點 否則整塊圖案掉落會導致剩餘的紙張失去支撐力而嚴重翹曲
相關文章
印刷 × AI 數位轉型週報
把設計師、品牌方與企業出手前用得上的印刷與 AI 實戰,整理成一封信,每週寄到你信箱
麥思免費工具
書背厚度計算、拼版數計算——製程規格免手算,全部免費、瀏覽器直接用。
麥思集團
需要實際的印刷或禮品服務?
知識看完,下一步交給麥思集團的姊妹品牌——從精緻印刷到線上下單與年節禮贈。