
Visión general
Las grietas, roturas o deformaciones por tensión al aplicar relieve y bajorrelieve ocurren cuando la estructura del cliché metálico no coincide con la capacidad de elongación de la fibra del papel. Adoptar los clichés y estrategias estructurales recomendados por MINDS permite eliminar estos defectos de acabado desde la raíz
El estampado en relieve y bajorrelieve (Emboss/Deboss) es un proceso de acabado en el que moldes metálicos macho y hembra ejercen presión sobre el pliego, desplazando y deformando físicamente sus fibras para generar volúmenes tridimensionales. Su impacto visual y durabilidad estructural dependen de la precisión de grabado del cliché y del gramaje del papel
En la línea de producción he visto a muchísimos diseñadores llegar con artes finales impecables que terminan rechazados: en pantalla el diseño luce dinámico y perfecto, pero al troquelar, los bordes se rompen o el pliego se curva por completo
¿Por qué un diseño 3D perfecto en pantalla termina agrietando o rompiendo el papel al troquelar?
Un render 3D en pantalla jamás sufrirá grietas, pero el papel es un cuerpo orgánico hecho de fibras
Al apretar con fuerza los moldes metálicos, las fibras del papel se ven obligadas a estirarse. Si los ángulos del gráfico son demasiado afilados o la altura del relieve supera el límite de elasticidad, las fibras se rompen al instante. Es lo que en el taller llamamos agrietamiento o rotura del cliché
Pero no hay que desesperarse
Al aplicar relieve sobre cartulinas de algodón o papeles especiales de 250g a 350g, el primer factor crítico es el sentido de la fibra. Si las líneas de presión corren paralelas a las fibras del pliego, la resistencia a la tracción es mínima y el papel se abre fácilmente a lo largo del trazo
La solución práctica habitual en imprenta consiste en ajustar el ángulo del troquel respecto a la fibra durante el arte final, manteniendo la inclinación del bisel del relieve entre 45° y 60°. Esto genera una pendiente de amortiguación para las fibras, evitando que el metal las corte en seco
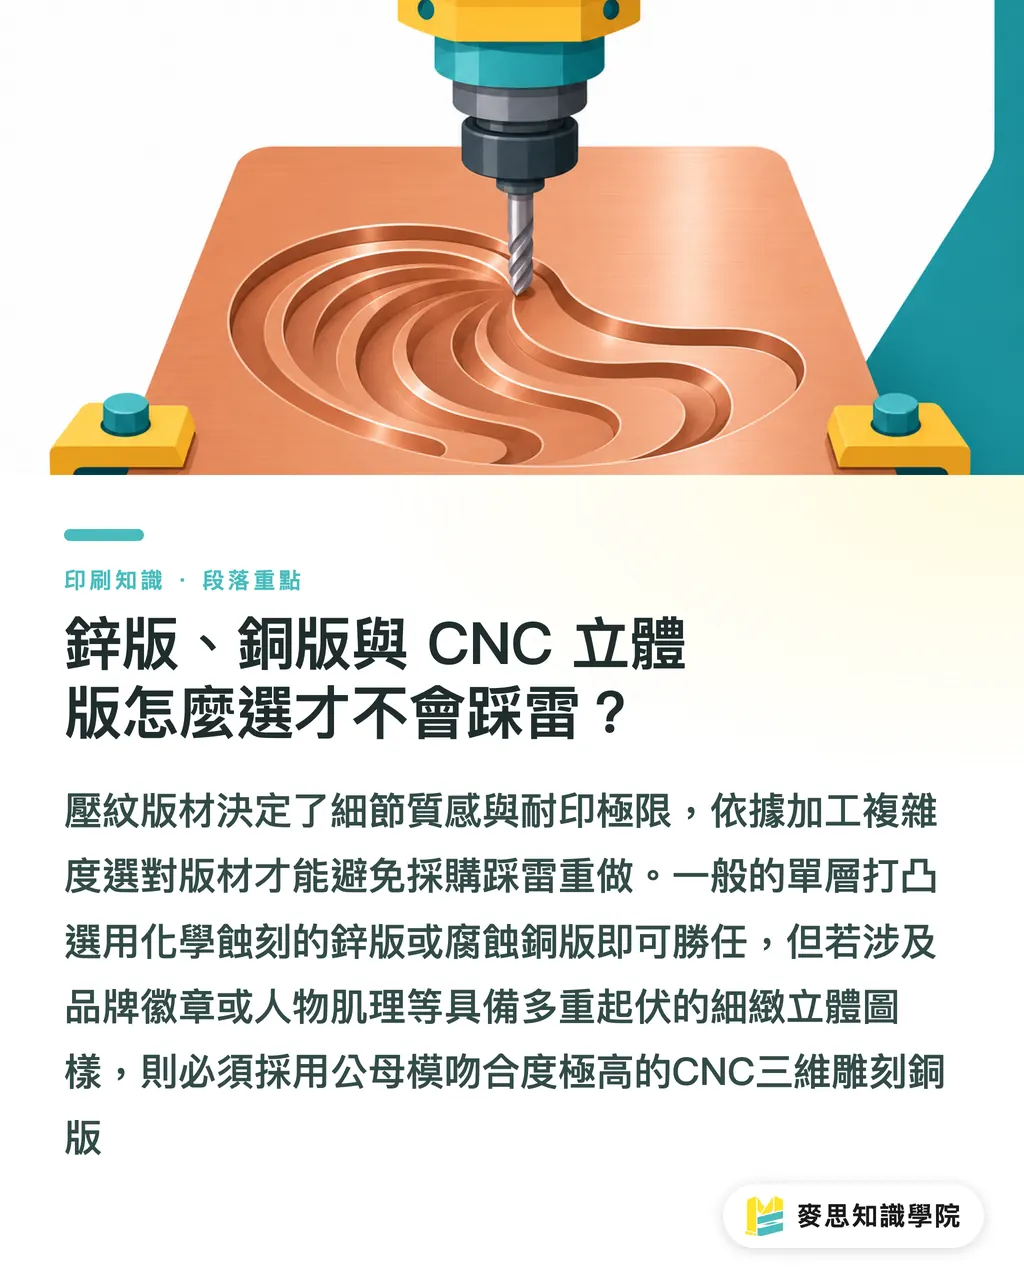
¿Cómo elegir entre clichés de zinc, cobre o CNC 3D para evitar errores en producción?
El tipo de cliché define la expresividad y el límite de detalle del relieve. Muchos responsables de compras eligen el material equivocado por ahorrar un poco en la matriz, y terminan teniendo que repetir todo el tiraje
Las tres matrices más usadas en taller tienen límites técnicos y de tiraje muy claros:
・ Clichés de zinc: Fabricados mediante grabado químico con microácidos, son los más económicos y rápidos de producir. Soportan tirajes de 1.000 a 3.000 pliegos y son ideales para tiradas cortas o relieves en un solo plano. Como la profundidad de grabado no se puede pulir con máxima precisión, los ángulos finos suelen presentar rebarbas
・ Clichés de cobre grabados químicamente: Su dureza es muy superior a la del zinc. Soportan más de 30.000 impresiones, mantienen bordes rectos impecables con bajo desgaste y son perfectos para volúmenes medios o grandes con líneas finas en un solo nivel
・ Clichés de cobre grabados en 3D por CNC: Tallados en tres dimensiones con fresadoras de control numérico, logran un encaje perfecto entre macho y hembra. Permiten crear curvas suaves, texturas multinivel y degradados volumétricos con un tiraje superior a 100.000 impresiones. Aunque el costo de la matriz duplica o triplica al del zinc, su nivel de detalle y tridimensionalidad es insustituible
Para un relieve simple de un solo nivel basta con zinc o cobre. Pero si el diseño incluye texturas complejas, figuras humanas o escudos de marca con múltiples alturorrelieves, el uso de matriz de cobre pulido en CNC 3D es obligatorio
Así de simple
¿Por qué el bajorrelieve en áreas grandes curva el papel y cómo prevenir marcas en el reverso?
Aplicar bajorrelieve en superficies amplias genera una presión concentrada muy alta en zonas específicas, lo que compacta y contrae las fibras en exceso, rompiendo el equilibrio de tensión de la hoja
Al tensarse la cara frontal bajo presión, los bordes se curvan hacia adentro de forma natural y la huella de la impresión traspasa el reverso, arruinando el acabado de piezas impresas por ambas caras
Para evitar que el bajorrelieve extenso deforme el papel o deje marcas en el reverso, se aplican tres medidas en taller:
・ Redondeado de aristas del troquel: En las esquinas afiladas o ángulos rectos de gráficos grandes, realizar una corrección de radio de 0,3 mm a 0,5 mm para liberar la concentración de tensión mecánica durante el impacto del metal
・ Control de humedad: Mantener la humedad relativa de la planta de impresión y acabado entre el 50% RH y el 60% RH, evitando que la resequedad del ambiente reste flexibilidad a las fibras y aumente el riesgo de rotura bajo presión
・ Contramatriz elástica: Utilizar resinas con ligera elasticidad en la contramatriz o reducir ligeramente la profundidad del golpe, distribuyendo la fuerza de forma uniforme sin atravesar la cara posterior
Los tres controles de entrega de MINDS: ¿cómo evitar fallos de acabado desde el arte final hasta la imprenta?
Si se busca equilibrar el presupuesto con un acabado volumétrico metálico de alta calidad, no se puede dejar nada al azar: hay que fijar un procedimiento operativo estándar antes de mandar a imprenta
Tras años de práctica en talleres, nuestro equipo ha diseñado el protocolo de verificación "Tres controles de entrega de MINDS (MS: impresión comercial personalizada de gama media-alta)", permitiendo a diseñadores y compradores auditar sus proyectos antes de enviar a producción:
・ ① Selección precisa del cliché: Elegir entre zinc, cobre químico o cobre CNC 3D según el volumen final de producción y los niveles del gráfico, evitando sorpresas de desgaste que fuercen cambios de matriz a mitad de tiraje
・ ② Verificación de la fibra y profundidad: Comprobar el ángulo entre el sentido de la fibra y el eje de estampado, manteniendo un bisel de 45° en papeles de más de 250g para impedir que la tensión termine rasgando la fibra
・ ③ Control de tensiones y humedad ambiental: Aplicar el redondeado de 0,3 mm en el troquel antes de hacer bajorrelieves extensos, estampar en ambientes controlados entre 50% RH y 60% RH, y usar contramatrices flexibles para no dejar marcas al reverso
Si estás planificando empaques de lujo o piezas comerciales de alto nivel, consulta con el Equipo de consultores de la Academia del conocimiento Mai Strategy para recibir una evaluación técnica sobre papeles y matrices
Puntos clave
・ La causa principal de las grietas en relieve y bajorrelieve es la baja elongación de las fibras del papel. En el arte final se debe mantener un bisel de amortiguación entre 45° y 60°
・ El cliché de zinc es adecuado para tirajes cortos de menos de 3.000 hojas en un solo plano; para más de 30.000 impresiones con líneas finas conviene usar cobre grabado; y para volúmenes 3D multinivel es imprescindible el cobre grabado en CNC
・ Los bajorrelieves grandes suelen desequilibrar la tensión del papel y marcar el reverso, lo cual se evita redondeando las aristas del troquel 0,3 mm y manteniendo la humedad del taller entre el 50% RH y el 60% RH
・ Aplicar la lista de verificación "Tres controles de entrega de MINDS (MS)" antes de enviar a imprenta reduce el riesgo de rechazo analizando la matriz, la fibra del pliego y las tensiones del proceso
Reflexiones finales
Con la expansión de las herramientas digitales de preprensa y el diseño asistido por AI, la complejidad visual de los archivos ha aumentado enormemente. Sin embargo, las propiedades físicas del papel siguen siendo las mismas. La clave de la producción editorial del futuro radica en transformar décadas de experiencia en el taller en datos estructurados, permitiendo predecir la elasticidad del papel y el desgaste del cliché desde la etapa de diseño. Este es precisamente el motor con el que el equipo de MINDS impulsa la transformación digital y la convergencia artesanal en la industria de la impresión
Lecturas recomendadas
FAQ
- ¿Qué hacer si los bordes del papel se rompen o agrietan tras troquelar en relieve o bajorrelieve?
- Las roturas en los bordes suelen deberse a un ángulo de golpe demasiado vertical o paralelo al sentido de la fibra. Se recomienda ajustar el bisel del relieve a una pendiente suave de 45° durante el arte final e indicar a la imprenta que alimente el pliego a favor de la fibra
- ¿Qué diferencias de costo y resultado existen entre un cliché de zinc y uno de cobre grabado en 3D por CNC?
- El cliché de zinc se produce por grabado químico y tiene un costo menor, siendo ideal para relieves planos de un solo nivel en tirajes de menos de 3.000 hojas. Por su parte, la matriz de cobre CNC 3D se talla con fresadoras digitales, logrando superficies curvas continuas y múltiples niveles con una vida útil superior a 100.000 impresiones, perfecta para empaques comerciales de gama alta
- ¿Cómo evitar que tarjetas de presentación o cajas de cartón se curven tras aplicar un bajorrelieve extenso?
- Un bajorrelieve grande compacta las fibras y tira del papel. Para prevenir deformaciones se debe aplicar un redondeado de 0,3 mm en las aristas del troquel para liberar tensiones y mantener la humedad relativa del taller entre el 50% RH y el 60% RH
Artículos relacionados

El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada