
Überblick
Blasen an den Ecken, schiefe Kanten oder ein sichtbarer Graupappenkern bei Stülpschachteln entstehen meist dadurch, dass die Papierfasern nach der Feuchtigkeitsaufnahme des Leims quellen bzw. schrumpfen und die Presszeit beim Einschlagen der Ecken zu kurz ist
Mit dem 5-dimensionalen Prüfstandard von MINDS lässt sich die Chargenqualität direkt bei der Anlieferung anhand von Ecknahttoleranzen und Planheitsprüfungen schnell beurteilen
Beim Kaschieren (Paper Mounting) wird bedrucktes Feinpapier oder Bilderdruckpapier mit wasserbasiertem Leim glatt auf starre Graupappe aufgezogen. Der Schlüssel liegt in der Kontrolle des Dehnverhaltens der Papierfasern nach der Feuchtigkeitsaufnahme sowie des Fügedrucks – eingesetzt vor allem bei Luxus-Stülpschachteln, Buchverpackungen und hochwertigen Geschenkboxen
Warum entstehen an den Ecken von Stülpschachteln immer wieder Blasen und schiefe Einschläge?
Ich habe in der Produktion schon zu viele Projekte gesehen, bei denen das Design fantastisch aussah, beim Öffnen der Stülpschachtel an den vier Ecken jedoch gezogene Hohlräume sichtbar waren – woraufhin der Kunde die Annahme sofort verweigerte
Beim Kaschieren von starren Schachteln mit 120–150 gsm Feinpapier oder Bilderdruckpapier gehen solche Mängel meist auf drei Produktionsvariablen zurück:
・Zu hoher Wassergehalt im Leim: Wird die Menge an wasserbasiertem Tierleim oder Dispersionsklebstoff nicht exakt gesteuert, quillt das Papier nach der Feuchtigkeitsaufnahme rasch auf. Beim Trocknen zieht es sich zusammen und schließt Luft in den Eckspalten ein
・Asymmetrische Laufrichtung und Spannung: Verläuft die Laufrichtung (Grain Direction) des Bezugspapiers rechtwinklig zum Zuschnitt der Graupappe, ziehen die Zugkräfte beim Trocknen über Eck gegeneinander. Das führt nach der Formgebung zu schräg verlaufenden Einschlägen
・Unzureichende Presszeit: Bleibt der Zylinder beim automatischen Deckenmacher beim Anpressen des Einschlagrandes weniger als 0,8 Sekunden stehen, baut der Leim noch keine ausreichende Anfangshaftung auf. Beim Auswerfen springt die Ecke sofort auf
Nur keine Hektik
Das liegt nicht an veralteten Maschinen, sondern daran, dass Material- und Prozessparameter nicht aufeinander abgestimmt sind
Wie sollte die Verarbeitungsfolge bei Luxusverpackungen aufgebaut sein, um Fehler zu minimieren?
Bei der Veredelung von Luxusverpackungen gilt nicht: Je mehr Arbeitsgänge aufeinandergestapelt werden, desto besser. Läuft die Reihenfolge stabil, steigt die Ausbeute ganz von selbst
Basierend auf der Praxiserfahrung des Consulting-Teams der Mai Strategy Wissensakademie in der Fertigung sollte die Standardverarbeitungsfolge für Stülpschachteln strikt der Dreistufen-Logik von MINDS (MS, individuelle High-End-Geschäftsdrucke) folgen:
① Prüfung der Konstruktion und der Nutzenmaße des Bezugspapiers: Einschließlich der 0.5 mm V-Nuten in der Graupappe und des vorgesehenen Einschlagrandes
② Druck und Oberflächenschutz: Nach dem Bedrucken wird das Bezugspapier erst foliert oder lackiert, um ein Ausrupfen der Farbschicht bei der nachfolgenden Heißfolienprägung zu verhindern
③ Weiterverarbeitung und Kaschierformung: Gemäß der Reihenfolge „Heißfolienprägung → Blindprägung → Ausstanzen → Kaschieren & Anlegen → Planpressen & Qualitätsprüfung“ vorgehen
Wird die Heißfolienprägung erst nach dem Kaschieren auf die Graupappe durchgeführt, verhindert die Härte des Graupappenkerns eine gleichmäßige Druckübertragung – die Folie platzt an den Kanten ab oder wird unsauber
Welche 5 Abnahmekriterien sind für den Einkauf von Luxusverpackungen unverzichtbar?
Bei der Abnahme muss man nicht mit der Lupe nach Fehlern suchen, braucht aber objektive Daten, die die Druckerei überzeugen
Für den Einkauf empfiehlt es sich, die folgenden 5 Kriterien direkt umzusetzen:
・Passgenauigkeit der Ecknähte: An den vier eingeschlagenen Ecken der Stülpschachtel dürfen weder Blasen noch Hohlräume entstehen. Die Passtoleranz der Ecknähte muss unter 0.5 mm liegen, und der graue Pappenkern darf keinesfalls sichtbar sein
・Planheit der Verklebung: Auf großen Schachtelflächen dürfen unter einer 45-Grad-Schräglichtquelle keine welligen Wasserspuren oder unzureichend verpresste Leimblasen zu sehen sein
・Passer von Heißfolienprägung und Veredelung: Nachdem das Bezugspapier auf die Graupappe kaschiert ist, muss die Passtoleranz zwischen den im Blickpunkt stehenden Prägungen oder Teilmotiven und der Schachtelkante innerhalb von ±0.3 mm liegen
・Einschlagbreite und Eckeneinschlag: Die Breite des nach innen eingeschlagenen Randes muss gleichmäßig sein (Standardmaß: 12–15 mm). An den Einschlagecken dürfen keine Papiereinrisse durch Zugspannung oder herausgepresster Leim auftreten
・Schließspannung und Rückstellkraft: Nach dem Aufsetzen des Deckels muss der Spalt zwischen Deckel und Boden rundum gleichmäßig sein. Der Deckel darf sich durch die Zugspannung des schrumpfenden Bezugspapiers an den Seiten nicht nach außen wölben
Ganz einfach
Wenn diese fünf Kriterien erfüllt sind, stimmt auch die Gesamtanmutung der Schachtel
Wie steuert man die Qualität bei automatischen Maschinen und halbmanuellem Kaschieren vor Ort?
Automatische Kaschiermaschinen eignen sich für Großaufträge ab 3.000 Stück. Sie arbeiten schnell und tragen den Leim äußerst gleichmäßig auf, reagieren jedoch extrem empfindlich auf die Planheit des Papiers sowie auf Temperatur und Luftfeuchtigkeit
Übersteigt die Luftfeuchtigkeit in der Halle 70 %, kommt es an den Saugnäpfen der automatischen Maschine leicht zu Doppelbogenabzügen, was zu ungleichmäßigem Leimauftrag führt
Halbmanuelles Kaschieren bietet dagegen eine hohe Flexibilität für Spezialkonstruktionen oder kleinere Auflagen, verlangt dem Bediener beim Leimauftrag und Anreiben jedoch viel Fingerspitzengefühl ab
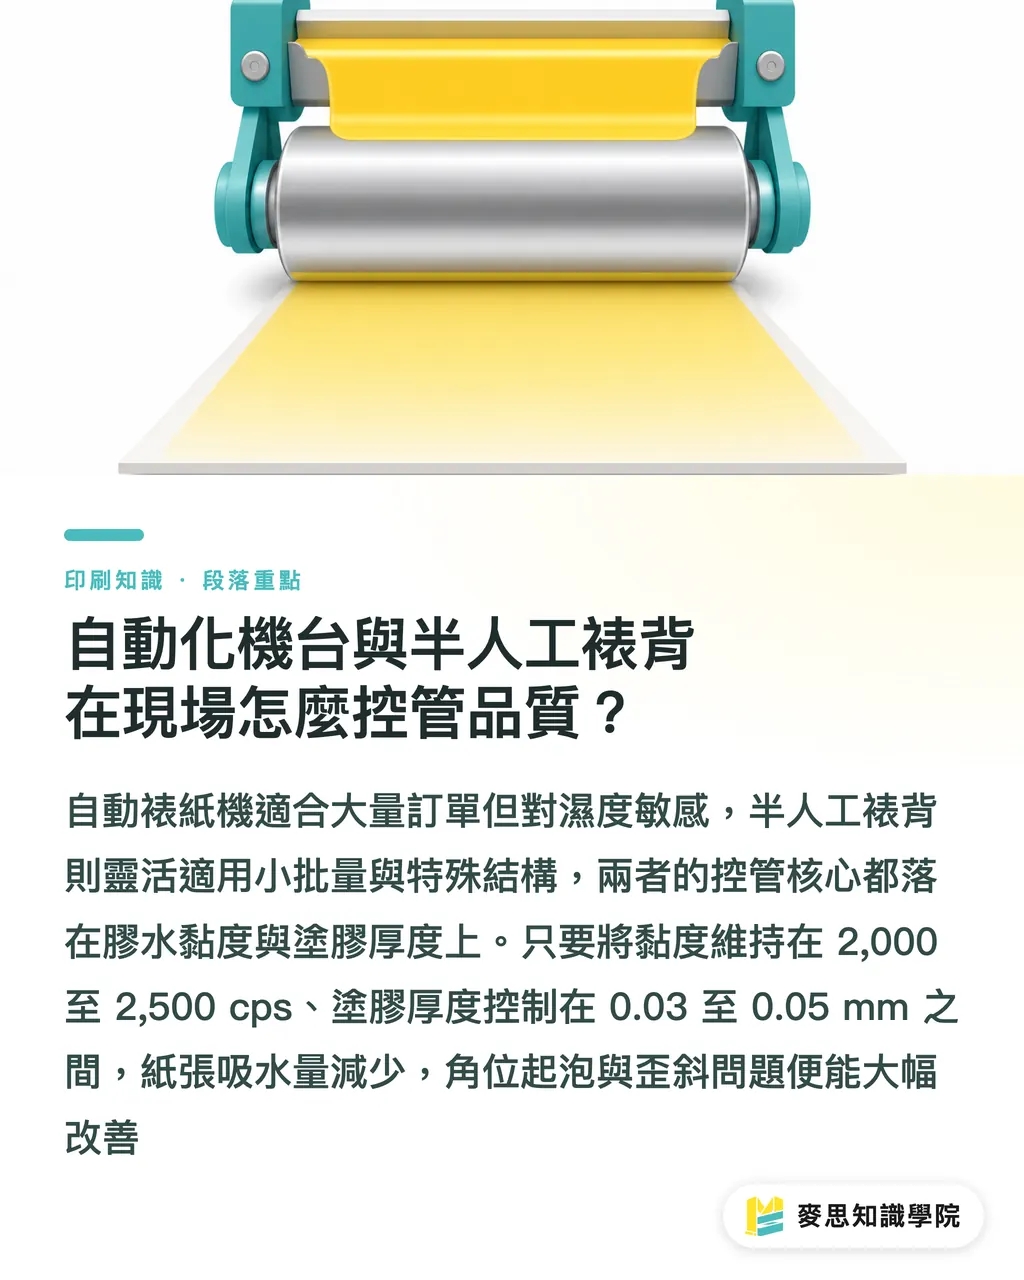
Der Schlüssel zur Steuerung liegt darin, die Leimviskosität zwischen 2.000 und 2.500 cps zu halten und die Auftragsschichtstärke zu begrenzen auf 0.03– 0.05 mm
Das reicht völlig
Wird der Leim dünn und gleichmäßig aufgetragen, nimmt das Papier wenig Feuchtigkeit auf – damit ist das Problem von Eckblasen und verzogenem Material durch Zugspannung schon zur Hälfte gelöst
Zusammenfassung
Die Laufrichtung des Papiers muss parallel zu den Rilllinien der Graupappe verlaufen, um ein Verziehen des Schachtelkörpers beim Trocknen des Leims zu verhindern
Die Passtoleranz der Ecknähte muss strikt unter 0.5 mm gehalten werden; ein Einreißen mit freiliegendem Graupappenkern ist unzulässig
In der Verarbeitungsfolge müssen Heißfolien- und Blindprägung unbedingt vor dem Kaschieren auf die starre Pappe erfolgen, damit der Druck gleichmäßig übertragen wird
Bei großflächigen Verklebungen ist die Leimschichtdicke einzuhalten bei 0.03– 0.05 mm, um wellige Spuren und Blasen durch zu viel Feuchtigkeit zu vermeiden
Bei der Abnahme sollte die Planheit unter 45-Grad-Schräglicht geprüft werden; zudem ist sicherzustellen, dass sich die Stülpschachtel nach dem Schließen nicht aufwölbt
Weiterführende Überlegungen
Für Marken-Einkäufer und Grafikdesigner darf die Behebung von Mängeln bei Stülpschachteln nicht erst bei der Warenannahme ansetzen, sondern muss bereits in die Konstruktionsplanung und Terminabstimmung einfließen
Wer Vorgaben für Einschlagränder, Papierlaufrichtung und Passertoleranzen bei Prägungen direkt in die Ausschreibungsunterlagen aufnimmt, senkt den Abstimmungsaufwand auf beiden Seiten erheblich
Mit dem Einzug von KI-Werkzeugen in die Prepress-Automatisierung lassen sich künftig bereits im Ausschießen der Produktion Papierfaserverlauf und Leimauftragsmengen automatisch berechnen
Wenn Hersteller diese objektiven Abnahmekriterien mit digitalen Preflight-Prüfungen kombinieren, lässt sich die Erstausbeute bei der Fertigung von Luxusverpackungen deutlich steigern
Weiterführende Links
FAQ
- Warum entstehen an den vier Ecken von Stülpschachteln besonders leicht Blasen oder freiliegende Graupappenkerne?
- Hauptgrund ist eine zu kurze Presszeit beim Eckeneinschlag oder ein zu hoher Wassergehalt im Leim, sodass beim Schrumpfen des Papiers Luft in den Ecknähten eingeschlossen wird. Liegt die Passtoleranz der Ecknähte über 0.5 mm, wird zudem der darunter liegende Graupappenkern sichtbar
- Welches Grammaturgewicht eignet sich für das Bezugspapier von Stülpschachteln am besten?
- Für das Bezugspapier von Premium-Schachteln wird meist Feinpapier oder Bilderdruckpapier mit 120–150 gsm empfohlen. Bei zu dickem Papier platzen die Ecken beim Einschlagen leicht auf; bei zu dünnem Papier scheinen der Graupappenkern oder die V-Nuten durch
- Sollte die Heißfolienprägung vor oder nach dem Kaschieren auf die starre Graupappe erfolgen?
- Heißfolien- und Blindprägungen müssen zwingend vor dem Kaschieren des Bezugspapiers auf die Graupappe abgeschlossen sein. Prägt man erst nach dem Aufziehen auf die starre Pappe, führt der harte Untergrund zu ungleichmäßigem Prägedruck und unsauberen Folienkanten
Verwandte Artikel
Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken