
Überblick
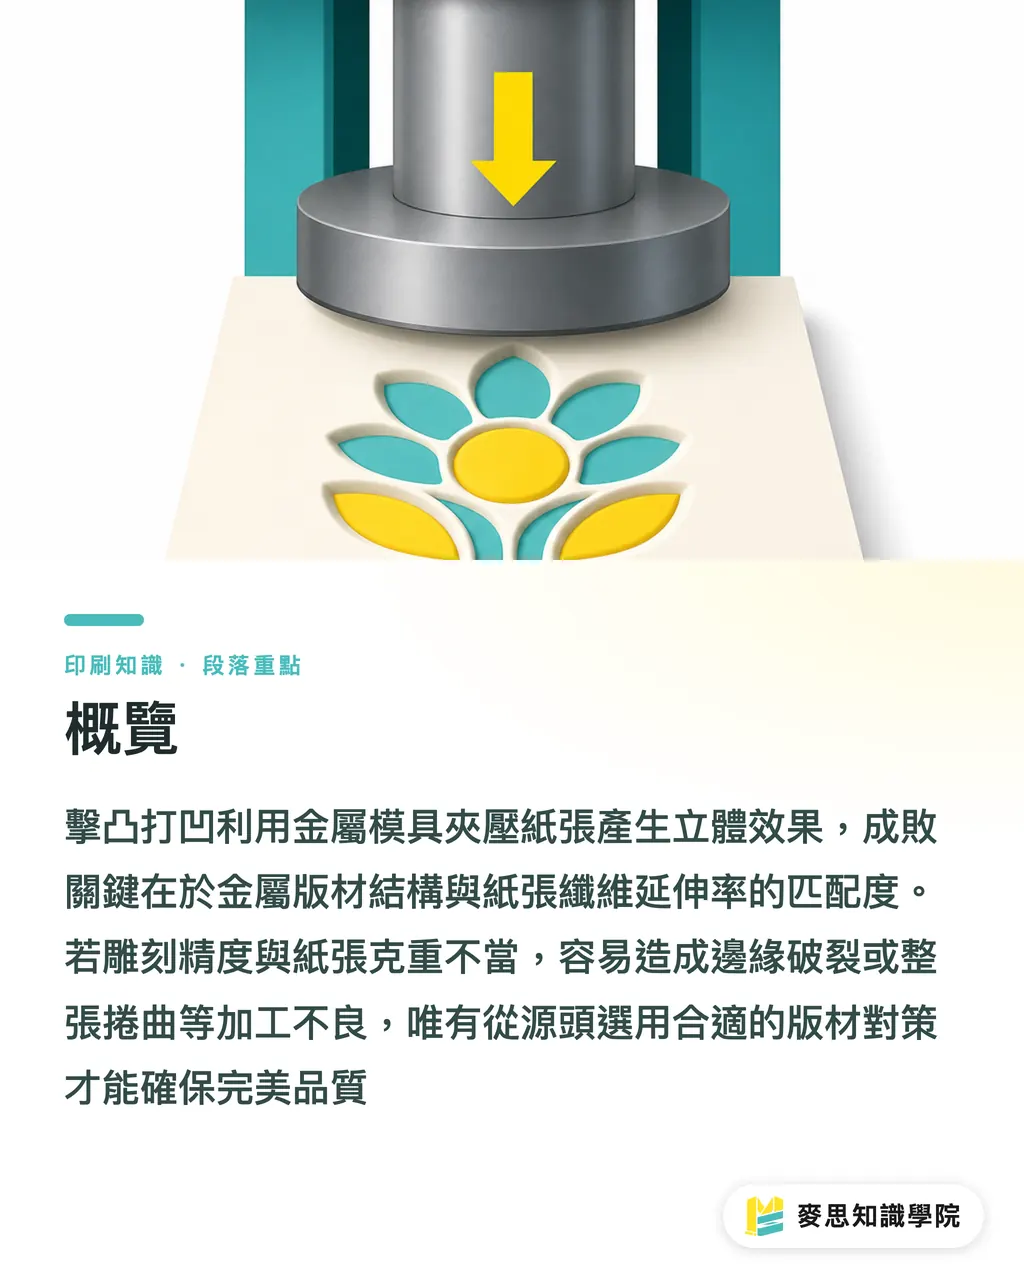
Kommt es beim Hoch- oder Tiefprägen zu Faserbrüchen oder Papierverzug, liegt das meist an einer fehlerhaften Abstimmung zwischen der Metallstruktur des Prägewerkzeugs und der Dehnungsfähigkeit der Papierfasern. Mit den von MINDS empfohlenen Klischee- und Strukturkonzepten lassen sich solche Mängel von Grund auf vermeiden
Das Hoch- und Tiefprägen (Embossing/Debossing) ist ein Veredelungsverfahren, bei dem das Papier zwischen Patrize und Matrize gepresst wird. Durch die physikalische Verschiebung der Fasern entsteht ein dreidimensionales Relief. Die visuelle Wirkung und Haltbarkeit hängen dabei von der Gravurpräzision des Metallklischees sowie der Grammatur des Papiers ab
In den letzten Jahren habe ich in der Produktion zu viele Designer erlebt, die mit wunderschönen Druckdaten Reklamationen hatten: Auf dem Bildschirm sah alles dynamisch aus, doch nach dem Prägen waren die Kanten eingerissen oder das gesamte Blatt verzogen
Warum platzen perfekte 3D-Designs auf Papier plötzlich auf?
Eine 3D-Visualisierung auf dem Bildschirm bricht nie – Papier hingegen besteht aus lebendigen Fasern
Wird das Metallwerkzeug mit hohem Druck eingepresst, müssen sich die Papierfasern nach außen dehnen. Sind Kanten zu scharf oder übersteigt die Prägehöhe die Dehnungsgrenze des Papiers, reißen die Fasern augenblicklich ab. Das nennt man in der Praxis Faserbruch oder Ausplatzen
Nur keine Panik
Beim Prägen von schwerem Baumwollkarton oder Feinpapier von 250 g/m² bis 350 g/m² ist die Laufrichtung des Papiers der erste entscheidende Faktor. Verläuft die Drucklinie parallel zur Faserlaufrichtung, ist die Zugfestigkeit am schwächsten und das Papier reißt entlang der Linie extrem leicht ein
In der Praxis vermeidet man diesen Fehler, indem man bei der Reinzeichnung Werkzeugkontur und Laufrichtungswinkel aufeinander abstimmt. Zudem sollte die Prägeflanke auf 45 bis 60 Grad gefast werden. Das schafft Raum für die Fasern und verhindert, dass das harte Metall die Papieroberfläche einfach durchschneidet
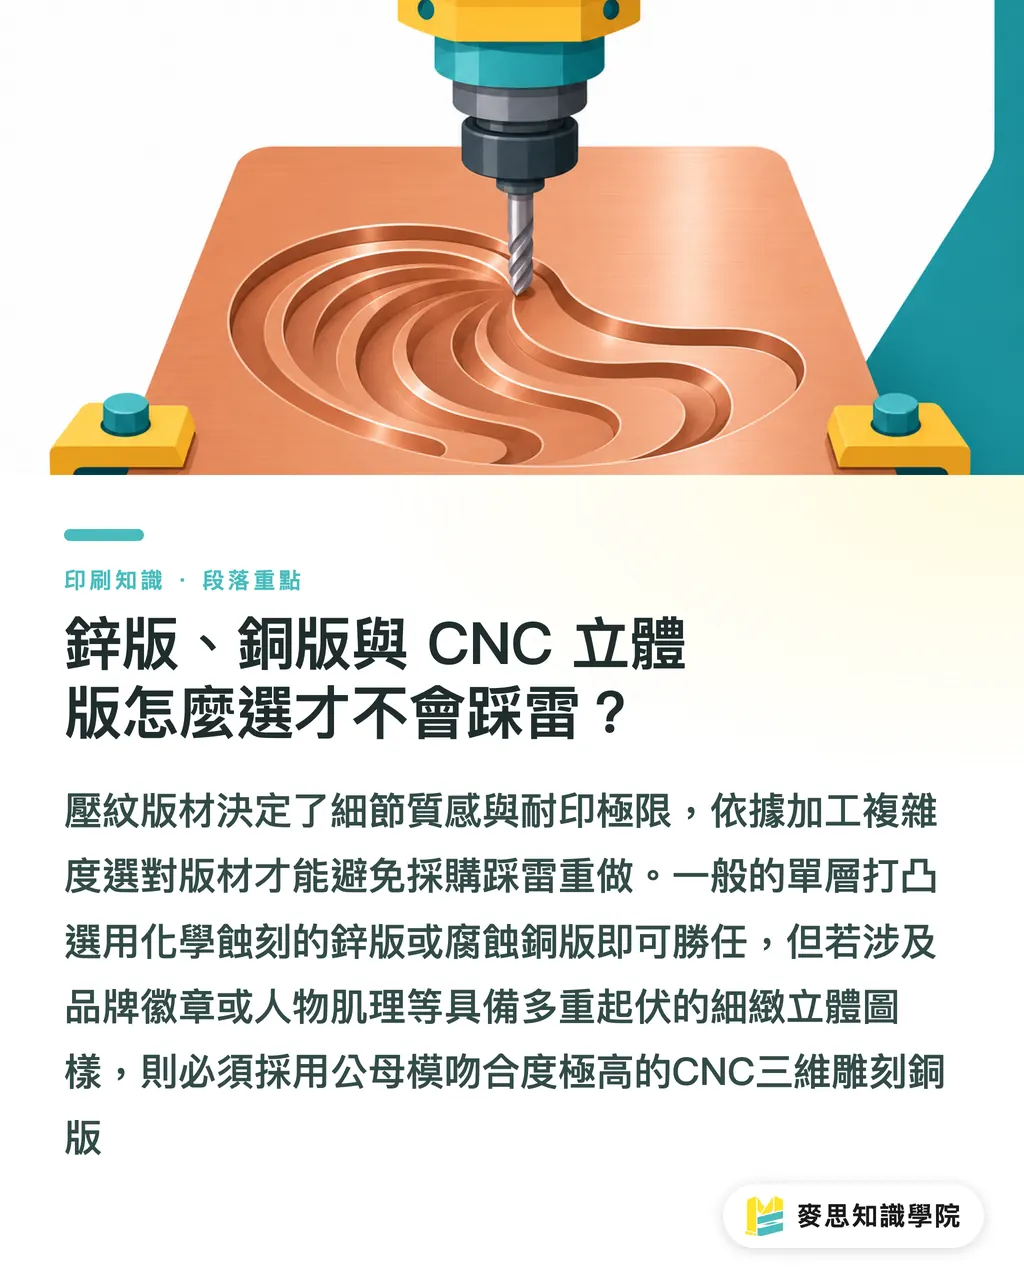
Zink, Kupfer oder CNC-3D: Welches Klischee passt für welches Projekt?
Das Klischeematerial bestimmt die Ausstrahlung und Detailgenauigkeit der Prägung. Wer hier am falschen Ende spart, riskiert, dass die gesamte Auflage neu produziert werden muss
Die drei gängigsten Klischeetypen in der Produktion haben jeweils klare Einsatzbereiche und Standzeiten:
・Zinkklischee: Wird durch mikroazides chemisches Ätzen hergestellt, ist am günstigsten und schnell lieferbar. Die Standzeit liegt bei ca. 1.000 bis 3.000 Bogen. Es eignet sich für Kleinauflagen oder einstufige Flachprägungen. Da die Ätztiefe nicht fein poliert werden kann, neigen feine Winkel zu leichten Graten
・Geätztes Kupferklischee: Chemisch geätztes Kupfer mit deutlich höherer Härte als Zink. Die Standzeit reicht bis über 30.000 Bogen. Die Kanten bleiben scharf und der Verschleiß ist gering. Ideal für mittlere bis große Auflagen und feine einstufige Hoch- und Tiefprägungen
・CNC-3D-graviertes Kupferklischee: Dreidimensional mit computergesteuerten Fräsern bearbeitet. Patrize und Matrize passen exakt zueinander. Ermöglicht abgerundete Radien und mehrstufige Verläufe mit höchster plastischer Haptik. Die Standzeit liegt bei über 100.000 Bogen. Auch wenn die Werkzeugkosten ein Vielfaches von Zink betragen, sind Detailtreue und 3D-Wirkung unerreicht
Für einfache einstufige Prägungen reichen Kupfer- oder Zinkklischees völlig aus. Sobald es jedoch um komplexe Oberflächenstrukturen wie Porträts oder Markenembleme mit mehreren Ebenen geht, führt kein Weg an einem CNC-3D-Kupferklischee vorbei
Das reicht völlig aus
Warum verzieht großflächiges Tiefprägen das Papier – und wie vermeidet man Abdrücke auf der Rückseite?
Großflächiges Tiefprägen erzeugt lokal einen extrem hohen Druck auf das Papier. Das führt zu einer Verdichtung und Schrumpfung der Fasern, wodurch das Spannungsgleichgewicht des Blattes gestört wird
Steht die Papieroberfläche unter Spannung, wölben sich die Ränder nach innen. Gleichzeitig drückt sich das Motiv auf die Rückseite durch und beeinträchtigt ein beidseitiges Design
Um Abdrücke auf der Rückseite und Papierverzug bei großflächigen Prägungen zu verhindern, nutzt man in der Praxis drei Maßnahmen:
・Werkzeugkanten abrunden: An spitzen Ecken oder rechtwinkligen Übergängen großer Motive nimmt man Korrekturen vor 0,3 mm bis 0,5 mm kleine Eckenradien einfügen, um die Punktbelastung beim Prägen zu nehmen
・Luftfeuchtigkeit steuern: Die relative Luftfeuchtigkeit in Druckerei und Weiterverarbeitung stabil bei 50 % bis 60 % r. F. halten. So wird verhindert, dass das Papier durch Trockenheit seine Elastizität verliert und beim Prägen reißt
・Elastische Zurichtung nutzen: Eine leicht elastische Harz-Patrize verwenden oder die Prägetiefe der Matrize reduzieren, damit sich der Druck gleichmäßig verteilt, ohne nach hinten durchzudrücken
Drei Prüfschritte bei MINDS (MS): Wie Sie Nachbearbeitungsfehler vor der Produktion ausschalten
Wer Budget und erstklassige Haptik unter einen Hut bringen will, sollte sich nicht auf sein Glück verlassen, sondern klare Standards vor dem Druckbeginn definieren
Unser Team hat aus jahrelanger Praxis das Check-System „Drei Prüfschritte bei MINDS (MS, gehobener kundenindividueller Akzidenzdruck)“ entwickelt, damit Designer und Einkäufer ihre Daten vor der Freigabe prüfen können:
・① Präzise Klischeewahl: Das richtige Klischee (Zink, Ätzkupfer oder CNC-3D-Kupfer) passend zu Auflage und Motivebenen wählen. Das verhindert unerwartete Kosten durch einen Klischeewechsel während des Drucks
・② Laufrichtung und Prägetiefe abstimmen: Die Ausrichtung der Faserlaufrichtung zur Prägeachse prüfen und bei Papieren ab 250 g/m² einen Prägewinkel von 45 Grad einhalten, damit die Fasern nicht unter Spannung reißen
・③ Spannung und Klima kontrollieren: Vor großflächigem Tiefprägen einen Werkzeugradius von 0,3 mm einplanen, bei 50 % bis 60 % r. F. prägen und mit elastischer Zurichtung Abdrücke auf der Rückseite vermeiden
Wenn Sie hochwertige Verpackungen oder Akzidenzen planen, steht Ihnen das Beraterteam der Mai Strategy Wissensakademie für eine fachliche Erreichbarkeits- und Materialprüfung gerne zur Verfügung
Zusammenfassung
・Faserbruch beim Prägen entsteht durch zu geringe Dehnungsfähigkeit der Papierfasern. In den Druckdaten sollte daher eine Schutzflanke von 45 bis 60 Grad vorgesehen werden
・Zinkklischees eignen sich für einstufige Kleinauflagen bis 3.000 Bogen, geätztes Kupfer für feine Linien ab 30.000 Bogen. Für mehrstufige 3D-Effekte ist ein CNC-3D-Kupferklischee zwingend erforderlich
・Großflächiges Tiefprägen kann Papier verziehen und Rückseitenabdrücke erzeugen. Dagegen helfen 0,3-mm-Radien an Werkzeugkanten sowie eine Luftfeuchtigkeit von 50 % bis 60 % r. F
・Die „Drei Prüfschritte bei MINDS (MS)“ vor dem Druckabschluss reduzieren Reklamationsrisiken bezüglich Werkzeug, Laufrichtung und Druckspannung drastisch
Weiterdenken
Durch automatisierte Prepress-Tools und AI-gestütztes Design nimmt die visuelle Komplexität von Druckdaten stark zu. Die physikalischen Grenzen des Papiers bleiben jedoch unverändert. Der Schlüssel einer modernen Druckproduktion liegt darin, jahrzehntelanges Erfahrungswissen in strukturierte Daten zu übersetzen und Faserdehnung sowie Klischeeverschleiß bereits in der Designphase vorherzusagen. Genau hier setzt MINDS an, um die digitale Transformation der Druckherstellung mit handwerklicher Präzision zu verbinden
Weiterführende Links
FAQ
- Was tun, wenn das Papier nach dem Hoch- oder Tiefprägen an den Kanten einreißt?
- Ein Einreißen entsteht meist durch zu steile Prägewinkel oder Prägelinien parallel zur Laufrichtung des Papiers. Passen Sie in den Druckdaten die Flanke auf sanfte 45 Grad an und stimmen Sie in der Druckerei die Bogenzufuhr auf die Faserlaufrichtung ab
- Worin unterscheiden sich Zinkklischees und CNC-3D-Kupferklischees bei Kosten und Ergebnis?
- Chemisch geätzte Zinkklischees sind preiswert und ideal für einstufige Flachprägungen bis 3.000 Bogen. CNC-3D-Kupferklischees werden per CNC-Fräse für Patrize und Matrize gefertigt, ermöglichen fließende Radien sowie mehrstufige Reliefs, halten über 100.000 Bogen und eignen sich perfekt für hochwertige Markenverpackungen
- Wie lässt sich verhindern, dass sich Visitenkarten oder Schachteln bei großflächiger Tiefprägung verziehen?
- Großflächiges Tiefprägen zieht die Papieroberfläche lokal zusammen. Abhilfe schaffen Radien von 0,3 mm an den Werkzeugecken zur Druckentlastung sowie ein stabiles Raumklima von 50 % bis 60 % r. F. in der Weiterverarbeitung
Verwandte Artikel

Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken