
緒論
真空鍍鋁的自動化,正從個別設備的選購議題,轉變為整條軟包裝產線重新配置的起點。真空鍍鋁(vacuum metallizing)是在真空環境中,把極薄的鋁層沉積於 PET、PP 或日益增加的 PE 系薄膜上的製程。這層微量金屬能大幅提升薄膜對氧氣、水氣與光線的阻隔性(barrier),又不會帶來鋁箔(aluminium foil)的重量與厚度 [1]。零食、糖果、咖啡與粉狀食品等品項,依賴真空鍍鋁來延長貨架壽命、維持品質並減少食物浪費 [1]。
這項技術的重要性在於它位於軟包裝(flexible packaging)價值鏈的關鍵節點。鍍鋁膜的阻隔表現,直接決定後續印刷、上膜(lamination)、製袋與充填的規格空間。因此,鍍鋁製程的任何變動,都會向上游的基材選擇與向下游的加工條件傳導。
既有討論存在一個具體缺口。設備商論述多聚焦於自動化如何降低對熟練操作員的依賴、提升單機的品質穩定性 [1];跨產業的自動化採用研究,則關注技術擴散的成本、技能與包容性門檻 [2]。兩類討論都較少處理一個問題:當鍍鋁工序本身被自動化,包裝產線的整合邏輯應如何更新,以及這對以中小企業為主體的產業結構意味著什麼。
本文的貢獻有三點,各自對應正文一節:
・第一,將鍍鋁自動化的驅動力重新詮釋為「製程知識編碼化」問題,並說明其與人力短缺的因果關係(對應「分析一」)。
・第二,指出單一材質(mono-material)法規與熱敏感基材,使鍍鋁成為上下游規格的耦合點,而非獨立工序(對應「分析二」)。
・第三,提出「鍍鋁整合三層模型」(設備層、製程知識層、產線系統層),作為評估自動化投資的分析框架,並延伸至台灣中小印刷廠、設計師與品牌方的操作意涵(對應「分析三」與「對台灣設計印刷產業的意涵」)。
此題對台灣產業的重要性在於,台灣的軟包裝供應鏈多由中小型加工業者(converter)組成,同時服務內需食品品牌與出口客戶。出口客戶面對的永續法規壓力,會透過材料規格傳導到台灣的鍍鋁與後加工端,本文分析認為這種傳導速度將快於多數廠商的設備更新週期。
名詞界定與研究範圍
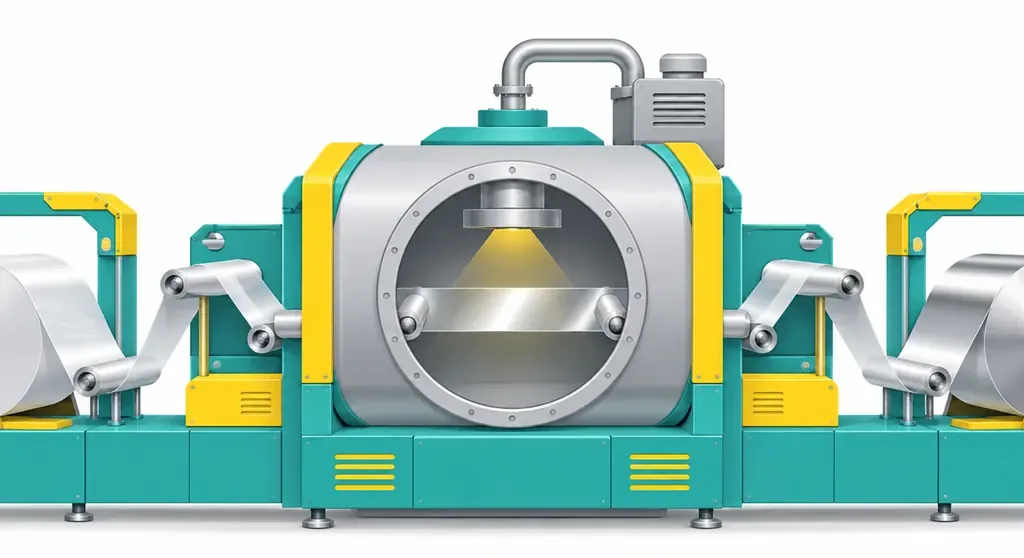
本節先界定核心術語,其次說明研究範圍。本文所稱「真空鍍鋁自動化」,指以感測、控制與軟體取代或輔助人工完成的參數設定、蒸發監控、鍍層品質判讀與製程調整。這四項工作在傳統上由熟練操作員完成 [1],因此本文以它們作為自動化程度的判準。
本文所稱「產線整合」,指鍍鋁工序與上游基材供應、下游印刷、上膜與製袋之間的規格協調、資料交換與品質責任分配。這個定義刻意排除工廠管理系統的一般性導入,以聚焦在鍍鋁工序引發的整合問題。
研究範圍以軟包裝為主,不涵蓋紙張鍍鋁、轉移鍍鋁紙或裝飾性燙金(hot foil stamping)等應用。這些應用雖同屬金屬化表面處理,但其阻隔需求與產線結構不同,外推需謹慎。
文獻與現況回顧
本節將既有資料按議題分為四群:製程技術、人力與知識、法規與材料、跨產業自動化採用。每群結尾說明其與本文分析的關聯或差異。
製程技術群:鍍鋁作為阻隔性的使能技術。 此群論述把真空鍍鋁定位為數十年來高性能軟包裝的核心使能技術,其價值在於以極少量金屬取得接近鋁箔的阻隔效果 [1]。論述同時指出,基材正從 PET、PP 擴展到 PE 系薄膜 [1]。這一群確立了鍍鋁的技術地位,但多以單一製程為分析單位;本文則把分析單位擴大到鍍鋁與上下游的介面。
人力與知識群:熟練操作員短缺與知識流失。 Bobst 指出,在更廣泛的包裝產業中,95% 的企業回報招募熟練操作員與技術人員有困難 [1]。該論述進一步強調,資深鍍鋁操作員需要多年養成,一旦退休或離職,企業流失的是累積數十年的技術知識 [1]。本文將人力問題分為招募與知識保存兩部分,並主張保存下來的知識應整理成可移轉的製程規格。
法規與材料群:可回收與單一材質轉型。 同一來源指出,包裝產業正朝更可回收、單一材質的軟包裝發展,並以歐盟包裝與包裝廢棄物法規作為背景 [1]。論述亦提到新型永續基材對熱更敏感,阻隔性要求同時提高 [1]。本文進一步指出,法規帶來的影響不只在於推動鍍鋁自動化,也會重新劃分上下游的規格責任。
跨產業自動化採用群:包容性與擴散門檻。 聯合國糧農組織的報告以農業為對象,討論自動化如何以包容性的方式擴散,並關注小規模經營者在採用新技術時面對的門檻 [2]。此文獻與包裝產業並非同一領域,本文僅借用其「技術擴散不均」的分析視角,不將其結論直接套用於印刷包裝。其與本文的關聯在於:台灣軟包裝的中小企業結構,可能同樣面對自動化效益集中於大型業者的風險。
現有討論未解之處。 綜合四群資料,既有論述在「為何要自動化」上已有共識,即人力短缺、法規與材料複雜度 [1];但在「自動化之後產線如何重新整合」以及「中小業者如何參與」兩個問題上,仍缺乏系統性的分析。本文接下來將分析產線整合方式,以及中小業者如何參與。
分析一:從操作技藝到製程知識的編碼化
鍍鋁自動化的核心,是把原本存在於操作員經驗中的判斷,轉為可被機器執行與被組織保存的規格。傳統鍍鋁仰賴熟練操作員設定薄膜與製程參數、目視監控鋁的蒸發、判讀鍍層品質並持續調整製程 [1]。這四項工作中,至少有三項屬於「判讀與調整」,而非單純的機械操作。
本文分析認為,這個任務結構說明了人力短缺為何在鍍鋁工序特別嚴重。若操作員的工作主要是按鈕與搬運,人力短缺可以透過訓練新手快速補足;但鍍鋁操作員的價值在於即時判讀,這種能力需要多年累積 [1],無法以短期訓練取代。
95% 的包裝企業回報招募熟練人員困難 [1]。這項數據顯示,熟練人力短缺是包裝產業普遍面臨的問題。單靠提高薪資或加強招募,未必能補足缺口,廠商還需重新設計工作流程。需要注意的是,此數據涵蓋整體包裝產業,並非專指鍍鋁操作員,本文不將其解讀為鍍鋁工序的精確缺工率。
製程知識編碼化包含三個層次。第一是參數層,把資深操作員對不同基材的設定值轉為配方資料。第二是判讀層,以感測器取代目視,把「鍍層看起來是否均勻」轉為可量測的指標;產業實務中常以光學密度(optical density, OD)作為鍍層的線上代理指標,屬通則性做法。第三是調整層,讓控制系統依量測結果自動修正。
本文分析認為,三個層次的完成度決定了自動化的實際價值。只完成參數層的廠商,仍需資深人員處理異常;完成判讀層與調整層的廠商,才能真正讓製程知識脫離個人而存在於系統中。評估鍍鋁自動化投資時,可檢視操作員的判斷有多少已整理成能移轉使用的規格,而不只計算減少了幾名操作員。
分析二:永續基材與法規使鍍鋁成為上下游耦合點
單一材質法規與熱敏感基材,讓鍍鋁工序的變動同時牽動上游材料與下游加工。可回收、單一材質軟包裝的趨勢 [1],意味著過去以異材質上膜取得阻隔性的結構,需要改以同材質系統達成。在這個轉變中,鍍鋁承擔了更多的阻隔責任。
Bobst 指出,鍍鋁基材正日益轉向 PE 系薄膜,且新型永續基材對熱更為敏感 [1]。PE 系薄膜更怕熱,阻隔要求卻更高,讓鍍鋁製程的操作窗口變窄,人工調整的容錯空間也隨之縮小。本文據此認為,自動化除了提升效率,也關係到製程能否穩定運作。
操作窗口變窄的後果會向下游傳導。鍍層品質的微小波動,可能在印刷、上膜或製袋時才顯現為附著不良、阻隔衰減或外觀瑕疵。若鍍鋁端缺乏可追溯的量測資料,下游發現問題時就難以判斷責任歸屬,也難以快速回饋修正。
因此,本文主張鍍鋁不再是可被視為黑箱的獨立工序。當阻隔性由多層結構轉向以鍍層為主,鍍鋁端的量測資料就成為整條產線品質保證的共同依據。這個轉變要求上下游以資料而非經驗協調規格。
這個分析有其邊界。本文所依據的來源未提供不同基材的具體製程參數或阻隔數值 [1],因此上述「操作窗口變窄」屬機制推論,其幅度需以廠內實測資料驗證。
分析三:整合思維的更新:鍍鋁整合三層模型
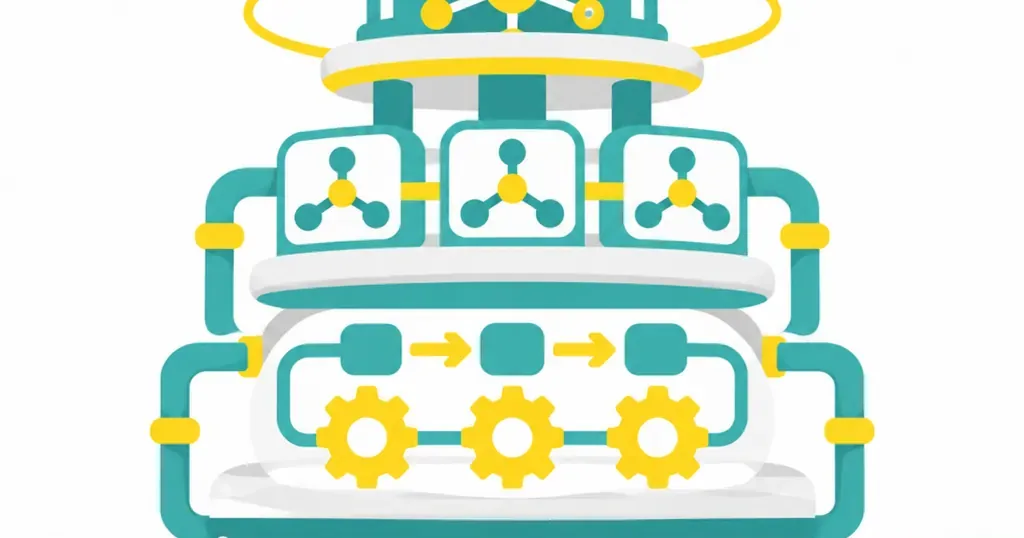
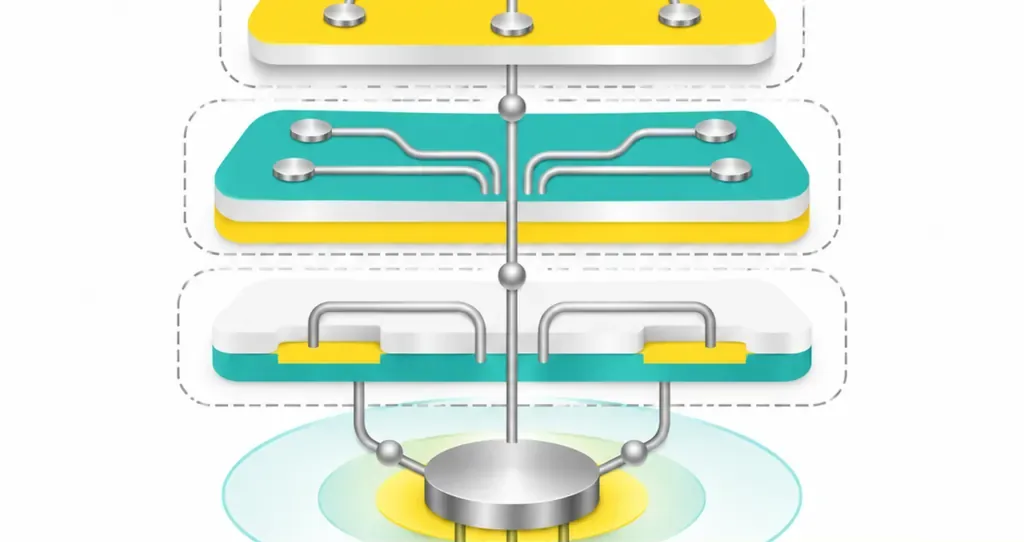
評估鍍鋁自動化,應同時檢視設備層、製程知識層與產線系統層,本文稱之為「鍍鋁整合三層模型」。這個框架的目的,是避免廠商只以單機產能與人力節省衡量投資,而忽略整合帶來的主要價值。
設備層處理單機的自動化程度,包括參數設定、蒸發控制與線上量測。Bobst 的論述把自動化定位為管理製造複雜度、同時維持產能、品質與獲利的必要手段 [1]。設備層是整合的基礎。若投資只停留在單機自動化,廠商能提升機器穩定性,卻還無法串接整條產線。
製程知識層處理經驗如何轉為配方、量測標準與異常處理規則。這一層的成果是可被新進人員使用、也可被客戶稽核的規格文件與資料紀錄。來源所強調的「保存關鍵製程知識」需求 [1],在本模型中即對應此層。
產線系統層處理鍍鋁資料如何與上游基材規格、下游印刷與上膜條件串接。本文分析認為,這一層才是「整合思維更新」的實際內容:鍍鋁端的量測資料應隨批次流向下游,下游的異常也應能回溯到鍍鋁批次。後加工端的糊盒、摺盒等設備近年同樣朝數位連網與自動定位發展,這一觀察顯示整合需求並非鍍鋁獨有,而是整體包裝製造的方向。
三層之間存在依賴關係。沒有設備層的量測,製程知識層無資料可編碼;沒有製程知識層的標準,產線系統層傳遞的只是無法解讀的數字。因此投資順序宜由下而上,但規劃時應由上而下,先確定產線需要哪些資料,再決定設備層要量測什麼。
跨產業文獻提醒,自動化效益可能集中於資源充足的大型經營者,小規模業者則受限於成本與技能門檻 [2]。此一觀察源自農業情境,本文僅將其視為可能的平行風險。若此風險在軟包裝產業成立,產線系統層的整合可能形成新的門檻:能提供完整批次資料的業者,將更容易取得重視永續合規的品牌訂單。
對台灣設計印刷產業的意涵
本節分別說明中小印刷廠、設計師與品牌方的實際意涵與可操作做法;內容屬本文分析建議,具體成本與時程需依各廠條件評估。
中小印刷廠要先盤點製程知識,再談設備。 第一步是在 1 至 3 個月內,把資深操作員對主要基材的設定值、常見異常與處理方式寫成配方與檢查表,這一步幾乎不需設備投資。第二步是確認現有設備能否輸出量測資料,若不能,優先評估加裝線上量測,而非整機更換。第三步是與下游上膜、製袋夥伴約定批次資料格式,讓異常可以回溯。
中小印刷廠也要預先面對材料轉換。若出口客戶開始要求單一材質結構,PE 系鍍鋁膜的試產、阻隔驗證與下游加工測試,應預留多個月的驗證週期,而非等到訂單確定才開始。
設計師拿到的是一組被收緊的材料條件。 單一材質與鍍鋁基材的轉換,可能影響印刷色彩表現、金屬光澤與可用的後加工選項。設計師在提案階段就應詢問材料結構,而非在打樣(proofing)時才發現視覺效果與原設計不同。
設計師也可以把鍍鋁層視為設計資源。鍍鋁膜本身的金屬質感,若與印刷中的白墨遮蓋、局部透空搭配,可能在不增加異材質的前提下達到原本需要燙金等加工的效果;但這類做法需以實際打樣確認。
品牌方要把阻隔性需求轉成可驗證的規格。 品牌方提出「改為可回收包材」時,應同時明確貨架壽命、阻隔目標與驗證方式,讓供應鏈有清楚的設計目標。模糊的永續要求,會讓加工業者被迫以保守的高成本結構回應。
品牌方也要把供應商的資料能力納入評選。能提供鍍鋁批次量測與追溯紀錄的供應商,在法規稽核與客訴處理上具有實質優勢。本文分析認為,品牌方若在採購規格中加入資料要求,將加速台灣供應鏈的產線系統層整合。
結論與限制
本文回應的研究問題是:真空鍍鋁進入自動化新階段後,包裝產線的整合思維應如何更新。本文的結論是,鍍鋁自動化的驅動力來自熟練人力短缺、單一材質法規與熱敏感基材 [1],而這些力量同時讓鍍鋁成為上下游規格的耦合點。因此,自動化的主要價值在於製程知識編碼化與產線資料串接,而非單機的人力節省。
本文提出的「鍍鋁整合三層模型」,主張以設備層、製程知識層、產線系統層評估投資,規劃由上而下、投資由下而上。對台灣以中小企業為主的軟包裝供應鏈,這個框架提供了一條不必一次性大規模投資的升級路徑。
本文的限制具體如下:
・來源覆蓋面有限。 本文的產業證據主要來自單一設備商的論述 [1],其觀點可能帶有設備供應者的立場;且本文取得的全文在第二項趨勢之後中斷,原文提出的四項趨勢中,後兩項未納入分析。
・數據外推邊界。 95% 的招募困難數據涵蓋整體包裝產業 [1],不能直接推論為鍍鋁工序或台灣市場的缺工比例;跨產業文獻來自農業情境 [2],本文僅借用其分析視角。
・時間範圍。 本文依據的第一手資料發布於 2026 年 10 月,尚無導入後的長期成效資料,三層模型的效益屬機制推論。
後續研究可具體進行三項工作:
・第一,以台灣軟包裝廠為對象,調查鍍鋁操作員的年齡結構與製程知識文件化程度
・第二,比較 PET、PP 與 PE 系鍍鋁膜在相同產線下的阻隔表現與良率差異
・第三,追蹤導入線上量測與批次追溯的廠商,量化其下游客訴與異常回溯時間的變化
延伸閱讀:Bobst:自動化如何開啟真空鍍鋁新階段。
重點整理
真空鍍鋁自動化的主要價值是把操作員經驗轉為可移轉的製程規格,而非單純減少人力。
單一材質法規與熱敏感 PE 系基材讓鍍鋁操作窗口變窄,使自動化從提升效率轉為維持製程可行性。
鍍鋁已成為軟包裝上下游的規格耦合點,量測資料應隨批次流向印刷、上膜與製袋端。
「鍍鋁整合三層模型」建議以設備層、製程知識層、產線系統層評估投資,規劃由上而下、投資由下而上。
台灣中小印刷廠可先以低成本完成配方與檢查表文件化,再評估加裝線上量測與批次追溯。
延伸思考
真空鍍鋁的自動化顯示,包裝製造的競爭單位正從單台設備轉向整條產線的資料連續性。印刷製造端的下一步,是把鍍鋁、印刷、上膜與製袋的批次資料串成可追溯的品質鏈;設計端需要在提案初期就掌握材料結構,把鍍層質感當作設計資源而非限制。AI 導入的合理切入點是製程知識層:以歷史參數與量測資料輔助異常判讀與新手決策,但前提是廠內先有結構化資料,這是多數中小廠尚未具備的條件。SaaS 的機會在於提供跨廠的批次資料格式與追溯平台,降低中小業者參與產線系統層整合的門檻。待解問題包括:資料格式由誰定義、供應鏈各方如何分攤量測投資,以及資料能力不足的中小業者是否會在永續合規訂單中被邊緣化。
參考文獻
[2] Enabling inclusive agricultural automation. DOI: 10.4060/cc2688en
FAQ / 常見問題
- 真空鍍鋁是什麼,為什麼軟包裝需要它?
- 真空鍍鋁是在真空中把極薄鋁層沉積到 PET、PP 或 PE 系薄膜上的製程。它能大幅提升對氧氣、水氣與光線的阻隔性,又不增加鋁箔的重量與厚度,因此廣泛用於零食、咖啡與粉狀食品包裝。
- 真空鍍鋁為什麼需要自動化?
- 傳統真空鍍鋁仰賴熟練操作員設定參數、目視監控蒸發並判讀鍍層品質,而包裝產業普遍面臨熟練人力招募困難。加上單一材質法規與熱敏感基材讓操作窗口變窄,自動化成為維持品質與保存製程知識的必要手段。
- 單一材質法規如何影響真空鍍鋁?
- 單一材質軟包裝趨勢使阻隔性更依賴鍍鋁層而非異材質上膜結構,且 PE 系基材對熱更敏感。這讓鍍鋁成為上下游規格的耦合點,鍍層品質波動會直接影響後續印刷、上膜與製袋。
- 什麼是鍍鋁整合三層模型?
- 鍍鋁整合三層模型是評估真空鍍鋁自動化投資的分析框架,分為設備層(單機自動化與量測)、製程知識層(經驗轉為配方與標準)與產線系統層(鍍鋁資料與上下游串接)。建議規劃時由產線需求往下推,投資時由設備層往上建。
- 台灣中小印刷廠如何低成本開始鍍鋁自動化?
- 中小印刷廠可先把資深操作員的基材設定值、常見異常與處理方式文件化為配方與檢查表,這一步幾乎不需設備投資。之後再評估加裝線上量測,並與下游夥伴約定批次資料格式以建立追溯能力。
相關文章
印刷 × AI 數位轉型週報
把設計師、品牌方與企業出手前用得上的印刷與 AI 實戰,整理成一封信,每週寄到你信箱
麥思免費工具
書背厚度計算、拼版數計算——製程規格免手算,全部免費、瀏覽器直接用。
麥思集團
需要實際的印刷或禮品服務?
知識看完,下一步交給麥思集團的姊妹品牌——從精緻印刷到線上下單與年節禮贈。