
為什麼 Pantone 色票對不準燙金色?
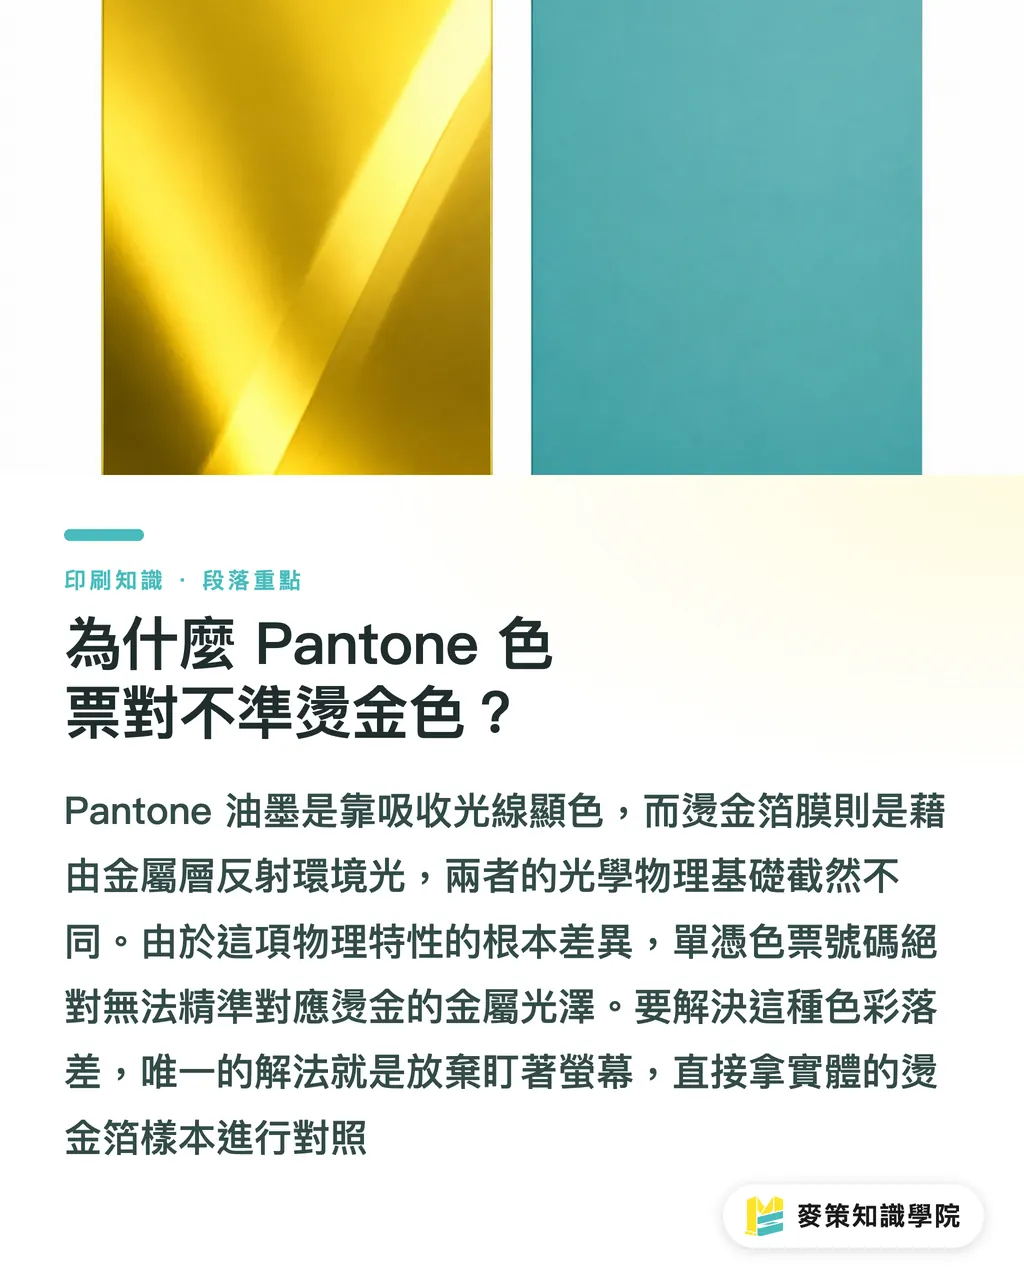
因為印刷油墨是靠顏料吸收光線來顯色,而燙金箔膜是靠金屬層反射光線,兩者的光學物理基礎完全不同
燙金(Hot Stamping)是利用加熱與加壓,將金屬箔膜熱轉印到紙材上的加工技術,能產生強烈金屬光澤
很多設計師以為標了 Pantone 876 銅金色,廠內就能生出一模一樣的箔
實際上,市售燙金箔的 K 金或古銅目光澤,全看箔膜本身的電鍍層
油墨印在紙上是霧面的,燙金則會把周圍的環境光甚至看稿人的衣服顏色反射進去
要解決這個落差,唯一解法是用實體箔樣去對照,而不是盯著螢幕
很現實,物理特性就是這樣
品牌專屬金色該怎麼燙?
不能直接拿品牌手冊的色值去燙,必須透過打箔樣與實機測試來確認最終視覺
遇過太多客戶指定要某種玫瑰金或香檳金,這裡有三個判斷流程可以走
・確認品牌規範裡定義的金色,是印刷色票還是實體箔膜
・問清楚用途與耐久度需求,高頻觸摸的包裝要注意特殊箔抗刮性較弱
・決定打箔樣的種類,挑選三支最接近的箔膜直接壓在指定的紙材上
紙張的底色與紋路會吃掉一部分光澤
沒有壓在對的紙上,顏色就不準
雷射全像箔為什麼特別容易糊版?
因為雷射箔上的炫彩紋路圖案尺寸是固定的,無法跟著你的設計稿等比例縮放
這款材料看起來很炫,但絕對是產線上的大魔王
如果圖案太小或線條太細,截取不到完整的雷射圖案,燙出來只會是一塊奇怪的反光色塊
・線條間距要拉大:背膠流動性高,受熱極易糊在一起
・最小字級限制:反白字至少 8pt 以上,正字也要比一般金箔粗
・紋路隨機性:無法指定碎玻璃紋路的光芒剛好對準商標正中央
設計師交稿前如何避開燙金地雷?
拋棄看顏色的習慣,打開圖層檢查你的 K100 黑稿、線條粗細與打凸分版
燙金失敗往往源於檔案準備不當,而非設計本身的美觀
在印前階段,所有燙金區域都必須做成黑稿(Spot Color)
我們看稿時主要抓這五個自檢點
・檢查線寬:實線最細不要小於 0.2mm,不然燙壓時容易斷線
保持適當間距:兩條線之間的空白至少保留 0.3mm,避免熱漲冷縮讓線條沾黏
確保底圖去背:燙金區域下方的油墨要挖空,避免疊印導致附著力下降
檢視版位佈局:燙金加打凸要有微小容差空間,不要做到死邊
・檢查紙材紋路:萊妮紙或水彩紙紋理深,細字絕對會斷,這時可找麥策知識學院顧問團隊協助評估工藝搭配
採購在發包燙金時該問哪三個問題?
版費、基本工時、箔膜價差三項成本需先確認,才能判斷預算是否會超標
燙金計價邏輯跟一般 CMYK 印刷不同,議價時與其殺單價,不如先把規格問清楚
・燙金版材質與費用:鋅版便宜適合少樣,銅版耐用邊緣銳利但較貴
・箔膜的特殊性:一般金銀箔價格平穩,但日本進口特殊色或雷射箔成本可能翻倍
・打樣的真實成本:燙金無法用數位打樣,每次上機都要開版與耗損紙張,務必問清楚打樣費包含幾種測試
重點整理
燙金箔的光澤來自環境反射,拿印刷色票對照永遠不會準
品牌專屬金色必須在實際紙材上打實體箔樣,才能看見真正的效果
雷射全像箔的紋路無法任意縮放,設計必須配合箔膜特性留足線寬
燙金完稿只看 K100 黑稿,線條間距比線條本身粗細更關乎成敗
延伸思考
對設計與採購來說,燙金不應留到最後才加入,而應在選紙階段就考慮進來
未來隨著短交期包裝需求增加,掌握箔材特性與完稿寬容度,能大幅降低產線退件率
在不增加開版預算的前提下,利用現有公版箔膜玩出不同質感的層次
把物理限制當作設計條件,才是成熟的印前思維
FAQ / 常見問題
- 螢幕上設計的金色,印出來為什麼都偏暗?
- 因為螢幕是發光體,而印刷油墨是吸光體;要表現金屬質感最直接的方式就是燙金,利用實體箔膜反射光線來彌補墨水的黯淡
- 燙金線條到底可以多細?
- 以平滑銅版紙來說最細建議 0.2mm;若遇到表面粗糙的美術紙,線條必須加粗到 0.3mm 以上,否則壓力無法將箔膜完整咬合在纖維裡
- 打凸跟燙金可以同時做嗎?
- 可以,但需要分開做兩個版等於兩次工序;現在也有三維雕刻版能一次完成,但版費極高通常用於高單價酒標或精品包裝
相關文章
印刷 × AI 數位轉型週報
把設計師、品牌方與企業出手前用得上的印刷與 AI 實戰,整理成一封信,每週寄到你信箱
麥思免費工具
書背厚度計算、拼版數計算——製程規格免手算,全部免費、瀏覽器直接用。
麥思集團
需要實際的印刷或禮品服務?
知識看完,下一步交給麥思集團的姊妹品牌——從精緻印刷到線上下單與年節禮贈。