
为什么瓦楞纸箱在运输时容易开裂爆箱?
瓦楞纸箱在运输过程中会开裂,关键往往不是纸板克重不够,而是接缝处的粘胶拉力与纸板楞条受力方向没有配合好
在第一线看过太多案例,品牌商遇到纸箱压坏或边缝剥离,第一反应就是花大钱把三层纸板升级成五层纸板,结果退货率依然居高不下
最近流体设备大厂 Graco 动作频频,正式完成收购喷胶系统巨头 Valco Melton,这在包装与瓦楞纸箱加工行业是个非常明确的信号,代表自动化高压喷胶设备正快速普及
过去人工刷胶或贴双面胶,涂胶厚薄不均,热熔胶在季节交替或高低温运输时极易出现假粘现象,货物一堆叠就把粘合边撑开
别傻加厚
纸箱结构强度是由材质选用、楞条方向、刀模精度与粘合边粘胶这四者共同决定的,只要粘胶这一环松脱,再厚的纸板也挡不住爆箱风险
自动喷胶 vs 传统人工粘胶差在哪?
自动化喷胶与传统人工粘胶最大的差别,在于胶量控制的精准度与分子层面的固化拉力
热熔胶自动喷胶工艺:一种利用光电感应与高压喷枪,将特定温度的热熔胶精准喷涂于纸箱粘合边或封底处的包装印后加工技术,用以取代传统人工双面胶或手工刷胶,确保胶量均匀并达成秒级固化强度
在产线跑自动化封盒时,人工贴双面胶不仅工时成本高,且极易因为撕胶带的残胶或手指油脂影响粘性
以下是产线实操中常见粘合工法与特性的直接对比:
・人工双面胶粘合:作业速度最慢;胶水撕贴费工;耐候性极差,高温易软化;成本受人工工时影响最大;适用于小批量手作样盒
・传统水性胶涂轮刷胶:作业速度中等;压合固化需要 15 至 30 分钟;纸板易吸水变形;成本低廉;适用于标准瓦楞箱批量生产
・自动化热熔胶喷胶:作业速度极快;压合固化仅需 1 至 3 秒;出胶量与位置由光电感应精准控制;胶膜耐候性强;适用于中高端自动化彩盒与防爆瓦楞纸箱
从产线效率来看,引入自动喷胶机能把封盒这道最难控制的隐性瓶颈打通,缩短压合等待时间,成品一致性更高
企业采购与设计师如何评估盒型结构强度?
评估瓦楞纸箱的盒型结构强度,必须遵循先确定用途重量、再确定材质结构、最后才画刀模与完稿的顺序
很多设计师习惯用海报设计思维做纸箱,刀模没算精准,粘合边留得太窄,胶水根本没有足够的接触面积
若要避免包装做坏重印,建议在评估与送印时采用麦思印刷所验证的可执行步骤:
・1. 计算内容物重量与堆叠层数:先确认单箱承重需求,决定采用三层 B 楞、E 楞还是五层 AB 楞瓦楞纸板,并确保垂直楞条方向与堆叠受力方向一致
・2. 规范粘合边宽度与喷胶轨迹:彩盒与瓦楞箱的粘合边(Glue Flap)宽度至少保留 25 至 30 毫米,并预留自动喷胶的连续线状或点状喷涂路径
・3. 撕裂破纤测试与耐候验证:样盒封合后进行破纤测试(Paper Tear Test),确保撕开时是纸张纤维被拉断而非胶层剥离,并送入冷藏或高温环境测试抗拉强度
如果对结构抗压或喷胶工艺细节不确定,可以随时咨询麦思印刷的技术人员,在打样阶段就把结构承重与自动粘胶参数设定到位,节省后续重做成本
产线升级自动化喷胶该注意哪些质检细节?
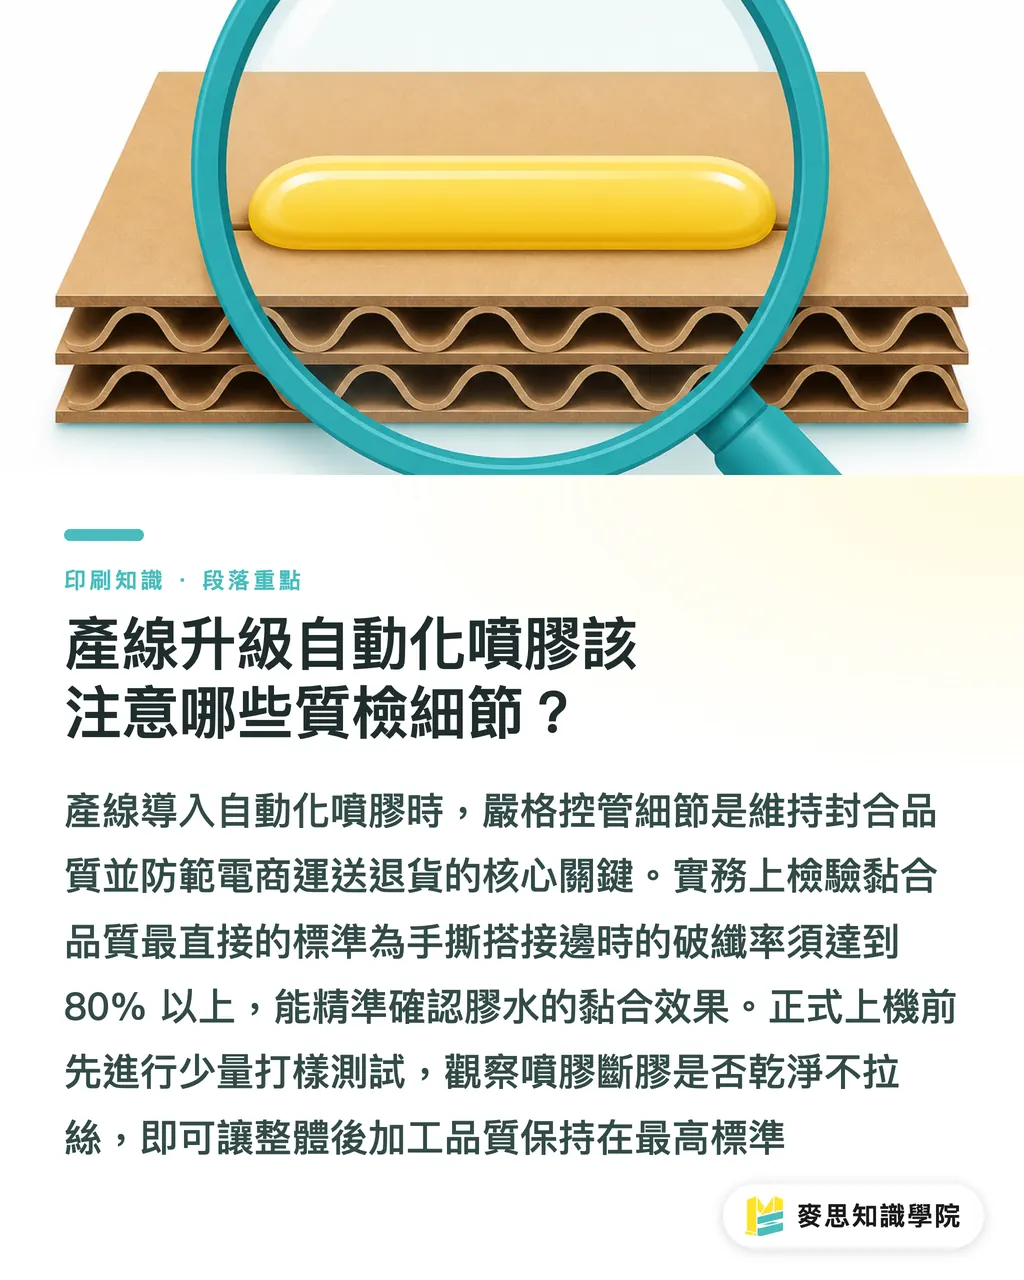
产线引入自动化喷胶设备时,核心质检重点在于喷胶温度的稳定性与破纤率指标
热熔胶的最佳施工温度通常维持在 160℃ 到 180℃ 之间,温度太低会导致流动性不足形成假粘,温度过高则会使胶水氧化变质降解
实操中检验粘合质量最直接的标准就是破纤率达到 80% 以上,也就是手撕粘合边时,必须有超过八成的面积是瓦楞纸板面纸纤维被撕裂破坏
先别急
每一批瓦楞纸箱在正式上自动糊盒机前,都必须先做少量的打样测试,观察喷胶断胶是否干净、有无拉丝污染箱面
掌握这些实操细节,就能让印后封合质量维持在最高标准,不再担心电商运输途中的退货隐患
重点整理
瓦楞纸箱爆箱主因是粘胶拉力与结构没算对,别傻加厚
自动热熔喷胶机能在 1 到 3 秒内完成固化,大幅消除印后瓶颈
箱体粘合边宽度应保留至少 25 毫米,给足喷胶接触面积
粘合质量以破纤率 80% 为检验门槛,确保撕开时是纤维拉断而非胶层剥离
盒型设计应遵循先确定重量用途再决定材质结构的原则
延伸思考
对于包装制造厂与企业采购来说,包装印后自动化已不再是选配,而是确保交期与质量的刚需。随着 Valco Melton 等喷胶设备技术成熟,中小印刷厂升级自动化喷胶能显著降低人工涂胶的质量波动。对于 SaaS 与 AI 包装软件开发者而言,未来刀模设计工具若能结合自动喷胶轨迹模拟与受力分析,将能帮设计师在完稿前就避开粘合陷阱。欲了解更多高端定制印刷与包装结构优化细节,可访问麦策知识学院顾问团队获取专业支持
延伸阅读
FAQ
- 瓦楞纸箱在运输中边缝裂开,一定是胶水质量太差吗?
- 不一定,粘合边宽度不足、纸板表面有防烫金或覆膜抗粘层、以及喷胶温度过低导致假粘,都是常见的边缝开裂主因,需做破纤测试厘清根因
- 自动化热熔胶喷胶跟传统水性白胶相比优势在哪里?
- 自动喷胶能在 1 至 3 秒内快速固化完成压合,出胶位置精准,且不会因水性胶的湿气导致瓦楞纸板软化变形,大幅提升产线封箱效率
- 设计师在设计瓦楞纸箱时,粘合边应该留多宽才够自动喷胶使用?
- 建议粘合边宽度保留至少 25 至 30 毫米,并避免在粘合上胶区印刷油墨或涂布光油,以确保热熔胶能直接渗透纸张纤维达到最佳粘合强度
相关文章

印刷 × AI 数字化转型周报
把设计师、品牌方与企业出手前用得上的印刷与 AI 实战,整理成一封信,每周寄到你邮箱
麦思免费工具
AI background removal, brand stamping, and a LINE sticker maker — free design tools, right in your browser, no upload.
麦思集团
需要实际的印刷或礼品服务?
知识看完,下一步交给麦思集团的姊妹品牌——从精致印刷到线上下单与年节礼赠