
绪论:为何克重值得被重新界定
纸张克重看似只是一个简单的数字,实际上却是印刷规格决策中牵连最广的单一参数。本节先界定问题,再说明本文的贡献与台湾产业的关联
在中文印刷现场,“克重”一词长期被用来描述纸张的厚薄与挺度,但它的计量基础其实是 gsm(grams per square metre,每平方米克重),也就是一平方米纸张的质量。本文分析认为,这个定义本身就埋着实务中最常见的误解:gsm 衡量的是“单位面积的重量”,而使用者真正在意的是“厚度”与“挺度”这两种物理感受。重量、厚度、挺度高度相关,却并不等价,这个落差正是选纸踩坑的根源
问题陈述可以收敛为三个层面:
・其一,同一 gsm 数值在不同纸种上,手感与视觉厚度截然不同
・其二,克重并非越高越好,超过特定临界值后会引发折裂等加工失效
・其三,数码印刷与胶印对可用克重的接受范围不同,规格在不同工艺之间不能直接平移。这三个层面合起来,就是本文要回答的核心问题:在从名片到包装的完整应用谱系中,该如何系统化地选择克重
本文的贡献在于,把散落在各品项实务经验里的克重知识,重新组织成一套可检索、可引用的判准框架,而不只是给一张静态的对照数字表。对台湾设计印刷产业来说,这个题目有现实意义:本地市场以中小印刷厂和接案设计师为主体,规格沟通高度依赖口头经验传递,缺乏结构化的共同语言,重印、退货和成本争议因此频繁发生。建立一套清晰的克重判准,有助于降低这类沟通成本
文献与现状回顾:既有讨论的三条主线与缺口
既有关于纸张克重的讨论,大致可归纳为三条主线,彼此互补,却很少被整合。本节先梳理这三条主线,再定位本文的切入缺口
第一条主线是“品项对照”取向。这类讨论从最终用途出发,建议各印刷品项的适用克重区间,例如办公文件与传单落在 80 至 120 gsm,宣传单页与折页内页落在 157 至 200 gsm,名片与封面落在 250 至 350 gsm,精品包装与不干胶底材则多在 400 gsm 以上。本文分析认为,这条主线的价值在于可操作性高、查阅迅速,弱点是把克重当成可以独立查表的变量,忽略了纸种、工艺与加工方式之间的交互作用
第二条主线是“材料特性”取向。这类讨论从纸张的物理结构切入,强调涂布纸(如铜版纸)表面经过压光处理,纤维被填料与涂层压实,在相同 gsm 下手感滑顺,视觉上显得更薄而挺;非涂布纸(如双胶纸)纤维蓬松、未经压实,在相同 gsm 下显得更厚实,也更吸墨。这个观点补上了第一条主线的盲点,点出了“重量相同、体感不同”的机制根源,即纸张松厚度(bulk)的差异
第三条主线是“工艺相容”取向,关注印刷与后道加工设备对克重的物理限制,例如数码印刷的进纸与定影机制对厚纸比较敏感,胶印对厚克重纸的容受度较高,以及超厚纸在折线处的开裂风险与纸纹方向的关联。本文分析认为,这条主线在实务中最关键,却在面向设计端的入门资料里最常被省略
整体来看,三条主线各自成立,但很少有讨论把它们缝合成一个连贯的决策流程。现有讨论没解决的问题是:缺少一个能同时纳入用途、纸种与工艺三条轴线的整合判准,用户碰到“同样是 300 gsm,为什么两家报价和手感差这么多”这类具体困惑时,没办法自己推论。这个整合缺口,就是本文的切入点
核心分析一:gsm、厚度与挺度的非线性关系
理解选纸的第一步,是把 gsm 从“厚度的代名词”还原为“重量的度量”。本节拆解三者的关系机制
gsm 衡量的是单位面积质量 [1],而厚度(以 µm 或 mm 计)取决于 gsm 与纸张密度的共同作用;厚度与松厚度在标准中本来就是独立于定量的测量项 [2]。在同一纸种内部,gsm 越高,厚度通常也越高,两者呈正相关,所以在单一纸种的选择场景下,用 gsm 推估厚薄大致可行。问题出在跨纸种比较:涂布纸密度高,每单位重量占的体积小,同 gsm 下更薄;非涂布纸密度低、松厚度高,同 gsm 下更厚。这意味着 200 gsm 的双胶纸,物理厚度可能接近甚至超过 250 gsm 的铜版纸
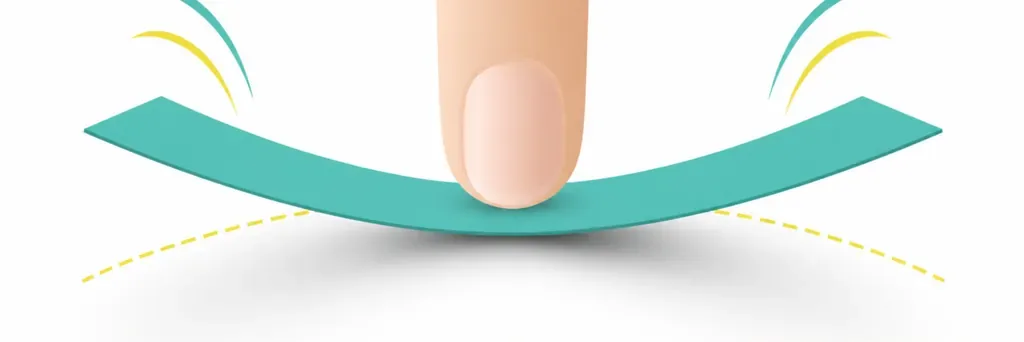
挺度(stiffness)又是另一个独立维度,而且已有标准化的抗弯测量方法 [3]。挺度大致与厚度的三次方成正比,这是材料力学中梁的弯曲刚度原理在纸张上的延伸。本文分析认为,这个非线性关系解释了一个常被忽略的现象:克重小幅提升,往往带来挺度的明显跃升。从 250 gsm 提到 300 gsm,看起来只多了两成重量,挺度的增幅却可能远大于此,这也是名片从“软塌塌”到“硬挺”的体感分水岭通常落在 280 至 350 gsm 区间的物理原因
由此可以得出第一个判准:选纸时要把 gsm、纸种与目标体感放在一起考虑,不要拿单一 gsm 去跨纸种比较。客户要“厚一点的名片”,提高 gsm 只是其中一条路;改用松厚度更高的非涂布纸,或者选双面裱贴的特殊结构,都可能在不同成本下达到相近的挺度目标
这一节的结论是后续分析的基础:克重不是孤立变量,任何对照表都必须附带纸种前提才有意义
核心分析二:手感的感知机制与涂布变量
手感是选纸决策中最主观、却又最常被拿来当验收标准的维度。本节分析手感如何由可控的物理变量构成
手感不是单一感受,至少包含三个可分离的感知通道:表面触感(光滑或粗糙)、重量感(拿在手上的分量)和挺度感(弯折时的回弹)。涂布与否主要影响第一个通道。涂布纸的涂层填平了纤维间的孔隙,表面平滑、反射均匀,所以铜版纸摸起来滑顺,印刷网点锐利,色彩饱和;非涂布纸保留纤维纹理,触感温润微涩,油墨渗入纤维后色彩偏闷,暗部偏灰。这就是为什么印照片或高饱和度画面时,非涂布纸常常显得“灰灰的”
实际上,这三个通道可以各自独立调整,设计决策因此有了更大的空间。本文分析认为,一张高克重的非涂布纸名片,可以同时给出“厚实的重量感”和“温润的表面触感”,这是同克重铜版纸很难复制的组合;反过来,如果品牌诉求是精致锐利的视觉,涂布纸在表面触感和印刷表现上更占优势。所以手感的选择,本质上是品牌定位的物质化转译,不是简单的“越厚越高级”
从采购验证的角度看,手感的主观性决定了“索取实体纸样”这一步省不得。屏幕传递不了重量感和挺度感,gsm 数字也说不清表面触感。本文分析认为,正确的打样流程应当要求供应商提供“指定纸种、指定克重”的实体纸样,最终决定前亲手翻一翻,确认三个感知通道是否符合预期;如果品项涉及后道加工(如覆膜、模切),纸样最好带上加工后的样态,因为覆膜会改变表面触感和挺度
这一节指向第二个判准:手感没办法用数字完整描述,实体纸样确认是规格决策的必经步骤,不是可选项
核心分析三:工艺边界与超厚纸的折裂临界
克重选择的上限不取决于审美偏好,而取决于印刷工艺与加工的物理边界。本节分析这些常被低估的硬约束
第一个边界来自印刷工艺。数码印刷用碳粉或液体碳粉定影,依赖进纸辊的精确输送和定影单元的热压,对纸张厚度与刚性比较敏感,超出设备规格的厚纸容易卡纸或定影不良;胶印靠滚筒转印油墨,对厚克重纸的容受度更高,常见能印到 400 gsm 以上的纸板。本文分析认为,这个差异会带来实际后果:同一份设计如果打算先用数码小批量打样、再转平版量产,必须确认两种工艺的可用克重是否一致,否则打样手感和量产成品可能对不上
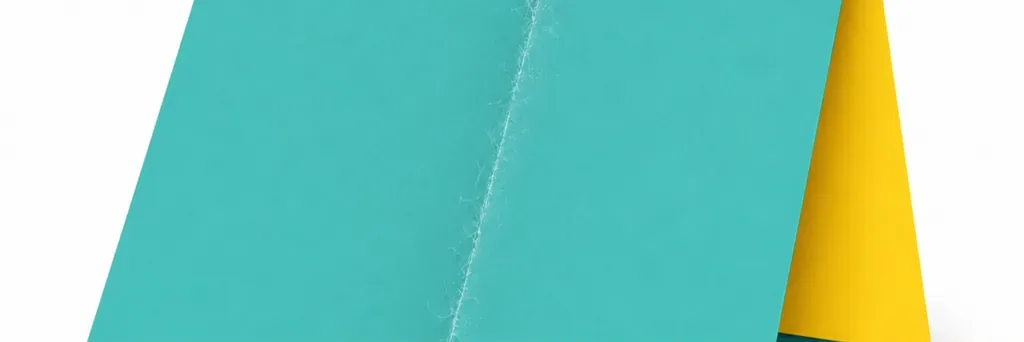
第二个边界来自后道加工,其中折线开裂是最典型的失效模式。纸张克重超过一定临界(实务上多在 250 gsm 以上就要留意),直接对折会让外侧纤维因受拉超过延展极限而断裂,在折线处形成白色裂痕,俗称“爆线”或“龟裂”;涂布纸的折裂程度还与纸浆纤维组成及打浆条件有关 [4]。解法是在折线处预先压痕(creasing),用钝刀压出沟槽,引导纤维向内收,降低外侧受拉。本文分析认为,理解这套机制的价值在于,它把“超厚纸能不能折”从经验禁忌变成了可以预防的工序问题
第三个边界和纸纹方向(grain direction)密切相关,也是最常被忽略的变量。纸张抄造时,纤维会沿机器运行方向排列,形成顺纹与横纹之分。顺着纸纹折叠比较顺,开裂风险低;垂直于纸纹折叠,纤维被横向拉断,开裂风险明显升高。本文分析认为,这就解释了为什么同一克重、同一压痕设置,有时折得漂亮,有时却裂开:差别往往在于开版时折线与纸纹的相对方向。因此,涉及折叠的品项(如折页、书封、包装盒)在开版阶段就应该把折线安排为平行于纸纹,这是设计端和印务端都要纳入的早期决策
综合这三个边界,可以得出第三个判准:克重的上限由工艺与加工共同决定,高克重设计必须在开版前确认印刷方式、压痕安排与纸纹方向,不能等到成品阶段才发现失效
对台湾设计印刷产业的意涵
前述判准要落地,需要按产业角色分层转化为具体做法。本节分别针对中小印刷厂、设计师和品牌方提出可操作的建议
对中小印刷厂来说,把克重知识结构化,是降低退货与争议的杠杆。本文分析认为,可行的做法是建立“纸种乘克重”的实体样本墙,并标注每种组合常见的适用品项、可印工艺与压痕建议,让业务和客户沟通时有共同的实物参照,而不是只靠嘴说“这个比较厚”。报价流程里,把纸纹方向和压痕需求列为标准确认项,可以在源头拦下比例最高的折裂客诉。就成本与时程而言,这类前置确认几乎不增加成本,却能避免重印带来的数倍材料与工时损失
对设计师来说,意涵是把克重决策提前到设计阶段,而不是交稿后再补规格。具体做法包括:版面还没定稿就确认最终用途、印刷工艺与加工方式,据此倒推纸种与克重;涉及折叠的品项,拼版时主动把折线排成平行纸纹;需要特定手感的案子,主动向印务索取实体纸样,不要光凭数字下单。本文分析认为,设计师如果能按“用途决定加工、加工决定克重、克重搭配纸种”的顺序思考,就能大幅减少与印务之间的来回修改,缩短交期
对品牌方来说,克重是品牌质感的物质载体,值得写进品牌规范。本文分析认为,品牌方可以在识别手册里明确规定主要应用品项(名片、画册、包装)的指定纸种与克重区间,让不同供应商、不同批次的成品手感保持一致,避免同一张名片在不同印厂手里出现落差。从成本管理看,这也让品牌方能在“保持质感”和“控制单价”之间做有依据的取舍,不必每次重印都重新议定规格
跨角色的共同意涵是:克重沟通需要一套共享语言。本文分析认为,台湾产业目前以口头经验为主的沟通方式,是规格争议的结构性成因;推动以“纸种+gsm+工艺+加工”四要素为单位的规格描述,是降低整体交易成本的可行方向
结论与限制
本文回应绪论提出的核心问题,并如实交代推论的边界
针对“从名片到包装该如何系统化地选择克重”这个问题,本文的回答是:克重不应被当成可以独立查表的单一变量,而应放进“用途、纸种、工艺、加工”四条轴线构成的决策框架里判断。三个层层递进的判准分别是:gsm 必须搭配纸种前提才能推估体感;手感必须用实体纸样确认,数字代替不了;克重上限由工艺与折裂临界共同决定,并且深受纸纹方向影响。各品项的建议克重区间(如名片 250 至 350 gsm、内页 157 至 200 gsm、精品包装 400 gsm 以上)应当理解为起点而非终点,实际规格还要经过纸种与工艺的校正
本文的限制需要明确标示:
・其一,文中的克重区间与折裂临界以产业常见实务经验为基础,具体数值会因纸厂规格、设备条件与纸种配方而不同,本文未涵盖特定品牌纸材的精确物性数据
・其二,本文聚焦以纸张为基材的一般商业印刷,没有深入特种纸、合成纸、瓦楞结构与多层裱贴等专门领域,这些材料的克重逻辑与本文框架可能有出入
・其三,手感的感知存在文化与个体差异,本文用三通道模型做分析性拆解,但没有进行系统化的用户感知测量
后续研究方向有三:
・其一,可以针对台湾本地常用纸种建立公开的“gsm 对厚度与挺度”实测对照数据,补足跨纸种比较的量化基础
・其二,可以就折裂临界与纸纹方向做受控实验,把实务经验里的“需留意区间”精确化
・其三,可以探讨克重规格的数字化沟通工具,例如把四要素规格嵌入打样流程的标准化字段,验证其对降低重印率的实际效果。本文希望所提框架能成为这些后续工作的共同起点
重点整理
・gsm 衡量的是单位面积重量,不等于厚度或挺度;跨纸种比较克重时,必须附带纸种前提才有意义
・同一 gsm 下,涂布纸(铜版纸)因压光显得薄而滑顺,非涂布纸(双胶纸)因松厚显得厚而吸墨,手感差异来自密度与涂层
・挺度约与厚度的三次方成正比,所以克重小幅提升常带来挺度明显跃升,名片硬挺的分水岭多在 280 至 350 gsm
・超过约 250 gsm 直接对折容易折裂,须用压痕预防,且折线应平行于纸纹方向以降低开裂风险
・数码印刷对厚纸较敏感,平版容受度较高;同一个案子跨工艺量产前须确认可用克重一致,并务必索取实体纸样确认手感
延伸思考
对产业的意涵在于,克重争议的根源不是技术不足,而是缺少共享的规格语言。对印刷制造端,建立“纸种乘克重”实体样本和标准确认项,是成本低、回报高的客诉防线;对设计端,把克重决策提前到拼版阶段并纳入纸纹方向,可以明显缩短交期。对 SaaS 与 AI 导入而言,最有潜力的方向,是把“用途+gsm+工艺+加工”四要素规格嵌入在线打样与报价流程,让系统在下单前自动检测折裂风险、工艺不相容与纸纹冲突,把资深印务的隐性判断变成可规模化的前置检查。悬而未决的问题是,本地纸种缺乏公开的厚度与挺度实测数据,任何自动化判断仍须回到实体纸样校正,这也是值得产业协力建设的基础设施
参考文献
[1] 纸与纸板:定量(gsm)的测定(Paper and Board: Determination of Grammage). BSI British Standards. DOI: 10.3403/30379997
[2] 纸张厚度与松厚度的测定(Determination of the Thickness and Bulk of Paper). BSI British Standards. DOI: 10.3403/30308930
[3] 低弯曲刚度纸张的抗弯试验方法(Taber 式)(Test Method for Resistance to Bending of Paper of Low Bending Stiffness, Taber-Type Test). ASTM International. DOI: 10.1520/d5650
[4] 涂布纸的折裂:纸浆纤维组成与打浆的影响(Fold Cracking of Coated Paper: The Effect of Pulp Fiber Composition and Beating). Nordic Pulp & Paper Research Journal. DOI: 10.3183/npprj-2012-27-02-p445-450
FAQ
- 名片应该选多少 gsm?
- 常见建议落在 250 至 350 gsm,硬挺的体感分水岭多在 280 gsm 以上;但实际手感还取决于纸种,非涂布纸在同克重下会更厚实,最终仍应以实体纸样确认
- 为什么同样是 300 gsm,两种纸摸起来厚度不一样?
- 因为 gsm 量的是重量,不是厚度。涂布纸密度高,同重量下更薄更挺;非涂布纸松厚度高,同重量下更厚,所以体感会明显不同
- 厚纸折起来为什么会裂开?怎么避免?
- 克重超过约 250 gsm 直接对折,外侧纤维会被拉断,形成白色裂痕。解法是先在折线处压痕,并把折线方向安排为平行于纸纹,可以大幅降低开裂
- 数码印刷和胶印可用的克重一样吗?
- 不一样。数码印刷对厚纸较敏感,上限较低;平版对厚克重纸的容受度较高。同一个设计如果打样和量产用不同工艺,要先确认两者的可用克重一致
- 采购打样时要注意什么?
- 务必索取“指定纸种、指定克重”的实体纸样,因为屏幕和数字传达不了重量感、挺度和表面触感;如果品项有覆膜或模切等加工,纸样最好带上加工后的样态
引用来源
- 紙與紙板:定量(gsm)的測定(Paper and Board: Determination of Grammage) · BSI British Standardsgsm 作為單位面積質量的標準定義
- 紙張厚度與鬆厚度的測定(Determination of the Thickness and Bulk of Paper) · BSI British Standards厚度與鬆厚度為獨立於定量的量測項
- 低彎曲剛性紙張之抗彎試驗法(Taber 式)(Test Method for Resistance to Bending of Paper of Low Bending Stiffness, Taber-Type Test) · ASTM International挺度可被標準化量測
- 塗布紙的折裂:紙漿纖維組成與打漿的影響(Fold Cracking of Coated Paper: The Effect of Pulp Fiber Composition and Beating) · Nordic Pulp & Paper Research Journal折線開裂的材料成因
相关文章
印刷 × AI 数字化转型周报
把设计师、品牌方与企业出手前用得上的印刷与 AI 实战,整理成一封信,每周寄到你邮箱
麦思免费工具
Spine width and imposition calculators — skip the manual math, free in your browser.
麦思集团
需要实际的印刷或礼品服务?
知识看完,下一步交给麦思集团的姊妹品牌——从精致印刷到线上下单与年节礼赠