
分辨率不是看 DPI 数字,而是看纸张承不承得住
印刷现场收到客户文件,最常听到的一句话是:“我这张图是 300 DPI 的,应该没问题吧?”
这句话有两个盲点:
・第一,300 DPI 是设计软件里的设置值,真正决定印刷细节的是“最终印刷尺寸下的有效像素总量”
・第二,很多人忽略了纸张本身的物理特性,它才是分辨率的上限
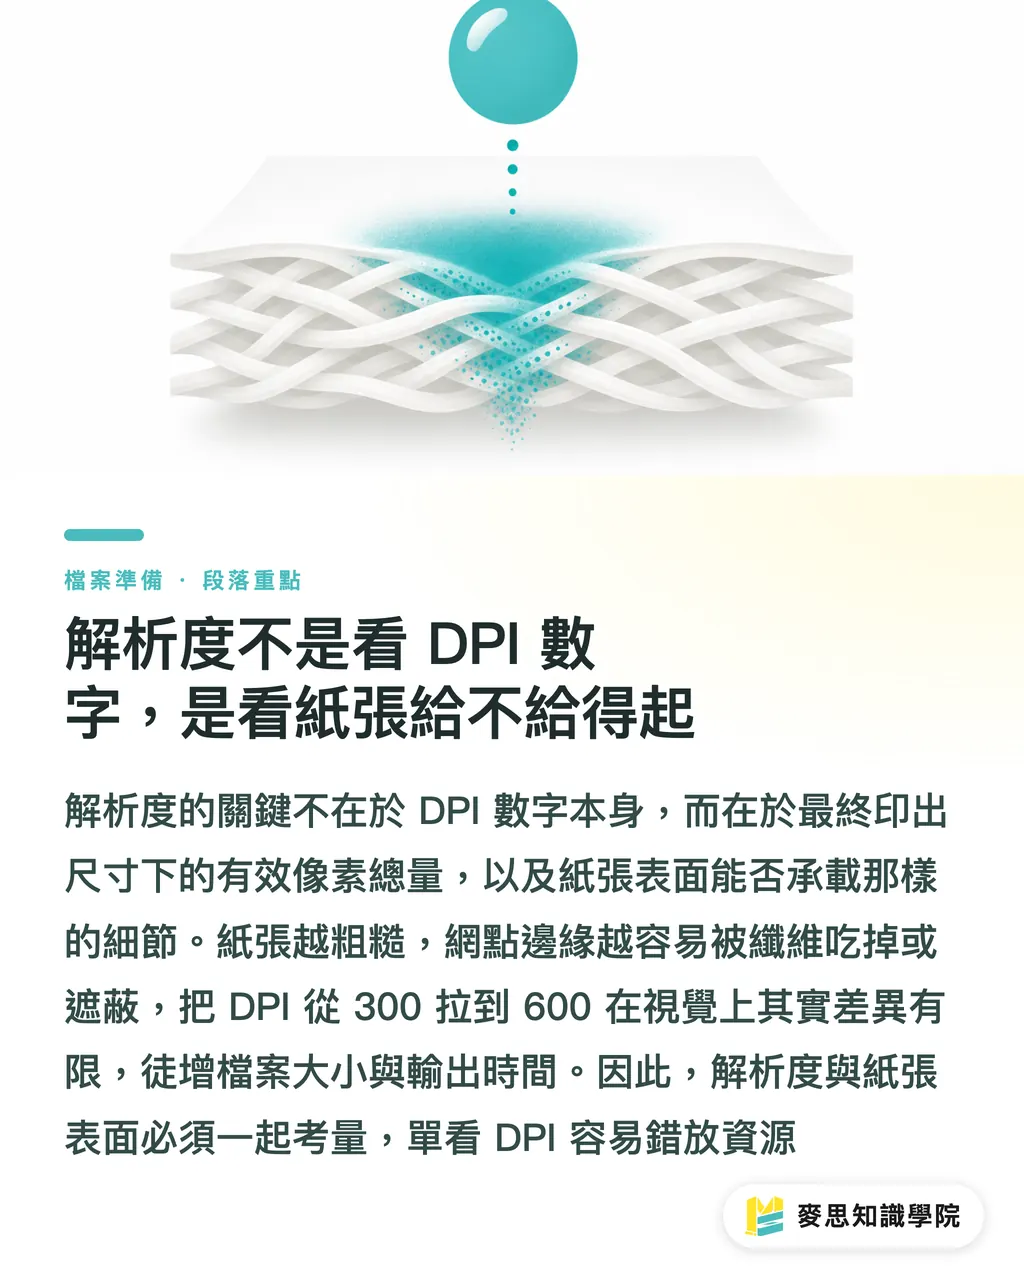
纸张表面越光滑,网点边缘越锐利;纸张越粗糙,网点在落墨的瞬间就会被纤维吸收或遮住。这时候你把 DPI 从 300 拉到 600,纸面上看得见的差别其实有限,只会增加文件大小和输出时间
这几年我在生产线看得很清楚:很多案子印刷发糊,不是因为分辨率太低,而是纸张根本承载不了那些细节。又或者客户用了一个 5MB 的高清图稿,印在粗糙的牛皮纸上,纯属浪费
分辨率 × 纸张表面,才是完整的决策模型。只看 DPI 数字,会让你把资源用错地方
纸张三大类,分辨率门槛怎么定
从印刷角度看,纸张可以粗分为三大类:光滑类、半粗糙类、纤维明显类。每一类对分辨率的容忍度不同,这就是“反向选择法”的起点
・光滑类(铜版纸、艺术纸的高光款、合成纸):表面平整,油墨附着均匀,网点还原度最高。标准对应 300 DPI,特殊高端印刷(精品画册、摄影集)拉到 350-400 DPI 会有感知差异
・半粗糙类(胶版书写纸、部分艺术纸、轻涂纸):表面有轻微纤维感,细节会受一点影响。实际生产中 250-300 DPI 已经足够,再高肉眼也分辨不出来
・纤维明显类(牛皮纸、再生纸、粗面艺术纸、棉浆纸):纤维与纸纹本身就是视觉主角。200-250 DPI 已经是上限,过高的分辨率会被纸张吃掉,等于白做
这里有个常见误区:有人认为纸越粗糙,就越要把分辨率拉高来“补回来”。实际正好相反。粗糙纸张的细节本来就被纸纹盖掉一半,硬塞高分辨率只是放大文件、拖慢输出,视觉上看不出差异
判断原则很简单:纸张可见细节的上限,就是你该投入的 DPI 上限
克重、表面处理、纤维粗细,这三个变量怎么影响设置
把纸张特性拆开看,主要是三个变量在决定分辨率容忍度:克重、表面处理、纸纤维粗细。三者交叉影响,实际生产中要放在一起看
・克重(gsm,grams per square meter,克重):影响纸张挺度与厚度。100gsm 以下的薄纸,纤维较松、表面较不均匀,分辨率需求略降;200gsm 以上的高克重卡纸,表面压光处理通常更细,分辨率可以按标准走
・表面处理:分为涂布与非涂布。涂布纸(如铜版纸)有涂层,网点锐利;非涂布纸(如胶版纸、牛皮纸)会直接吸收油墨,边缘会扩散。涂布纸适合高分辨率,非涂布纸要主动降一档
・纸纤维粗细:这是肉眼最难判断、却最关键的一项。同样是艺术纸,棉浆纸纤维长且明显,木浆艺术纸相对细腻,两者对 DPI 的容忍度差距可达 50%
实战案例分享:有客户想做一本摄影集,想用高克重棉浆艺术纸营造手感。设计师把每张图都拉到 400 DPI,文件总共 1.2 GB,出 RIP(光栅图像处理器,把文件转换成印刷机可读取的网点数据)跑了一整晚。实际印出来,300 DPI 和 400 DPI 在棉浆纸上肉眼看不出差别
最后我们把图片统一降到 300 DPI,文件瘦身到 600MB,出 RIP 时间砍半,印刷品质完全一样。这就是“反向选择法”的价值:从纸张特性反推设置,避免过度处理
这几种常见纸材,该配多少 DPI 才够
下面这份对照表是生产线上最常遇到的纸材,数字是实际建议值,不是绝对值。但当你不确定怎么设时,从这里出发不会错
・铜版纸(涂布亮光/哑光):150-250gsm,标准商业印刷主力。对应 300 DPI,亮光款可上探到 350。高品质摄影或精品画册,建议在文件阶段就准备 350 DPI
・胶版纸(非涂布书写纸):70-120gsm,常用于内页、笔记本、DM(Direct Mail,直邮广告单)夹页。对应 250-300 DPI 即可,纸张会自然吃掉一部分细节,拉高收益有限
・牛皮纸(本色/漂白):80-150gsm,包装袋、吊牌、复古风设计常见。对应 200-250 DPI,纸纹本身就是设计元素,过度清晰反而失去味道
・艺术纸(棉浆、木浆、特殊纤维):克重从 100gsm 到 300gsm 都有。对应 200-300 DPI,看表面处理而定;表面越粗,数字越要往下调
・珠光纸/金银箔纸:反光材质,重点在油墨与纸张的互动,而不是细节。对应 200-250 DPI 就够,过高分辨率会让金属光泽感失真
・合成纸(PP/PET):防水耐撕,常用于吊牌、菜单。表面极光滑,可对应到 300-350 DPI
这套对应逻辑的精华在于:把文件准备的精力对齐纸张的承载力,而不是对齐客户的焦虑
设计师常担心“万一不够怎么办”,所以一律从 300 DPI 起步。这个习惯在铜版纸上没问题,放到牛皮纸就是白做。反向选择法就是反过来想:先看你选了什么纸,再决定图片要准备多细
过度处理的隐形浪费,生产线看得最清楚
我十几年在生产线接触过的案子里,最常见的浪费不是分辨率不够,而是过度处理。三个最常见的场景,分别是不同纸材的代表性案例
・场景一:高克重艺术棉浆纸摄影集,原始图档 400-600 DPI,总文件 1.2GB。实际印刷 300 DPI 与 400 DPI 没有差异。改用 300 DPI 后文件瘦身 50%,出 RIP 时间砍半,品质一致
・场景二:牛皮纸吊牌的 logo 设计,设计师把矢量文件转成 600 DPI 位图,文件 80MB。实际印刷只需要 200 DPI,矢量文件输出后 2MB 就够,多出的 78MB 都是白做的工
・场景三:胶版纸内页大量插图,每张插画都给 400 DPI,总文件 500MB。降回 250 DPI 后文件变 300MB,书本拿起来手感与视觉都一样
这三个案子的共同点是:纸材本身的特性已经决定了细节上限,过度准备是无效投入
实际生产中还有一个常被忽略的成本:过大的文件会拖累整个生产链。设计师端电脑变慢、印前检查时间拉长、RIP 处理时间增加、输出设备内存吃紧。每一个环节都在为“用不到的分辨率”买单
反向选择法的核心精神:把资源花在纸张能呈现的范围内,别花在看不见的地方
如果你手上有多种纸材需要测试打样,可以参考麦思印刷的纸样服务,实际拿到手摸、看、印,比在屏幕上猜准确得多
重点整理
・纸张特性决定分辨率上限,DPI 数字只是设计端的设置值
・光滑类纸材配 300-400 DPI,纤维明显类纸材配 200-250 DPI 就够
・铜版纸 300 DPI、胶版纸 250-300 DPI、牛皮纸 200-250 DPI 是实际生产基准
・过度处理是隐形浪费,文件瘦身 50%,品质可能完全一样
・反向选择法:先看纸,再决定图,避免资源用错地方
延伸思考
这套“从纸质反推分辨率”的逻辑,背后是更宽的决策观念:资源配置要对齐承载上限,而不是对齐心理焦虑
对印刷制造端来说,把这套方法变成内部 SOP(Standard Operating Procedure,标准作业流程),可以在印前检查阶段就抓出过度处理的案子,减少 RIP 与输出的无效工时。对设计师来说,建立“纸张 → DPI”的对照表,下次接到案子先问纸材,再决定图稿文件准备,可以省下大量文件管理时间
对 AI 应用与 SaaS(Software as a Service,云端订阅式软件服务)从业者,这个案例也值得参考:很多工具的“高精度模式”其实是行话,实际使用场景根本用不到。把选项分成“铜版纸模式/牛皮纸模式”这类贴近用户的命名,比让用户自己选 300 DPI 或 600 DPI 更直观
下一步建议:把你手上常接的纸材列一遍,标出对应的 DPI 范围,做成团队共享的对照表。往后任何案子进来,先看纸再决定图。这个习惯养成了,印刷发糊与过度处理会同时下降
延伸阅读
FAQ
- 印刷一定要 300 DPI 吗?
- 不一定。DPI 是设计端的设置值,真正决定印刷细节的是“最终印刷尺寸下的有效像素总量”搭配纸张特性。铜版纸可以对应 300 DPI,牛皮纸、艺术纸 200-250 DPI 就足够
- 牛皮纸印刷要多少 DPI?
- 200-250 DPI 已经是上限。牛皮纸的纤维纹路本身就是视觉元素,过高的分辨率会被纸纹吃掉,视觉上看不出差异,还会白白增加文件大小
- 艺术纸需要比铜版纸更高的分辨率吗?
- 正好相反。艺术纸表面通常比铜版纸粗糙,分辨率需求要往下调。棉浆艺术纸 200-250 DPI,细腻款木浆艺术纸可以到 300 DPI
- AI 生成的图片分辨率不够怎么办?
- 先看你印在什么纸上。铜版纸需要 300 DPI 左右,AI 出图通常不足;牛皮纸、艺术纸只需要 200-250 DPI,AI 超分(将低分辨率图放大并补充细节)或直接用原图就有机会过关。盲目拉高分辨率没意义,纸张承载力才是上限
- 怎么判断纸张该用多少 DPI?
- 反向选择法:先看纸材类型(光滑/半粗糙/纤维明显),再看表面处理(涂布/非涂布),最后看纤维粗细。三者交叉后决定 DPI 上限,不要从 DPI 数字反推
相关文章
印刷 × AI 数字化转型周报
把设计师、品牌方与企业出手前用得上的印刷与 AI 实战,整理成一封信,每周寄到你邮箱
麦思免费工具
Imposition calculator and preflight file check — free prepress tools, right in your browser.
麦思集团
需要实际的印刷或礼品服务?
知识看完,下一步交给麦思集团的姊妹品牌——从精致印刷到线上下单与年节礼赠