
数码印刷与胶印,发色原理差在哪里?
先说清楚这点,才知道色差从哪里来
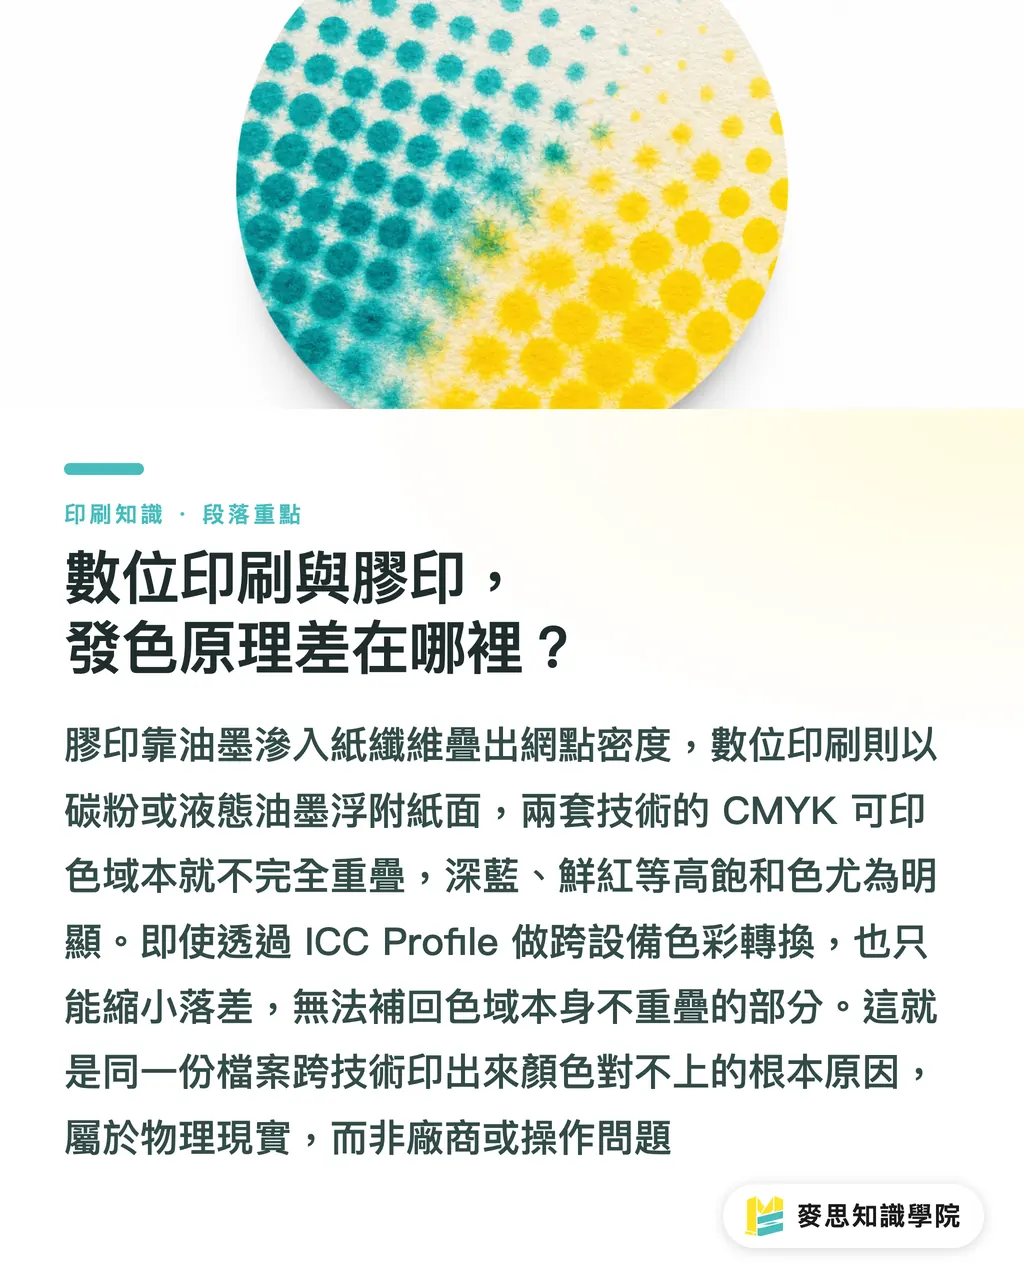
传统胶印用油性油墨,通过印版将油墨转印到承印材料上。油墨渗入纸张纤维,产生「网点增大」(dot gain)的物理效应,版上设计的网点落到纸面后略微扩散,最终颜色的深浅由各色版(C、M、Y、K)叠印后的网点密度决定。整个过程受到纸张吸收率、油墨黏度、印刷速度与环境湿度影响,每个变量都可能让最终色彩小幅偏移
数码印刷分两条路线。碳粉式(静电激光)是干粉静电吸附后热融,颜料颗粒浮在纸面、不渗入纤维,质感与胶印在深色满版或特殊纸材上差异明显;液态油墨式(HP Indigo 是最常见的代表机型)较接近胶印的成色逻辑,色域也相对靠近,但仍不完全一样
核心问题在于:两套技术的 CMYK 可印色域(Color Gamut)不完全重叠。胶印在深蓝、鲜红这类高饱和色上先天有优势;数码印刷在部分中间色调的批次一致性较稳定。这不是厂商的问题,是物理现实。业界处理跨设备色彩一致性的标准做法,是通过 ICC Profile(国际色彩联盟的设备色彩描述文件)在不同设备之间做转换,但转换能力有其极限,色域本身不重叠的部分没法靠转换补回
这就是为什么「档案完全一样,跨技术印出来颜色就是对不上」这件事几乎没法避免
小量追加为什么最容易出色差?
不只跨技术会有问题。就算首刷和追加都用同一种印刷方式,批次色差仍可能出现,而且出问题的环节往往都一样:
・印刷技术被厂商自行替换:试卖批次用数码印,追加时厂商评估数量稍多,主动改成胶印比较划算,结果两批发色原理不同,色差几乎必然出现。合约里若没有指定必须使用同一种技术,厂商有空间自行决定
・首刷没有存下量测数据:只靠目视留一份样品当对照,但打光条件不同、样品久放后颜色微变,都让「对色」变成各说各话的主观争议。CIE Lab 色值是设备无关的绝对数值,不因光源或观看角度变动,这才是跨批比对的基础
・机台状态没有锁定:同一台数码印刷机,更换碳粉批次、感光鼓磨耗达到临界点、车间湿度大幅变化,发色都可能偏移。胶印机台需要定期校色,不同班次操作员调墨习惯不同,跑出来的结果也可能有差
问题不难找。我接触过不少追加色差的纠纷案例,十有八九都卡在第二点:首刷没有留下量测数据,到最后双方只剩目视比对。人眼在不同光源下的判断差异可以相当大,最后往往不是在讨论色差多严重,而是在争执谁的眼睛比较准
G7 与 PSO 认证,各自解决什么问题?
这两套认证的出发点不同,采购需要看清楚才知道该问厂商哪一个
G7 是由 IDEAlliance(国际数字企业联盟)推行的校准方法,核心是统一「灰阶平衡与色调响应」,让不同印刷设备(胶印机、数码印刷机、喷墨打样机)在输出中性灰色时,视觉呈现尽量一致。逻辑是:各设备的灰阶基准如果对齐,大部分的彩色还原也会收拢。通过 G7 Master 认证的厂商,代表他们具备让旗下不同机台维持一致灰阶基准的能力,对需要跨技术追加的采购而言格外有价值
PSO(Process Standard Offset)是欧洲标准,由 FOGRA(德国印刷研究协会)管理,依据 ISO 12647-2 制定,主要针对胶印流程。认证要求厂商的印刷色彩数值(以 CIE Lab 量测)符合规范值,并定期送样接受稽核。这是欧洲高端胶印厂最普遍的色彩品质背书
判断方法其实不复杂:主要跑胶印的,认 PSO;若同一厂商要同时跑数码和胶印并要求两者一致,G7 认证更能保障跨设备的一致性。询价时主动问这个问题,厂商能清楚回答认证状态、量测设备型号与校色周期的,通常是有一套色彩管理的厂商;答不上来、或只说「靠师傅把色」的,追加色差就是赌注
首刷时要做的「跨批色彩护照」
第一批印刷完成后,要立刻做以下四件事。缺了哪一件,后面的追加都可能回到「各说各话」的状态。按照麦策知识学院在协助品牌客户建立采购规范时的标准流程,四个动作最好在收到首刷成品后一周内完成:
① 索取并签认 Press Proof(标准对色样张):在正式量产前,要求厂商提供一份机器打样,特别注意,是在生产机台上输出的打样,不是数码喷墨打样。数码打样是用喷墨机模拟印刷效果,在特殊纸材或深色满版上模拟能力有限;Press Proof 能真实反映量产后的色彩表现。双方在样张上签认并各存一份,这是之后所有追加批次的「原点」
② 量测关键色值并书面存档:请厂商提供或自行委托,用分光光度计测量品牌色(如 Logo 色、主视觉底色)的 CIE Lab 值,以及 CMYK 各色的实测印刷密度值。整理成一页表格,格式越简单越好,目的是让任何厂商拿到都能看懂、照数字比对
③ D50 标准光源下拍摄样张备份:D50 是 5000K 色温的标准对色光源,也是印刷业的统一比色环境。在这个光源下拍摄样张留存,作为视觉辅助参考,但只是辅助,Lab 数值才是主要依据,不要反过来
④ 合约或订单备注中明确指定:要求追加印刷必须使用相同印刷技术(数码或胶印)、相同纸材规格,以及色差容许值 ΔE ≤ 3(一般商业印刷标准),或 ΔE ≤ 2(精品印刷要求)
四步做完就够了。这份文件就是你的「跨批色彩护照」,带着它去任何厂商追加,对方都知道要对齐哪个标准,不必每次重新沟通
验收时如何用 ΔE 数值说话?
ΔE 是色差的量测单位,数值越小代表颜色越接近,是跨批验收唯一客观的语言,人眼的分辨阈值大约落在 ΔE 2 到 3 之间
实务分层参考:
・ΔE 1 以内:几乎无法用肉眼分辨,达到这个等级需要严格的色彩管理流程
・ΔE 1-2:训练过的色彩师才能察觉,适用高要求精品印刷或品牌识别核心物料
・ΔE 2-3:一般商业印刷可接受范围,消费者通常感觉不到差异
・ΔE 超过 5:肉眼可见明显色差,属于不合格批次,应拒收并要求重印
验收时,要求厂商提供追加批次的色彩量测报告,量测位置必须与首刷时一致;或自备分光光度计现场比对。如果厂商没有量测设备、没法提供数字,这本身就是一个警讯,出了色差纠纷,双方没有共同的举证基础
把 ΔE 数值写进合约、同时指定量测设备类型或标准,才是真正保护自己的做法。厂商能不能给出量测数字,也是筛选长期合作厂商的有效指标之一
重点整理
・数码印刷与胶印色域不完全重叠,跨技术追加天生有色差,首刷前就要决定长期用哪套技术并写进合约
・Press Proof(标准对色样张)是每次追加的对色原点,必须在正式量产前在生产机台上输出并双方签认
・品牌色的 CIE Lab 值要在首刷时量测并书面存档,这是跨批比对唯一客观的依据,目视留样在有争议时站不住脚
・G7 认证适合需要跨数码与胶印的场景,PSO 认证主要针对胶印,询价时主动问厂商的认证状态,等于提前筛掉靠眼睛调色的厂商
・ΔE ≤ 3 是一般商业印刷的验收门槛,把这个数字写进合约,验收才不会变成各说各话的主观争议
延伸思考
采购能做的事,在第一批下单时就该做完。补救成本,不管是重印费用、印厂纠纷的时间损耗、还是品牌视觉一致性的折损,往往远大于一开始就做对的代价。建议在询价阶段就把色差管理需求列进规格书:要求厂商说明有无 G7 或 PSO 认证、使用什么设备量测色彩、以及能否承诺 ΔE 容许值。这三个问题能清楚回答的厂商,通常是有料的。至于数码印刷与胶印的技术选择,最好在试卖量决定前就确认量产路线,等量产后才来解决跨技术色差,往往已经太晚。有色彩管理规格建立或印刷采购规范的问题,欢迎联络麦策知识学院顾问团队讨论
FAQ
- 数码印刷追加小量,跟第一批一定会有颜色差异吗?
- 不一定,但风险比胶印高。数码印刷的发色稳定性受碳粉批次、感光鼓磨耗和机台校准状态影响。有定期 G7 校准的厂商,同机台追加的色差通常可控制在 ΔE 3 以内;若厂商没有校色机制,批次色差就难以预测
- Press Proof 和数码打样有什么区别?为什么要用前者?
- 数码打样用喷墨机模拟印刷效果,速度快、成本低,但在特殊纸材、深色满版或特别色上模拟能力有限。Press Proof 是在实际生产机台上输出的样张,能真实反映量产后的色彩表现,也是后续追加批次验收的正式原点
- G7 认证和 PSO 认证有什么区别?应该要求厂商拿哪个?
- G7 由 IDEAlliance 推行,适用于数码印刷与胶印的跨设备色彩统一;PSO 由 FOGRA 管理、依 ISO 12647-2 制定,主要针对胶印流程。若合作厂商以胶印为主,PSO 认证更直接;若需要同一厂商同时跑数码和胶印并确保两者一致,G7 认证更能保障跨设备色彩一致性
- ΔE 验收门槛要设多少才合理?
- 一般商业印刷设 ΔE ≤ 3 即可,消费者通常感觉不到这个范围内的色差。品牌识别要求较高的(如精品包装、企业形象用品、名片),可指定 ΔE ≤ 2。超过 ΔE 5 属于肉眼可见的明显色差,应视为不合格批次要求重印
- 厂商说靠资深师傅把色、不需要认证,这样能接受吗?
- 师傅的眼力可能很准,问题在于没有量测记录可供举证。色差纠纷发生时,双方只能靠目视比对,结果往往各说各话。要求厂商提供追加批次的 Lab 量测报告、并将 ΔE 容许值写进合约,才能让验收有客观依据,出了问题也能有凭有据地处理
相关文章
印刷 × AI 数字化转型周报
把设计师、品牌方与企业出手前用得上的印刷与 AI 实战,整理成一封信,每周寄到你邮箱
工具库
RGB↔CMYK conversion, ΔE color difference and brand color print analysis — free color management tools, computed right in your browser.
麦思集团
需要实际的印刷或礼品服务?
知识看完,下一步交给麦思集团的姊妹品牌——从精致印刷到线上下单与年节礼赠