
Tổng quan
Có một cái bẫy rất nhiều người từng dính phải. Khách hàng mang đến một chi tiết PLA in 3D và nói: “Cứ lấy cái này làm mẫu rồi đúc trực tiếp là được.” Nghe thì mọi thứ đều hợp lý: in rẻ, sửa phiên bản nhanh, vật liệu còn được quảng cáo là phân hủy sinh học. Kết quả là vật đúc ra có các chấm rỗ trên bề mặt, lỗ khí bên trong, kích thước cũng lệch vài phần mười milimét
Vấn đề không nằm ở độ chính xác khi in, mà ở đoạn PLA đi vào khuôn vỏ rồi bị nung cháy để loại bỏ. Cách nó ứng xử trong đoạn này khác hẳn sáp
Khi đưa vật liệu phân hủy sinh học vào sản xuất hàng loạt, thường vướng ngay ở đây: vật liệu có thể mang nhãn môi trường, nhưng sau khi đi vào quy trình hiện có, nó vẫn phải chạy ổn định qua từng điều kiện công nghệ. Vì vậy, điều cần kiểm tra ở đây là điều gì xảy ra khi dùng mẫu PLA trong đúc mẫu chảy, và cần đáp ứng những điều kiện nào để sản xuất hàng loạt
PLA làm mẫu đúc, giai đoạn nung cháy mẫu sẽ xảy ra chuyện gì?
Rủi ro cốt lõi của PLA nằm ở chỗ đây là vật liệu nhiệt dẻo. Khi gia nhiệt, nó sẽ mềm và trương nở trước rồi mới phân hủy, chứ không chảy ra sạch như sáp. Một nghiên cứu gần đây về ứng xử nhiệt của mẫu đúc nền PLA trong đúc nhôm đã kết hợp thí nghiệm với mô phỏng số để phân tích ảnh hưởng của nhiệt độ rót, thời gian điền đầy và thiết kế cửa rót đến độ rỗng và chất lượng vật đúc, đưa vấn đề này từ những kinh nghiệm truyền miệng trở lại một không gian tham số có thể đo lường [1]
Bước mềm và trương nở này là then chốt. Khi sáp được nung cháy, thể tích co lại và khuôn vỏ chịu lực kéo tách ra; còn PLA thì mềm trước rồi nở gần điểm chuyển thủy tinh, tạo lực đẩy hướng ra ngoài lên mặt trong của khuôn vỏ. Nếu khuôn vỏ không đủ dày hoặc quá trình thiêu kết không đồng đều, lực đẩy này chính là điểm bắt đầu của vết nứt
Chất còn sót lại là biến số thứ hai. Nếu carbon dư hữu cơ chưa cháy hết, nhôm lỏng được rót vào sẽ phản ứng với phần carbon đó và sinh khí, trực tiếp biến thành lỗ rỗng bên trong. Đó là lý do cùng một bộ mẫu PLA, chỉ cần thay đổi đường cong thiêu kết, tỷ lệ đạt của vật đúc có thể chênh lệch rất lớn. Khác biệt thường nằm ở độ dung sai của quy trình
Biến số thứ ba được đưa vào từ chính quá trình in: bên trong chi tiết FDM có tỷ lệ infill và các khoảng rỗng giữa các lớp; đường thoát khí của những khoảng này khi nung cháy hoàn toàn khác mẫu sáp đặc. Nếu dùng trực giác của một “mẫu sáp cùng thể tích” để cài đặt thời gian thiêu kết, thông thường bạn sẽ đánh giá thấp thời gian cần thiết
Vì sao độ rỗng là chỉ số đầu tiên để đánh giá tính khả thi?
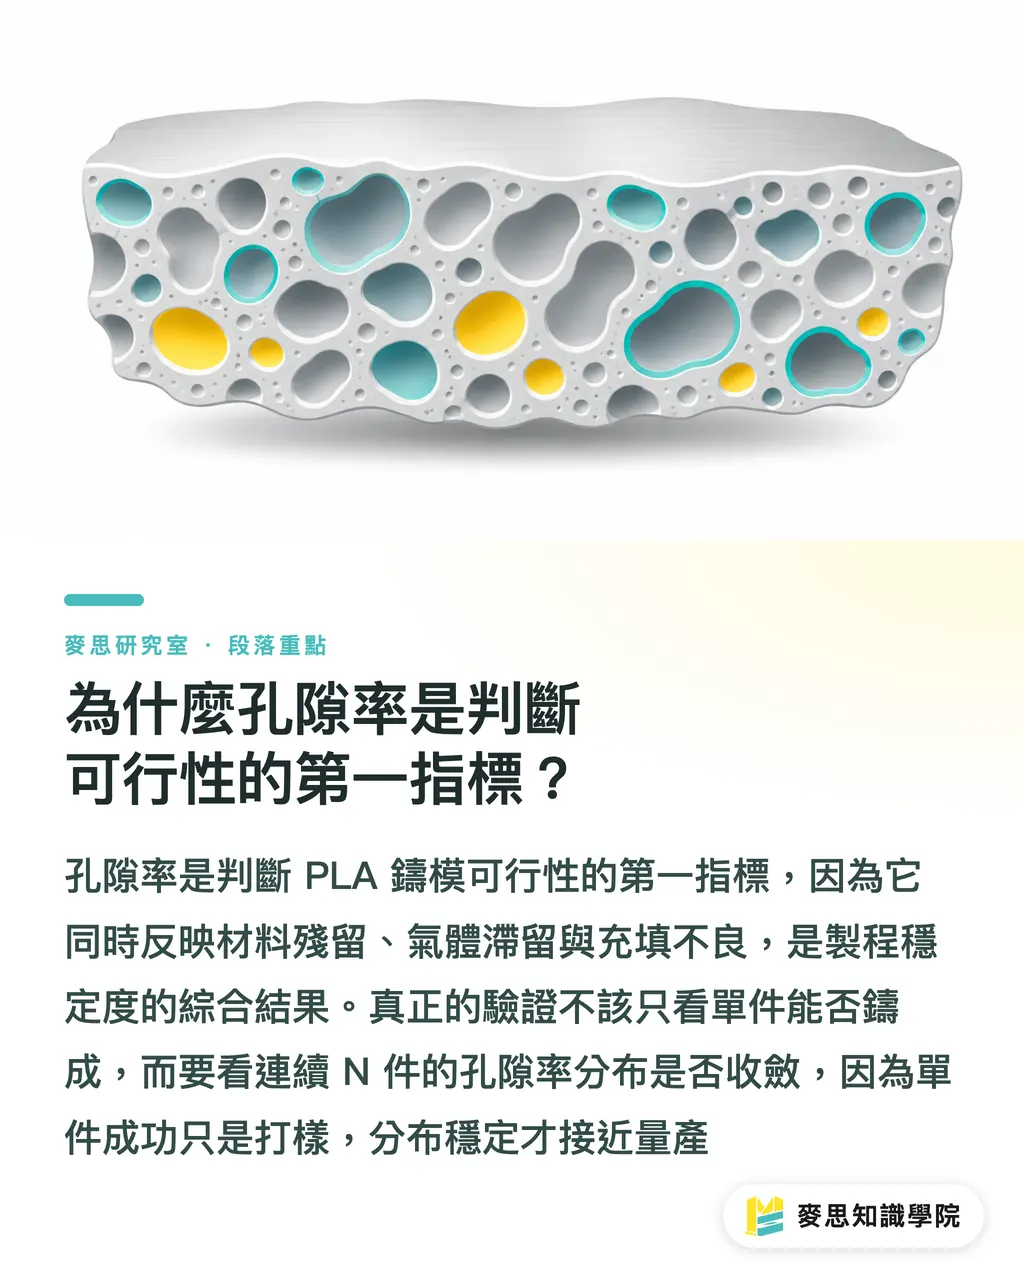
Độ rỗng là nơi vấn đề lộ rõ nhất, vì vật liệu còn sót, khí bị giữ lại và tình trạng điền đầy kém đều phản ánh vào đó. Nghiên cứu nói trên phân tích gắn ba biến là nhiệt độ rót, thời gian điền đầy và thiết kế cửa rót với độ rỗng, tự nó đã cho thấy chúng không phải những núm điều chỉnh độc lập [1]
Ngành đúc nhôm thực ra đã có một đồng thuận lâu dài về chuyện này. Nghiên cứu về quy trình tinh luyện hợp kim nhôm đúc chỉ ra rằng kiểm soát khí và tạp chất trong kim loại lỏng là khâu cốt lõi quyết định chất lượng cuối cùng của vật đúc [4]. Nói cách khác, ngay cả khi phía PLA được xử lý hoàn hảo, nếu hàm lượng khí trong kim loại lỏng không được kiểm soát tốt thì lỗ rỗng vẫn xuất hiện. Điều đó có nghĩa là quy toàn bộ tỷ lệ lỗi cho “vật liệu mới” thường là một phán đoán sai
Tác động tương hỗ giữa các thông số quy trình cũng chẳng có gì mới. Nghiên cứu về chế tạo composite nền nhôm bằng phương pháp đúc khuấy cho thấy chỉ khi tối ưu có hệ thống các thông số khuấy, chất lượng mới được kéo lên mức có thể lặp lại [2]. Đưa cùng logic đó sang mẫu PLA cũng vẫn đúng: chỉ tăng nhiệt độ rót có thể cải thiện khả năng điền đầy, nhưng đồng thời có thể làm vấn đề carbon dư và khí trong kim loại lỏng nặng hơn, hai phía kéo ngược nhau
Đây là nhận định phân tích của tôi: tính khả thi của mẫu PLA không nên được kiểm chứng bằng việc “có đúc ra được một chi tiết hay không”, mà bằng “độ rộng của phân bố độ rỗng của N chi tiết liên tiếp”. Làm được một chi tiết chỉ có thể tính là thử mẫu; làm liên tục mà phân bố độ rỗng vẫn thu hẹp và ổn định, khi đó mới có điều kiện sản xuất hàng loạt
Từ thử mẫu đến sản xuất hàng loạt, vướng ở đâu?
Vướng ở độ rộng của cửa sổ quy trình, không phải ở giá trị tuyệt đối của tính năng vật liệu. Thử mẫu cho phép chỉnh tay và kiểm tra từng chi tiết; sản xuất hàng loạt cần một bộ thông số có thể để chạy hàng trăm chi tiết mà vẫn nằm trong giới hạn quy cách
Quy trình đúc vốn là bài toán cân bằng giữa nhiều lựa chọn. Hướng dẫn kỹ thuật về lựa chọn phương pháp đúc liệt kê có hệ thống điều kiện áp dụng và giới hạn của các tuyến đúc khác nhau, nhắc chúng ta rằng “chọn đúng quy trình” thường hiệu quả hơn “vắt kiệt một quy trình duy nhất” [3]. Nếu cửa sổ của mẫu PLA quá hẹp, phản ứng hợp lý có thể là đổi tuyến công nghệ, thay vì cố ép quy trình đúc mẫu chảy chạy tới giới hạn
Mô phỏng ở đây có giá trị thực sự. Nghiên cứu về đúc nhôm xanh và thông minh dùng tối ưu hóa tích hợp đa quy trình có hỗ trợ mô phỏng, đưa cả mức tiêu thụ năng lượng và chất lượng vào hàm mục tiêu [5]. Điều này đặc biệt quan trọng với vật liệu phân hủy sinh học: động lực đưa PLA vào thường là lợi ích môi trường, nhưng nếu vì thế phải kéo dài thời gian thiêu kết và làm tỷ lệ phế phẩm tăng, tổng dấu chân carbon có thể không giảm mà còn tăng. Phần carbon tiết kiệm được từ vật liệu đã bị cái lò phải nung lâu hơn ăn hết
Đừng bỏ qua nhiệt luyện ở công đoạn sau. Nghiên cứu tối ưu hóa phản ứng hóa già nhân tạo trong đúc khuôn cát chính xác cho thấy cơ tính cuối cùng của vật đúc còn chịu ảnh hưởng đáng kể từ quy trình hóa già tiếp theo. Lấy vật đúc ra khỏi khuôn không có nghĩa là mọi thứ đã được chốt; cửa sổ quy trình phải được tính đến tận khi kết thúc nhiệt luyện
Vậy rốt cuộc nên đánh giá có đưa vào áp dụng hay không thế nào?
Hãy hỏi mục đích sử dụng trước, rồi mới hỏi vật liệu. Thứ tự tôi đề xuất rất thẳng:
・Xác nhận sản lượng và dung sai. Lô nhỏ, dung sai rộng, chi tiết ngoại quan thì mẫu PLA đáng để thử. Chi tiết yêu cầu dung sai chặt, chịu lực hoặc sản lượng lớn, hãy đưa dữ liệu phân bố độ rỗng ra trước rồi hãy nói
・Đưa đường cong nung vào làm biến số độc lập khi thiết kế thí nghiệm. Đừng dùng lại chu trình lò của mẫu sáp. Tỷ lệ infill, chiều dày thành và thiết kế lỗ thoát khí đều phải được đưa vào DOE cùng lúc
・Kiểm tra đồng thời phía kim loại lỏng. Kiểm soát khí và tạp chất là khâu nền tảng của chất lượng vật đúc [4]. Phải loại trừ nhiễu từ phía này trước thì mới có thể quy đúng lỗi cho PLA
・Dùng mô phỏng để thu hẹp phạm vi thử nghiệm. Tối ưu hóa đa quy trình có hỗ trợ mô phỏng đã cho thấy giá trị trong đúc nhôm [5], giúp tiết kiệm thời gian và vật liệu hơn so với thử mò
・Tính năng lượng tiêu thụ vào bài toán bền vững. Nếu động lực đưa vào là lợi ích môi trường, năng lượng thiêu kết và tỷ lệ phế phẩm phải được tính chung
Phải nói rõ ranh giới áp dụng: những đánh giá trên được xây dựng trong bối cảnh đúc mẫu chảy hợp kim nhôm. Nếu đổi sang hợp kim đồng, gang hoặc các vật liệu có nhiệt độ rót cao hơn, rủi ro do PLA còn sót và hiện tượng trương nở sẽ bị khuếch đại hơn nữa, nên phần lạc quan của bài này không còn phù hợp. Tương tự, nếu PLA của bạn đến từ nhà cung cấp khác hoặc dùng thông số in khác, phải xác minh lại ứng xử nhiệt, không thể bê nguyên cửa sổ quy trình của người khác
Vật liệu có nhãn bền vững chỉ có nghĩa là nó đáng được đưa vào đánh giá. Chính độ dung sai của quy trình mới quyết định nó có thể vào dây chuyền hay không. Hai chuyện này đáng được tách ra hỏi cho rõ ngay từ trước khi báo giá
Tóm tắt những điểm chính
Rủi ro của mẫu PLA không nằm ở độ chính xác khi in, mà ở hiện tượng mềm và trương nở trong giai đoạn nung cháy mẫu, cùng hành vi phát khí của carbon dư, vốn khác về bản chất so với mẫu sáp
Độ rỗng là chỉ số đầu tiên để đánh giá tính khả thi của mẫu PLA, vì nó đồng thời phản ánh vật liệu còn sót, khí bị giữ lại và tình trạng điền đầy kém
Một chi tiết đúc thành công chỉ chứng minh thử mẫu khả thi. Tính khả thi khi sản xuất hàng loạt phải được đánh giá bằng việc phân bố độ rỗng của nhiều chi tiết liên tiếp có hội tụ hay không
Kiểm soát khí và tạp chất ở phía kim loại lỏng là nền tảng của chất lượng vật đúc. Nếu chưa loại trừ yếu tố này thì không thể quy chính xác lỗi cho PLA
Nếu năng lượng thiêu kết và tỷ lệ phế phẩm tăng, lợi ích môi trường tổng thể của việc đưa vật liệu phân hủy sinh học vào sử dụng có thể bị triệt tiêu
Suy nghĩ mở rộng
Đối với phía sản xuất in ấn và bao bì, trường hợp mẫu PLA này có ý nghĩa vượt ra ngoài bản thân ngành đúc: nó đưa ra một góc nhìn thực tế khi đưa vật liệu bền vững vào sử dụng. Trước hết hãy xem sau khi đưa vật liệu vào quy trình hiện có, cửa sổ quy trình rộng đến đâu, rồi mới nói đến lợi ích môi trường. Logic tương tự áp dụng cho việc đưa vật liệu nền sinh học lên máy, cửa sổ hàn của màng phân hủy sinh học và tính tương thích gia công sau của vật liệu thay thế giấy-nhựa. Bài học cho phía thiết kế là bảng thông số kỹ thuật nên ghi cả “cửa sổ quy trình”, chứ không chỉ ghi tên vật liệu. AI và công cụ mô phỏng có điểm phát huy rất rõ ở đây: tối ưu hóa tích hợp đa quy trình có hỗ trợ mô phỏng đã chứng minh trong đúc nhôm rằng có thể đồng thời cân bằng chất lượng và mức tiêu thụ năng lượng [5]. Cùng một khung tư duy có thể chuyển sang lựa chọn vật liệu bao bì, biến số lần thử mẫu thành phép tính trong không gian tham số. Với SaaS, bài toán còn bỏ ngỏ là tính di động của dữ liệu. Dữ liệu về ứng xử nhiệt của PLA từ các nhà cung cấp khác nhau, thông số in khác nhau và thiết bị lò khác nhau hiện hầu như chưa có cơ chế chia sẻ. Mỗi nhà máy vẫn đang lặp lại cùng một nhóm DOE. Chỉ khi biến những dữ liệu quy trình này thành tri thức có thể so sánh và tái sử dụng, chúng ta mới có nhiều cơ hội giải quyết tình trạng liên tục thử-sai khi đưa vật liệu bền vững vào sản xuất
Tài liệu tham khảo
[2] Sahu M., Sahu R. (2018). Chế tạo composite nền nhôm bằng kỹ thuật đúc khuấy và tối ưu hóa các thông số của quá trình khuấy. Advanced Casting Technologies. DOI: 10.5772/intechopen.73485
[3] Các lựa chọn quy trình đúc. Aluminum Castings Engineering Guide. DOI: 10.31399/asm.tb.aceg.t68410021
[4] Rizaeva N., Tursunbaev S., Tadjiev N. và cộng sự (2026). Nghiên cứu quy trình tinh luyện hợp kim nhôm đúc. American Journal of Applied Science and Technology. DOI: 10.37547/ajast/volume06issue03-13
[5] Liu W., Zhao C., Peng T. và cộng sự (2023). Tối ưu hóa tích hợp đa quy trình có hỗ trợ mô phỏng cho đúc nhôm xanh và thông minh. Applied Energy. DOI: 10.1016/j.apenergy.2023.120831
FAQ / Câu hỏi thường gặp
- Các chi tiết PLA in 3D có thể dùng trực tiếp làm mẫu cho đúc mẫu chảy không?
- Về mặt kỹ thuật là có thể, nhưng PLA không chảy ra sạch như sáp. Khi gia nhiệt, nó mềm và trương nở trước rồi mới phân hủy, có thể làm nứt khuôn vỏ và để lại carbon dư. Nghiên cứu gần đây đã dùng thí nghiệm và mô phỏng số để phân tích ứng xử nhiệt của mẫu đúc nền PLA trong đúc nhôm, cũng như ảnh hưởng của nhiệt độ rót, thời gian điền đầy và thiết kế cửa rót đến độ rỗng [1]
- Khuyết tật vật đúc thường gặp nhất khi dùng mẫu PLA là gì?
- Rỗ khí là khuyết tật thường gặp nhất. Nguyên nhân gồm khí sinh ra khi carbon dư của PLA phân hủy, thoát khí không thuận trong lúc nung cháy mẫu và thông số điền đầy không phù hợp. Vì vậy, độ rỗng là chỉ số đầu tiên để đánh giá độ ổn định của quy trình dùng mẫu PLA
- Lỗ rỗng có nhất thiết do PLA gây ra không?
- Không nhất thiết. Hàm lượng khí và việc kiểm soát tạp chất trong kim loại lỏng của hợp kim nhôm cũng là khâu cốt lõi quyết định chất lượng vật đúc [4]. Nếu chưa loại trừ nhiễu từ phía kim loại lỏng mà đã quy toàn bộ tỷ lệ lỗi cho PLA thì thường là đánh giá sai
- Dùng PLA thay cho mẫu sáp có nhất thiết thân thiện với môi trường hơn không?
- Không nhất thiết. Nếu thời gian thiêu kết kéo dài và tỷ lệ phế phẩm tăng, năng lượng lò tiêu thụ thêm cùng công đoạn làm lại có thể triệt tiêu lượng carbon tiết kiệm được ở phía vật liệu. Nghiên cứu về tối ưu hóa tích hợp đa quy trình có hỗ trợ mô phỏng đã đưa mức tiêu thụ năng lượng và chất lượng vào cùng mục tiêu tối ưu của đúc nhôm [5]. Việc đánh giá đưa vào áp dụng cũng nên nhìn toàn bộ quy trình theo cùng một cách
- Trong trường hợp nào không nên dùng mẫu PLA?
- Với chi tiết chịu lực yêu cầu dung sai chặt, sản xuất hàng loạt ổn định, hoặc ứng dụng dùng hợp kim đồng hay gang có nhiệt độ rót cao hơn, rủi ro trương nở và tồn dư của PLA sẽ bị khuếch đại. Nên lấy dữ liệu phân bố độ rỗng của nhiều chi tiết liên tiếp trước khi quyết định
Bài viết liên quan

Bản tin In ấn × AI hàng tuần
Kiến thức in ấn và AI mà nhà thiết kế, thương hiệu và doanh nghiệp dùng được trước khi bắt tay — một email mỗi tuần
Công cụ miễn phí MINDS
Tách nền AI, tạo sticker LINE, tính gáy sách & bình bản — đều miễn phí, chạy ngay trên trình duyệt, không cần tải lên.
Tập đoàn MINDS
Cần dịch vụ in ấn hoặc quà tặng thực tế?
Từ in ấn cao cấp đến đặt hàng online và quà Tết — các thương hiệu thành viên của Tập đoàn MINDS lo phần còn lại.