
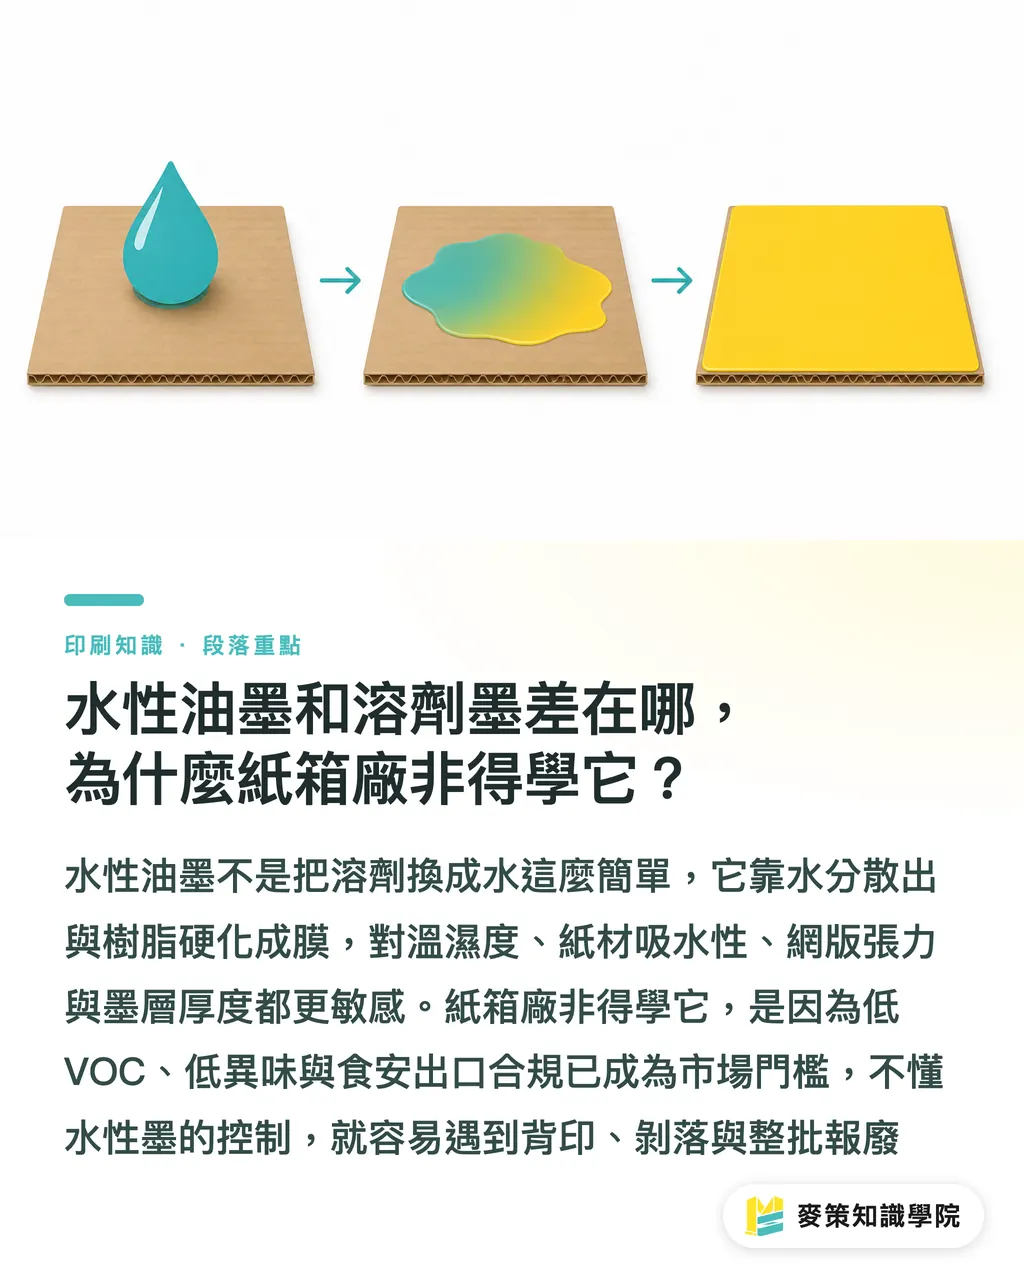
Qual é a diferença entre tinta à base de água e tinta solvente, e por que uma fábrica de caixas precisa aprender isso?
A tinta à base de água, ou Water-based Ink, usa água como principal veículo e seca por evaporação da água combinada à cura por reticulação da resina. Ela é comum em processos de serigrafia, ou Screen Printing, também chamada de impressão silk-screen, para caixas de papelão ondulado, sacolas de papel e cartuchos. A maior diferença em relação às tintas solventes, ou Solvent-based Ink, tradicionalmente usadas por muitas fábricas de caixas em Taiwan, está nos voláteis e no mecanismo de secagem: a tinta solvente seca rápido na superfície porque o solvente evapora; a tinta à base de água precisa que a água realmente saia da camada de tinta e que a resina endureça para a impressão se estabilizar
Isso parece só uma diferença química, mas na linha vira uma sequência inteira de diferenças de comportamento. Eu já vi muitos casos de fábricas de caixas migrando pela primeira vez para tinta à base de água: a máquina era a mesma, o rodo era o mesmo, a equipe era a mesma, mas o lote inteiro saía com set-off ou descascava. O problema não é que “tinta à base de água é ruim”. O ponto é que ela reduz a tolerância a variações de ambiente, como temperatura e umidade, às características do papel, como a proporção de fibra reciclada, à tensão da tela e à espessura da camada de tinta. Se você não acompanha de perto, ela cobra
Nos últimos anos, o setor passou a tratar a tinta à base de água como padrão principalmente por pressão ambiental e de segurança alimentar: ela emite menos VOC, ou compostos orgânicos voláteis, deixa menos odor no impresso e oferece risco regulatório muito menor que a tinta solvente para clientes de marca que lidam com embalagens para contato posterior com alimentos ou exportação. Em outras palavras, tinta à base de água não é mais uma opção. É o ingresso para trabalhar com serigrafia em caixas hoje
Primeiro ponto crítico: secagem insuficiente, caixas empilhadas e set-off
A falha mais comum da tinta à base de água em caixas de papelão ondulado é a sequência “secagem insuficiente → set-off”, quando a camada de tinta transfere para o verso ou para a folha de cima durante o empilhamento. A causa é simples: a água dentro da camada de tinta ainda não saiu, e as peças já foram empilhadas no palete
A primeira variável a controlar é a temperatura de secagem. Pela experiência de muitas fábricas de caixas em Taiwan, a zona de secagem após a impressão precisa chegar pelo menos a 80-100°C, para forçar a saída da água antes do empilhamento. O pré-aquecimento por infravermelho, ou IR Pre-heat, é o reforço de menor custo: antes de entrar na impressora, a superfície do papel fica levemente aquecida, e a aderência da tinta à base de água fica bem mais estável. Muitos iniciantes acham que precisam trocar para um grande forno de secagem, mas muitas vezes um único tubo IR já reduz bastante a taxa de set-off
Depois vem a umidade do ambiente. Em Taiwan, é comum a fábrica ficar abafada durante o dia e, depois da chuva da tarde, a umidade subir para 80%. Nessa condição, mesmo elevando a temperatura, o ritmo de secagem continua atrasado. Na prática, quando se usa desumidificação para manter a área de impressão abaixo de 60% de umidade, o problema de set-off já cai pela metade
A sequência de operação que eu recomendo é sempre este SOP:
・1. Primeiro meça a temperatura da superfície do papel antes da entrada na impressora. Se estiver abaixo da temperatura ambiente normal, ligue o pré-aquecimento IR
・2. Depois verifique se a zona de secagem se mantém estável em 80-100°C e se a velocidade de passagem dá tempo suficiente para a camada de tinta secar
・3. Confirme a umidade da área de impressão e da área de empilhamento. A meta é manter abaixo de 60%
・4. Só no fim volte para avaliar se o volume de tinta está excessivo ou se o rodo está depositando tinta demais
Depois desses quatro passos, a maioria dos casos de set-off se resolve. Pular etapas, por exemplo mexer direto na tinta ou trocar o rodo, costuma só desperdiçar uma pilha de caixas
Segundo ponto crítico: baixa aderência, papelão reciclado que solta tinta ao raspar
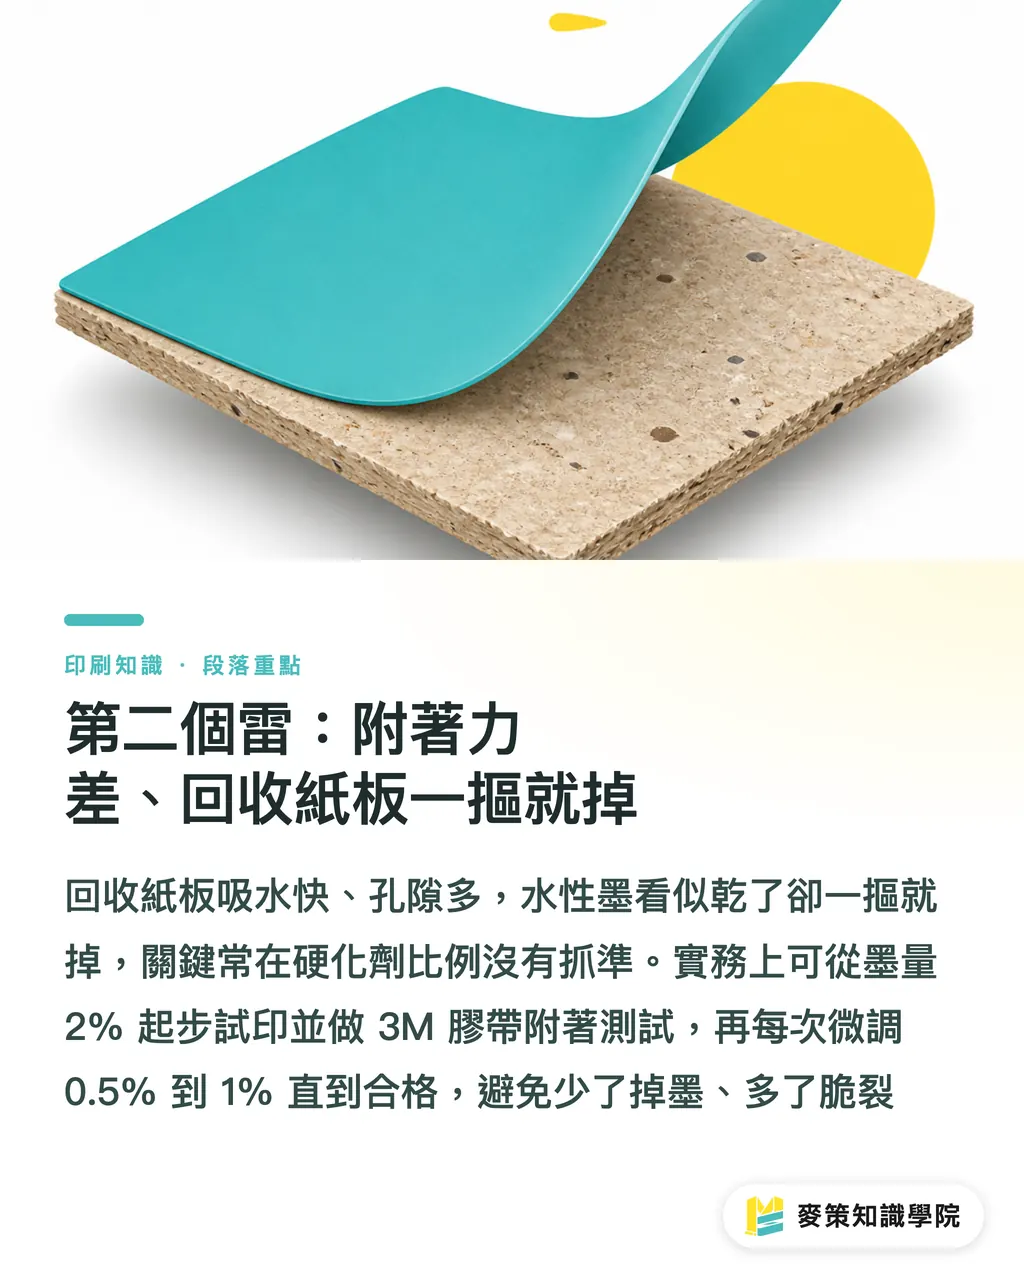
O papelão reciclado, ou papelão ondulado com alta proporção de fibras recicladas, RCB, absorve água rápido e tem muitos poros na superfície. A tinta à base de água parece seca, mas basta raspar para sair. Esse é o segundo grande ponto crítico
A causa principal é a dosagem errada do agente de cura, ou agente de reticulação, Curing Agent ou Hardener. Sua função é levar a resina da camada de tinta além da “secagem física”, para a “reticulação química”. Só assim a aderência aguenta. Pouco agente causa desprendimento da tinta. Em excesso, a camada fica quebradiça e trinca quando o impresso é dobrado
Na prática, para peças de grande área e baixa exigência de atrito, como caixas de papelão, a dosagem do agente de cura costuma ficar entre 2-4% sobre o volume de tinta. Acima de 5%, começam os efeitos colaterais: fragilidade da película e redução do pot life. Para um trabalho com um papel desconhecido, eu recomendo assim:
・1. Primeiro faça uma prova com a tinta sem agente de cura e observe a velocidade de secagem
・2. Depois comece com 2% de agente de cura, imprima um teste e faça o teste de aderência com fita, como fita 3M. Se a fita não arrancar a tinta, está aprovado
・3. Se a tinta sair, aumente a dosagem. 0,5-1%, até passar no teste
・4. Depois de aprovado, registre a proporção e as condições de temperatura e umidade da fábrica, para usar como referência futura no mesmo papel
O valor desse processo é transformar “aderência” de palpite em ação mensurável e repetível. Para fábricas pequenas e médias de caixas em Taiwan, o maior risco é o “o mestre disse que está OK, então pode entregar”. Aí o lote chega ao cliente, dobra duas vezes, solta tinta e volta inteiro
Terceiro ponto crítico: entupimento da tela, metade da tiragem vira uma mancha
Entupimento da tela, ou Mesh Clogging, é quando a tinta bloqueia as aberturas da tela, ou Screen, na malha, Mesh, cujo número indica a quantidade de fios por polegada. Isso impede a passagem da tinta em áreas locais ou grandes, gerando falhas de cobertura ou borrões na impressão. Com tinta à base de água, o problema é mais evidente do que com tinta solvente, porque a resina e os pigmentos deixados após a secagem tapam a malha. A tinta solvente, por outro lado, costuma ser redissolvida com mais facilidade pelo próprio solvente
Os primeiros sinais de entupimento geralmente aparecem como “a segunda impressão ficou mais clara que a primeira” ou “certas áreas da mesma tela nunca recebem tinta de modo uniforme”. A sequência de correção também tem SOP:
・1. Primeiro confira o ângulo do rodo. Muito vertical, ele empurra tinta para dentro da malha. Muito deitado, não limpa direito
・2. Depois verifique se a viscosidade da tinta, Viscosity, medida normalmente em cps ou mPa·s, está alta demais. Viscosidade alta indica que evaporou água demais e a tinta começou a engrossar. Nesse ponto, só mexer no rodo não resolve; é preciso repor água ou adicionar solvente adequado para voltar à viscosidade de trabalho
・3. Confirme se a tensão da tela é suficiente. Quando a tensão fica abaixo de 18 N/cm, a tinta se acumula no fundo da tela e a recuperação fica difícil
・4. Só no fim avalie se a malha é fina demais, se precisa trocar para uma malha mais aberta ou usar uma formulação com menor tendência a entupimento
O que realmente derruba a máquina é insistir até a tela entupir de vez. Ao primeiro sinal, pare, lave a tela e reaplique a tinta. Isso economiza muito mais tempo do que forçar o lote inteiro e depois ter que lavar tudo
Para fábricas pequenas e médias, os três investimentos que mais valem a pena ao começar com tinta à base de água
Quando uma fábrica de caixas passa a tratar a tinta à base de água como processo principal, os três investimentos mais rentáveis não são máquinas novas. São: um tubo de pré-aquecimento IR, um termo-higrômetro preciso e um SOP de dosagem entre agente de cura e tinta. Os três juntos custam menos da metade de uma secadora nova, mas atacam diretamente os três principais modos de falha: set-off, aderência e entupimento da tela
Para embalagens de clientes de marca com exigência mais alta, como caixas de cosméticos ou caixas de acessórios 3C, aí sim vale considerar túneis de secagem mais avançados e sistemas automáticos de controle de viscosidade. Antes disso, fazer bem o básico já pode levar o rendimento da linha de pouco mais de 70% para acima de 90%
Na primeira implantação, vale trabalhar com uma gráfica que aceite fazer provas em pequena escala e que conheça fornecedores de tinta à base de água, como a MINDS. Primeiro estabeleça a relação entre materiais, papel e parâmetros. Depois, na produção em volume, você não passa a tiragem inteira pisando em problema. Se quiser fazer uma avaliação inicial da introdução de tinta à base de água na sua própria linha, também dá para conversar com a equipe de consultoria da Academia do Conhecimento Mai Strategy e organizar antes os parâmetros de produção e a ficha de materiais
Resumo dos pontos principais
・Tinta à base de água não é apenas “uma tinta mais ecológica”. É um processo que exige controle simultâneo de temperatura, umidade e agente de cura
・Em casos de set-off, controle primeiro a umidade e a temperatura do papel, depois fale em volume de tinta. Na maioria das situações, o problema se resolve no ambiente
・Agente de cura em 2-4% é o ponto ideal para a maioria dos casos em caixas de papelão. Acima de 5%, a camada de tinta tende a ficar quebradiça
・O alerta de entupimento da tela é: “a segunda impressão ficou mais clara que a primeira”. Viu isso, pare e lave a tela. Não force
・Para fábricas pequenas e médias, os três investimentos mais rentáveis são pré-aquecimento IR, termo-higrômetro e SOP do agente de cura, não uma máquina nova
Para pensar além
Para fábricas pequenas e médias de caixas em Taiwan, a barreira da tinta à base de água não está na química. Está na disciplina de processo. Quando a equipe registra temperatura e umidade, mantém uma tabela de dosagem do agente de cura e documenta o SOP do ângulo do rodo para a troca de turno, a tinta à base de água deixa de depender da mão do operador veterano e vira um processo que outra pessoa também consegue reproduzir
O próximo passo é simples: escolha uma linha principal e registre todos os parâmetros por duas semanas, incluindo temperatura, umidade, proporção de agente de cura, viscosidade da tinta e ângulo do rodo. Transforme isso em um pequeno manual de processo da própria fábrica. Depois estenda o manual para uma segunda linha, e o rendimento da produção passa a ficar estável. Esse caminho não custa caro. Custa disciplina
Leitura complementar
FAQ
- Quais são as três falhas mais comuns da tinta à base de água em caixas de papelão ondulado?
- Secagem insuficiente causando set-off, baixa aderência em papelão reciclado e entupimento da tela após a secagem da tinta, levando à parada da máquina. A ordem correta é controlar primeiro o ambiente e a proporção dos materiais, depois mexer nos parâmetros da máquina
- O que fazer quando a tinta à base de água causa set-off?
- Pré-aqueça a superfície do papel com infravermelho, garanta que a zona de secagem esteja em 80-100°C, mantenha a umidade da área de impressão abaixo de 60% e só depois ajuste o volume de tinta e o rodo
- Tinta à base de água precisa de agente de cura? Qual é a proporção?
- Sim. Para peças de grande área e baixa exigência de atrito, como caixas de papelão, a dosagem recomendada de agente de cura é de 2-4%. Acima de 5%, a película tende a ficar quebradiça e o tempo de uso da mistura diminui
- Como resolver entupimento de tela com tinta à base de água?
- Primeiro verifique o ângulo do rodo e a viscosidade da tinta. Depois confirme se a tensão da tela é suficiente, de preferência acima de 18 N/cm. Só no fim considere trocar a malha ou usar uma formulação com menor tendência a entupimento
- A diferença de custo entre tinta à base de água e tinta solvente é grande?
- A diferença no preço da tinta em si não é grande. O custo real está no consumo de energia para secagem e no controle ambiental, mas em troca vêm menor VOC e uma margem melhor de conformidade em segurança alimentar. No conjunto, a migração vale a pena
Artigos relacionados
Boletim semanal Impressão × IA e transformação digital
Reunimos práticas de impressão e IA úteis para designers, marcas e empresas antes de agirem, em um único e-mail, enviado toda semana à sua caixa de entrada
Ferramentas gratuitas MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
Precisa de serviços reais de impressão ou brindes?
Depois do conhecimento, o próximo passo fica com as marcas irmãs do Grupo MINDS — da impressão premium a pedidos on-line e presentes de fim de ano