
서론: 평량을 다시 정의해야 하는 이유
종이 평량은 그저 숫자 하나로 보이지만, 실제로는 인쇄 사양을 정할 때 가장 많은 것이 걸려 있는 단일 변수다. 이 장에서는 문제를 먼저 정의하고, 이 글의 기여와 대만 업계와의 관련성을 설명한다
중국어권 인쇄 현장에서는 오래전부터 '파운드 수'라는 말로 종이의 두께와 빳빳함을 가리켜 왔다. 하지만 실제 계량 기준은 gsm(grams per square metre, 제곱미터당 그램 수), 곧 1제곱미터짜리 종이 한 장의 질량이다. 이 글의 분석으로는 바로 이 정의가 현장에서 가장 흔한 오해의 출발점이다. gsm은 '단위 면적당 무게'를 재는 값인데, 사용자가 정말 궁금해하는 것은 '두께'와 '빳빳함'이라는 물리적 감각이기 때문이다. 무게, 두께, 빳빳함은 서로 밀접하게 연관되지만 같은 값이 아니다. 용지 선택에서 사고가 나는 지점이 바로 이 틈이다
문제는 세 가지 층위로 좁혀진다
・첫째, 같은 gsm이라도 지종에 따라 촉감과 시각적 두께가 전혀 다르게 나타난다
・둘째, 평량이 높다고 무조건 좋은 것이 아니다. 특정 임계값을 넘으면 접지 크랙 같은 후가공 불량이 생긴다
・셋째, 디지털 인쇄와 오프셋 인쇄는 허용하는 평량 범위가 달라서 사양을 제조 공정 사이에 그대로 옮길 수 없다. 이 세 층위가 합쳐져 이 글이 답하려는 핵심 질문이 된다. 명함부터 패키지까지 이어지는 전체 용도에서 평량을 어떻게 체계적으로 고를 것인가
이 글의 기여는 품목별 실무 경험에 흩어져 있던 평량 지식을, 검색하고 인용할 수 있는 판단 기준 프레임워크로 다시 정리했다는 데 있다. 정적인 대조표 한 장을 내놓는 데 그치지 않는다. 대만 디자인·인쇄 업계에서 이 주제는 현실적으로 중요하다. 현지 시장은 중소 인쇄소와 프리랜서 디자이너가 중심이고, 사양 소통이 구두 경험 전달에 크게 기대고 있다. 체계적인 공통 언어가 없으니 재인쇄, 반품, 비용 분쟁이 잦다. 명확한 평량 기준을 세우면 이런 소통 비용을 줄이는 데 도움이 된다
선행 논의와 현황: 기존 논의의 세 갈래와 빈틈
종이 평량에 관한 기존 논의는 크게 세 갈래로 나뉜다. 서로 보완 관계지만 하나로 합쳐진 적은 드물다. 이 장에서는 세 갈래를 먼저 살펴보고, 이 글이 파고드는 빈틈의 위치를 잡는다
첫 번째 갈래는 '품목 대조' 접근이다. 최종 용도에서 출발해 인쇄물 품목별 적정 평량 구간을 제안하는 방식이다. 사무 문서와 전단은 80~120 gsm, DM과 리플릿 내지는 157~200 gsm, 명함과 표지는 250~350 gsm, 고급 패키지와 스티커 원지는 대체로 400 gsm 이상으로 잡는다. 이 글의 분석으로는 이 갈래의 장점은 바로 쓸 수 있고 찾기 빠르다는 점이다. 약점은 평량을 표만 보면 되는 독립 변수로 취급해서 지종, 인쇄 공정, 후가공 방식이 서로 영향을 주는 부분을 놓친다는 것이다
두 번째 갈래는 '재료 특성' 접근이다. 종이의 물리 구조에서 출발한다. 코팅지(아트지 등)는 표면을 캘린더 처리해서 섬유가 충전제와 코팅층으로 눌려 다져지기 때문에, 같은 gsm에서 매끄럽고 시각적으로는 더 얇고 빳빳해 보인다. 반면 비코팅지(모조지 등)는 섬유가 푹신하고 눌리지 않아서 같은 gsm에서 더 도톰하고 잉크를 빨아들인다. 이 관점은 첫 번째 갈래의 맹점을 메운다. '무게는 같은데 체감은 다르다'는 현상의 원인이 종이의 벌크(bulk, 부피감) 차이라는 것을 짚어 주기 때문이다
세 번째 갈래는 '공정 호환성' 접근이다. 인쇄 및 후가공 설비가 평량에 두는 물리적 한계를 다룬다. 디지털 인쇄는 급지와 정착 방식 때문에 두꺼운 종이에 민감하고, 오프셋 인쇄는 두꺼운 종이를 더 잘 받아낸다. 초고평량지는 접지선에서 갈라질 위험이 있고, 이 위험은 지목(종이결) 방향과 연결된다. 이 글의 분석으로는 이 갈래가 실무에서 가장 결정적인데, 디자이너를 대상으로 한 입문 자료에서는 가장 자주 빠진다
종합하면 세 갈래는 각각 성립하지만, 이를 하나의 일관된 의사결정 흐름으로 꿰맨 논의는 드물다. 지금 비어 있는 것은 용도, 지종, 공정의 세 축을 한꺼번에 담는 통합 기준이다. 그래서 '같은 300 gsm인데 두 업체의 견적과 촉감이 왜 이렇게 다른가' 같은 구체적인 의문 앞에서 사용자가 스스로 추론하기 어렵다. 이 통합의 빈틈이 이 글의 출발점이다
핵심 분석 1: gsm, 두께, 빳빳함의 비선형 관계
용지 선택의 첫걸음은 gsm을 '두께의 대명사'가 아니라 '무게의 척도'로 되돌려 놓는 것이다. 이 장에서는 세 가지의 관계 메커니즘을 풀어 본다
gsm은 단위 면적당 질량을 재는 값이다 [1]. 두께(µm 또는 mm 단위)는 gsm과 종이 밀도가 함께 결정하며, 두께와 벌크는 표준에서도 평량과 별개의 측정 항목이다 [2]. 같은 지종 안에서는 gsm이 높을수록 대체로 두께도 커져서 양의 상관을 보인다. 그래서 한 지종 안에서 고르는 상황이라면 gsm으로 두께를 가늠해도 대체로 무방하다. 문제는 지종을 넘나드는 비교다. 코팅지는 밀도가 높아 단위 무게당 차지하는 부피가 작으므로 같은 gsm에서 더 얇다. 비코팅지는 밀도가 낮고 벌크가 높아서 같은 gsm에서 더 두껍다. 즉 200 gsm 모조지의 물리적 두께가 250 gsm 아트지와 비슷하거나 오히려 더 클 수 있다
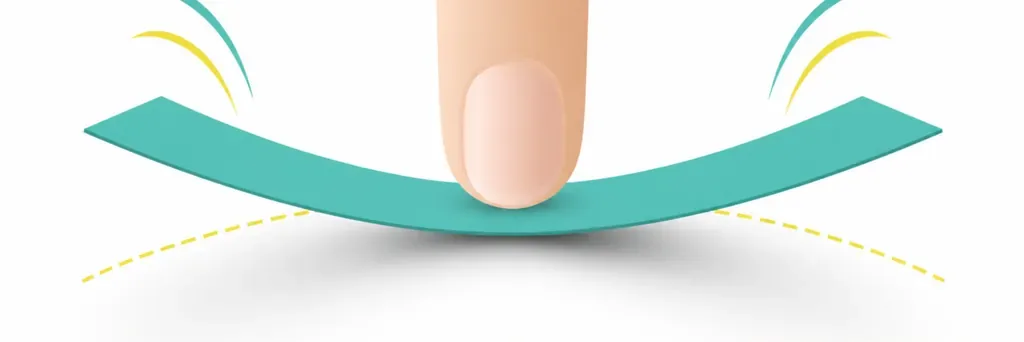
빳빳함(stiffness)은 또 하나의 독립된 차원이며, 표준화된 굽힘 저항 측정법도 이미 있다 [3]. 빳빳함은 대략 두께의 세제곱에 비례한다. 재료역학에서 보의 굽힘 강성 원리를 종이에 확장한 것이다. 이 글의 분석으로는 이 비선형 관계가 자주 간과되는 현상을 설명해 준다. 평량을 조금만 올려도 빳빳함이 크게 뛴다는 점이다. 250 gsm에서 300 gsm으로 올리면 무게는 20%밖에 늘지 않지만 빳빳함의 증가폭은 훨씬 클 수 있다. 명함이 '흐물흐물'에서 '단단함'으로 바뀌는 체감의 분기점이 대체로 280~350 gsm 구간에 오는 물리적 이유가 이것이다
여기서 첫 번째 판단 기준이 나온다. 용지를 고를 때는 gsm, 지종, 목표 체감을 한꺼번에 따져야 하고, 지종이 다른 종이를 gsm 하나로 비교해서는 안 된다. 고객이 '좀 더 두툼한 명함'을 요청할 때 gsm을 올리는 것은 여러 경로 중 하나일 뿐이다. 벌크가 더 높은 비코팅지로 바꾸거나 양면 합지 구조를 택해도 다른 비용으로 비슷한 빳빳함에 닿을 수 있다
이 절의 결론은 이후 분석의 토대가 된다. 평량은 고립된 변수가 아니며, 모든 대조표에는 지종이라는 전제가 붙어야 의미가 있다
핵심 분석 2: 촉감의 지각 메커니즘과 코팅 변수
촉감은 용지 선택에서 가장 주관적이면서도 검수 기준으로 가장 자주 쓰이는 차원이다. 이 장에서는 촉감이 통제 가능한 물리 변수로 어떻게 구성되는지 분석한다
촉감은 하나의 감각이 아니라, 최소한 분리 가능한 세 개의 지각 채널을 포함한다. 표면 촉감(매끈함 또는 거침), 무게감(손에 쥘 때의 묵직함), 빳빳함(구부릴 때의 복원력)이다. 코팅 여부는 주로 첫 번째 채널에 영향을 준다. 코팅지는 코팅층이 섬유 사이 빈틈을 메워서 표면이 매끄럽고 반사가 고르다. 그래서 아트지는 만지면 매끈하고, 망점이 선명하며, 채도가 풍부하게 나온다. 비코팅지는 섬유 질감이 살아 있어 촉감이 따뜻하고 약간 까슬하다. 잉크가 섬유 속으로 스며들면서 채도는 낮아지고 어두운 부분은 회색기가 돈다. 사진이나 고채도 비주얼을 인쇄했을 때 비코팅지가 '칙칙해 보이는' 이유가 이것이다
실제로 이 세 채널은 서로 독립적으로 조절할 수 있고, 덕분에 디자인 결정의 폭이 넓어진다. 이 글의 분석으로는 고평량 비코팅지 명함은 '묵직한 무게감'과 '따뜻한 표면 촉감'을 동시에 줄 수 있고, 같은 평량의 아트지로는 이 조합을 흉내 내기 어렵다. 반대로 브랜드가 정교하고 선명한 비주얼을 원한다면 표면 촉감과 인쇄 재현 면에서 코팅지가 유리하다. 따라서 촉감 선택은 본질적으로 브랜드 포지셔닝을 물질로 옮기는 일이지, 단순히 '두꺼울수록 고급'인 것이 아니다
구매 검증 관점에서 촉감의 주관성은 '실물 종이 샘플 요청'을 빼놓을 수 없는 절차로 만든다. 화면은 무게감과 빳빳함을 전달하지 못하고, gsm 숫자는 표면 촉감을 표현하지 못한다. 이 글의 분석으로는 올바른 샘플 확인 절차는 공급업체에 '지정 지종, 지정 평량'의 실물 샘플을 요구하고, 최종 결정 전에 직접 넘겨 보면서 세 지각 채널이 기대와 맞는지 확인하는 것이다. 품목에 후가공(라미네이팅, 톰슨 등)이 들어간다면 가공 후 상태의 샘플까지 받는 편이 좋다. 라미네이팅은 표면 촉감과 빳빳함을 바꾸기 때문이다
이 절에서 두 번째 판단 기준이 나온다. 촉감은 숫자로 다 설명되지 않으며, 실물 샘플 확인은 사양 결정에서 선택이 아니라 필수 단계다
핵심 분석 3: 공정 한계와 초고평량지의 접지 크랙 임계점
평량 선택의 상한을 정하는 것은 미적 취향이 아니라 인쇄와 후가공의 물리적 한계다. 이 장에서는 흔히 과소평가되는 이 제약들을 분석한다
첫 번째 한계는 인쇄 공정에서 나온다. 디지털 인쇄는 토너나 액체 토너를 정착시키는 방식이라 급지 롤러의 정밀한 이송과 정착 유닛의 열압에 의존하고, 종이 두께와 강성에 민감하다. 설비 사양을 넘는 두꺼운 종이는 걸림이나 정착 불량이 생기기 쉽다. 오프셋 인쇄는 실린더로 잉크를 전사하므로 고평량지를 더 잘 받아주며, 400 gsm 이상의 판지도 흔히 인쇄한다. 이 글의 분석으로는 이 차이가 실무에 직접 영향을 준다. 같은 디자인을 디지털 소량으로 샘플 인쇄한 뒤 오프셋으로 대량 생산할 계획이라면 두 공정에서 쓸 수 있는 평량이 같은지 확인해야 한다. 그렇지 않으면 샘플 촉감과 양산품이 달라질 수 있다
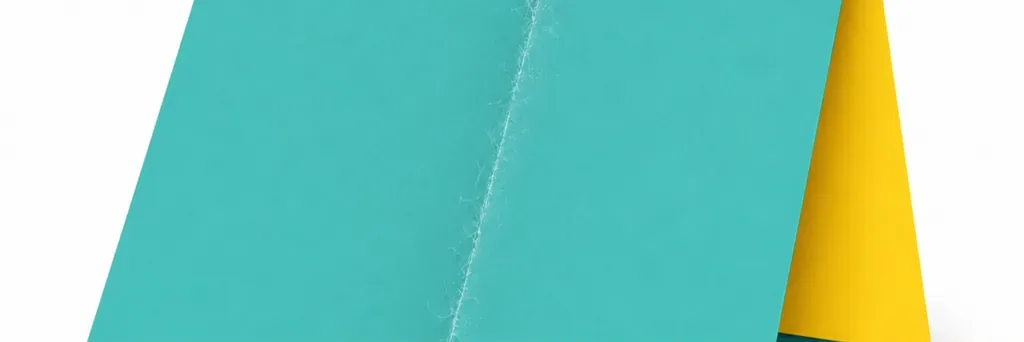
두 번째 한계는 후가공에서 나오고, 그중 접지선 크랙이 가장 전형적인 불량이다. 종이 평량이 일정 임계값을 넘으면(실무적으로는 250 gsm 이상부터 주의가 필요하다) 바로 접었을 때 바깥쪽 섬유가 연신 한계를 넘어 끊어지면서 접지선에 하얀 균열이 생긴다. 흔히 '터짐' 또는 '크랙'이라고 부르는 현상이다. 코팅지의 크랙 정도는 펄프 섬유 조성과 고해 조건과도 관련이 있다 [4]. 해법은 접지선에 미리 '오시(creasing)'를 넣는 것이다. 무딘 칼로 홈을 눌러 섬유가 안쪽으로 접히도록 유도해서 바깥쪽 인장을 줄인다. 이 글의 분석으로는 이 메커니즘을 이해하는 가치는 '초고평량지를 접을 수 있나'라는 경험상의 금기를 미리 막을 수 있는 공정 문제로 바꿔 준다는 데 있다
세 번째 한계는 지목(grain direction) 방향과 밀접하게 관련되며, 가장 자주 무시되는 변수이기도 하다. 종이는 초지 과정에서 섬유가 기계 진행 방향으로 늘어서서 종목과 횡목이 생긴다. 지목 방향을 따라 접으면 잘 접히고 갈라질 위험이 낮다. 지목에 수직으로 접으면 섬유가 가로로 끊어져서 갈라질 위험이 눈에 띄게 높아진다. 이 글의 분석으로는 같은 평량, 같은 오시 설정인데 어떨 때는 깔끔하게 접히고 어떨 때는 터지는 이유가 이것이다. 차이는 대개 판을 짤 때 접지선과 지목이 놓인 상대 방향에 있다. 그러니 리플릿, 책 표지, 패키지 상자처럼 접는 품목은 판을 설계하는 단계에서부터 접지선이 지목과 평행하도록 배치해야 한다. 디자인 쪽과 인쇄 생산 쪽이 모두 초기에 반영해야 할 결정이다
세 가지 한계를 종합하면 세 번째 판단 기준이 나온다. 평량의 상한은 공정과 후가공이 함께 정한다. 고평량 디자인은 판을 짜기 전에 인쇄 방식, 오시 계획, 지목 방향을 확인해야 하고, 완성품 단계에서야 불량을 발견해서는 안 된다
대만 디자인·인쇄 산업에 주는 시사점
앞의 판단 기준을 현장에 적용하려면 업계 내 역할별로 구체적인 실행 방안으로 바꿔야 한다. 이 장에서는 중소 인쇄소, 디자이너, 브랜드사 각각에 실행 가능한 제안을 한다
중소 인쇄소에게 평량 지식의 체계화는 반품과 분쟁을 줄이는 지렛대다. 이 글의 분석으로는 현실적인 방법은 '지종 x 평량' 실물 샘플 월을 만드는 것이다. 조합마다 자주 쓰이는 품목, 가능한 인쇄 공정, 오시 권장 사항을 표기해 두면, 영업 담당자와 고객이 소통할 때 '이게 좀 더 두꺼워요' 같은 말 대신 공통의 물질적 기준을 갖게 된다. 견적 단계에서 지목 방향과 오시 요구를 표준 확인 항목으로 넣으면 접지 크랙 클레임 대부분을 출발점에서 막을 수 있다. 비용과 일정 면에서 이런 사전 확인은 비용이 거의 늘지 않으면서, 재인쇄로 생기는 몇 배의 자재비와 작업 시간 손실을 피하게 해 준다
디자이너에게 시사점은 평량 결정을 납품 후 사양 보완이 아니라 디자인 단계로 앞당기라는 것이다. 구체적으로는 레이아웃이 확정되기 전에 최종 용도, 인쇄 공정, 후가공 방식을 확인해서 거꾸로 지종과 평량을 정한다. 접는 품목은 판 짜기에서 접지선을 지목과 평행하게 직접 배치한다. 특정 촉감이 필요한 건은 숫자만 보고 발주하지 말고 인쇄 담당자에게 실물 샘플을 요청한다. 이 글의 분석으로는 디자이너가 '용도가 후가공을 정하고, 후가공이 평량을 정하고, 평량에 맞춰 지종을 고르는' 순서로 생각하면 인쇄 담당자와의 수정 왕복이 크게 줄고 납기도 짧아진다
브랜드사에게 평량은 브랜드 질감을 담는 물질적 그릇이므로 브랜드 규정에 넣을 가치가 있다. 이 글의 분석으로는 브랜드사는 브랜드 가이드라인에 주요 적용 품목(명함, 카탈로그, 패키지)의 지정 지종과 평량 구간을 명시해서, 공급업체나 생산 배치가 달라도 완성품 촉감이 일정하게 유지되도록 할 수 있다. 같은 명함이 인쇄소마다 다르게 나오는 일을 막는 것이다. 비용 관리 면에서도 브랜드사가 '질감 유지'와 '단가 통제' 사이에서 근거 있는 선택을 할 수 있게 되고, 재인쇄 때마다 사양을 처음부터 다시 협의하지 않아도 된다
모든 역할에 공통되는 시사점은 평량 소통에 공유 언어가 필요하다는 것이다. 이 글의 분석으로는 대만 업계가 지금처럼 구두 경험 중심으로 소통하는 방식이 사양 분쟁의 구조적 원인이다. '지종 + gsm + 공정 + 후가공' 네 요소를 한 단위로 사양을 기술하도록 밀고 가는 것이 전체 거래 비용을 낮추는 현실적인 방향이다
결론과 한계
이 글은 서론에서 던진 핵심 질문에 답하고, 추론의 경계를 솔직하게 밝힌다
'명함부터 패키지까지 평량을 어떻게 체계적으로 고를 것인가'라는 질문에 대한 이 글의 답은 이렇다. 평량을 표만 보면 되는 독립 변수로 취급하지 말고, '용도, 지종, 공정, 후가공' 네 축으로 이루어진 의사결정 프레임워크 안에서 판단해야 한다. 단계적으로 쌓이는 세 가지 판단 기준은 다음과 같다. gsm은 지종이라는 전제가 있어야 체감을 추정할 수 있다. 촉감은 숫자로 대체하지 말고 실물 샘플로 확인해야 한다. 평량 상한은 공정과 접지 크랙 임계점이 함께 정하며 지목 방향의 영향을 크게 받는다. 품목별 권장 평량 구간(명함 250~350 gsm, 내지 157~200 gsm, 고급 패키지 400 gsm 이상 등)은 종착점이 아니라 출발점으로 이해해야 하고, 실제 사양은 지종과 공정에 맞춰 보정해야 한다
이 글의 한계는 분명히 밝혀 둔다
・첫째, 글 속의 평량 구간과 크랙 임계값은 업계에서 흔한 실무 경험에 기반하며, 구체적인 수치는 제지사 규격, 설비 조건, 지종 배합에 따라 달라진다. 이 글은 특정 브랜드 용지의 정확한 물성 데이터를 다루지 않았다
・둘째, 이 글은 종이를 기재로 하는 일반 상업 인쇄에 초점을 맞췄고, 특수지, 합성지, 골판지 구조, 다층 합지 같은 전문 영역은 깊이 다루지 않았다. 이런 재료의 평량 논리는 이 글의 프레임워크와 다를 수 있다
・셋째, 촉감 지각에는 문화적, 개인적 차이가 있다. 이 글은 세 채널 모형으로 분석적으로 분해했을 뿐, 체계적인 사용자 지각 측정은 하지 않았다
후속 연구 방향은 세 가지다
・첫째, 대만 현지에서 자주 쓰는 지종을 대상으로 'gsm 대비 두께와 빳빳함' 실측 대조 자료를 공개적으로 구축해서, 지종 간 비교의 정량적 기반을 보강할 수 있다
・둘째, 접지 크랙 임계점과 지목 방향에 대한 통제 실험을 해서, 실무 경험상의 '주의 구간'을 정밀하게 만들 수 있다
・셋째, 평량 사양을 디지털로 소통하는 도구를 탐구할 수 있다. 예를 들어 네 요소 사양을 교정 절차의 표준 입력란에 넣어 재인쇄율을 실제로 낮추는지 검증하는 것이다. 이 글이 제시한 프레임워크가 이런 후속 작업의 공통 출발점이 되기를 바란다
핵심 정리
・gsm은 단위 면적당 무게를 재는 값이며 두께나 빳빳함과 같지 않다. 지종이 다른 종이의 평량을 비교할 때는 지종 전제가 붙어야 의미가 있다
・같은 gsm이라도 코팅지(아트지)는 캘린더 처리 때문에 얇고 매끄럽고, 비코팅지(모조지)는 벌크가 높아 두껍고 잉크를 빨아들인다. 촉감 차이는 밀도와 코팅층에서 나온다
・빳빳함은 대략 두께의 세제곱에 비례하므로, 평량을 조금만 올려도 빳빳함이 크게 뛰는 경우가 많다. 명함이 단단해지는 분기점은 대개 280~350 gsm이다
・약 250 gsm을 넘으면 바로 접을 때 크랙이 나기 쉬우므로 오시로 예방해야 하고, 접지선은 지목 방향과 평행하게 두어야 갈라질 위험이 줄어든다
・디지털 인쇄는 두꺼운 종이에 민감하고 오프셋은 더 잘 받아낸다. 한 건을 서로 다른 공정으로 양산하기 전에 쓸 수 있는 평량이 같은지 확인하고, 촉감은 반드시 실물 종이 샘플로 확인한다
더 생각해 볼 점
업계에 주는 시사점은 평량 분쟁의 뿌리가 기술 부족이 아니라 공유된 사양 언어의 부재라는 것이다. 인쇄 제조 쪽에서는 '지종 x 평량' 실물 샘플과 표준 확인 항목을 갖추는 것이 적은 비용으로 큰 효과를 내는 클레임 방어선이다. 디자인 쪽에서는 평량 결정을 판 짜기 단계로 앞당기고 지목 방향까지 반영하면 납기를 눈에 띄게 줄일 수 있다. SaaS와 AI 도입 면에서 가장 가능성이 큰 방향은 '용도 + gsm + 공정 + 후가공' 네 요소 사양을 온라인 교정과 견적 흐름에 넣는 것이다. 그러면 시스템이 발주 전에 크랙 위험, 공정 비호환, 지목 충돌을 자동으로 잡아내서, 베테랑 인쇄 담당자의 암묵적 판단을 규모 있게 돌릴 수 있는 사전 점검으로 바꿀 수 있다. 풀리지 않은 문제는 현지 지종의 두께와 빳빳함 실측 데이터가 공개되어 있지 않다는 점이다. 그래서 어떤 자동 판단도 결국 실물 샘플로 보정해야 하며, 업계가 힘을 모아 구축할 만한 기반이기도 하다
참고문헌
[1] 종이 및 판지: 평량(gsm) 측정(Paper and Board: Determination of Grammage). BSI British Standards. DOI: 10.3403/30379997
[2] 종이의 두께와 벌크 측정(Determination of the Thickness and Bulk of Paper). BSI British Standards. DOI: 10.3403/30308930
[3] 굽힘 강성이 낮은 종이의 굽힘 저항 시험법(Taber식)(Test Method for Resistance to Bending of Paper of Low Bending Stiffness, Taber-Type Test). ASTM International. DOI: 10.1520/d5650
[4] 코팅지의 접지 크랙: 펄프 섬유 조성과 고해의 영향(Fold Cracking of Coated Paper: The Effect of Pulp Fiber Composition and Beating). Nordic Pulp & Paper Research Journal. DOI: 10.3183/npprj-2012-27-02-p445-450
FAQ
- 명함은 몇 gsm을 고르면 좋을까요?
- 보통 250~350 gsm을 권한다. 단단하다고 느끼는 분기점은 대체로 280 gsm 이상이다. 다만 실제 촉감은 지종에 따라 달라서, 같은 평량이면 비코팅지가 더 도톰하다. 최종 결정은 실물 종이 샘플로 확인하는 것이 좋다
- 같은 300 gsm인데 두 종이의 두께감이 왜 다른가요?
- gsm은 두께가 아니라 무게를 재는 값이기 때문이다. 코팅지는 밀도가 높아서 같은 무게에서 더 얇고 빳빳하고, 비코팅지는 벌크가 높아서 같은 무게에서 더 두껍다. 그래서 체감이 확연히 다르다
- 두꺼운 종이는 접으면 왜 갈라지나요? 어떻게 막나요?
- 약 250 gsm을 넘는 종이를 바로 접으면 바깥쪽 섬유가 끊어지면서 하얀 균열이 생긴다. 접지선에 먼저 오시를 넣고, 접는 방향을 지목과 평행하게 배치하면 갈라짐을 크게 줄일 수 있다
- 디지털 인쇄와 오프셋 인쇄에서 쓸 수 있는 평량이 같은가요?
- 다르다. 디지털 인쇄는 두꺼운 종이에 민감해서 상한이 낮고, 오프셋은 고평량지를 더 잘 받아낸다. 같은 디자인을 샘플 제작과 양산에서 서로 다른 공정으로 진행한다면 두 공정에서 쓸 수 있는 평량이 같은지 먼저 확인해야 한다
- 구매 단계에서 샘플을 받을 때 무엇을 주의해야 하나요?
- 반드시 '지정 지종, 지정 평량'의 실물 종이 샘플을 요청해야 한다. 화면이나 숫자로는 무게감, 빳빳함, 표면 촉감을 전달할 수 없기 때문이다. 라미네이팅이나 톰슨 같은 후가공이 있는 품목이라면 가공 후 상태의 샘플까지 받는 것이 좋다
출처
- 紙與紙板:定量(gsm)的測定(Paper and Board: Determination of Grammage) · BSI British Standardsgsm 作為單位面積質量的標準定義
- 紙張厚度與鬆厚度的測定(Determination of the Thickness and Bulk of Paper) · BSI British Standards厚度與鬆厚度為獨立於定量的量測項
- 低彎曲剛性紙張之抗彎試驗法(Taber 式)(Test Method for Resistance to Bending of Paper of Low Bending Stiffness, Taber-Type Test) · ASTM International挺度可被標準化量測
- 塗布紙的折裂:紙漿纖維組成與打漿的影響(Fold Cracking of Coated Paper: The Effect of Pulp Fiber Composition and Beating) · Nordic Pulp & Paper Research Journal折線開裂的材料成因
관련 아티클
인쇄 × AI 디지털 전환 위클리
디자이너, 브랜드 담당자, 기업이 작업 전에 바로 쓸 수 있는 인쇄와 AI 실전 노하우를 한 통의 메일로 정리해 매주 받은편지함으로 보내드립니다
MINDS 무료 도구
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS 그룹
실제 인쇄나 선물 서비스가 필요하신가요?
지식을 다 읽으셨다면, 다음 단계는 MINDS 그룹의 자매 브랜드에게 맡겨보세요 — 정교한 인쇄부터 온라인 주문, 명절 선물까지