
画面上の白黒データは、レーザー彫刻の実際の仕上がりとは同じではない
これは、私が見てきた中でも特に多い誤解です。デザイナーが Logo を白黒化し、ベクターデータで書き出して、データに問題はないと思う。ところが仕上がり品を受け取ると、細線が切れている。文字がつぶれている。素材表面が広く焦げている
問題はどこにあるのか。レーザー彫刻は、レーザーの高温で素材表面を焼いて削る加工です。焼ける深さ、幅、コントラストは、画面上で見える「黒い面積」と直接対応していません。画面上では一本の線でも 0.5px の細線は、実際の出力幅にすると足りないことがあります 0.3mm では、素材によってはそもそも焼き出せません。AI 上では繊細に見える文字でも、革に加工すると焼け跡が広がり、ひとかたまりにつぶれることがあります
だから最初の段階では、データを見るときから「これを実素材に焼いたら何が起きるか」という目で確認する必要があります。画面上で図や文字が抜けていないかを見るだけでは足りません
入稿前に確認すべきデータ上の細部は何か
以下は、私がレーザー彫刻案件を受けるたびに一つずつ照合しているチェックリストです。ひとつ抜けるだけで、差し戻しになりやすくなります
線幅とフォント
・細線の最小値は、できれば以下を下回らないこと 0.3mm。これ未満だと、多くの素材で線切れのリスクがあります。金属塗装系では、さらに 0.5mm 以上を見ておくのがおすすめです
・フォントの最小サイズは 8pt 以上が目安です。細いウェイトの書体、たとえば極細ゴシックや手書き風の書体は、もう一段階大きくするか、アウトライン化したうえで再確認してください
・線が細すぎるデザインをどうしても使うなら、試作依頼書に「この部分の細部を要確認」と明記してください。量産後に気づくのは遅すぎます
陰刻と陽刻の選択
・陰刻(素材側にへこませる加工):文字の輪郭線が加工エッジになるため、文字が細いほど焦げが目立ちやすくなります
・陽刻(周囲を焼いて、文字を浮き上がらせる加工):細い文字は陰刻より少し安定しやすい反面、背景を焼く面積が大きくなり、全体の焦げ臭も強くなります
・この2つはコントラストの出方が大きく違います。画面上では判断できません。必ず試作で確認し、前回案件の印象をそのまま当てはめないでください
データのレイヤー分けと出力形式
・カットラインと彫刻エリアは別レイヤーに分け、同じパスに混在させないでください
・書き出し形式は AI または PDF のベクターデータが基本です。ビットマップ画像を使う場合は、解像度を最低 600dpi にしてください。これを下回るとエッジにジャギーが出ます
・グラデーションやグレースケール表現を含む彫刻データは、加工会社が対応できるグレースケール設定の範囲を別途確認する必要があります
素材が違うと、焦げ縁やにおいはどれくらい変わるのか
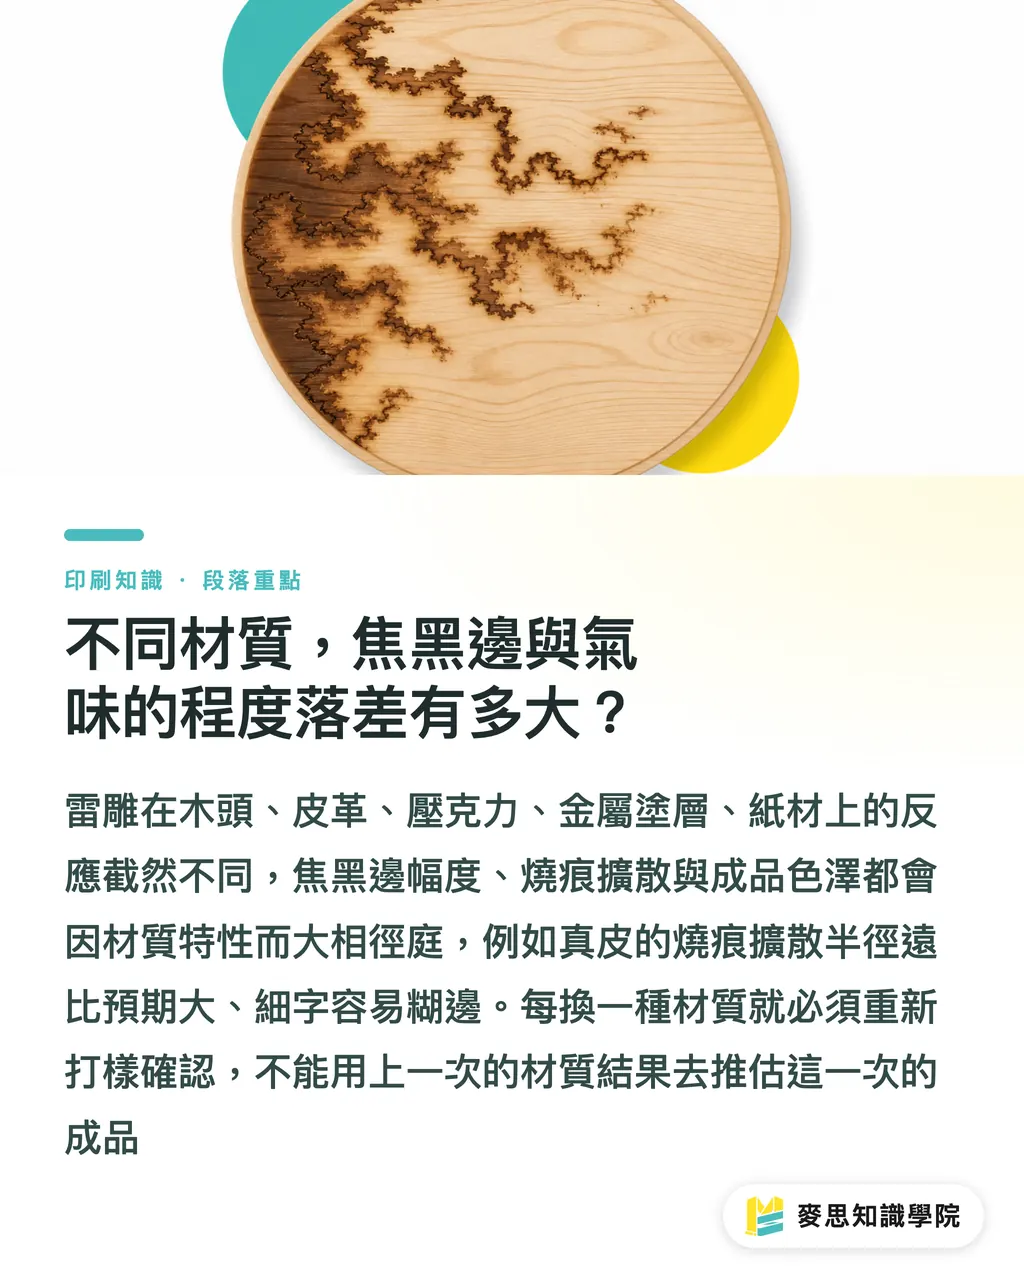
ここは特に言っておきたい部分です。「レーザー彫刻」と一言で言うと同じ加工に聞こえますが、木材、革、アクリル、金属塗装、紙では、焼け方がまったく別の工程になります。細部は素材ごとに分けて見るべきです
・木材:天然の木目があるため、板ごとに彫刻の濃淡が変わります。木目が詰まっている部分は深く焼け、粗い部分は浅く出ます。これは木材の性質であって、加工ミスではありません。試作は同じロットの木板で確認し、別ロットの板で代用しないでください
・革:本革は熱を吸収しやすく、焼け跡が想像以上に広がります。細い文字はつぶれやすいです。タンニンなめし革はクロムなめし革より細部を出しやすい傾向がありますが、試作前に革の種類を加工会社へ伝えてください。なめし方によって許容できる線幅が変わります
・アクリル:透明アクリルはレーザー彫刻のコントラストが最もきれいに出やすく、焦げ縁も少なめです。ただしカラーアクリルは焼くと色味が変わるため、試作では加工前の色ではなく、加工後の色を確認します
・金属塗装(アルマイト処理アルミ、焼付塗装金属など):レーザー彫刻では表面塗装を焼き落とし、下地を見せます。仕上がりのコントラストはシャープです。下地の色が最終的な見え方に直結するため、塗装仕様と下地色の組み合わせを確認してから発注してください
・紙材:最も制御が難しい素材です。エッジの焦げ色を完全になくすのはほぼ不可能で、出力を下げて焦げ跡の範囲を小さくするしかありません。300g 以上の厚紙は薄紙より制御しやすい一方で、焼き抜けるリスクも高くなります
素材を変えるたびに、必ず改めて試作確認が必要です。「前回は木で問題なかったから、今回の革もだいたい同じだろう」という考え方で、この工程を飛ばしてはいけません
サンプル確認では何を見れば、本当に確認したと言えるのか
多くのクライアントは、サンプルを受け取ると「彫刻されているかどうか」だけを見て承認してしまいます。その結果、量産後に文字の縁に焦げが出たり、ロット内で濃淡がそろわなかったりする。そこから追いかけるのはかなり厄介です。私が MINDS(MS、中高級フルカスタム商業印刷)でクライアントの試作確認をサポートするときは、通常、次の項目をそろえて確認してもらいます:
視覚的な細部
・最も細い線が鮮明で、線切れやにじみがないか
・陰刻、陽刻のエッジが設計上の想定範囲に収まっているか。焦げ縁の幅は許容できるか
・サンプル全体の濃淡が均一か。角と中央でエネルギーのムラが出ていないか
触感と素材の状態
・彫刻面に触れたときの凹凸感が想定どおりか。触感をはっきり出したい案件もあれば、できるだけ平滑にしたい案件もあります
・革や木材では、加工後の表面にひび割れや反りがないか。これは出力が高すぎるサインです
においと後処理
・革や木材は、レーザー彫刻後に多少の焦げ臭が残ります。完成品として、静置による臭気抜きや特別な後処理が必要か確認してください
・食品関連パッケージやギフトの場合、においの基準は試作段階で明確に決めておく必要があります
量産時の安定性の見込み
・単品サンプルで確認できるのは、デザインが加工可能かどうかだけです。量産時の均一性までは代表できません
・加工会社に「小ロット試作」(5-10 個)を依頼し、そのサンプルでロット内の安定性を確認することをおすすめします。これが本当の意味での量産前確認です
案件に表裏両面の彫刻がある場合、または複数仕様を同時に進める場合は、仕様ごとに個別に試作してください。A仕様のサンプルをB仕様の代表にしてはいけません
量産後にはどんな検収が必要か
サンプルが通り、量産が始まったら、もう安心していいのか。そうではありません。レーザー彫刻の量産中は、設備のレーザー管出力が連続使用によってわずかに低下することがあります。前半に出た製品と後半に出た製品で、濃淡が一段階違って見えることもあります
できる管理方法はいくつかあります:
・加工会社に、量産前後でそれぞれ1個ずつサンプルを残してもらい、前後の一致性を比較できるようにする
・数量の多い案件(500 個超)は、中間抜き取り検査を依頼する。全部が上がってから見るのでは遅いです
・加工会社に定期的なエネルギー補正の工程があるか確認する。これは製造工程の安定性を測る最も直接的な指標です
・少しでも不確かな点があれば、MINDS のコンサルタントに工程仕様を確認してください。自分で加工会社の設備状態を推測するより正確です
量産検収は粗探しではありません。あなたと加工会社の双方を守るために、「期待値のズレ」というリスクを見える場所に出して話し合う工程です
要点整理
・画面上の白黒ベクターデータとレーザー彫刻の仕上がりの間には、素材物性という壁があります。細線は最小 0.3mm、フォントは最小 8pt が、入稿前に確認すべき下限です
・木材、革、アクリル、金属塗装、紙材では焼け方のロジックがそれぞれ違います。素材を変えたら必ず再試作し、前回の経験値を流用してはいけません
・試作確認では「彫刻されているか」だけを見ないこと。焦げ縁の幅、触感、におい、ロット安定性もチェックリストに入ります
・陰刻と陽刻のコントラスト差は画面上では判断できません。高級ギフト案件では、必ず実物サンプルで方向性を決めます
・量産中の抜き取り確認は、全数が上がってから検収するより確実です。レーザー管の出力低下は、ロット内ムラのよくある原因です
もう一歩踏み込んで考える
私が見てきたレーザー彫刻の差し戻し案件では、問題の9割以上が加工会社の技術不足ではなく、「データ確認不足」と「試作工程の省略」の組み合わせでした。デザイン側は画面で判断することに慣れていて、生産側は設定値どおりに進めることに慣れている。その間で、両者の言葉をきちんと翻訳する人がいないのです
デザイナーにとって一番つくっておく価値がある習慣は、新しい素材のレーザー彫刻案件を受けたら、まず半日使って「テストボード」を1枚作ることです。よく使う文字サイズ、線幅、陰刻と陽刻の組み合わせをすべて一度焼いて、手元の「素材サンプルライブラリ」として残しておく。案件ごとにゼロから推測するより、ずっと楽になります
調達側にとっては、「小ロット試作」を標準契約条項に入れることです。省略してよい工程ではなく、量産ロスを減らす最も直接的な方法です。現在、固定のレーザー彫刻サプライヤーがいない場合や、既存サプライヤーの工程仕様に不安がある場合は、MINDS のコンサルタントに直接評価を依頼できます。各種素材の工程上の制限について、照合可能な検収基準を持っています
FAQ / よくある質問
- レーザー彫刻では、どれくらい細い線まで加工できますか?
- 多くの素材で安全に見られる下限は 0.3mm です。金属塗装では 0.5mm 以上をおすすめします。この範囲を下回ると線切れの可能性が高くなるため、試作時に最も細い画線部分を必ず確認してください
- レーザー彫刻の仕上がりでは、エッジに必ず焦げが出ますか?
- 焦げ縁を完全になくすのはほぼ不可能で、出力を下げ、照射時間を短くして焦げ跡の範囲を小さくするしかありません。紙材や革は、アクリルや金属塗装より焦げ縁が目立ちやすいため、試作時に焦げ跡がデザイン上の許容範囲内か確認する必要があります
- 試作は通ったのに、なぜ量産でロットムラが出るのですか?
- レーザー管は連続使用後に出力がわずかに低下するため、前半と後半の製品で彫刻の濃淡に差が出ることがあります。量産中の抜き取り確認を加工会社に依頼し、数量の多い案件(500 個超)では、前半・中間・後半のサンプルを残して比較するのが理想です
- 陰刻と陽刻は、高級ギフトにはどちらが向いていますか?
- 絶対的な優劣はありません。決め手は実物サンプルでの確認です。陰刻は線がきれいで、文字の画線が太いデザインに向いています。陽刻はより立体的な触感が必要な場面に向きますが、背景の焼き面積が大きく、においも比較的強くなります。高級ギフトでは特に注意が必要です
- レーザー彫刻のデータは、どの形式で加工会社に渡せばよいですか?
- AI または PDF のベクターデータを優先してください。カットラインと彫刻エリアはレイヤーを分けます。ビットマップ画像が必要な場合は、解像度を最低 600dpi にしてください。グラデーションやグレースケールの彫刻表現は、加工会社が対応できるグレースケール設定範囲を事前に確認し、画面上のグレー設定をそのまま流用しないでください
関連記事
印刷 × AI ウィークリー
デザイナー・ブランド・企業が動く前に使える印刷とAIの実務を、週に一通のメールに
MINDS 無料ツール
背幅計算・面付け計算——面倒な計算は不要、すべて無料でブラウザ完結。
MINDSグループ
実際の印刷・ギフトサービスをお探しですか?
高品質印刷からオンライン注文、年節ギフトまで。MINDSグループの姉妹ブランドにお任せください。