
Introduction : un problème systémique diagnostiqué à tort comme une défaillance matérielle
Les écarts de couleur en impression textile numérique ont longtemps été mis sur le compte de la stabilité des machines ou du savoir-faire des opérateurs. En réalité, le problème vient surtout des bases de mesure et du processus de profilage. Contrairement au papier, le tissu n'est pas un support passif dans l'équation colorimétrique, mais une variable active. Le niveau de blanchiment, les azurants optiques et la structure de surface font dériver le point blanc (la référence colorimétrique des zones non imprimées), si bien qu'un même profil ICC appliqué à deux tissus différents produit de sérieuses dérives chromatiques [1]
L'enjeu technique et industriel se joue à trois niveaux :
・D'abord, la théorie de la gestion de la couleur repose sur l'hypothèse qu'un point blanc peut être mesuré de manière stable. Or, le textile contredit systématiquement ce principe, ce qui en fait un cas limite pour l'architecture ICC classique
・Ensuite, avec l'essor du textile numérique et du grand format, les exigences d'espace colorimétrique ont grimpé. Les profils étendus de type CMYK plus (comme CMYK plus RGB ou CMYK plus orange, vert, violet) font passer le volume de gamut d'environ 400 000 couleurs (référence offset couché FOGRA 51) à plus de 600 000 couleurs [1]. Cet élargissement rend les écarts bien plus visibles : les erreurs de point blanc ne peuvent plus se cacher derrière un gamut étroit
・Enfin, ce savoir est longtemps resté cantonné à l'empirisme des techniciens en atelier, sans formalisation facilement exploitable. En tant que plateforme internationale de la sérigraphie et de l'impression numérique, la FESPA constitue un point de ralliement clé pour ces connaissances pratiques grâce à ses analyses techniques et ses salons [2]
Le problème des publications existantes est le suivant : elles abordent séparément la mesure du point blanc, l'effet des OBA et l'ouverture de mesure. Rares sont celles qui relient ces trois facteurs en une chaîne causale unique pour trancher une question concrète d'atelier : quand faut-il régénérer un profil, et quand le profil existant reste-t-il acceptable ? Cet article apporte trois contributions, chacune développée dans une section :
・Premièrement, décomposer la dérive du point blanc en trois niveaux (propriétés physiques du support, azurants chimiques et mécanisme de mesure) afin d'expliquer pourquoi ils se superposent sur le tissu alors qu'on peut généralement les isoler sur le papier (sections 3 et 4)
・Deuxièmement, examiner l'efficacité et les erreurs résiduelles des solutions actuelles : dos d'appui standardisé, spectrophotomètre à grande ouverture, sélection des normes M et flux spectral iccMAX (section 5)
・Troisièmement, proposer une méthode concrète pour les imprimeurs de taille moyenne ou petite, avec des critères précis pour juger si un profil reste exploitable sans engendrer les coûts excessifs d'un reprofilage systématique (sections 6 et 7)
Revue de la littérature et état des lieux : trois axes d'analyse et leur point de convergence
Cette section classe les publications existantes en trois grands axes, en précisant à chaque fois leur articulation avec notre analyse
Premier axe : les propriétés physiques du support. Plusieurs études rappellent que la plupart des textiles sont translucides. Si l'on mesure une éprouvette de tissu blanc posée sur une table sombre, le fond transparaît et fausse la lecture, décalant le point blanc vers des tons trop sombres ou trop froids. Faute d'un dos d'appui standardisé (comme une plaque de céramique blanche étalonnée ou un piège noir), le profil ICC s'appuie sur des données faussées dès le départ [1]. Cet axe montre aussi que le tissage, le tricotage ou les fils créent des micro-reliefs d'ombre en surface. Un spectrophotomètre standard à petite ouverture (2 à 4 mm) intègre ces ombres et abaisse artificiellement la luminance L*, incitant le logiciel de profilage à sous-estimer la clarté perçue par l'œil humain [1]. Ces travaux établissent bien que l'erreur de mesure précède l'erreur de couleur. Nous partageons ce constat, mais nous affirmons de surcroît que cette dérive présente une direction systématique (plus sombre, plus froide) qui permet de l'anticiper et de la neutraliser en amont dans le flux de travail, plutôt que de la subir en production
Deuxième axe : les traitements chimiques et le comportement spectral. Pour rendre le tissu « plus blanc que blanc », les fabricants recourent massivement aux azurants optiques (OBA ou FWA). Ces molécules absorbent les ultraviolets invisibles pour réémettre de la lumière bleue dans le spectre visible [1]. Résultat : l'instrument ne voit pas la même chose que l'œil humain, et l'écart varie selon le mode de mesure (normes M) du spectrophotomètre [1]. Par ailleurs, le point blanc du coton fluctue selon les étapes de prétraitement et de blanchiment, alimentant le débat sur la nécessité de refaire un profil à chaque lot [1]. Les fibres synthétiques comme le polyester jaunissent légèrement sous l'effet du traitement thermique. Comme les encres de sublimation sont transparentes, leur teinte subit directement l'influence du fond : un bleu imprimé sur un tissu légèrement chaud vire immanquablement au verdâtre [1]. L'apport de ces études est capital : la dérive du point blanc n'est pas qu'une simple variation de luminance, c'est une dérive de teinte et de comportement spectral. C'est pourquoi nous soutenons qu'un contrôle basé uniquement sur un seuil de L* ou de ΔE passe à côté du risque réel de bascule de teinte avec des encres transparentes
Troisième axe : les flux de production et le contrôle de procédé. Cet axe examine la manière dont les mesures guident les décisions d'atelier. La recommandation classique consiste à utiliser un logiciel de contrôle de procédé (comme Bodoni PressSign, GMG ou MellowColour) pour vérifier la fidélité du profil ICC en place dès qu'un lot présente un point blanc différent. Si le rendu colorimétrique reste conforme aux tolérances du flux ICC, le profil reste parfaitement exploitable, même si le point blanc sort légèrement des clous [1]. Sur le plan matériel, les solutions plus pointues préconisent des spectrophotomètres à grande ouverture ou le passage à un flux spectral iccMAX [1]. C'est l'approche la plus proche de notre sujet, mais elle se borne souvent à empiler des options techniques. Notre démarche consiste à transformer la logique « mesurer d'abord, arbitrer ensuite, ne reprofiler qu'en cas de nécessité avérée » en un arbre de décision rigoureux, comblant ainsi le vide économique laissé par les deux premiers axes
En somme, si les causes de la dérive sont bien documentées, la littérature ne répond pas à la question décisive du terrain : à partir de quel seuil précis faut-il intervenir ? C'est ce standard que nous allons définir pas à pas
Pourquoi le point blanc est une cible mouvante : décomposition des trois causes
La thèse centrale de cette section est simple : l'instabilité du point blanc textile résulte de trois mécanismes distincts, mais qui agissent en même temps lors de chaque mesure
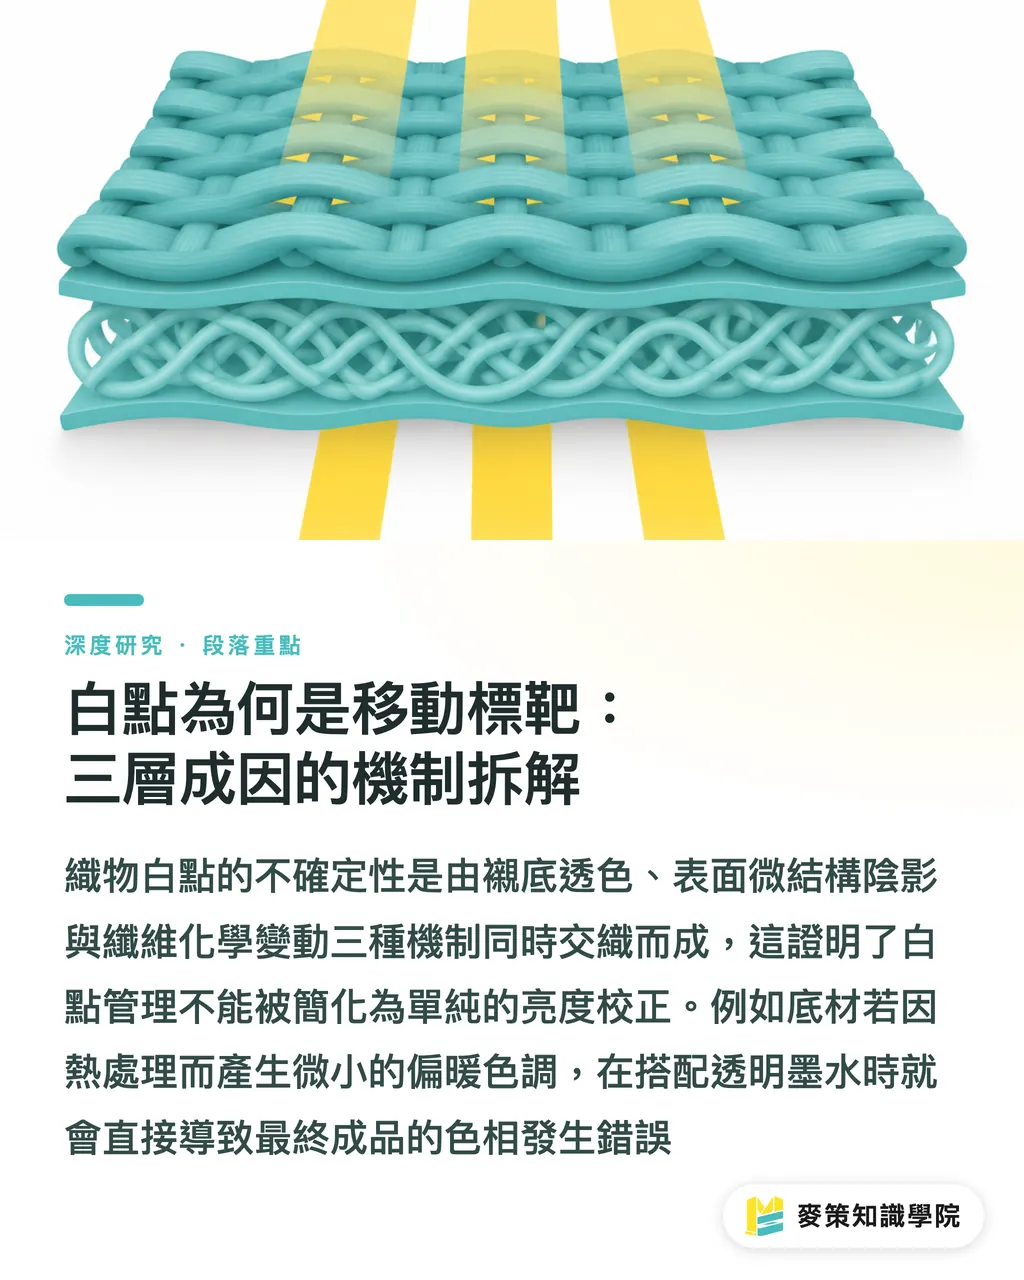
Le premier niveau concerne la transparence et le biais de dos d'appui. La plupart des tissus laissent passer la lumière. La valeur mesurée combine en réalité le tissu lui-même et la couleur de la surface sur laquelle il repose [1]. L'élément clé ici est qu'il ne s'agit pas d'un bruit de fond aléatoire, mais d'un décalage systématique : un fond sombre rend invariablement la mesure plus terne et plus froide. Mesurer sans support normalisé induit un biais prévisible. Une mesure isolée erronée est déjà gênante, mais si tout le profil est construit sur cette base faussée, la comparaison visuelle ultérieure peinera à déceler l'anomalie d'origine
Le deuxième niveau découle des ombres créées par la microstructure de surface. L'ouverture de mesure d'un spectrophotomètre classique fait entre 2 et 4 mm. À cette échelle, les creux du tissage ou du tricot entrent dans le calcul d'intégration, ce qui abaisse la valeur L* [1]. Ce n'est pas un manque de précision de l'appareil, mais un problème d'échelle inadaptée au textile. Sur un papier lisse, la rugosité est minime et la lecture reste stable. En revanche, le pas de répétition d'une armure textile est du même ordre de grandeur que l'ouverture de mesure : l'instrument n'échantillonne que quelques mailles ou croisements de fils, ce qui dégrade la répétabilité. Élargir l'ouverture permet d'intégrer davantage de motifs de tissage et stabilise la mesure d'un point à l'autre d'une même pièce
Le troisième niveau tient aux variations chimiques d'un lot de fibres à l'autre. Le point blanc du coton fluctue selon l'intensité du prétraitement et du blanchiment, ce qui justifie parfois un reprofilage complet à chaque approvisionnement [1]. Le polyester a tendance à jaunir sous la chaleur de la fixation, une dérive que les encres de sublimation transparentes répercutent directement sous forme de virage de teinte, le cas typique étant un bleu qui tire sur le vert [1]. L'erreur de point blanc ne se résume donc pas à une simple nuance de fond : elle altère la chromie globale. Gérer le point blanc impose de regarder bien au-delà de la clarté. Une dérive chaude de 0,5 unité passera inaperçue avec une encre opaque, mais elle modifiera de fond en comble la teinte finale avec des encres transparentes
OBA et modes de mesure : le décalage entre l'instrument et la perception humaine
L'idée maîtresse de cette section est que la présence d'azurants optiques (OBA) transforme la « bonne mesure » en un choix stratégique d'éclairage plutôt qu'en une simple opération technique à réponse unique
Les azurants optiques absorbent les ultraviolets et réémettent dans le bleu visible, donnant au textile un aspect plus éclatant sous une lumière riche en UV [1]. La conséquence directe de cette fluorescence est que le résultat de mesure dépend étroitement de la proportion d'UV émise par l'éclairage de l'appareil, c'est-à-dire du mode de mesure (normes M du spectrophotomètre) [1]. Autrement dit, un même tissu mesuré selon différents modes M donnera des valeurs de point blanc différentes, toutes mathématiquement exactes, mais qui simulent chacune une source lumineuse différente
Il convient de préciser ici les limites de notre analyse : notre source de référence souligne bien cette corrélation étroite entre modes de mesure et OBA [1], mais ne fournit pas de données chiffrées sur les écarts entre modes appliqués aux textiles. Nous ne nous avancerons donc pas sur des écarts numériques précis pour chaque mode. La conclusion opérationnelle est en revanche sans équivoque : le mode de mesure doit être verrouillé avant de générer le profil, et il doit impérativement correspondre aux conditions d'éclairage utilisées par le client lors du contrôle de réception. Si l'atelier d'épreuvage et le client final mesurent avec des modes différents, le litige colorimétrique est programmé dès la conception du flux
En pratique, la concentration en OBA varie aussi d'un lot à l'autre et selon les approvisionnements. Même si la référence commerciale du tissu ne change pas, un changement d'usine de blanchiment ou une modification de formulation chimique suffit à bouleverser son comportement sous UV. Ficher un tissu d'après sa fiche technique est donc une illusion pour la gestion de la couleur : seuls des relevés métrologiques réels constituent une base solide. C'est tout l'intérêt de la base de données de points blancs que nous préconisons plus loin
Efficacité des solutions et erreurs résiduelles : de la grande ouverture à iccMAX
Le point fondamental ici est que les trois grandes solutions actuelles ciblent chacune un niveau de cause différent : elles doivent donc être combinées et non opposées
・Première solution, le dos d'appui standardisé. Mesurer sur une plaque de céramique blanche étalonnée ou sur un piège noir [1] élimine net le biais de transparence. L'erreur résiduelle tient au fait que normaliser la mesure ne reflète pas toujours les conditions réelles d'utilisation. Par exemple, un drapeau suspendu en simple épaisseur ne sera jamais vu dans les mêmes conditions qu'une éprouvette plaquée sur un fond blanc étalonné
・Deuxième solution, le spectrophotomètre à grande ouverture. Augmenter le diamètre d'ouverture améliore la moyenne spatiale à la surface du tissu et atténue l'effet d'ombre des mailles sur la clarté L* [1]. L'inconvénient résiduel est géométrique : une grande ouverture exige des patchs de couleur plus larges, ce qui agrandit les mires de test et augmente la gâche de tissu, un surcoût sensible sur les petites séries personnalisées
・Troisième solution, le flux spectral iccMAX. Décrire le comportement des matériaux à partir de données spectrales complètes plutôt que de simples valeurs colorimétriques représente une voie technique très aboutie [1]. L'inconvénient réside dans la barrière à l'entrée : un flux spectral requiert des RIP adaptés, des logiciels compatibles et des compétences pointues, ce qui exige des investissements matériels et humains bien supérieurs aux deux premières solutions
En dehors de ces trois approches, la sous-couche d'encre blanche constitue une variable à part entière. Sur les tissus sombres ou teintés, cette sous-couche remplace le textile pour devenir la véritable référence du point blanc. Le défi du profilage se déplace alors vers le pouvoir couvrant et l'homogénéité du blanc [1]. L'application d'un blanc de soutien transforme astucieusement un point blanc de support incontrôlable en un point blanc de procédé maîtrisable, réduisant drastiquement les fluctuations. Cependant, elle introduit une nouvelle variable dans le procédé, qui demande une surveillance rigoureuse
La question du gamut doit également être prise en compte. Les profils CMYK plus étendent l'espace colorimétrique d'environ 400 000 couleurs (référence FOGRA 51) à plus de 600 000 couleurs [1]. Ce gain de plus de 50 % signifie que des teintes autrefois hors gamut, qui étaient écrêtées à la frontière de l'espace et paraissaient uniformes, peuvent désormais être reproduites fidèlement. Elles deviennent donc immédiatement comparables et sujettes à contestation. Développer l'espace colorimétrique sans une discipline stricte sur le point blanc est contre-productif : la montée en puissance des machines ne fait que rendre les erreurs de mesure plus criantes
Cadre décisionnel : le protocole en quatre étapes de la mesure à la validation prépresse
Cette section propose une méthodologie opérationnelle conçue pour trouver le bon équilibre entre fidélité chromatique et coûts de profilage. Nous l'avons formalisée comme l'extension textile du protocole de contrôle d'impression en trois étapes de Mai Strategy. Elle s'articule en quatre étapes techniques rigoureusement calquées sur les meilleures pratiques de la filière [1]
Étape 1 : mesure du point blanc du support. Pour chaque rouleau de tissu entrant en atelier, effectuez des mesures multipoints sur un dos d'appui standardisé, avec une ouverture et un mode de mesure constants. Enregistrez la moyenne ainsi que l'écart-type. Un spectrophotomètre comme l'i1Pro 3 permet d'établir une base reproductible sur différents supports [1]. Le livrable de cette étape n'est pas une valeur brute isolée, mais un profil de tolérance documenté
Étape 2 : qualification et regroupement par familles. Classez les tissus par groupes homogènes selon la position de leur point blanc et leur réactivité aux OBA, chaque groupe partageant le même profil. C'est ici que réside le critère décisif : si la vérification sur un logiciel de contrôle de procédé montre que les teintes restent conformes aux tolérances du flux ICC, le profil reste valable, même si le point blanc dépasse légèrement la tolérance nominale [1]. Ce principe déplace le curseur décisionnel de « le point blanc a-t-il bougé ? » à « la couleur finale est-elle faussée ? », évitant de reprofiler dans la précipitation à chaque changement de lot
Étape 3 : génération de profils dédiés par exception. Ne créez de nouveaux profils que pour les textiles impossibles à rattacher à un groupe existant. Cela concerne en priorité les matières très instables comme les cotons aux prétraitements variables ou les tissus foncés nécessitant un blanc de soutien [1]
Étape 4 : validation par épreuve prépresse. Imprimez une épreuve dans les conditions exactes de la série : même tissu, mêmes réglages d'encre blanche et même processus de finition, puis validez le résultat sous la source lumineuse convenue avec le donneur d'ordre. Cette étape ne sert pas seulement à juger l'aspect visuel : elle valide que toutes les hypothèses posées lors des trois étapes précédentes tiennent la route en conditions réelles de production
Implications pour la filière graphique et l'industrie de l'impression à Taïwan
Cette section détaille les pistes d'action concrètes à trois niveaux : imprimeurs, designers et marques
Pour les imprimeurs de taille moyenne et les spécialistes du grand format. À Taïwan, ces ateliers misent avant tout sur des tirages courts, une grande diversité de supports et des délais très serrés. Ils ne peuvent pas s'offrir le luxe de refaire un profil ICC à chaque nouveau rouleau. La bonne stratégie consiste à investir dans la rigueur métrologique plutôt que de multiplier les profils : standardiser les dos d'appui, figer les modes de mesure et constituer une base de données interne des points blancs. Les nouveaux arrivages sont d'abord comparés aux groupes existants, et le reprofilage n'intervient qu'en cas de discordance avérée. Mesurer et comparer prend quelques dizaines de minutes, alors que la création complète d'un profil (impression de mires, séchage, fixation et mesure) prend des heures. Déplacer l'arbitrage dès la réception du tissu est le levier d'économie le plus direct. Il faut aussi en finir avec le réflexe d'accuser la machine au moindre écart : la dérive provient presque toujours d'un étalonnage inadapté aux particularités du textile [1]
Pour les studios de création et designers. Les graphistes doivent intégrer que le point blanc est une variable externe au fichier de conception. Dès qu'un visuel comporte de larges aplats clairs, réclame des gris neutres parfaits ou exploite des encres transparentes, la chaleur du support influe directement sur la chromaticité finale : un bleu posé sur un blanc légèrement chaud tournera immanquablement au vert [1]. Notre conseil : validez la matière dès la phase de création, ne vous fiez jamais à une épreuve papier pour valider un rendu textile, et définissez des plages de tolérance acceptables pour les couleurs institutionnelles au lieu de figer une référence unique théorique
Pour les donneurs d'ordre et marques. Le principal écueil des marques vient de critères de réception flous ou inexistants. Trois dispositions concrètes s'imposent : exiger dans les contrats d'approvisionnement la notification préalable de tout changement de lot ou de fournisseur de tissu, spécifier contractuellement la source lumineuse et le mode de mesure pour le contrôle qualité, enfin accepter une réalité physique incontournable : une même couleur de marque présente nécessairement des tolérances distinctes selon les matériaux. Cette dernière prise de conscience est la plus difficile à faire accepter, mais c'est la plus rentable. Elle transforme les querelles subjectives d'atelier en un arbitrage technique cadré par le cahier des charges
Conclusion et limites de l'étude
Cet article répond à la question initiale : si les profils ICC échouent en impression textile, c'est avant tout parce que le point blanc dérive simultanément sur trois plans (transparence physique, micro-relief de surface et azurants chimiques), invalidant la référence de mesure du profil [1]. Les parades doivent agir à chaque niveau : le dos d'appui standardisé élimine le biais de transparence, la grande ouverture neutralise l'ombre des armures, la sélection du mode M et le flux iccMAX encadrent la fluorescence, tandis que la sous-couche blanche convertit une dérive de support incontrôlée en un paramètre d'atelier maîtrisé [1]. Sur le plan opérationnel, nous préconisons de juger la conformité finale de la couleur par rapport au profil ICC plutôt que de réagir à la simple variation du point blanc [1], garantissant ainsi un équilibre durable entre rigueur colorimétrique et rentabilité
Deux limites méthodologiques doivent être soulignées en toute transparence :
・Première limite, un corpus de données restreint. Nos analyses s'appuient principalement sur un rapport technique publié par la FESPA le 11 août 2026 [1]. Il s'agit d'un retour d'expérience industriel et non d'une étude expérimentale en laboratoire avec jeux de données bruts sur les modes de mesure, la géométrie d'ouverture ou le volume exact du gamut. Nous nous limitons donc à qualifier le niveau d'action de chaque solution sans établir de hiérarchie chiffrée définitive
・Deuxième limite, le périmètre d'extrapolation. Les mécanismes et recommandations décrits s'appliquent à l'impression textile numérique, aux bâches et au grand format. Les dérives propres au prétraitement du coton ou au jaunissement thermique du polyester sont spécifiques à ces polymères [1] et ne sauraient être transposées telles quelles au papier couché, aux supports synthétiques non tissés ou à la sérigraphie traditionnelle. De même, la comparaison entre les 400 000 couleurs de la norme FOGRA 51 et les plus de 600 000 couleurs du CMYK plus illustre un ordre de grandeur théorique [1], et non les performances mesurées d'une machine en particulier
Trois pistes de recherche complémentaires se dégagent nettement :
・D'abord, modéliser la variabilité du coton. Mesurer les coordonnées du point blanc et les paramètres de prétraitement sur des lots consécutifs d'un même coton permettra d'établir un modèle de régression reliant dérive matière et écart chromatique final, afin de chiffrer le seuil de bascule justifiant un reprofilage
・Ensuite, isoler l'effet d'ouverture et l'effet de fluorescence. Multiplier les mesures sur une même pièce textile en variant les ouvertures et les modes M permettra de quantifier l'impact respectif du relief et de la fluorescence sur L* et b*, et de vérifier expérimentalement si ces causes peuvent être isolées
・Enfin, mesurer la performance réelle du blanc de soutien. Comparer la stabilité inter-lots entre un flux avec sous-couche d'encre blanche et un flux d'impression directe permettra d'évaluer l'efficacité réelle du blanc comme tampon d'absorption des dérives du support. L'évolution de ces pratiques continuera d'être documentée lors des conférences et salons de la FESPA [2]
Pour aller plus loin : Dossier FESPA : Dérive du point blanc textile et profils ICC, pourquoi la correspondance échoue-t-elle si souvent ?
Points clés à retenir
Les écarts de profil ICC en textile ne viennent pas d'un défaut de stabilité des machines, mais de la dérive simultanée du point blanc sur trois plans (transparence, ombres du tissage et azurants optiques), qui fausse la base de référence du profil
L'ouverture standard de 2 à 4 mm d'un spectrophotomètre est du même ordre de grandeur que le motif du tissu : elle intègre les ombres de surface et abaisse artificiellement la luminance L*. Utiliser une grande ouverture corrige directement ce défaut
Les azurants optiques (OBA) absorbent les UV pour réémettre de la lumière bleue : la mesure dépend directement du mode M du spectrophotomètre. L'atelier d'épreuvage et le client final doivent impérativement travailler sur le même mode de mesure
Le critère pour refaire un profil doit être « la couleur est-elle encore conforme au flux ICC ? » et non « le point blanc a-t-il bougé ? ». Si le point blanc dérive légèrement mais que la couleur reste dans les tolérances, le profil en place reste parfaitement valable
Les espaces CMYK plus portent le gamut de 400 000 (FOGRA 51) à plus de 600 000 couleurs. Cet élargissement rend les erreurs de point blanc bien plus visibles : élargissement du gamut et discipline du point blanc doivent avancer de pair
Perspectives et pistes de réflexion
Les imprimeurs ont tout intérêt à réorienter leurs dépenses : moins de reprofilages systématiques, davantage de rigueur dans les mesures de routine. Mettre en place un dos d'appui normalisé, figer les modes M et constituer une base de données de supports coûte bien moins cher et désamorce les litiges grâce à des données objectives. Du côté des graphistes, le choix de la matière doit être arrêté dès l'avant-projet : une épreuve papier est incapable de révéler le virage de teinte provoqué par une encre transparente sur un fond chaud. Quant à l'intelligence artificielle, son potentiel réside dans le regroupement automatique des points blancs et la détection d'anomalies, en prédisant à partir de l'historique s'il faut ou non générer un profil, ce qui libère l'atelier de l'arbitrage intuitif. Pour les éditeurs de logiciels, l'opportunité est de concevoir des outils légers reliant mesures d'atelier, contrôles de production et critères de réception, pour simplifier la traçabilité des lots dans les PME. Trois questions restent ouvertes : l'absence de jeux de données publics quantifiant l'impact relatif de chaque facteur, le manque de repères multi-matériaux sur les écarts entre modes M sur le textile, et l'absence d'évaluation systématique de la sous-couche blanche comme tampon d'absorption des dérives
Références bibliographiques
[2] Worldwide S. (2026). FESPA 2026: Everything You Need to Know About the Global Print Expo. DOI: 10.55277/researchhub.auzfba6r
[3] Emmott E., Jay M., Woodman J. (2018). Cohort Profile: Children in Need Census (CIN) records of children referred for social care support in England (Pre-Print). DOI: 10.31219/osf.io/z5rqc
[4] Steele G., White J. (2004). How to print floating-point numbers accurately. ACM SIGPLAN Notices. DOI: 10.1145/989393.989431
[5] Steele G., White J. (1990). How to print floating-point numbers accurately. ACM SIGPLAN Notices. DOI: 10.1145/93548.93559
FAQ
- Pourquoi un même profil ICC produit-il de fortes dérives de couleur d'un tissu à l'autre ?
- Parce que le point blanc textile est une variable mobile et non un étalon fixe. La translucidité du tissu laisse transparaître le fond, les ombres de l'armure réduisent la clarté mesurée, et les azurants optiques modifient le spectre. La combinaison de ces trois facteurs fait que le profil repose sur des données de référence en décalage complet avec le tissu réel
- Faut-il refaire un profil ICC pour chaque nouveau lot de tissu ?
- Pas nécessairement. La démarche rigoureuse consiste à vérifier la précision du profil actuel avec un logiciel de contrôle de procédé (comme Bodoni PressSign, GMG ou MellowColour). Si le rendu reste dans les tolérances du flux ICC, le profil reste parfaitement valable, même si le point blanc sort légèrement des normes. Les tissus en coton, sujets à de plus fortes variations de blanchiment et de prétraitement, exigent un reprofilage plus fréquent que les fibres synthétiques
- Quelle est l'erreur la plus fréquente lors de la mesure du point blanc sur textile ?
- Mesurer sans dos d'appui standardisé. Poser un tissu blanc translucide sur une table sombre fausse la lecture : le fond transparaît, ce qui assombrit et refroidit la mesure. Tout le profil ICC se retrouve alors bâti sur des données polluées. Il faut impérativement utiliser une plaque de céramique blanche étalonnée ou un piège noir
- Pourquoi le bleu vire-t-il au vert lors d'une impression sur polyester ?
- Le polyester et les fibres synthétiques ont tendance à jaunir sous l'effet de la chaleur de fixation. Comme les encres de sublimation sont transparentes, leur couleur finale est directement modulée par la teinte du support : une encre bleue superposée à un fond chaud tirant sur le jaune vire mathématiquement vers le vert
- Faut-il adopter en priorité un spectrophotomètre à grande ouverture ou le flux iccMAX ?
- Il est préférable de commencer par un spectrophotomètre à grande ouverture. Il résout directement les erreurs liées aux ombres de l'armure pour un coût et une complexité mesurés. Le flux spectral iccMAX offre certes une modélisation spectrale bien plus riche, mais il exige un RIP compatible, des logiciels adaptés et des équipes formées : c'est un investissement d'un niveau nettement plus avancé
Articles associés
L'hebdo Impression × IA
Le savoir-faire en impression et IA que designers, marques et entreprises peuvent utiliser avant de s'engager, condensé dans un email, chaque semaine dans votre boîte de réception
Outils gratuits MINDS
Imposition calculator and preflight file check — free prepress tools, right in your browser.
Groupe MINDS
Besoin de services d'impression ou de cadeaux concrets ?
Une fois la lecture terminée, laissez la suite aux marques sœurs du Groupe MINDS — de l'impression haut de gamme à la commande en ligne et aux cadeaux de fêtes