
Vue D’ensemble
Un client arrive avec un rendu 3D. Il veut créer une « gomme fonctionnelle en volume », avec des arêtes nettes, et 5 % d’extrait végétal à l’intérieur. Vous faites le devis, vous réservez la machine, l’échantillon sort bien. Le troisième jour, la moitié des angles s’est affaissée. À la coupe, la phase huileuse est remontée en surface. À ce stade, le problème n’est plus la buse. Il est dans la formulation
Quand l’impression 3D alimentaire est traitée comme un simple service de mise en forme, le cahier des charges ne mentionne souvent que les dimensions extérieures et le délai. Pour que l’extrusion fonctionne, le matériau doit d’abord pouvoir se soutenir lui-même. Au-delà des dimensions, les spécifications doivent donc inclure la tenue : nombre de couches empilables, durée de stabilité, charge en ingrédients actifs. Voici comment découper ces exigences de tenue en critères vérifiables
Pourquoi « imprimable » et « capable de tenir » sont deux choses différentes ?
Parce que la fluidité au moment de l’extrusion et la résistance après empilement répondent à deux besoins qui se contredisent en partie
Si le matériau est trop visqueux, la buse se bouche et les cordons se rompent. S’il est trop fluide, l’extrusion est belle, mais la pièce commence à s’effondrer dès la troisième couche. Si les émulsions Pickering à haute phase interne (HIPPE) attirent autant l’attention dans les travaux récents sur l’impression alimentaire, c’est précisément pour répondre à cette tension : des particules, plutôt que des émulsifiants de petite taille moléculaire, s’adsorbent à l’interface huile-eau, créent un empilement dense et donnent au système à la fois l’amincissement sous cisaillement nécessaire à l’extrusion et la récupération structurale après repos. Certaines recherches traitent directement le lien entre mécanisme de formation, aptitude à la mise en oeuvre et applications en impression 3D de ce type d’émulsions [3]. D’autres positionnent les gels d’émulsion Pickering comme des « matériaux souples ajustables » au service des besoins d’impression [2]
Je vois cette voie comme une méthode de réglage. La nature des particules, la proportion de phase interne et le mode de réticulation interfaciale peuvent tous être modulés. La capacité de mise en forme peut alors entrer dans le cahier des charges et devenir un critère de réception
Que faut-il écrire dans les spécifications de tenue ?
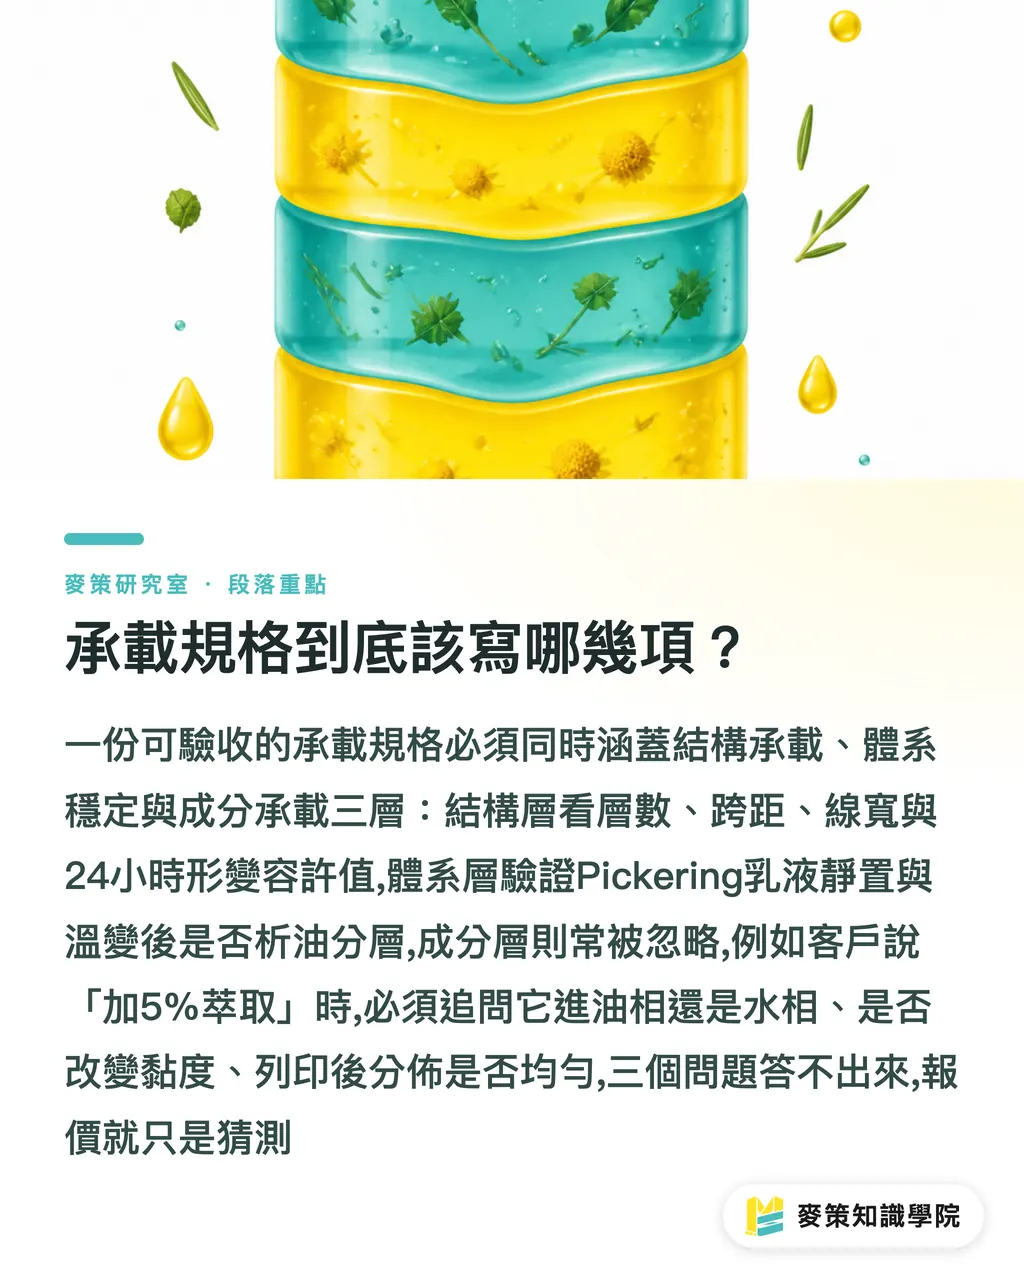
Un cahier des charges de tenue réellement contrôlable doit couvrir au moins trois niveaux : tenue structurelle, stabilité du système et charge en ingrédients
・Tenue structurelle : nombre cible de couches, portée en porte-à-faux, largeur de cordon par couche, tolérance de déformation 24 heures après mise en forme. C’est ce que le client regarde en premier, et aussi ce qui se mesure le plus objectivement
・Stabilité du système : apparition ou non d’un relargage d’huile, d’une séparation de phases ou d’une synérèse après repos et variations de température. Le fait qu’un système Pickering soit « ultrastable » mérite en soi d’être formulé comme condition d’acceptation [3]
・Charge en ingrédients : quantité d’ingrédient actif incorporée et homogénéité de sa distribution. Des travaux ont déjà traité l’impression 3D et la délivrance de quercétine dans un même système matériau, avec une émulsion Pickering à haute phase interne protéine-polysaccharide servant à la fois la mise en forme et la délivrance [1]
Le troisième point est celui que l’on oublie le plus souvent. Quand le client dit « ajoutez 5 % d’extrait », la vraie question est : va-t-il dans la phase huileuse ou dans la phase aqueuse ? Va-t-il modifier la viscosité de l’émulsion ? Sa distribution après impression sera-t-elle homogène ? Sans réponse à ces trois questions, le devis n’est qu’une estimation au doigt mouillé
La conception de l’interface détermine la durée de conservation que vous pouvez promettre
La résistance des liaisons à l’interface correspond directement à la durée de stabilité que vous osez inscrire dans le cahier des charges
Les voies techniques actuelles se divisent au moins en trois familles : stabilisation par particules complexes protéine-polysaccharide [1], gels d’émulsion à base de phytostérols [2], et renforcement polysaccharides/silice par reconnaissance interfaciale covalente [4][5][6]. En termes simples, ces trois voies diffèrent par le degré de fiabilité avec lequel les particules restent accrochées à l’interface : adsorption physique, interaction complexe, ou liaison covalente. Si la voie du renforcement covalent revient si souvent dans les études et s’accompagne de plusieurs jeux de données complémentaires [4][5][6], c’est bien parce que la résistance interfaciale est une variable centrale du domaine
Appliqué au terrain, et c’est ici mon jugement, pas la conclusion citée d’un article : un échantillon de démonstration à courte durée de vie peut tolérer une interface plus faible, parce qu’il doit seulement tenir le temps d’un shooting ou d’un salon. Un produit destiné au circuit de distribution, avec une date de conservation à afficher, doit aller vers une interface plus robuste. Le prix à payer est une formulation plus complexe et plus coûteuse. La durée de conservation promise dans le cahier des charges revient, au fond, à engager la conception de l’interface
Quelles trois questions poser au client avant le prototypage ?
Avant de prototyper, il faut clarifier l’usage et les ingrédients, puis seulement parler de forme. Si l’ordre est inversé, l’échantillon finit très souvent à refaire
1. La pièce est-elle destinée à l’exposition ou à la consommation ? Cela détermine si des moyens de renforcement non alimentaires sont envisageables, et si le critère de réception porte sur l’apparence ou sur la sécurité
2. Y a-t-il des ingrédients fonctionnels à incorporer ? En quelle quantité ? Si oui, mise en forme et délivrance doivent être résolues dans une seule et même formulation. On ne peut pas imprimer d’abord et chercher ensuite comment les ajouter [1]
3. Combien de temps la pièce doit-elle tenir, et sous quelles conditions de température et d’humidité ? Cette question transforme la « stabilité » d’un adjectif vague en condition mesurable
Une fois ces trois réponses obtenues, vous savez vers quelle voie interfaciale vous orienter. Vous savez aussi si la commande relève du simple prototypage ou d’un vrai travail de R&D. Les deux ne se chiffrent pas du tout de la même manière
Côté méthode, la conclusion est directe : intégrer la « tenue » dans le cahier des charges avant l’envoi en impression permet de facturer l’ingénierie matériau dans un projet d’impression 3D alimentaire, au lieu de la traiter comme une sous-traitance esthétique. Concrètement, il suffit d’ajouter une étape de validation de tenue matériau au flux de confirmation existant, avec quatre colonnes explicites : nombre de couches, tolérance de déformation, durée de stabilité, charge incorporée. Ces éléments doivent être validés conjointement par la marque et le fournisseur matériau, sans laisser l’atelier d’impression porter seul le risque de formulation
Les limites d’application doivent aussi être claires : le raisonnement ci-dessus vaut pour l’impression 3D alimentaire par extrusion, avec des matériaux de type émulsion aqueuse ou gel. Si vous travaillez en liage de poudre, en fusion de sucre ou en impression de chocolat tempéré, les variables dominantes se déplacent vers l’historique thermique et le contrôle de la cristallisation. Ces spécifications de tenue doivent alors être réécrites, pas copiées telles quelles. Par ailleurs, les recherches citées ici portent surtout sur les mécanismes au niveau matériau et sur l’aptitude à la mise en oeuvre. La stabilité après montée en production doit encore être vérifiée par chaque fabricant
Points Clés
Lors de la réception d’une impression 3D alimentaire, il ne suffit pas de contrôler les dimensions et la forme. Il faut aussi spécifier la tenue : nombre de couches empilables, durée de stabilité, charge en ingrédients actifs
Les émulsions Pickering à haute phase interne ont leur place dans la discussion du cahier des charges, car la capacité de mise en forme peut être réglée par des paramètres comme les particules, le rapport de phase interne et la réticulation interfaciale [3]
La mise en forme et la délivrance doivent être résolues dans une même formulation. Des recherches ont déjà traité l’impression 3D et la délivrance de quercétine dans un seul système matériau [1]
La résistance des liaisons interfaciales, adsorption physique vs interaction complexe vs liaison covalente [4][5][6], détermine la durée de conservation que vous pouvez raisonnablement promettre
Avant le prototypage, il faut confirmer l’usage et les ingrédients, puis entrer dans la forme. Si l’ordre est inversé, l’échantillon risque fort d’être à refaire
Pistes De Réflexion
Si le fabricant côté impression se limite à une prestation de mise en forme, son pouvoir de négociation reste coincé au niveau du temps machine. Intégrer les spécifications de tenue dans la structure du devis donne une vraie raison de facturer de la R&D, et aussi une base pour refuser des promesses intenables. Le processus de conception doit évoluer en conséquence : un rendu 3D ne peut pas être le seul point de départ. La faisabilité de la forme doit être validée en parallèle avec l’équipe matériau, sinon la liberté de design reste théorique. Lorsqu’on introduit l’AI, la relation entre paramètres de formulation, nature des particules, proportion de phase interne, mode de réticulation, et résultat de mise en forme relève d’un problème à petits échantillons et nombreuses variables. Il vaut mieux capitaliser sur une base interne de prototypage que recommencer les essais à zéro à chaque commande. Une mise en produit SaaS peut commencer simplement par un formulaire de validation en quatre colonnes, nombre de couches, tolérance de déformation, durée de stabilité, charge incorporée, afin que la marque, le fournisseur matériau et l’imprimeur laissent une trace dans le même cahier des charges. Le point non résolu est net : il manque encore des données publiques reliant les mécanismes étudiés au niveau matériau et le rendement réel en ligne de production. Pour l’instant, chaque fabricant doit construire sa propre ligne de base
Références
[1] Li, Wang, Ji (2027). Émulsions Pickering à haute phase interne protéine de blanc d’oeuf-polysaccharide pour l’impression 3D et la délivrance de quercétine. Journal of Food Engineering. DOI: 10.1016/j.jfoodeng.2026.113267
[2] Gels d’émulsion Pickering conçus à base de phytostérols comme matériaux souples ajustables pour l’impression 3D. DOI: 10.1021/acsapm.6c00600.s001
[3] Émulsions Pickering ultrastables à haute phase interne : mécanisme de formation, aptitude à la mise en oeuvre et application à l’impression 3D. DOI: 10.1021/acs.jafc.3c05653.s001
[4] Reconnaissance interfaciale par liaison covalente dans des émulsions Pickering à haute phase interne renforcées par polysaccharides/silice pour l’impression 3D. DOI: 10.1021/acsami.3c03642.s001
[5] Reconnaissance interfaciale par liaison covalente dans des émulsions Pickering à haute phase interne renforcées par polysaccharides/silice pour l’impression 3D. DOI: 10.1021/acsami.3c03642.s003
[6] Reconnaissance interfaciale par liaison covalente dans des émulsions Pickering à haute phase interne renforcées par polysaccharides/silice pour l’impression 3D. DOI: 10.1021/acsami.3c03642.s002
FAQ
- Qu’est-ce qu’une « spécification de tenue » en impression 3D alimentaire ?
- Une spécification de tenue désigne la capacité du matériau à se soutenir et à rester stable après extrusion. Elle couvre trois niveaux : la tenue structurelle, avec le nombre de couches empilables et la tolérance de déformation ; la stabilité du système, notamment l’absence de relargage d’huile ou de séparation de phases ; et la charge en ingrédients, avec la quantité d’actifs incorporée et leur distribution. C’est un critère de réception plus décisif que les seules dimensions extérieures
- Pourquoi utilise-t-on souvent les émulsions Pickering en impression 3D alimentaire ?
- Les émulsions Pickering remplacent les émulsifiants de petite taille moléculaire par des particules solides adsorbées à l’interface huile-eau. Elles peuvent fournir à la fois l’amincissement sous cisaillement nécessaire à l’extrusion et la récupération structurale nécessaire à l’empilement. Des travaux récents ont étudié le lien entre leur mécanisme de formation, leur aptitude à la mise en oeuvre et leurs applications en impression 3D [3]
- Un aliment imprimé en 3D peut-il aussi encapsuler des ingrédients fonctionnels ?
- Oui, mais la mise en forme et la délivrance doivent être conçues ensemble dans une même formulation. Des recherches ont utilisé des émulsions Pickering à haute phase interne protéine-polysaccharide pour servir à la fois l’impression 3D et la délivrance de quercétine [1]. Cela montre qu’il s’agit d’un problème d’intégration au niveau matériau, pas d’un ajout après impression
- Que faut-il confirmer en premier avant le prototypage ?
- Il faut d’abord confirmer l’usage, exposition ou consommation, puis vérifier s’il y a des ingrédients fonctionnels et à quelle proportion, avant de discuter la forme. Si l’ordre est inversé, on risque de figer une géométrie que le matériau ne peut pas tenir, et l’échantillon devra être refait
- Ces spécifications de tenue s’appliquent-elles à toutes les technologies d’impression alimentaire ?
- Non. Le raisonnement de cet article vaut pour l’impression 3D alimentaire par extrusion, avec des matériaux de type émulsion aqueuse ou gel. Pour le liage de poudre, la fusion de sucre ou l’impression de chocolat tempéré, les variables dominantes sont l’historique thermique et le contrôle de la cristallisation. Les spécifications doivent donc être établies séparément
Articles associés

L'hebdo Impression × IA
Le savoir-faire en impression et IA que designers, marques et entreprises peuvent utiliser avant de s'engager, condensé dans un email, chaque semaine dans votre boîte de réception
Outils gratuits MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Groupe MINDS
Besoin de services d'impression ou de cadeaux concrets ?
Une fois la lecture terminée, laissez la suite aux marques sœurs du Groupe MINDS — de l'impression haut de gamme à la commande en ligne et aux cadeaux de fêtes