
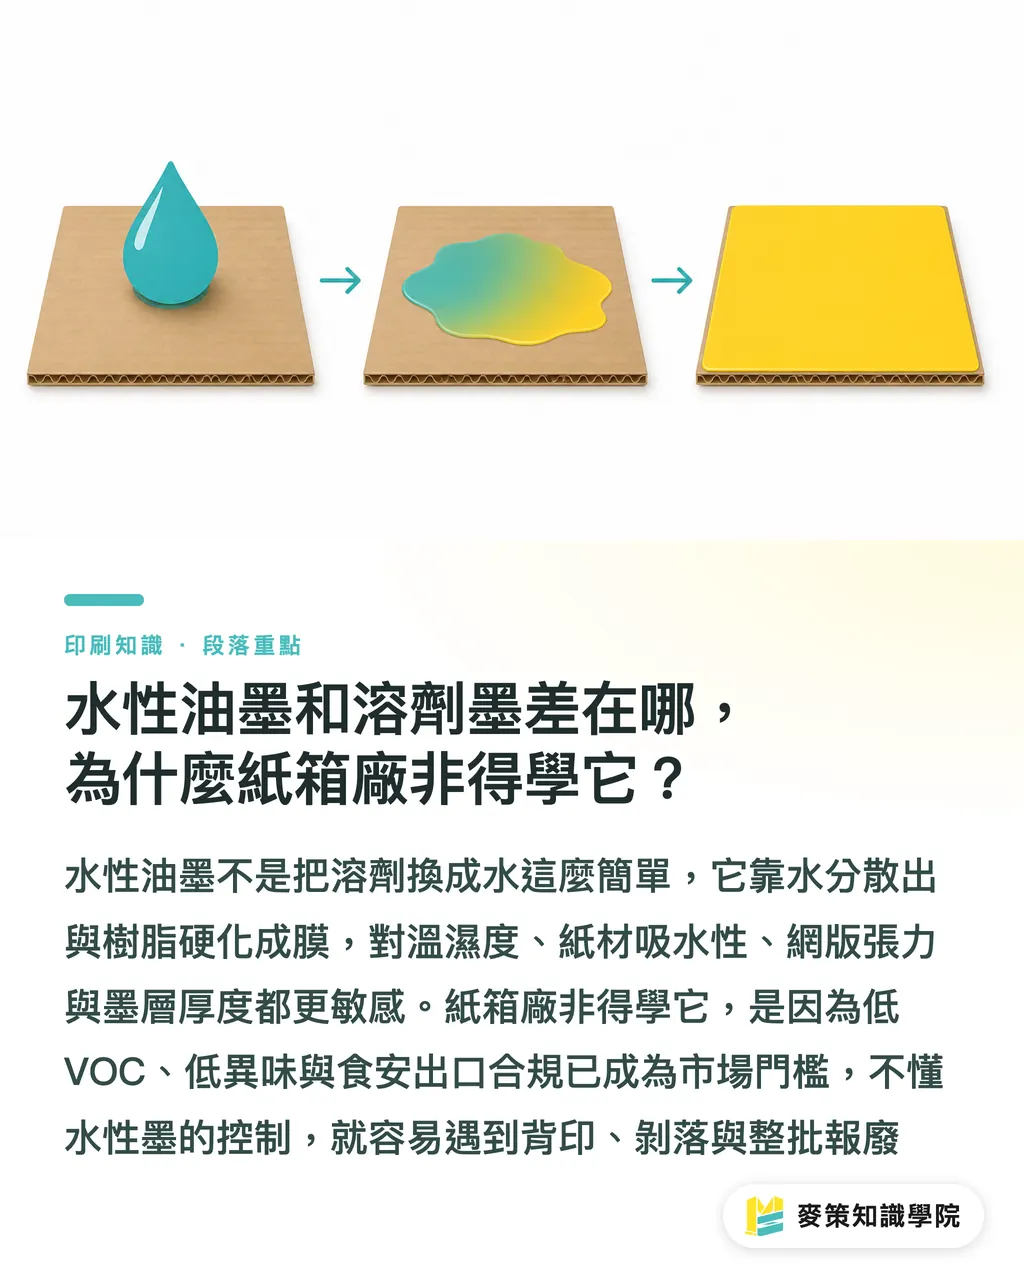
¿En qué se diferencia la tinta base agua de la tinta solvente, y por qué una fábrica de cajas tiene que aprender a usarla?
La tinta base agua (Water-based Ink) usa agua como vehículo principal y se fija mediante evaporación del agua y reticulación de la resina. Es habitual en procesos de serigrafía (Screen Printing, también llamada impresión por pantalla) sobre cajas de cartón corrugado, bolsas de papel y estuches. La gran diferencia con la tinta solvente (Solvent-based Ink), que durante años fue la opción habitual en muchas fábricas de cajas en Taiwán, está en los compuestos volátiles y en el mecanismo de secado: la tinta solvente seca rápido en superficie porque el solvente se evapora; la tinta base agua necesita que el agua salga de verdad de la capa de tinta y que la resina termine de endurecer para estabilizarse
Suena a una simple diferencia química, pero en la línea se convierte en otra sensación de trabajo. He visto demasiados casos de fábricas de cajas que cambiaron por primera vez a tinta base agua sin cambiar la máquina, ni la racleta, ni el equipo. El resultado: lotes completos con repinte, lotes completos con desprendimiento. El problema no es que la tinta base agua sea mala. El problema es que reduce la tolerancia a las condiciones ambientales, como temperatura y humedad, a las características del sustrato, como el porcentaje de cartón reciclado, a la tensión de la pantalla y al espesor de la capa de tinta. Si no la vigilas, falla
En estos años, el sector ha adoptado la tinta base agua como estándar sobre todo por la presión ambiental y de seguridad alimentaria: emite menos VOC (compuestos orgánicos volátiles, Volatile Organic Compound), deja menos olor en el impreso y, para clientes de marca cuyos envases pueden estar cerca de alimentos o destinados a exportación, implica mucho menos riesgo de cumplimiento que la tinta solvente. Dicho de otra forma: la tinta base agua ya no es una opción. Es el boleto de entrada para hacer serigrafía de cajas hoy
Primer punto crítico: secado insuficiente y repinte al apilar las cajas
El fallo más común de la tinta base agua sobre cartón corrugado es este: secado insuficiente → repinte (Set-off, transferencia de la capa de tinta al reverso o a la hoja superior durante el apilado). La causa es simple: el agua dentro de la capa de tinta todavía no ha salido y el material ya está en el pallet
Lo primero que hay que controlar es la temperatura de secado. Según la experiencia en muchas fábricas de cajas en Taiwán, la zona de secado después del cuerpo de impresión debe estar al menos entre 80-100°C para forzar la salida del agua antes de que las piezas entren al apilado. El precalentamiento infrarrojo (IR Pre-heat) es el refuerzo de menor costo: antes de entrar a la máquina, se eleva ligeramente la temperatura de la superficie del cartón y la adherencia de la tinta base agua se vuelve mucho más estable. Muchos principiantes creen que necesitan cambiar a un gran horno de secado. En realidad, una lámpara IR puede bastar para bajar de forma clara la tasa de repinte
Después viene la humedad ambiente. En las fábricas de cajas de Taiwán es muy normal tener calor pesado durante el día y humedad del 80% después de la lluvia de la tarde. En ese escenario, aunque subas la temperatura, el ritmo de secado sigue atrasado. En la práctica, si se puede usar deshumidificación para mantener la zona de impresión por debajo del 60% de humedad, el problema de repinte ya se reduce a la mitad
El orden de operación que recomiendo siempre es este SOP:
・1. Medir primero la temperatura de la superficie del cartón antes de entrar a la máquina de impresión. Si está por debajo de la temperatura ambiente normal, activar el precalentamiento IR
・2. Revisar después si la zona de secado se mantiene de forma estable entre 80-100°C y si la velocidad de avance da tiempo suficiente a la capa de tinta
・3. Confirmar la humedad en la zona de impresión y en la zona de apilado, con objetivo por debajo del 60%
・4. Solo al final revisar si la carga de tinta es excesiva o si la racleta está depositando demasiado material
Con estos cuatro pasos, la mayoría de los casos de repinte se corrigen. Saltarse pasos, por ejemplo ajustar directamente la tinta o cambiar la racleta, suele acabar desperdiciando muchas cajas
Segundo punto crítico: mala adherencia y cartón reciclado que se pela con solo rascarlo
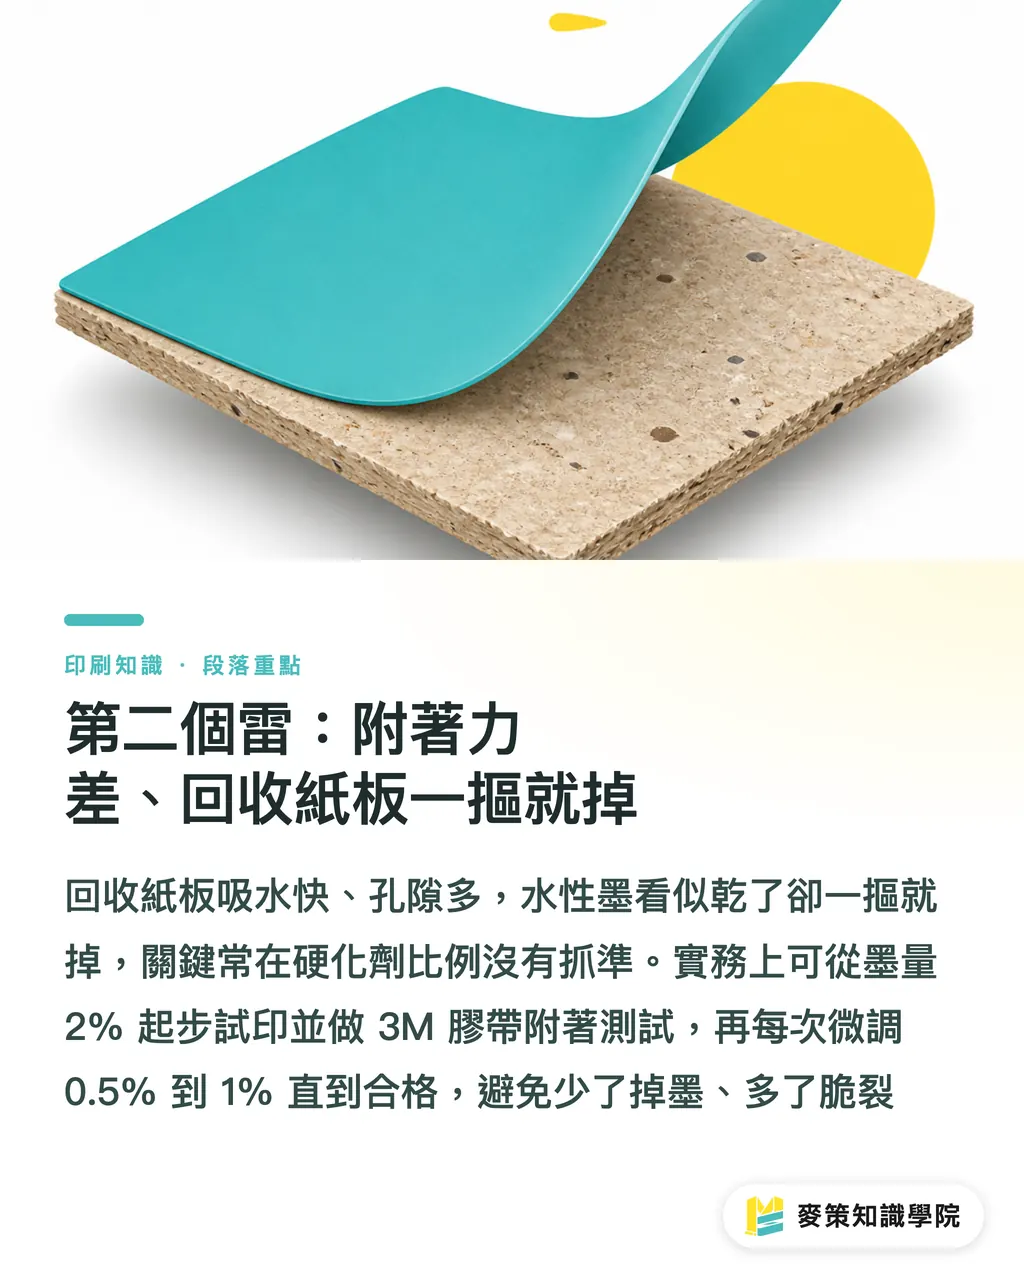
El cartón reciclado, es decir, cartón corrugado con mayor proporción de fibra reciclada (RCB), absorbe agua rápido y tiene una superficie más porosa. La tinta base agua puede parecer seca, pero se desprende apenas la rascas. Este es el segundo gran punto crítico
La causa central suele ser una proporción mal ajustada de endurecedor o agente reticulante (Curing Agent o Hardener). Su función es llevar la resina de la capa de tinta un paso más allá del secado físico hacia la reticulación química. Solo así la adherencia aguanta. Si se usa poco, la tinta se desprende. Si se usa demasiado, la capa se vuelve quebradiza y se agrieta cuando el impreso se dobla
En trabajos de cajas, que suelen ser piezas de gran área y sin alta exigencia de fricción, la proporción de endurecedor normalmente cae entre el 2-4% de la cantidad de tinta. Por encima del 5% empiezan los efectos secundarios: fragilidad y vida útil más corta de la mezcla. Cuando se trabaja por primera vez con un sustrato desconocido, recomiendo hacerlo así:
・1. Hacer primero una prueba con tinta sin endurecedor y observar la velocidad de secado
・2. Luego imprimir una prueba empezando con 2% de endurecedor y hacer una prueba de adherencia con cinta, por ejemplo cinta 3M; si no arranca la tinta, pasa
・3. Si se desprende, subir la dosis. 0.5-1%, hasta que pase la prueba
・4. Una vez aprobado, registrar la proporción y la temperatura y humedad del lugar para usarlo como referencia futura con el mismo sustrato
El valor de este flujo está en convertir la adherencia, que muchos tratan como algo de intuición, en una acción medible y repetible. Para las fábricas pequeñas y medianas de cajas en Taiwán, lo más peligroso es salir a entregar porque “el maestro dijo que estaba bien”, y luego el cliente dobla la pieza dos veces, se cae la tinta y rechaza todo el lote
Tercer punto crítico: obstrucción de malla y una impresión que se empasta a mitad de tirada
La obstrucción de malla (Mesh Clogging) ocurre cuando la tinta queda bloqueada dentro de la malla (Mesh, número de hilos por pulgada) de la pantalla (Screen). Eso impide el paso de tinta en zonas puntuales o amplias, y el impreso aparece con falta de tinta o con empaste. Este problema se nota más con tinta base agua que con tinta solvente, porque al secarse deja resina y pigmento dentro de la malla; la tinta solvente, en cambio, suele poder reblandecerse mejor con solvente
Las señales suelen empezar con cosas como “la segunda impresión sale más clara que la primera” o “en esta pantalla siempre hay zonas que toman tinta de forma irregular”. El orden de resolución también tiene su SOP:
・1. Revisar primero el ángulo de la racleta. Si está demasiado vertical, fuerza tinta dentro de la malla; si está demasiado acostada, no limpia bien
・2. Confirmar después si la viscosidad de la tinta (Viscosity, normalmente en cps o mPa·s) está demasiado alta. Una viscosidad alta indica que se ha evaporado demasiada agua y que la tinta empezó a espesarse. En ese punto, solo con la racleta no alcanza: primero hay que reponer agua o añadir el diluyente adecuado para devolver la tinta a su viscosidad de trabajo
・3. Confirmar si la tensión de la pantalla es suficiente. Por debajo de 18 N/cm, la tinta se acumula en la parte inferior de la malla y la pantalla recupera peor
・4. Solo al final considerar si la malla es demasiado fina, si hace falta cambiar a una malla más abierta o usar una formulación de baja obstrucción
Lo que de verdad acaba parando la máquina es aguantar hasta que la malla se tapa por completo. Cuando aparece la señal, parar, lavar la pantalla y volver a cargar tinta ahorra mucho más tiempo que forzar toda la tirada y tener que relavar todo después
Las tres inversiones más rentables para que una fábrica pequeña o mediana domine la tinta base agua
Cuando una fábrica de cajas adopta por primera vez la tinta base agua como proceso principal, las tres inversiones más rentables no son una máquina nueva. Son una lámpara de precalentamiento IR, un medidor preciso de temperatura y humedad, y un SOP de proporciones de mezcla entre endurecedor y tinta. Las tres juntas cuestan menos que la mitad de una secadora nueva y atacan directamente los tres fallos principales: repinte, adherencia y obstrucción de malla
Para envases de clientes de marca más exigentes, como estuches de cosmética o cajas para accesorios 3C, entonces sí conviene evaluar túneles de secado más avanzados y sistemas automáticos de control de viscosidad. Pero antes de llegar ahí, si las tres bases están bien hechas, el rendimiento de la línea puede subir de poco más del 70% a más del 90%
Para el primer paso, conviene colaborar con MINDS, que esté dispuesto a acompañar pruebas pequeñas y que conozca bien a los proveedores de tinta base agua. Primero se construye la relación entre material, cartón y parámetros; después la producción en volumen deja de ser una cadena de problemas. Si quieres hacer una revisión inicial de la incorporación de tinta base agua en tu propia línea, también puedes hablar con el equipo consultor de Academia del conocimiento Mai Strategy y ordenar primero los parámetros de producción y la tabla de materiales
Resumen clave
・La tinta base agua no es solo una tinta más ecológica. Es un proceso que exige controlar al mismo tiempo temperatura, humedad y proporción de endurecedor
・Para problemas de repinte, primero controla humedad y temperatura del cartón, y después habla de carga de tinta. En la mayoría de los casos, el problema se corrige desde el entorno
・El 2-4% de endurecedor es el punto dulce para la mayoría de los trabajos de cajas. Por encima del 5%, la capa de tinta se vuelve quebradiza
・La señal de obstrucción de malla es que la segunda impresión sale más clara que la primera. Si lo ves, para y lava la pantalla. No sigas forzando
・Para fábricas pequeñas y medianas, las tres inversiones más rentables son precalentamiento IR, medidor de temperatura y humedad, y SOP de endurecedor. No una máquina nueva
Para pensar después
Para las fábricas pequeñas y medianas de cajas en Taiwán, la barrera de la tinta base agua no está en la química, sino en la disciplina de proceso. Si se dejan registros de temperatura y humedad, tablas de proporción de endurecedor y SOP de ángulo de racleta para el cambio de turno, la tinta base agua deja de depender de la mano del operario experto y pasa a ser un proceso que otro operador también puede reproducir
El siguiente paso recomendado es este: elegir una línea principal y registrar durante dos semanas todos los parámetros completos, temperatura, humedad, proporción de endurecedor, viscosidad de tinta y ángulo de racleta. Con eso se arma un pequeño manual de proceso propio. Luego se extiende ese manual a una segunda línea y el rendimiento de producción se estabiliza. Este camino no exige gastar mucho dinero. Exige disciplina
Lecturas relacionadas
FAQ
- ¿Cuáles son los tres fallos más comunes de la tinta base agua sobre cajas de cartón corrugado?
- Secado insuficiente que causa repinte, mala adherencia sobre cartón reciclado y obstrucción de la malla después del secado de la tinta, lo que provoca paradas. El orden correcto es controlar primero el ambiente y la proporción de materiales, y después tocar los parámetros de máquina
- ¿Qué hacer si la tinta base agua produce repinte?
- Precalentar la superficie del cartón con infrarrojos, asegurar una zona de secado de 80-100°C, mantener la humedad de la zona de impresión por debajo del 60% y solo al final ajustar la carga de tinta y la racleta
- ¿La tinta base agua necesita endurecedor? ¿En qué proporción?
- Sí. Para piezas de gran área y baja fricción, como cajas de cartón, se recomienda añadir endurecedor en una proporción del 2-4%. Por encima del 5% es fácil que la capa se vuelva quebradiza y que la vida útil de la mezcla se acorte
- ¿Cómo recuperar una malla obstruida por tinta base agua?
- Primero revisar el ángulo de la racleta y la viscosidad de la tinta. Luego confirmar que la tensión de la pantalla sea suficiente, preferiblemente por encima de 18 N/cm. Solo al final considerar cambiar la malla o pasar a una formulación de baja obstrucción
- ¿Hay mucha diferencia de costo entre tinta base agua y tinta solvente?
- La diferencia del precio de la tinta no suele ser grande. El costo real está en la energía de secado y el control ambiental, pero se obtiene a cambio menor VOC y un margen más alto de cumplimiento en seguridad alimentaria. En conjunto, el cambio vale la pena
Artículos relacionados
El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada