
¿Por qué las cajas de cartón corrugado tienden a abrirse o reventar durante el transporte?
Cuando una caja de cartón corrugado se agrieta durante el flete, la causa rara vez es un gramaje insuficiente. Casi siempre se trata de una mala combinación entre la fuerza de tracción del adhesivo en la unión y la dirección de la onda del cartón frente a las cargas
En planta hemos visto infinidad de casos: ante una caja aplastada o con las solapas despegadas, la primera reacción de las marcas es gastar de más pasando de cartón de triple capa a cinco capas, solo para ver cómo la tasa de devoluciones sigue por las nubes
Hace poco, el gigante de equipos de manipulación de fluidos Graco completó la adquisición del referente en sistemas de aplicación de adhesivo Valco Melton. En el sector del empaque y del manipulado de cartón corrugado, esto envía una señal rotunda: la adopción de equipos automatizados de aplicación de adhesivo a alta presión se está acelerando a pasos agigantados
El pegado manual con brocha o cinta de doble cara genera un espesor de capa irregular. Con los cambios de estación o el transporte a temperaturas extremas, el adhesivo hot melt sufre despegues falsos, haciendo que el peso de la estiba termine abriendo la solapa de pegado
No te limites a engordar el cartón
La resistencia estructural de una caja depende de cuatro factores: la elección del material, la orientación de la onda, la precisión del troquelado y el pegado de la solapa de unión. Si el adhesivo falla, ni el cartón más grueso evitará el riesgo de reventón
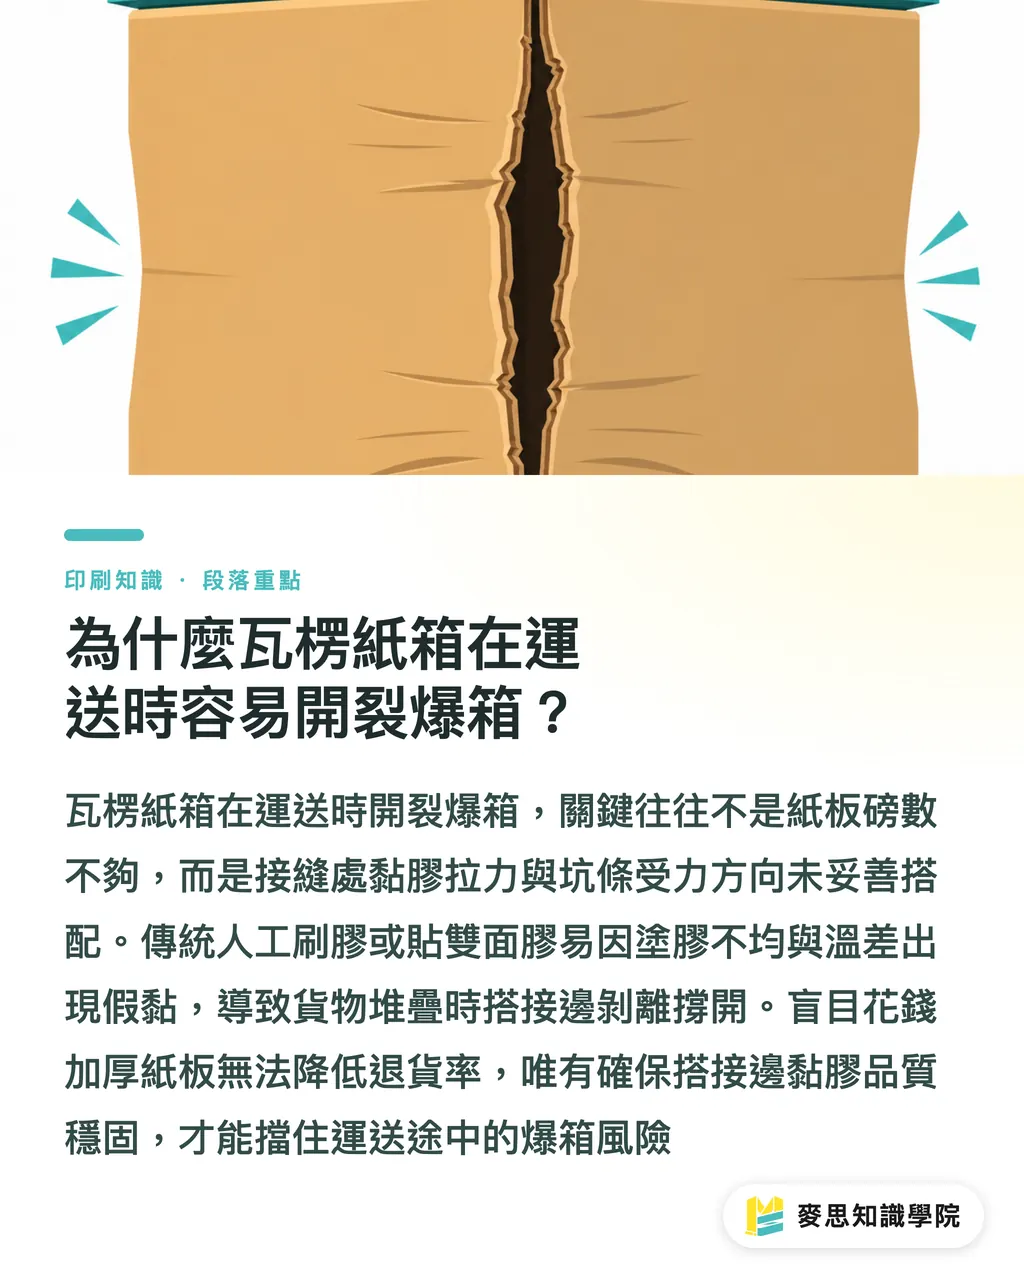
¿En qué se diferencia el pulverizado automático de adhesivo del pegado manual tradicional?
La diferencia fundamental entre la aplicación automática de adhesivo y el pegado manual tradicional radica en la precisión del control del caudal y en la fuerza de curado a nivel molecular
Proceso de aplicación automática de hot melt: tecnología de acabado de empaque que utiliza sensores optoelectrónicos y pistolas de alta presión para aplicar adhesivo termofusible a una temperatura controlada sobre la solapa de pegado o el fondo del cartón. Sustituye la cinta de doble cara o el encolado a brocha, garantizando un volumen constante y un curado con fuerza máxima en cuestión de segundos
Durante el cerrado automatizado en línea, colocar cinta de doble cara a mano destruye la productividad por costos laborales y genera fallos de adhesión debido a la grasa de los dedos o residuos al retirar el protector
A continuación se presenta una comparación directa de los métodos de pegado habituales en planta y sus características:
・ Pegado manual con cinta de doble cara: Velocidad de trabajo extremadamente lenta; aplicar y retirar el protector requiere mucha mano de obra; pésima resistencia a la intemperie (se ablanda con el calor); costo condicionado por las horas hombre; ideal para maquetas y muestras artesanales de bajo volumen
・ Pegado tradicional con cola acuosa mediante rodillo o brocha: Velocidad moderada; requiere de 15 a 30 minutos de prensado para curar; el cartón absorbe humedad y se deforma fácilmente; costo bajo; apto para producción masiva de cajas corrugadas estándar
・ Aplicación automatizada de adhesivo hot melt: Velocidad sumamente rápida; curado por prensado en solo 1 a 3 segundos; volumen y posición de disparo regulados por sensores fotoeléctricos; alta resistencia del filme adhesivo a la intemperie; ideal para cajas plegadizas de gama media-alta y cajas corrugadas antirrevención
En términos de eficiencia productiva, implementar aplicadores automáticos elimina el cuello de botella del cerrado de cajas, erradica los tiempos muertos de prensado y logra una consistencia impecable en el producto final
¿Cómo deben evaluar los compradores y diseñadores la resistencia estructural del empaque?
Para evaluar la resistencia del trazado estructural de una caja de cartón corrugado, hay que seguir un orden estricto: primero definir el peso y uso final, luego seleccionar el material y la estructura, y solo al final trazar la línea de troquel y preparar el arte final
Muchos diseñadores abordan las cajas con mentalidad de diseño gráfico o pósteres: no calculan bien el troquel y dejan la solapa de pegado demasiado estrecha, impidiendo que el adhesivo tenga la superficie de contacto adecuada
Para evitar fallas de empaque y reimpresiones, recomendamos aplicar los pasos verificados por MINDS durante la evaluación y preparación:
・ 1. Calcular el peso del contenido y el nivel de estibado: Define la capacidad de carga por caja antes de elegir entre cartón de 3 capas (onda B u onda E) o 5 capas (onda AB), asegurándote de que la dirección de las ondas verticales coincida con la fuerza del apilamiento
・ 2. Especificar el ancho de la solapa de pegado y la trayectoria de pulverizado: Deja un ancho de solapa de encolado (Glue Flap) de al menos 25 a 30 cm en cajas plegadizas y corrugadas, reservando el trayecto para una aplicación continua en línea o por puntos
・ 3. Prueba de desgarro de fibra y validación térmica: Tras cerrar la caja de muestra, realiza una prueba de desgarro (Paper Tear Test) para comprobar que las fibras del cartón se rompan antes de que la capa de adhesivo se desprenda, sometiendo además la muestra a frío o calor para probar su tracción
Si tienes dudas sobre la resistencia a la compresión o los detalles del pulverizado, consulta al equipo técnico de MINDS para definir los parámetros de carga y pegado desde el prototipo, evitando costos por repetir el trabajo
¿A qué detalles de control de calidad se debe prestar atención al actualizar la línea a pulverizado automático?
Al integrar equipos de pulverizado automático en línea, el control de calidad clave pasa por la estabilidad de la temperatura de aplicación y el porcentaje de rotura de fibra
La temperatura idónea para aplicar adhesivo hot melt oscila entre 160 °C y 180 °C. Una temperatura muy baja genera poca fluidez y un pegado falso; si es demasiado alta, la cola se oxida y se degrada
En el día a día, la prueba de fuego para la adhesión es alcanzar un desgarro de fibra superior al 80 %: al separar la solapa a mano, más del 80 % de la superficie debe mostrar fibras de la cara del cartón arrancadas
Sin prisas
Antes de meter un lote entero a la pegadora automática, hay que hacer pruebas cortas para verificar que el corte del chorro de cola sea limpio y no deje hilos que manchen el cartón
Dominar estos detalles técnicos mantendrá el sellado en los estándares más altos, eliminando el dolor de cabeza de las devoluciones en el comercio electrónico
Puntos clave
La causa principal del reventón de cajas es no calcular bien la tracción del adhesivo ni la estructura; no te limites a engordar el cartón
Los aplicadores automáticos de hot melt curan en 1 a 3 segundos, eliminando cuellos de botella en el manipulado
La solapa de pegado debe tener un ancho mínimo de 25 cm para garantizar una superficie de contacto suficiente
El estándar de calidad exige más del 80 % de desgarro de fibra, asegurando que la fibra del papel ceda antes que la película de pegamento
El diseño del trazado debe definir primero el uso y el peso soportado antes de fijar los materiales y la estructura
Reflexiones adicionales
Para las plantas de empaque y compradores corporativos, la automatización del manipulado dejó de ser opcional: es vital para asegurar entregas a tiempo y calidad constante. Gracias a la madurez tecnológica de firmas como Valco Melton, las imprentas medianas y pequeñas que incorporan pulverizado automático reducen drásticamente los altibajos del pegado manual. Para desarrolladores de software SaaS e IA orientados al empaque, integrar simulaciones de trayectorias de pegado y análisis de esfuerzo en herramientas de troquelado permitirá a los diseñadores esquivar fallos de adhesión antes del arte final. Para explorar más sobre impresión personalizada de alto nivel y optimización de estructuras, visita al Equipo de consultores de Academia del conocimiento Mai Strategy y obtén soporte profesional
Lecturas recomendadas
FAQ
- ¿Si una caja de cartón corrugado se abre por las solapas en el transporte, se debe siempre a la mala calidad del pegamento?
- No necesariamente. Una solapa de pegado muy estrecha, tratamientos superficiales como estampados al calor o plastificados antiadherentes, o una temperatura de aplicación demasiado baja que cause despegues falsos son causas comunes. Se debe realizar una prueba de desgarro de fibra para diagnosticar la raíz del problema
- ¿Qué ventajas ofrece la aplicación automática de adhesivo hot melt frente a la cola blanca acuosa tradicional?
- El pulverizado automático logra el curado y sellado en apenas 1 a 3 segundos con una precisión milimétrica en la descarga. Además, evita que la humedad de la cola acuosa ablande y deforme el cartón corrugado, elevando al máximo el rendimiento en línea
- Al diseñar una caja de cartón corrugado, ¿cuánto ancho se debe dejar en la solapa de pegado para la aplicación automática?
- Se recomienda dejar un ancho de solapa de pegado de al menos 25 a 30 cm, evitando imprimir tintas o aplicar barnices en la zona de encolado para permitir que el adhesivo penetre directo en las fibras del papel y logre la máxima adherencia
Artículos relacionados

El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
AI background removal, brand stamping, and a LINE sticker maker — free design tools, right in your browser, no upload.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada