
Introducción: por qué merece redefinirse el gramaje
El gramaje parece un simple número, pero en realidad es el parámetro que más decisiones de especificación de impresión arrastra. Esta sección plantea el problema, explica la aportación de este artículo y su relación con la industria taiwanesa
En la imprenta china, el término *bàngshù*, heredado de las antiguas libras, lleva mucho tiempo usándose para describir el grosor y la rigidez del papel. Sin embargo, su base de medida es el gsm (grams per square metre, gramos por metro cuadrado), es decir, la masa de un metro cuadrado de papel. Este artículo sostiene que esa definición ya contiene la fuente del malentendido más común en la práctica: el gsm mide el peso por unidad de superficie, mientras que al usuario le importan el grosor y la rigidez. Peso, grosor y rigidez están muy relacionados, pero no son equivalentes, y esa diferencia es la raíz de los errores al elegir papel
El problema puede resumirse en tres niveles:
・Primero, el mismo gsm produce tactos y volúmenes visuales muy distintos según el tipo de papel
・Segundo, más gramaje no siempre es mejor: por encima de un umbral concreto aparecen fallos de acabado, como las grietas al doblar
・Tercero, la impresión digital y la offset aceptan rangos de gramaje distintos, así que una especificación no se traslada de un proceso a otro sin más
Estos tres niveles forman la pregunta central de este artículo: en el espectro de aplicaciones que va desde la tarjeta de visita hasta el envase, ¿cómo se elige el gramaje de forma sistemática?
La aportación de este artículo es organizar en un marco de criterios, que se pueda consultar y citar, el conocimiento sobre gramaje que hoy está disperso en la experiencia de cada producto. No se limita a ofrecer una tabla estática de cifras
Para la industria de diseño e impresión de Taiwán, esta cuestión tiene un peso práctico real. El mercado local está formado sobre todo por talleres pequeños y medianos y por diseñadores freelance, y la comunicación de especificaciones depende mucho de la experiencia transmitida de forma oral, sin un lenguaje común estructurado. Eso provoca con frecuencia reimpresiones, devoluciones y disputas por costes. Un criterio claro sobre el gramaje ayuda a reducir ese coste de comunicación
Revisión de la literatura y del estado actual: tres líneas de debate y un vacío
El debate existente sobre el gramaje del papel puede agruparse, a grandes rasgos, en tres líneas que se complementan pero rara vez se integran. Esta sección las repasa y después sitúa el punto de partida de este artículo
La primera línea es el enfoque de «correspondencia por producto». Estos textos parten del uso final y recomiendan rangos de gramaje para cada producto impreso. Por ejemplo, papeles de oficina y flyers entre 80 y 120 gsm, DM y páginas interiores de folletos entre 157 y 200 gsm, tarjetas de visita y portadas entre 250 y 350 gsm, y envases de lujo y sustratos para etiquetas, en su mayoría, por encima de 400 gsm. Según este artículo, el valor de esta línea está en que es muy práctica y rápida de consultar. Su debilidad es que trata el gramaje como una variable que se puede buscar en una tabla de forma aislada, ignorando la interacción con el tipo de papel, el proceso y el acabado
La segunda línea es la de «características del material». Estos textos parten de la estructura física del papel y subrayan que el papel estucado (como el couché) tiene la superficie alisada por calandrado, de modo que sus fibras quedan compactadas por el relleno y la capa de recubrimiento. Con el mismo gsm, se siente suave y parece más fino y firme. El papel no estucado (como el offset sin estucar, o woodfree) conserva sus fibras esponjosas y sin compactar, así que con el mismo gsm parece más grueso y absorbe más tinta. Esta perspectiva completa la primera línea, porque explica el mecanismo de «mismo peso, distinta sensación»: la diferencia de volumen específico (bulk) del papel
La tercera línea es la de «compatibilidad con el proceso». Se ocupa de las limitaciones físicas que imponen los equipos de impresión y de acabado al gramaje. En la impresión digital, el sistema de alimentación y el de fijación son más sensibles a los papeles gruesos, mientras que la impresión offset tolera mejor los cartones de alto gramaje. Los papeles muy gruesos, además, corren riesgo de agrietarse en las líneas de plegado, y ese riesgo está relacionado con la dirección de la fibra. Según este artículo, esta línea es la más decisiva en la práctica, y sin embargo es la que más se omite en los materiales introductorios dirigidos a diseñadores
Vistas en conjunto, las tres líneas son válidas por separado, pero casi nadie las ha unido en un flujo de decisión coherente. El punto ciego que queda es la falta de un criterio integrado que tenga en cuenta a la vez el uso, el tipo de papel y el proceso. El usuario que se encuentra con la pregunta concreta «¿por qué dos proveedores cotizan y dan un tacto tan distinto para el mismo 300 gsm?» no puede responderla por su cuenta. Ese vacío de integración es el punto de partida de este artículo
Análisis central 1: la relación no lineal entre gsm, grosor y rigidez
El primer paso para elegir papel es devolver el gsm a su condición de medida de peso, y no de sinónimo de grosor. Esta sección desgrana la relación entre estas tres magnitudes
El gsm mide la masa por unidad de superficie [1]. El grosor (en µm o mm), en cambio, depende de la combinación del gramaje con la densidad del papel. Las normas, además, tratan el grosor y el volumen específico como magnitudes de medición independientes del gramaje [2]. Dentro de un mismo tipo de papel, a mayor gsm suele corresponder mayor grosor, así que si la elección se limita a un solo tipo de papel, el gsm sirve razonablemente para estimar el espesor. El problema aparece al comparar tipos de papel distintos. El papel couché tiene densidad alta, de modo que cada unidad de peso ocupa menos volumen y, con el mismo gsm, resulta más fino. El papel no estucado tiene baja densidad y mucho volumen específico, así que con el mismo gsm resulta más grueso. Esto significa que un papel offset sin estucar de 200 gsm puede tener un grosor físico cercano, o incluso superior, al de un couché de 250 gsm
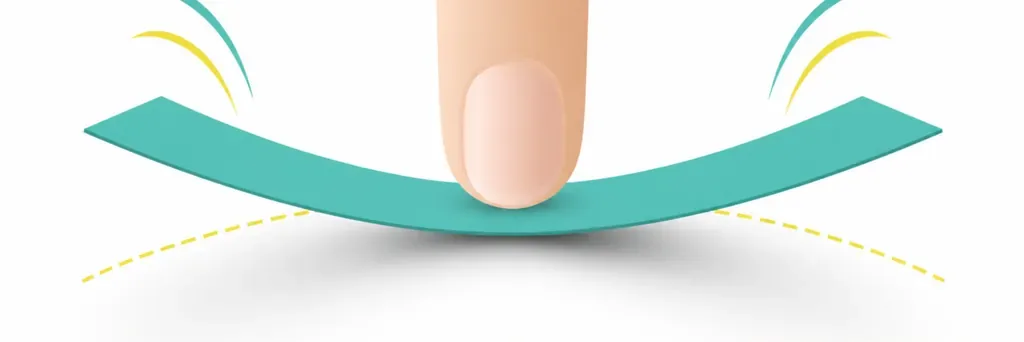
La rigidez (stiffness) es otra dimensión independiente, y existen métodos de medición estandarizados para la resistencia a la flexión [3]. La rigidez es aproximadamente proporcional al cubo del grosor, una extensión al papel del principio de rigidez a flexión de las vigas en mecánica de materiales. Según este artículo, esta relación no lineal explica un fenómeno que a menudo se pasa por alto: un pequeño aumento del gramaje suele producir un salto notable de la rigidez. Pasar de 250 a 300 gsm parece añadir solo un veinte por ciento de peso, pero el aumento de rigidez puede ser mucho mayor. Esta es también la razón física por la que el paso de una tarjeta «blanda» a una «firme» suele situarse entre 280 y 350 gsm
De ello se deriva el primer criterio: al elegir papel hay que considerar a la vez el gsm, el tipo de papel y la sensación buscada, sin comparar tipos de papel distintos con un único gsm. Cuando el cliente pide «una tarjeta un poco más gruesa», subir el gsm es solo una de las vías. Cambiar a un papel no estucado con mayor volumen específico, o elegir una estructura especial de capas pegadas, puede alcanzar un objetivo de rigidez parecido con costes distintos
La conclusión de esta sección es la base de lo que sigue: el gramaje no es una variable aislada, y cualquier tabla de referencia solo tiene sentido si va acompañada de la condición previa del tipo de papel
Análisis central 2: el mecanismo de percepción del tacto y las variables del estucado
El tacto es la dimensión más subjetiva de la elección del papel, y aun así es la que más a menudo se usa como criterio de aceptación. Esta sección analiza cómo se compone el tacto a partir de variables físicas controlables
El tacto no es una sensación única. Incluye al menos tres canales perceptivos separables: la textura superficial (lisa o áspera), la sensación de peso (la carga que se nota en la mano) y la sensación de rigidez (la recuperación al doblarlo). El estucado influye sobre todo en el primero. La capa de recubrimiento del papel couché rellena los huecos entre las fibras, de modo que la superficie es lisa y refleja la luz de forma uniforme. Por eso el couché resulta suave al tacto, sus puntos de trama se ven nítidos y su color es saturado. El papel no estucado conserva la textura de la fibra, con un tacto cálido pero algo áspero. La tinta penetra en las fibras, así que el color es menos intenso y las sombras tienden a verse grisáceas. Esto explica por qué una fotografía o un diseño de colores muy vivos suele verse «apagado» en un papel no estucado
En realidad, estos tres canales pueden ajustarse de forma independiente, lo que da más margen de decisión al diseño. Según este artículo, una tarjeta de papel no estucado de alto gramaje puede ofrecer a la vez una sensación de peso sólida y una superficie cálida, combinación difícil de reproducir con un couché del mismo gramaje. Al revés, si la marca quiere transmitir una imagen visual refinada y nítida, el couché tiene ventaja en la textura superficial y en la calidad de impresión. La elección del tacto es, por tanto, la traducción material de la posición de marca, y no simplemente una cuestión de que «cuanto más grueso, más exclusivo»
Desde el punto de vista de la verificación en compras, la subjetividad del tacto hace imprescindible solicitar muestras físicas. La pantalla no transmite el peso ni la rigidez, y el gsm no describe la textura superficial. El flujo correcto de prueba consiste en pedir al proveedor muestras físicas del tipo y gramaje especificados, y comprobarlas con las manos antes de decidir si los tres canales perceptivos encajan con lo previsto. Si el producto incluye acabados como plastificado o troquelado, la muestra debería mostrar también el aspecto ya acabado, porque el plastificado cambia el tacto y la rigidez
Esta sección lleva a un segundo criterio: el tacto no puede describirse por completo con números, y la confirmación con muestra física es un paso necesario de la decisión, no un extra opcional
Análisis central 3: límites del proceso y umbral de agrietamiento de los papeles muy gruesos
El límite superior del gramaje no lo decide la preferencia estética, sino los límites físicos del proceso y del acabado. Esta sección analiza esas restricciones duras, que a menudo se subestiman
El primer límite viene del proceso de impresión. La impresión digital fija el tóner, sólido o líquido, con un sistema de rodillos de alimentación precisos y una unidad de fijación por presión y calor. Es sensible al grosor y a la rigidez del papel, y los papeles gruesos que superan las especificaciones del equipo tienden a atascarse o a fijarse mal. La impresión offset transfiere la tinta mediante cilindros, tolera mejor los papeles gruesos y es habitual imprimir cartulinas de más de 400 gsm. Según este artículo, esta diferencia tiene consecuencias prácticas. Si un mismo diseño se prueba en digital y luego se produce en offset, hay que confirmar que los gramajes admisibles en ambos procesos coinciden, o el tacto de la prueba no coincidirá con el producto final
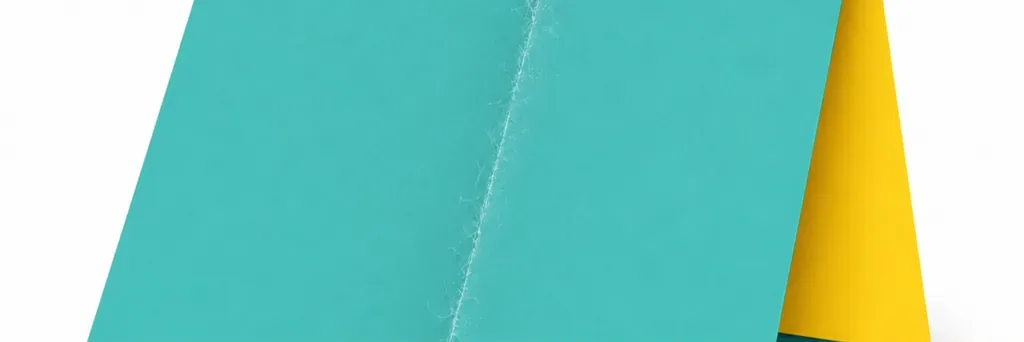
El segundo límite viene del acabado, y su modo de fallo más típico es el agrietamiento en la línea de plegado. Cuando el gramaje supera cierto umbral (en la práctica, a partir de unos 250 gsm ya conviene prestar atención), al doblar directamente las fibras exteriores se estiran más allá de su límite de elongación y se rompen, formando grietas blancas en el pliegue. En el sector se conoce como «reventón» o «agrietamiento». El agrietamiento del papel couché también depende de la composición de las fibras de la pulpa y de las condiciones de refinado [4]. La solución es realizar primero un rayado (creasing) en la línea de plegado con una herramienta roma que marque una hendidura que guíe las fibras hacia dentro, reduciendo la tracción sobre la capa exterior. Según este artículo, entender este mecanismo convierte la pregunta «¿se puede doblar un papel muy grueso?» de un tabú basado en la experiencia en un problema de proceso que se puede prevenir
El tercer límite está relacionado con la dirección de la fibra (grain direction), la variable que más se suele pasar por alto. Durante la fabricación, las fibras del papel se alinean en la dirección en que avanza la máquina, lo que da lugar a papeles de fibra longitudinal o transversal. Plegar en la dirección de la fibra es más limpio y tiene menos riesgo de rotura. Plegar perpendicularmente a la fibra hace que las fibras se rompan en sentido transversal, y el riesgo de agrietamiento aumenta de forma notable. Esto explica por qué el mismo gramaje con el mismo rayado a veces queda perfecto y otras se agrieta: la diferencia suele estar en la orientación relativa del pliegue respecto a la fibra al hacer la maqueta. Por eso los productos con pliegues, como folletos plegados, cubiertas de libro o cajas de envase, deben colocar sus líneas de pliegue paralelas a la fibra desde la fase de maquetación. Es una decisión temprana que tanto diseño como producción tienen que incluir
Juntando los tres límites se obtiene un tercer criterio: el techo de gramaje lo determinan conjuntamente el proceso y el acabado. Los diseños de gramaje alto deben confirmar el método de impresión, la disposición del rayado y la dirección de la fibra antes de maquetar, y no descubrir el fallo en el producto terminado
Implicaciones para la industria de diseño e impresión de Taiwán
Para que estos criterios se apliquen en la práctica, hay que traducirlos en acciones concretas según el papel de cada actor de la industria. Esta sección propone recomendaciones para talleres pequeños y medianos, diseñadores y marcas
Para los talleres pequeños y medianos, estructurar el conocimiento sobre el gramaje es una palanca para reducir devoluciones y disputas. Según este artículo, una práctica viable es montar una pared de muestras físicas organizada por tipo de papel y gramaje, anotando en cada combinación los productos habituales, los procesos de impresión posibles y las recomendaciones de rayado. Así el equipo comercial puede hablar con el cliente con una referencia material común, en lugar de describir con palabras que «este es algo más grueso». En el proceso de cotización, incluir la dirección de la fibra y la necesidad de rayado como puntos de confirmación estándar permite detectar en origen la mayor parte de las reclamaciones por agrietamiento. En cuanto a coste y plazo, estas comprobaciones previas casi no añaden coste y evitan que una reimpresión suponga varias veces el coste de material y de horas de trabajo
Para los diseñadores, la implicación es adelantar la decisión sobre el gramaje a la fase de diseño, en lugar de completar las especificaciones después de entregar el archivo. En concreto: confirmar el uso final, el proceso y el acabado antes de cerrar la maqueta, y a partir de ahí deducir el tipo de papel y el gramaje. En los productos con pliegue, colocar las líneas de plegado paralelas a la fibra al hacer la composición. Y en los proyectos que requieren un tacto concreto, pedir muestras físicas a la imprenta en lugar de confiar solo en los números al encargar. Según este artículo, si el diseñador piensa en el orden «el uso determina el acabado, el acabado determina el gramaje, y el gramaje se combina con el tipo de papel», se reducen mucho las idas y venidas de correcciones con la imprenta y se acorta el plazo de entrega
Para las marcas, el gramaje es el soporte material de la calidad de marca, y merece incluirse en las normas de identidad. La marca puede fijar en su manual el tipo de papel y el rango de gramaje para sus productos principales, como tarjetas de visita, catálogos y envases. Así los distintos proveedores y lotes darán un tacto coherente, y una misma tarjeta no se percibirá diferente según la imprenta. En cuanto a la gestión de costes, esto también permite a la marca decidir con fundamento entre mantener la calidad y controlar el precio unitario, sin renegociar las especificaciones en cada reimpresión
El denominador común de todos los actores es que la comunicación sobre el gramaje necesita un lenguaje compartido. El modelo actual de la industria taiwanesa, basado sobre todo en la experiencia oral, es la causa estructural de las disputas sobre especificaciones. Avanzar hacia una descripción de la especificación en cuatro elementos (tipo de papel, gsm, proceso y acabado) es una vía viable para reducir el coste total de las transacciones
Conclusiones y limitaciones
Este artículo responde a la pregunta planteada en la introducción y declara con claridad los límites de sus inferencias
A la pregunta de cómo elegir el gramaje de forma sistemática, desde la tarjeta de visita hasta el envase, la respuesta de este artículo es que el gramaje no debe tratarse como una variable que se busca en una tabla de forma aislada. Hay que juzgarlo dentro de un marco de decisión formado por cuatro ejes: uso, tipo de papel, proceso y acabado. Los tres criterios, de menor a mayor profundidad, son los siguientes. El gsm necesita la condición previa del tipo de papel para estimar la sensación. El tacto debe confirmarse con una muestra física y no sustituirse por cifras. El techo de gramaje lo determinan el proceso y el umbral de agrietamiento, con una fuerte influencia de la dirección de la fibra. Los rangos de gramaje recomendados para cada producto (por ejemplo, tarjetas de 250 a 350 gsm, páginas interiores de 157 a 200 gsm, envases de lujo por encima de 400 gsm) deben entenderse como punto de partida y no de llegada. La especificación final debe ajustarse según el tipo de papel y el proceso
Las limitaciones del artículo son las siguientes:
・Primero, los rangos de gramaje y los umbrales de agrietamiento se basan en la experiencia práctica habitual del sector. Sus valores concretos varían según la fábrica de papel, las condiciones del equipo y la formulación de cada tipo de papel. Este artículo no incluye datos físicos precisos de marcas concretas
・Segundo, el artículo se centra en la impresión comercial general con papel como sustrato. No profundiza en papeles especiales, papeles sintéticos, cartón ondulado ni laminados multicapa, y la lógica de gramaje de estos materiales puede no coincidir con el marco propuesto
・Tercero, la percepción del tacto depende de factores culturales e individuales. Este artículo ha analizado el tacto con un modelo de tres canales, pero no ha realizado una medición sistemática de la percepción de los usuarios
Las líneas de trabajo futuro son tres:
・Primero, se podrían establecer datos de medición públicos de gsm frente a grosor y rigidez para los tipos de papel habituales en Taiwán. Así las comparaciones entre tipos de papel tendrían una base cuantitativa
・Segundo, se podrían hacer experimentos controlados sobre los umbrales de agrietamiento y la dirección de la fibra, para precisar los «rangos que requieren atención» que hoy se conocen por experiencia
・Tercero, se podrían estudiar herramientas digitales para comunicar el gramaje. Por ejemplo, incorporar la especificación en cuatro elementos a campos estandarizados del proceso de prueba, y comprobar su efecto real en la reducción de las tasas de reimpresión. Este artículo espera que el marco propuesto sirva como punto de partida común para esos trabajos
Puntos clave
・El gsm mide el peso por unidad de superficie, no el grosor ni la rigidez. Al comparar gramajes entre tipos de papel, hay que indicar siempre el tipo de papel como condición previa
・Con el mismo gsm, el papel couché parece más fino y liso por el calandrado, mientras que el papel offset sin estucar parece más grueso por su volumen y absorbe más tinta. La diferencia de tacto procede de la densidad y del recubrimiento
・La rigidez es aproximadamente proporcional al cubo del grosor, así que un pequeño aumento del gramaje produce un aumento notable de la rigidez. El umbral de firmeza de la tarjeta suele estar entre 280 y 350 gsm
・Por encima de unos 250 gsm, el plegado directo tiende a agrietarse. Hay que prevenirlo con rayado, y las líneas de pliegue deben ir paralelas a la dirección de la fibra para reducir el riesgo
・La impresión digital es más sensible al papel grueso, y la offset tolera mejor el alto gramaje. Si un proyecto cambia de proceso entre prueba y producción, hay que confirmar que el gramaje admisible es el mismo y pedir muestras físicas para verificar el tacto
Reflexiones adicionales
Para el sector, el problema de los gramajes no se debe a una falta de tecnología, sino a la ausencia de un lenguaje compartido para las especificaciones. Para la fabricación de impresión, crear un muestrario físico por tipo de papel y gramaje, junto con un punto de confirmación estándar, es una barrera de bajo coste y alto rendimiento contra las reclamaciones. Para el diseño, adelantar la decisión sobre el gramaje a la fase de maquetación e incluir la dirección de la fibra puede acortar el plazo de forma notable
En el caso de SaaS y de la adopción de IA, la dirección más prometedora es incorporar la especificación en cuatro elementos (uso, gsm, proceso y acabado) al flujo de pruebas y cotizaciones en línea. Así el sistema podría detectar automáticamente, antes del pedido, el riesgo de agrietamiento, las incompatibilidades de proceso y los conflictos de dirección de la fibra, y convertir el juicio implícito de los técnicos de producción en una comprobación previa escalable. La cuestión pendiente es que faltan datos públicos de medición del grosor y la rigidez de los papeles locales, de modo que cualquier juicio automatizado tendrá que contrastarse con muestras físicas. Esta es una infraestructura básica que vale la pena construir entre todos los actores de la industria
Referencias
[1] Papel y cartón: determinación del gramaje (Paper and Board: Determination of Grammage). BSI British Standards. DOI: 10.3403/30379997
[2] Determinación del grosor y del volumen específico del papel (Determination of the Thickness and Bulk of Paper). BSI British Standards. DOI: 10.3403/30308930
[3] Método de ensayo de resistencia a la flexión para papeles de baja rigidez, tipo Taber (Test Method for Resistance to Bending of Paper of Low Bending Stiffness, Taber-Type Test). ASTM International. DOI: 10.1520/d5650
[4] Agrietamiento por plegado del papel couché: efecto de la composición de la fibra de pulpa y del refinado (Fold Cracking of Coated Paper: The Effect of Pulp Fiber Composition and Beating). Nordic Pulp & Paper Research Journal. DOI: 10.3183/npprj-2012-27-02-p445-450
FAQ
- ¿Qué gramaje conviene elegir para las tarjetas de visita?
- Lo habitual es situarse entre 250 y 350 gsm, y la sensación de firmeza suele empezar a notarse a partir de 280 gsm. Pero el tacto real también depende del tipo de papel: con un papel no estucado, a igual gramaje resulta más grueso y sólido. En cualquier caso, la decisión final debe tomarse con una muestra física
- ¿Por qué dos papeles de 300 gsm se sienten con grosor distinto?
- Porque el gsm mide el peso y no el grosor. El papel couché tiene alta densidad y, con el mismo peso, resulta más fino y firme. El papel no estucado tiene más volumen específico y, con el mismo peso, resulta más grueso. Por eso la sensación al tacto cambia de forma notable
- ¿Por qué se agrieta el papel grueso al doblarlo? ¿Cómo se evita?
- Al plegar directamente un papel de más de unos 250 gsm, las fibras exteriores se estiran hasta romperse y aparecen grietas blancas. La solución es realizar un rayado en la línea de plegado antes de doblar y colocar la línea de pliegue paralela a la dirección de la fibra. Así se reduce mucho el agrietamiento
- ¿El gramaje admisible es el mismo en impresión digital y offset?
- No. La impresión digital es más sensible al papel grueso y tiene un límite más bajo, mientras que la offset tolera mejor los papeles gruesos. Si un mismo diseño se prueba en digital y se produce en offset, hay que confirmar que ambos procesos admiten el mismo gramaje
- ¿Qué conviene tener en cuenta al pedir muestras para la compra?
- Conviene pedir muestras físicas del tipo de papel y del gramaje especificados, porque ni la pantalla ni las cifras transmiten el peso, la rigidez ni la textura superficial. Si el producto lleva plastificado o troquelado, la muestra debería incluir también el aspecto después de ese acabado
Fuentes citadas
- 紙與紙板:定量(gsm)的測定(Paper and Board: Determination of Grammage) · BSI British Standardsgsm 作為單位面積質量的標準定義
- 紙張厚度與鬆厚度的測定(Determination of the Thickness and Bulk of Paper) · BSI British Standards厚度與鬆厚度為獨立於定量的量測項
- 低彎曲剛性紙張之抗彎試驗法(Taber 式)(Test Method for Resistance to Bending of Paper of Low Bending Stiffness, Taber-Type Test) · ASTM International挺度可被標準化量測
- 塗布紙的折裂:紙漿纖維組成與打漿的影響(Fold Cracking of Coated Paper: The Effect of Pulp Fiber Composition and Beating) · Nordic Pulp & Paper Research Journal折線開裂的材料成因
Artículos relacionados
El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada