
¿Por qué el cierre de cajas plegables es siempre el cuello de botella en las líneas de empaque?
El cierre de cajas de cartón es el último paso indispensable para transformar el cartón plano en una estructura tridimensional, afectando directamente la resistencia estructural del producto terminado y la tasa de conformidad estética
El cierre de cajas plegables (Box Sealing / Folding Carton Gluing) es el proceso posterior al troquelado donde los estuches impresos se fijan mediante trazado de hendidos, encolado y compresión. Es el paso final antes del llenado del empaque y determina directamente la resistencia del cartón y la calidad final
Llevo más de diez años recorriendo plantas de empaque y el escenario más común que veo es este: las prensas de impresión de alta velocidad y las troqueladoras funcionan rapidísimo en la cabecera, pero el área trasera de pegado y cierre está abarrotada de productos semiacabados a la espera de montaje manual. El cierre tradicional depende enormemente del trabajo artesanal y de técnicos experimentados. Ante cajas de empaque compuesto con estructuras complejas o formatos especiales, el cambio de línea puede tardar horas. Durante épocas de escasez de personal o picos de pedidos, el área de acabados se convierte al instante en un estrangulamiento fatal para toda la planta
Para asegurar que el procesamiento de cajas no sufra contratiempos, las plantas de empaque deben aplicar estrictamente el procedimiento estándar de las «tres aduanas de acabado de cajas plegables de MINDS (MS, impresión comercial 100% personalizada de gama media y alta)»:
・Primera aduana: Preinspección estructural en preprensa, calculando con precisión el gramaje del papel y la profundidad del hendido
・Segunda aduana: Compatibilidad del adhesivo, definiendo el volumen de aplicación de cola según si hay laminado o materiales especiales
・Tercera aduana: Prueba de presión de cierre, asegurando que tras el formado resista la compresión sin despegarse
Si una calidad de impresión conforme a la norma ISO 12647 se traba por fallas en la posprensa, el esfuerzo acumulado en todos los pasos anteriores se echa a perder
¿Cómo acorta ColorDynamics ClosePro X las horas de trabajo mediante la automatización?
ColorDynamics ClosePro X reemplaza el plegado y sellado manual mediante estructuras mecánicas automatizadas, reduciendo al mínimo las horas de trabajo de cierre y la tasa de error humano en cajas tradicionales y estuches de empaque compuesto
Es muy simple
En el pasado, al trabajar con cajas compuestas, el operador debía repetir cuatro pasos: posicionamiento, plegado de pestañas, encolado y compresión. Con jornadas prolongadas, la fatiga digital terminaba provocando esquinas desalineadas o una distribución desigual del adhesivo. El equipo ClosePro X optimiza la estructura mecánica para los acabados de cajas, estandarizando por completo un proceso de cierre que antes dependía del tacto manual. Ya sea para cajas plegables estándar o empaques compuestos que combinan múltiples materiales, la máquina mantiene una precisión constante
Frente a la tendencia actual de alta variedad en tirajes cortos y plazos de entrega extremadamente ajustados, el valor de la automatización en posprensa no reside solo en trabajar más rápido, sino en volver los plazos de entrega totalmente predecibles. Si deseas evaluar la factibilidad técnica para el empaque de tu propia marca, puedes consultar los servicios de impresión comercial 100% personalizada de gama alta ofrecidos por MINDS, previendo espacio para el cierre automatizado desde la fase de diseño estructural
¿Cómo deben evaluar las imprentas de empaque medianas y pequeñas la adopción del cierre automatizado?
Evaluar un equipo de automatización de cierre no se limita a mirar la cotización de la máquina; es necesario hacer cuentas integrando la proporción de formatos de caja habituales en planta, el volumen promedio por pedido y la frecuencia de cambio de formato
Vamos con calma
Muchos directores de planta quieren comprar de inmediato al ver equipos nuevos, pero ignoran su propio patrón de pedidos. Si más del 80% de tus encargos son cajas estándar de gran tiraje, una pegadora tradicional de alta velocidad puede ser suficiente. Sin embargo, si tus pedidos tienden a ser de volumen mediano o pequeño, con gran variedad de formatos y entregas urgentes, los equipos automatizados desarrollados para el cierre de cajas plegables y estuches compuestos, como el ClosePro X, son los que ofrecen el mayor rendimiento
Al evaluar una actualización hacia la automatización, se recomienda comparar las siguientes dimensiones:
・Dependencia de mano de obra: El cierre manual tradicional requiere equipos de 3 a 5 personas; el cierre automatizado solo necesita 1 persona para supervisar y reponer material
・Tiempo de preparación para cambio de línea: El ajuste manual toma entre 45 y 60 minutos; el ajuste modular automático se realiza en menos de 15 minutos
・Control de calidad en producto terminado: La tasa de error del proceso manual oscila entre el 2% y el 5%; el cierre automatizado lo mantiene por debajo del 0,5%
・Capacidad de respuesta ante entregas cortas: El trabajo manual difícilmente asume pedidos urgentes a 48 horas; las líneas automatizadas programan la producción en cuanto entra el pedido
Para las imprentas pequeñas y medianas que dudan sobre el rumbo de su transformación, se sugiere contactar al equipo consultor de la Academia del conocimiento Mai Strategy para diagnosticar los cuellos de botella en la línea, aclarando los parámetros en planta antes de fijar las prioridades de inversión en maquinaria
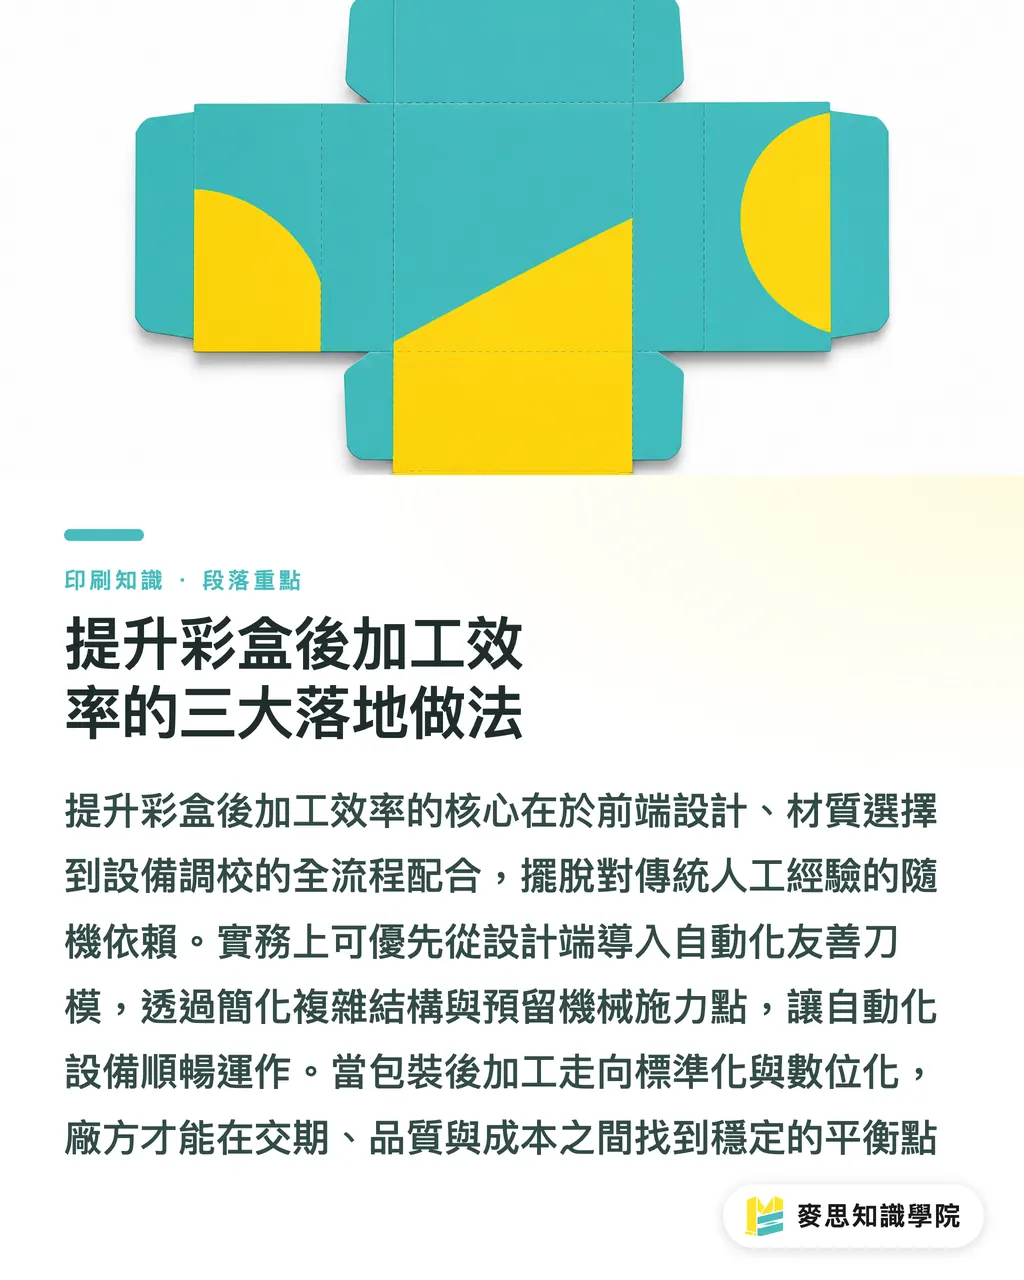
Tres prácticas clave para elevar la eficiencia en los acabados de cajas plegables
Para aumentar de verdad la eficiencia en los acabados de cajas plegables, se debe coordinar todo el proceso: desde el diseño inicial y la selección de materiales hasta el ajuste de los equipos
Si los diseñadores en preprensa no consideran el margen de agarre para máquina y el espacio de plegado al trazar el plano de troquel, ni el equipo de cierre más avanzado podrá hacer nada. Un diseño de empaque experimentado simplifica estructuras de enganche innecesarias y adopta trazados estándar que faciliten el paso fluido de los brazos mecánicos y módulos de plegado
Entre las acciones concretas de actualización que se pueden aplicar de inmediato figuran:
・Implementar troqueles optimizados para automatización desde el diseño: Reducir ángulos de plegado interno demasiado complejos y reservar puntos de presión para el cierre mecánico
・Crear una base de datos de adhesivos y cartón desde los materiales: Configurar previamente los tiempos óptimos de calentamiento y prensado según el sentido de la fibra y los tipos de laminado
・Promover cambios rápidos de línea modulares en el equipo: Registrar digitalmente los parámetros de las dimensiones de caja más frecuentes para reducir la dependencia de la experiencia de los operarios sénior
Cuando los acabados de empaque se libran de la aleatoriedad de las operaciones manuales, las plantas impresoras logran encontrar un equilibrio estable entre tiempo de entrega, calidad y costo
Puntos clave
La automatización del cierre de cajas plegables elimina directamente gran parte de las horas de trabajo requeridas por la operación manual tradicional y reduce la tasa de defectos por manipulación humana
ColorDynamics ClosePro X ofrece una solución automatizada altamente estandarizada para los procesos de plegado y cierre de cajas de cartón y estuches compuestos
La actualización de la posprensa no consiste únicamente en adquirir maquinaria; debe respaldarse con el diseño estructural en preprensa y una base de datos de parámetros de encolado para maximizar sus beneficios
Frente a pedidos de alta variedad en tirajes cortos y plazos ajustados, la automatización del cierre es el arma central de las imprentas de empaque para marcar la diferencia competitiva en tiempos de entrega
Reflexiones adicionales
Para las imprentas pequeñas y medianas y los diseñadores gráficos, la llegada de equipos de automatización de cierre como el ClosePro X marca una transición acelerada en los acabados de empaque: se pasa del «saber hacer artesanal del maestro veterano» al «control digital por parámetros»
Al trazar el troquel de un empaque, el diseñador ya no puede pensar solo en la estética visual; debe incorporar la lógica operativa de las encajadoras automáticas y equipos de cierre. Dejar un margen de agarre adecuado y evitar pestañas innecesarias o hipercomplejas duplicará la eficiencia posterior del cierre. Para la dirección de la imprenta, el primer paso hacia la automatización raramente implica desembolsar grandes sumas para reemplazar toda la línea, sino convertir en datos digitales el gramaje de los materiales, la profundidad de los hendidos y el volumen de pegamento aplicados en planta. Con parámetros de producción estandarizados, la incorporación de equipos automatizados funcionará de verdad, permitiendo captar con solidez pedidos de alto valor y entrega corta en entornos con escasez de personal
Lecturas recomendadas
FAQ
- ¿Qué es la automatización del cierre de cajas plegables?
- Es el uso de equipos mecánicos para reemplazar la mano de obra, ejecutando automáticamente el trazado de hendidos, encolado y compresión para cerrar cajas de cartón o estuches compuestos, aumentando la eficiencia y reduciendo errores humanos
- ¿Qué punto crítico resuelve principalmente ClosePro X en las plantas de empaque?
- Resuelve el cuello de botella generado por la alta dependencia del cierre manual en posprensa, que ocasiona jornadas de trabajo excesivas, calidad inestable e incapacidad para responder con rapidez a pedidos de alta variedad, volumen pequeño y entregas cortas
- ¿Qué problema ocurre con mayor frecuencia al cerrar cajas compuestas de forma automatizada?
- Al combinar múltiples materiales, las diferencias en la tensión superficial suelen provocar un pegado deficiente o líneas de pliegue desviadas, lo que exige controlar con precisión la profundidad del hendido y elegir la formulación de adhesivo adecuada
- ¿Cómo deben empezar las imprentas medianas y pequeñas a planificar la automatización de sus acabados?
- Se recomienda realizar primero una estadística de los tipos de caja y la estructura de pedidos en planta, optimizar la estructura de troqueles en preprensa y estandarizar los parámetros de posprensa; luego, evaluar la incorporación del equipo de cierre automatizado adecuado según la proporción de pedidos con entrega urgente
Artículos relacionados
El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada