
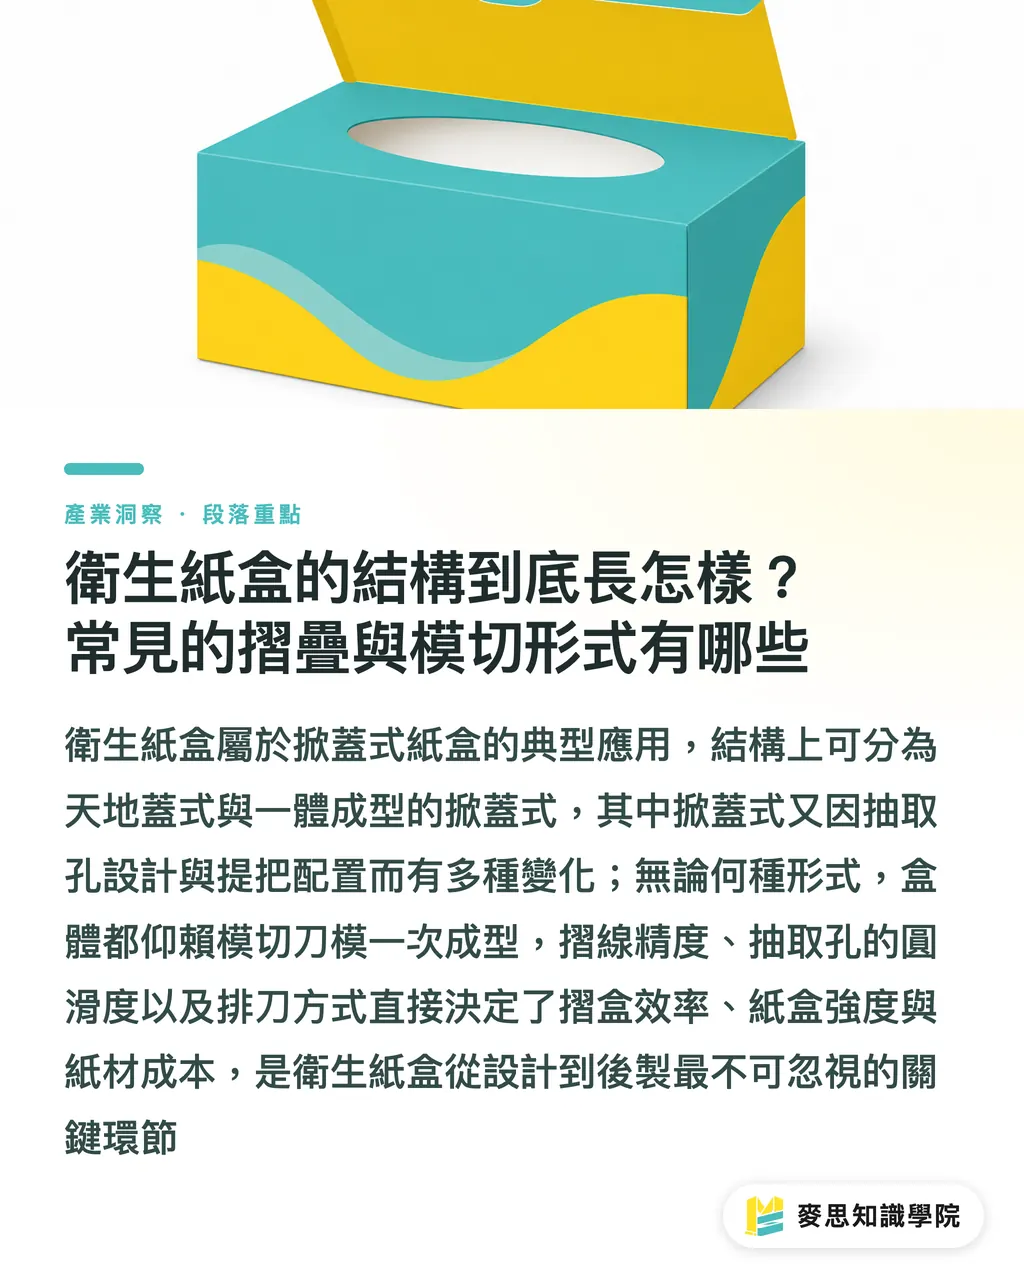
¿Cómo es realmente la estructura de una caja de pañuelos? Variantes habituales de plegado y troquelado
La caja de pañuelos es una aplicación típica de los estuches plegables con tapa (telescope box o flip-top carton). Presenta dos estructuras principales:
・Caja de fondo y tapa (Top and Bottom Box): dos piezas independientes que encajan entre sí. Aporta presencia visual sólida y sensación de regalo, pero gasta más papel y requiere más cuchillas de troquel
・Caja con tapa abatible (Flip-top Hinged Carton): cuerpo y tapa en una sola pieza unidos por una línea de hendido. Es el formato estándar en pañuelos faciales interfoliados y toallas de cocina
Las de tapa abatible se dividen a su vez en:
・Abertura dispensadora cerrada: ranura ovalada o circular en el frontal para sacar el papel sin que se caiga el paquete
・Frontal semiabierto (Open Front): un corte amplio al frente que facilita la extracción y le da un aspecto más cuidado de estuche premium
・Con asa integrada o de cordón: orificios laterales en el cuerpo para pasar un cordón, pensado sobre todo para multipacks (por ejemplo, de 6 o 12 unidades)
Todas estas formas se resuelven de una pasada mediante una matriz de troquelado (die-cut). Cada línea de corte, hendido o semicorte (partial cut) condiciona la velocidad de pegado y la resistencia final del estuche. En el troquelado de estas cajas hay tres puntos críticos:
・La precisión del hendido (define si las esquinas cierran a 90° con firmeza)
・El pulido de la boca de extracción (para que no raspe ni corte al meter los dedos)
・La imposición del troquel (Layout): cuántas cajas caben por pliego, algo que impacta de lleno en el aprovechamiento de papel y en los costes
Cualquiera que haya pisado un taller de artes gráficas sabe que en pedidos donde se junta impresión a todo color + barniz a registro + troquel complejo, si no se casa el troquel con el diseño antes de tirar, el desastre en postimpresión está garantizado
¿Qué papel elegir para aislar la humedad? Diferencias entre plastificado interior y barnizado
El peor enemigo del papel tisú es el agua y la humedad ambiente. La caja no suele mojarse directamente, pero en baños o cocinas absorbe vapor, se ablanda, se deforma y puede criar moho. La barrera antihumedad no es un extra de lujo; es una exigencia básica
Hay dos vías habituales para proteger el cartón:
・Plastificado interior (extrusión de PE o PP): aplica una película plástica en la cara interna. Ofrece el mejor sellado, con el inconveniente de complicar el reciclaje
・Acabado superficial exterior (barniz UV, barniz acrílico o laminado mate OPP): crea una capa protectora externa para frenar la entrada de humedad
En cuanto a soportes, las opciones más comunes son:
・Cartoncillo reverso gris (CCNB) + impresión a dos caras: la opción más económica, típica en gamas de consumo masivo
・Cartulina SBS (folding blanco) + barniz: acabado impecable, habitual en marcas de gama media-alta
・Cartón microcanal (onda E u onda B): para multipacks o cajas de embalaje exterior que exigen resistencia estructural
Existe un consenso no escrito en el sector sobre el gramaje: para paquetes individuales se emplean entre 250 y 350 gsm, equilibrando rigidez y coste; para multipacks se sube a más de 400 gsm
Un apunte crítico de diseño: los fondos oscuros a sangre (como un negro total) delatan roces y grietas de plegado mucho antes que los claros. Conviene subir un escalón el gramaje o la calidad del soporte para evitar que el cliente final sienta el envase blando o endeble
¿Cómo lograr que el packaging destaque en el lineal? Tres claves de diseño e impresión
El papel higiénico y los pañuelos son productos de alta rotación; el comprador pasa menos de 3 segundos frente al estante. El estuche carga con todo el peso: en esos 3 segundos tiene que comunicar quién eres y por qué comprarte
Viendo los envases de estos últimos años, destacan varios acabados clave en imprenta:
・Barniz UV a registro (Spot UV): brillo sectorizado en el logo o en el motivo principal para crear contraste brillante/mate que eleva la percepción de calidad de inmediato
・Estampación metálica (hot stamping en oro o plata): un clásico en gamas premium, sobre todo en el logotipo y la tipografía de marca
・Relieve y bajorrelieve (golpe en seco / embossing): aporta textura al logotipo para que la marca se reconozca también al tacto en el punto de venta
Antes de enviar las artes finales a imprenta, hay tres reglas fijas:
・Dejar 3 mm de sangre y un margen de seguridad de 3 a 5 mm
・Evitar barniz a registro o estampación en textos diminutos; por debajo de 6 pt el registro falla casi siempre
・Definir si se imprime en Pantone o CMYK. En fondos rojos o dorados extensos, conviene indicar la tinta directa Pantone en vez de simularla en cuatricromía para no tener variaciones de tono entre tiradas
Por experiencia, el error más habitual en este packaging es colocar el logo justo sobre una línea de hendido o dejar texto clave pegado a la boca de extracción. En pantalla pasa desapercibido, pero cuando el troquel corta, ya tienes decenas de miles de cajas inservibles
¿Qué revisar en las pruebas de imprenta? Tres pasos obligatorios antes de producir en masa
Ahorrar en pruebas de imprenta suele salir muy caro. Saber si el color clava, si el troquel calza o si el cartón tiene suficiente cuerpo no se resuelve en pantalla; hace falta tocar una muestra física
En la fase de pruebas hay que cumplir tres puntos:
・Sacar siempre una prueba con el soporte real y los acabados definitivos. No uses papel estándar para evaluar color: el barniz UV y la estampación deben aplicarse tal cual irán en máquina
・Revisar el troquelado junto con la maqueta para comprobar que cada hendido y cada ranura de extracción encajen en su sitio
・Validar el color en una cabina de luz normalizada (D50 o D65) para evitar discrepancias por la iluminación del taller o luz natural
Lista de archivos indispensables antes de entrar a máquinas:
・Arte final en AI o PDF (con sangre y marcas de corte)
・Trazado de troquel (en formato DWG o PDF vectorial)
・Referencias de color Pantone especificadas
・Plano de acabados especiales (capas separadas indicando zonas de barniz UV o stamping)
Si falta cualquiera de estos cuatro archivos, la imprenta frena el trabajo para consultar y se pierde un día entero de planificación. He visto demasiadas veces la frase 'pensé que ya lo teníais', y el resultado siempre es el mismo: entregas que no llegan a tiempo
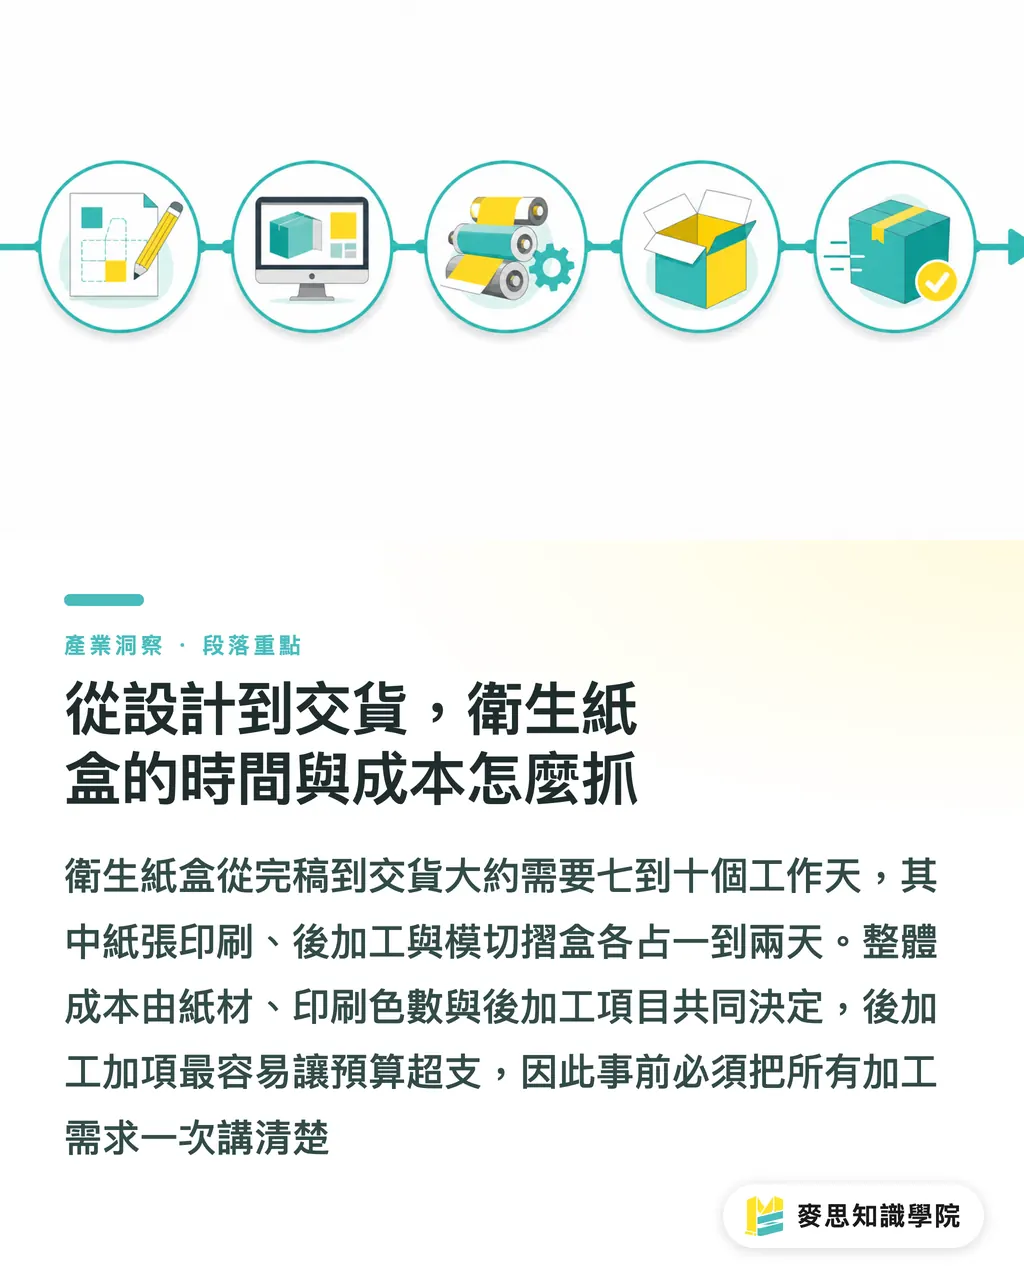
Del diseño a la entrega: plazos de producción y control de costes
La producción de cajas de pañuelos se divide en cinco etapas: arte final → fabricación del troquel → impresión del pliego → acabados especiales (UV, stamping, barniz) → troquelado y plegado. Hay que presupuestar tiempo y dinero para cada paso
Un desglose habitual de tiempos en imprenta:
・Impresión del pliego: 1-2 días
・Acabados especiales: 1-2 días
・Troquelado y plegado: 1 día
・Margen de seguridad: 1-2 días
Entre la entrega del arte final y la salida del producto, calcular de 7 a 10 días laborables es un plazo realista. Para pedidos urgentes de 3 a 5 días, el sobrecoste ronda el 20-30%
En cuanto a costes, el precio unitario depende de tres variables: soporte elegido, número de tintas y acabados especiales. El consumo de cartón se optimiza con una buena imposición en el pliego; las plastas de color a toda superficie cuestan entre 1,5 y 2 veces más que impresiones con fondo blanco, y el stamping o el barniz UV se cotizan por superficie
El agujero por donde más se disparan los presupuestos son los añadidos sobre la marcha. Pasar de un presupuesto a 4 tintas a pedir 'de paso un stamping en el logo' ocurre a diario, pero cada acabado extra altera los tiempos y encarece la tirada. Si no se fija desde el inicio, el conflicto está servido
Puntos clave
・La estructura más extendida es la caja con tapa abatible; en el troquelado mandan la precisión de los hendidos, el contorno limpio de la boca y la optimización del pliego
・La protección antihumedad es indispensable mediante plastificado interior o barniz exterior, con gramajes habituales de 250 a 350 gsm
・Los acabados que marcan la diferencia son el barniz UV a registro, el stamping y el relieve en seco; el diseño debe respetar sangrado y márgenes de seguridad
・Las pruebas deben hacerse en el soporte real con todos los acabados y comprobar el color bajo cabina de luz normalizada
・Un plazo razonable de entrega es de 7 a 10 días laborables; los añadidos imprevistos de postimpresión son la causa principal de sobrecostes y retrasos
Reflexión y recomendaciones
En los proyectos recientes de marcas de tisú se nota un salto claro en la exigencia de acabado; los tiempos de cumplir con un fondo blanco y letras rojas quedaron atrás. Para la imprenta, estos estuches no presentan una dificultad técnica extrema, pero sí una alta personalización: cada pedido combina troquel, soporte y acabados distintos, encajando en el modelo de tiradas más cortas y variadas
Para el diseñador, la lección es clara: el trabajo no termina en que el frontal quede vistoso; hay que prever si la boca de corte morderá el logo o si un hendido partirá un texto. Para compras, la clave está en desglosar cada acabado en el presupuesto y no permitir que un 'añadido de última hora' descuadre los márgenes
Siguiente paso: si tienes un proyecto de packaging entre manos, superpón el trazado de troquel sobre el diseño y comprueba que logotipo, textos críticos y boca de extracción no colisionen. Este simple paso evita el 80% de los riesgos de reimpresión
Lecturas recomendadas
・[Diseño de cajas de pañuelos: troquelado, resistencia a la humedad e impresión de marca](/zh-TW/knowledge/dalle/)
FAQ
- ¿Cuál es el gramaje estándar para una caja de pañuelos?
- Para unidades individuales se suelen usar cartoncillos reverso gris o cartulinas SBS de 250 a 350 gsm. En multipacks se sube a más de 400 gsm para asegurar mayor cuerpo y resistencia estructural
- ¿Es obligatorio aplicar tratamiento antihumedad en la caja?
- Es muy recomendable. En baños y cocinas la humedad ablanda y deforma el cartón si no está protegido; las soluciones estándar son el plastificado interior con PE o el barnizado exterior
- ¿Qué precauciones requiere el archivo de diseño antes de enviar a imprenta?
- Como mínimo: dejar 3 mm de sangre, 3-5 mm de margen de seguridad, no aplicar barniz UV ni stamping sobre tipografías pequeñas y definir referencias Pantone para fondos oscuros o intensos
- ¿Por qué deben hacerse las pruebas sobre el soporte real?
- Los acabados especiales como barniz a registro, stamping o relieve en seco no lucen igual sobre papel estándar; solo con el soporte definitivo se puede evaluar el resultado visual y táctil real
- ¿Cuánto tiempo suele tardar la producción de las cajas?
- Desde el arte final aprobado hasta la entrega se calculan entre 7 y 10 días laborables. En tiradas urgentes puede reducirse a 3-5 días con un sobrecoste del 20-30%, teniendo en cuenta que cada acabado adicional puede alargar los plazos
Artículos relacionados
El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada