
Warum platzen Wellpappkartons beim Transport so leicht auf?
Wenn Wellpappkartons auf dem Transportweg reißen, liegt das meist nicht am Flächengewicht der Pappe. Das eigentliche Problem: Zugkraft des Klebstoffs an der Naht und Wellenrichtung der Pappe passen nicht zusammen
Aus der Praxis kennen wir das zu Genüge: Werden Kartons zerquetscht oder platzt die Längsnaht auf, investieren Markenhersteller meist direkt viel Geld in den Wechsel von einwelliger auf doppelwellige Wellpappe. Die Retourenquote bleibt trotzdem extrem hoch
Kürzlich hat der Fluid-Handling-Spezialist Graco die Übernahme des Dosier- und Auftrags-Giganten Valco Melton abgeschlossen. Für die Verpackungs- und Wellpappenverarbeitung ist das ein klares Signal: Automatisierte Hochdruck-Leimauftragssysteme setzen sich flächendeckend durch
Manuelle Verklebungen per Pinsel oder Doppelseitenklebeband führen oft zu ungleichmäßigem Auftragen. Bei Temperaturschwankungen oder Extremtemperaturen während des Transports kommt es schnell zu Scheinverklebungen – sobald Kartons gestapelt werden, drückt die Last die Klebelasche auf
Einfach dicker machen bringt nichts
Die Festigkeit eines Kartons hängt von vier Faktoren ab: Materialauswahl, Wellenausrichtung, Präzision der Stanzkontur und Verklebung der Klebelasche. Wenn der Klebstoff versagt, schützt selbst die dickste Pappe nicht vor dem Aufplatzen
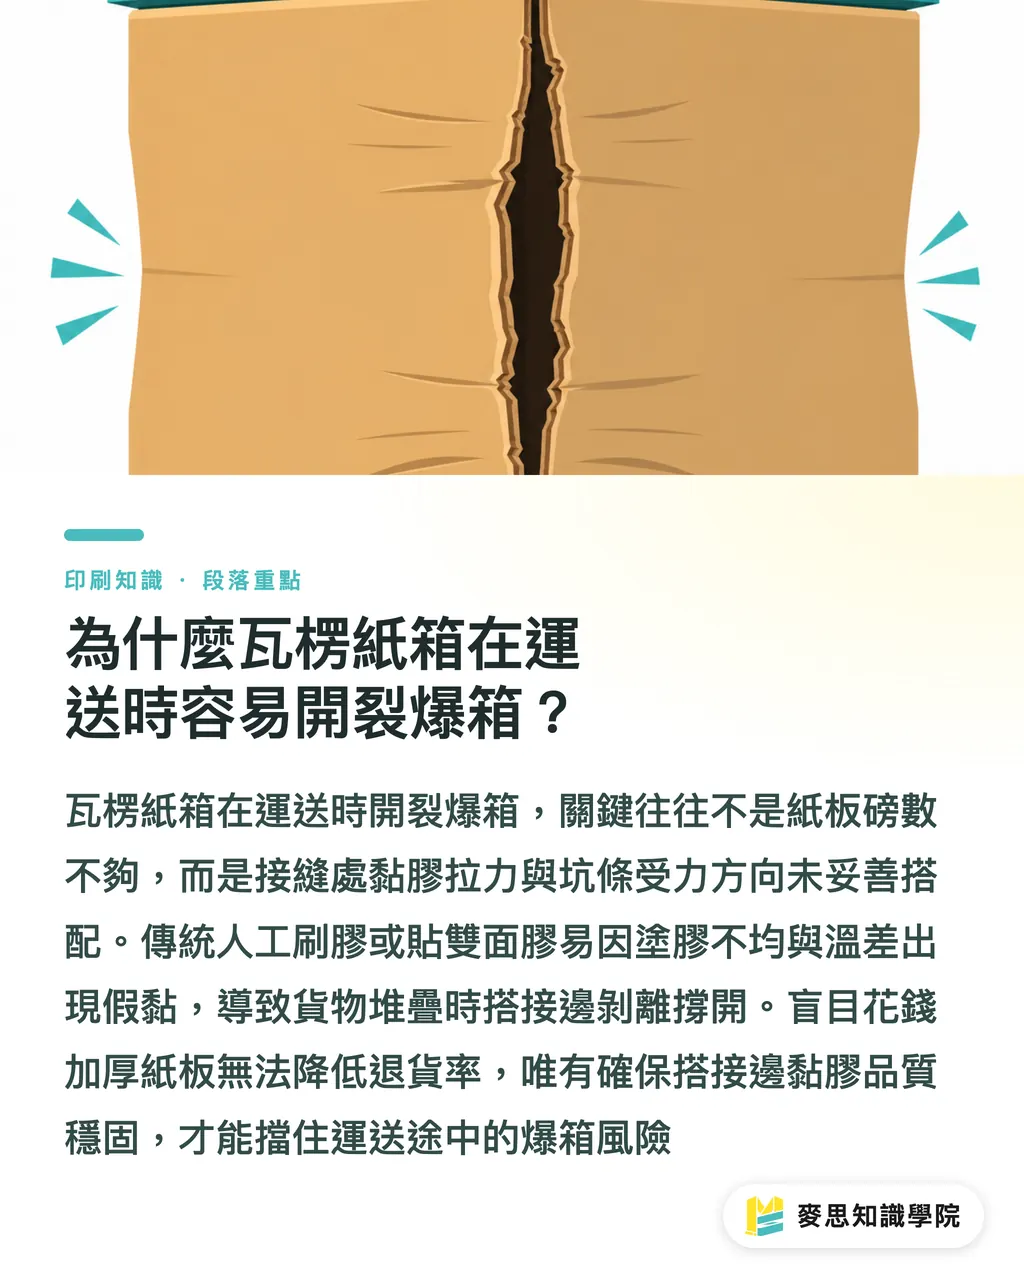
Automatische Düsenverklebung vs. manuelle Verklebung: Wo liegt der Unterschied?
Der Hauptunterschied zwischen automatischem Düsenauftrag und manueller Verklebung liegt in der Präzision der Dosierung und der molekularen Festigkeit bei der Aushärtung
Automatisierter Hotmelt-Auftrag: Eine Weiterverarbeitungstechnologie, bei der temperaturgeregelter Schmelzklebstoff mittels optischer Sensorik und Hochdruckdüsen präzise auf Klebelasche oder Bodenlasche aufgetragen wird. Sie ersetzt manuelles Klebeband oder Pinseln, garantiert gleichmäßigen Leimauftrag und erzielt Festigkeit in Sekundenschnelle
Beim automatischen Schachtelverschluss auf der Linie treibt manuelles Klebeband nicht nur die Lohnkosten hoch, sondern verliert durch Fettspuren der Finger oder Schutzfolienrückstände schnell an Haftkraft
Hier ist der direkte Vergleich gängiger Klebeverfahren aus der Praxis:
・ Manuelle Verklebung mit Doppelseitenklebeband: Langsamste Verarbeitung; zeitaufwendiges Abziehen der Schutzfolie; sehr schlechte Witterungsbeständigkeit (erweicht bei Hitze); stark von Personalkosten abhängig; ideal für Kleinserien und Musterbau
・ Kaltleimauftrag über Leimrad: Mittlere Geschwindigkeit; Press- und Abbindezeit benötigt 15 bis 30 Minuten; Gefahr von Feuchteaufnahme und Kartonverzug; günstig; geeignet für die Massenproduktion von Standardwellpappen
・ Automatischer Hotmelt-Düsenauftrag: Extrem hohe Geschwindigkeit; Aushärtung unter Pressdruck in nur 1 bis 3 Sekunden; Auftragsmenge und -position exakt fotozellengesteuert; hohe Temperaturbeständigkeit des Klebefilms; ideal für hochwertige Faltschachteln und platzfeste Wellpappkartons
Blickt man auf die Linieneffizienz, beseitigt ein automatisches Leimauftragssystem den sonst so schwer steuerbaren Engpass beim Schachtelverschluss, verkürzt Presszeiten und sorgt für konstant hohe Produktqualität
Wie bewerten Einkauf und Design die Festigkeit von Schachtelkonstruktionen?
Bei der Bewertung der Festigkeit gilt eine feste Reihenfolge: Zuerst Verwendungszweck und Gewicht definieren, dann Material und Wellenart festlegen, erst danach Stanzkontur zeichnen und Reinzeichnung erstellen
Viele Designer gestalten Kartons wie Poster. Wenn die Stanzkontur ungenau berechnet wird und die Klebelasche zu schmal ausfällt, reicht die Kontaktfläche für den Klebstoff schlicht nicht aus
Um Fehldrucke und Ausschuss zu vermeiden, empfehlen wir diese in der Praxis erprobten Schritte von MINDS:
・ 1. Füllgewicht und Stapelhöhe berechnen: Zunächst die maximale Belastung pro Karton ermitteln, um zwischen B-Welle, E-Welle (einwellig) oder AB-Welle (doppelwellig) zu wählen. Darauf achten, dass die stehende Welle parallel zur Stapelkraft verläuft
・ 2. Klebelaschenbreite und Auftragsspektrum festlegen: Die Klebelasche (Glue Flap) bei Faltschachteln und Wellkisten muss mindestens 25 bis 30 mm breit sein. Genügend Platz für durchgehende Raupen- oder Punkte-Auftragsmuster einplanen
・ 3. Faserausriss-Test und Klimatest durchführen: Nach dem Verkleben des Musters einen Papierausriss-Test (Paper Tear Test) machen. Beim Auseinanderziehen müssen die Papierfasern reißen, nicht der Klebefilm. Anschließend Zugfestigkeit in Kühl- oder Hitzekammern prüfen
Falls Fragen zu Druckfestigkeit oder Leimauftragstechnik offen sind, stehen die Spezialisten von MINDS jederzeit beratend zur Seite. So lassen sich Belastbarkeit und Klebeparameter schon beim Samplen optimal einstellen und teure Nacharbeit vermeiden
Worauf ist bei der Qualitätskontrolle nach dem Upgrade auf automatischen Leimauftrag zu achten?
Bei der Umstellung auf automatische Auftragssysteme stehen zwei Qualitätskriterien im Fokus: die Stabilität der Verarbeitungstemperatur und der Faserausrissanteil
Die optimale Verarbeitungs- und Auftrags-Temperatur von Hotmelt liegt meist zwischen 160 °C und 180 °C. Ist die Temperatur zu niedrig, fließt der Kleber nicht sauber und es entsteht eine Scheinverklebung; ist sie zu hoch, oxidiert und degradiert der Schmelzklebstoff
In der Praxis gilt ein Faserausriss von mindestens 80 % als klarer Maßstab für eine einwandfreie Verklebung. Das bedeutet: Beim manuellen Aufreißen der Klebelasche müssen auf über 80 % der Fläche die Deckpapierfasern der Wellpappe ausreißen
Nur keine Eile
Bevor eine neue Charge Kartons auf der automatischen Klebemaschine läuft, sollte immer ein Probelauf in kleiner Stückzahl erfolgen. Dabei prüfen, ob der Leimabriss sauber erfolgt und keine Fäden den Karton verschmutzen
Wer diese Praxisdetails beachtet, sichert dauerhaft höchste Verschlussqualität in der Weiterverarbeitung – und eliminiert das Risiko von Retouren durch Transportschäden im E-Commerce
Das Wichtigste auf einen Blick
Das Aufplatzen von Kartons liegt meist an falscher Klebkraft und Konstruktion – einfach dickere Pappe bringt nichts
Automatische Hotmelt-Auftragssysteme binden in 1 bis 3 Sekunden ab und lösen Engpässe in der Weiterverarbeitung
Die Klebelaschenbreite sollte mindestens 25 mm betragen, um ausreichend Kontaktfläche für den Leimauftrag zu bieten
Die Verklebungsqualität misst sich an einer Faserausrissquote von 80 % – beim Trennen müssen Papierfasern reißen, nicht die Klebeschicht
Bei der Kartonkonstruktion gilt: Zuerst Füllgewicht und Zweck festlegen, dann Material und Wellenstruktur wählen
Weiterführende Überlegungen
Für Verpackungshersteller und Unternehmenseinkauf ist die Automatisierung der Weiterverarbeitung längst kein Luxus mehr, sondern Voraussetzung für Liefertreue und Qualität. Dank gereifter Technologien von Anbietern wie Valco Melton können auch mittelständische Druckereien Qualitätsschwankungen des manuellen Leimauftrags eliminieren. Für Entwickler von SaaS- und AI-Verpackungssoftware liegt die Zukunft in CAD- und Stanzkontur-Tools, die Leimauftragsspuren simulieren und Belastungsanalysen integrieren – so vermeiden Designer Klebeprobleme bereits vor der Reinzeichnung. Für tiefere Einblicke in hochwertigen Verpackungsdruck und Konstruktionsoptimierung steht das Mai Strategy Wissensakademie Beraterteam mit fachlicher Expertise bereit
Weiterführende Literatur
FAQ
- Wenn Wellpappkartons beim Transport an der Naht aufplatzen: Liegt das immer an schlechter Klebstoffqualität?
- Nicht zwingend. Unzureichende Klebelaschenbreite, veredelte Oberflächen (wie Folienprägung oder Kaschierung mit Anti-Haft-Effekt) sowie zu geringe Auftragstemperatur (Scheinverklebung) sind häufige Ursachen. Ein Faserausriss-Test bringt Klarheit über die genaue Ursache
- Welche Vorteile hat automatischer Hotmelt-Auftrag gegenüber herkömmlichem Kaltleim?
- Automatischer Düsenauftrag bindet unter Druck in nur 1 bis 3 Sekunden ab, positioniert den Leim exakt und verhindert, dass die Wellpappe durch Feuchtigkeit aufweicht oder sich verzieht. Das steigert die Effizienz der Verpackungslinie erheblich
- Wie breit sollte die Klebelasche beim Kartondesign sein, damit sie für den automatischen Leimauftrag geeignet ist?
- Wir empfehlen eine Klebelaschenbreite von mindestens 25 bis 30 mm. Zudem sollte die Klebefläche frei von Druckfarben oder Lacken bleiben, damit der Schmelzklebstoff direkt in die Papierfasern eindringen und maximale Klebkraft entwickeln kann
Verwandte Artikel

Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
AI background removal, brand stamping, and a LINE sticker maker — free design tools, right in your browser, no upload.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken