
1. Einleitung: Wenn Tinte nicht mehr nur Farbe ist
Die Verpackungsbranche definiert „Druckmaterialien“ gerade neu – und zwar von außen, durch die Materialwissenschaft. Zuerst wird dargelegt, warum das Thema relevant ist. Dann wird benannt, was die bisherige Diskussion offenlässt, und abgegrenzt, welchen Beitrag dieser Text liefert
Im klassischen Druck ist die Funktion von Tinte klar begrenzt: Sie erzeugt Farbe und Bild auf einer bereits vorhandenen Bedruckstoffoberfläche. Der Bedruckstoff trägt die Struktur, die Tinte trägt die Information. Diese Arbeitsteilung ist seit Hochdruck, Offset und digitalem Tintenstrahl über hundert Jahre gleich geblieben und hat Kostenstruktur, Qualitätskennzahlen (Farbabstand ΔE, Punktzuwachs, Haftung) und die Ausbildung des Personals geprägt
Materialforschung aus der additiven Fertigung lockert diese Voraussetzung gerade auf. Im Food-3D-Printing meint „Tinte“ ein fließfähiges Material, das extrudiert Schicht für Schritt abgelegt wird und seine Form nach der Ablage selbst hält. Erfolg bemisst sich nicht an Farbtreue, sondern an Formtreue (shape fidelity) und Strukturstabilität. Eine aktuelle Studie baut eine dynamisch wasserstoffbrücken-vernetzte Hydrogel-Tinte aus hochverestertem Pektin (high-methoxyl pectin), Kaliumionen (K⁺) und Chitosan auf, orientiert sich an der hierarchischen Mikrostruktur eines Seestern-Skelettes (starfish exoskeleton-like hierarchical microstructure) und setzt das System im Food-3D-Printing ein [1]. In dieser Studie ist Tinte nicht nur Information, sondern auch Form, Stütze und das essbare Produkt selbst
Die Analyse kommt zu dem Schluss, dass diese Verschiebung der Definition für Verpackungs- und Display-Design mehr bedeutet als für die Lebensmitteltechnologie selbst. Wenn ein Druckmaterial seine eigene Struktur mitbringt, dann können die zwei bislang getrennten Aufgaben „Verpackung schützt das Produkt“ und „Druck verziert die Verpackung“ in bestimmten Anwendungen zu einer einzigen Materialentscheidung verschmelzen
Forschungslücke. Die bisherige Diskussion verläuft erkennbar zweigleisig. Materialwissenschaftliche Literatur optimiert Rezeptur, Vernetzungsmechanik und rheologische Parameter; bewertet wird vor allem über Druckgenauigkeit und Mikrostruktur-Charakterisierung. Verpackungs- und Marken-Design-Diskurse fokussieren auf visuelle Identität, Substitut nachhaltiger Materialien und Regulierungskonformität und behandeln rheologische Materialeigenschaften kaum als Designvariable. Es fehlt eine Übersetzungsschicht: eine Sprache, die Grenzbedingungen der Materialforschung in für Design und Industrie verwertbare Spezifikationen und Einführungspfade übersetzt. Dieser Text setzt genau an dieser Lücke an
Beiträge dieser Arbeit (drei Punkte, je ein Abschnitt):
・Beitrag 1: Die technische Grundlage des Paradigmas „Tinte ist Struktur“ wird entschlüsselt. Es wird gezeigt, warum eine biomimetische hierarchische Mikrostruktur und dynamische Vernetzung eine andere Funktionslogik ergeben als klassische Druckfarben (Kapitel 3)
・Beitrag 2: Drei erkennbare Pfade werden benannt, auf denen sich das Food-3D-Printing auf Verpackungs- und Display-Design übertragen lässt. Technische Reife und Übertragungsrisiko werden für jeden Pfad einzeln ausgewiesen (Kapitel 4)
・Beitrag 3: Die praktischen Implikationen für taiwanesische Klein- und Mittelbetriebe der Druckbranche, Designer und Marken werden differenziert dargestellt – mit konkreten Bezügen zu Ablauf, Kostengrößenordnung und Zeitplanung (Kapitel 5)
Taiwans Druck- und Designbranche besteht vor allem aus kleinen und mittelgroßen Akteuren im Akzidenzdruck und bei Papierverpackungen, mit langen Amortisationszeiten für Investitionen und einer Kundenstruktur, die zwischen lokalen Marken und OEM-Exporten liegt. Diese Strukturmerkmale führen dazu, dass taiwanesische Betriebe im laufenden Materialparadigmenwechsel weder auf eine zu frühe Gerätewette setzen dürfen noch eine zu späte Fähigkeitslücke riskieren können. Für sie zählt jetzt: erst entscheiden, welche Kompetenzen aufgebaut werden müssen, dann den Investitionszeitpunkt festlegen
2. Stand der Literatur und Praxis: drei Achsen, die nebeneinander herlaufen
Die vorhandene Diskussion lässt sich nach drei Brennpunkten ordnen. Zwischen ihnen gibt es echte kognitive Brüche. Dieses Kapitel führt die drei Stränge nacheinander zusammen und stellt am Ende jedes Abschnitts Bezug oder Abstand zur vorliegenden Analyse her
Erster Strang: biomimetische Materialien und hierarchisches Strukturdesign. Gemeinsame Prämisse dieser Arbeiten ist, dass funktionale Materialien in der Natur ihre mechanische Leistung meist über hierarchische Mikrostruktur (hierarchical microstructure) erreichen, nicht über eine einzige homogene Phase. Die genannte Studie nutzt das Seestern-Skelett als biomimetische Vorlage und baut ein dynamisch wasserstoffbrücken-vernetztes Hydrogel-Tintensystem aus hochverestertem Pektin, K⁺ und Chitosan auf [1]. Die Designlogik: dynamische (reversible) Vernetzung liefert Fließfähigkeit während der Extrusion, ionische und polysaccharidische Kettensegmente wirken zusammen und stellen die strukturelle Festigkeit unmittelbar nach der Ablage wieder her. Dieses „weich im Fluss, hart in Ruhe“ ist der Kernwiderspruch jedes extrusionsbasierten Druckmaterials. Der Bezug zur vorliegenden Analyse: Dieser Strang liefert den Existenznachweis, dass ein Material gleichzeitig verarbeitbar und strukturell tragend sein kann. Der Abstand: Der Validierungsraum ist Lebensmittel; die Ergebnisse sind nicht ohne Weiteres auf Verpackungsstrukturen übertragbar, die Transport und Langzeitlagerung standhalten müssen. Diese Außengrenze wird in Kapitel 4 klar markiert
Zweiter Strang: Rheologie und Druckergebnis. Dieser Strang untersucht, wie scherverdünnendes Verhalten (shear thinning) und Fließgrenze (yield stress) die Stabilität und Präzision der extrudierten Form bestimmen. Gemeinsamer Befund: Druckqualität hängt nicht allein von der Geräteauflösung ab, sondern wird gemeinsam durch das rheologische Verarbeitungsfenster und die Druckparameter begrenzt. Wer die rheologischen Grenzen früh in das Design einbezieht, spart später deutlich Versuchskosten. Der industriell übersetzbarste Wert dieses Strangs liegt nicht in einem einzelnen Rezept, sondern in einem Denkrahmen: Materialeigenschaften sind Designrandbedingungen, nicht erst am Ende der Fertigung zu betrachtende Variablen. Der Abstand zur vorliegenden Analyse: Die Adressaten sind meist Technik und F&E. Die Sprache ist noch nicht so übersetzt, dass Design und Vertrieb sie nutzen könnten. Diese Schicht versucht Kapitel 5 nachzuliefern
Dritter Strang: Verpackungsnachhaltigkeit und Kommerzialisierung funktionaler Materialien. Fokus: Monomaterialität (mono-material), biobasierte Beschichtungen und Barriereeigenschaften in der kommerziellen Einführung. Beobachtungen aus der Praxis: Der Wunsch der Marken nach weniger Kunststoff und Monomaterial steigt weiter, aber die Barriereeigenschaften bleiben oft der Engpass. Nanobeschichtungen fordern bestehende Mehrschichtverbunde heraus, und biobasierte Beschichtungen aus Algen werden auf Papierverpackungen erprobt. Der Bezug zur vorliegenden Analyse: Dieser Strang belegt, dass Materialinnovation Verpackungslieferketten tatsächlich umschreibt – das ist keine Theorie. Der Abstand: Die Innovation zielt weiterhin auf „besserer Bedruckstoff“. Die vorliegende Analyse zielt auf „Aufhebung der Trennung zwischen Bedruckstoff und Druckbild“. Die Wirkpfade in der Industrie sind verschieden
Was offen bleibt. Die drei Stränge sind je für sich gereift, ihre Schnittmenge ist dünn. Materialseite spricht nicht über Verpackungslieferketten, Verpackungsseite nicht über das rheologische Fenster, Nachhaltigkeitsseite nicht über strukturelle Integration. Es fehlt eine Debatte über die Schnittstellen: Wenn Druckmaterial zugleich Struktur trägt, wie werden dann Designdatei, Andruck, Druck, Weiterverarbeitung und Konfektionierung neu zugeschnitten? Und wer definiert künftig die „Strukturspezifikation“? Die Analyse setzt genau hier an
3. Kernanalyse I: Die technische Logik hinter „Tinte ist Struktur“
Dieses Kapitel zeigt: Die entscheidende Innovation der biomimetischen Hydrogel-Tinte liegt nicht in den Zutaten, sondern in der Art der Funktionsintegration
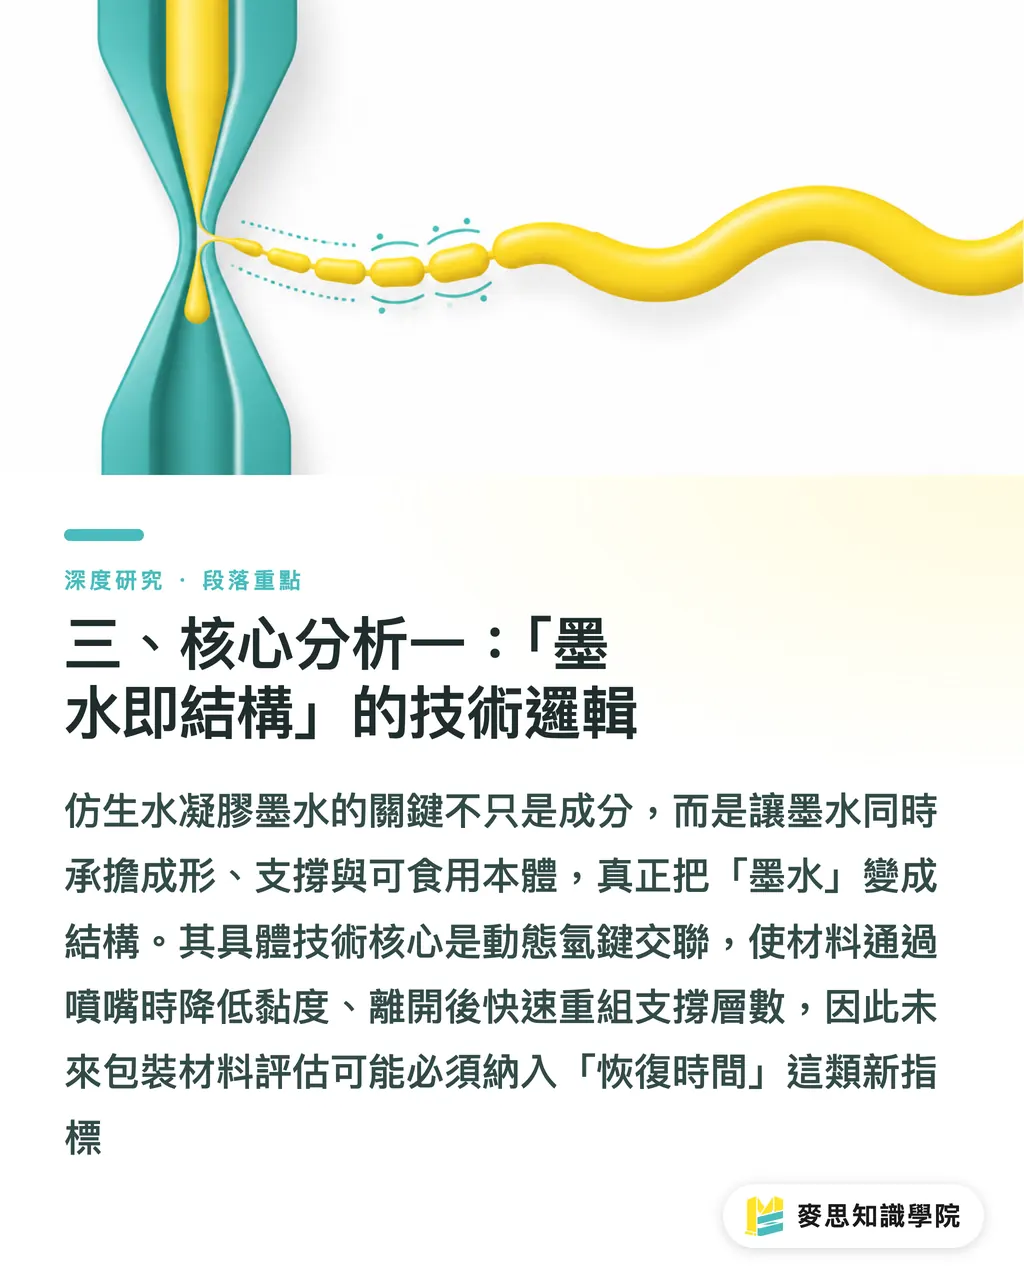
Dynamische Vernetzung löst einen alten Widerspruch. Extrusionsbasiertes Drucken stellt gegenläufige Anforderungen: Beim Durchtritt durch die Düse niedrige Viskosität, um Verstopfen und Scherbeschädigung zu vermeiden; nach der Ablage hohe Strukturfestigkeit, um nachfolgende Schichten zu tragen. Die genannte Studie setzt dazu dynamische Wasserstoffbrücken-Vernetzung (dynamically hydrogen bonded crosslinked) ein [1]. Physikalisch heißt das: Die Bindungen sind reversibel – unter Scherung lösen sie sich, nach Ende der Scherung bilden sie sich neu. Diese unsichtbare, aber mechanisch entscheidende Designentscheidung bedeutet: Die Leistung dieses Materialtyps entsteht aus der zeitabhängigen Rate des Strukturwiederaufbaus, nicht aus einer einzelnen statischen Kennzahl. Für Verpackungsdesigner heißt das: Bei der Bewertung künftiger Druckmaterialien werden Parameter wie „Erholungszeit“ nötig, die auf klassischen Druckfarben-Datenblättern heute nicht vorkommen
Biomimetik liefert die Vorlage für die Strukturanordnung. Die Studie orientiert sich an der hierarchischen Mikrostruktur des Seestern-Skeletts (starfish exoskeleton-like hierarchical microstructure) [1]. Das Seestern-Skelett nutzt mehrskalige Poren und mineralisierte Netzwerke, um bei niedriger Dichte nennenswerte mechanische Leistung zu erreichen. Die Bedeutung dieser biomimetischen Wahl: Der klassische Zielkonflikt der Verpackung – Leichtbau gegen Festigkeit – wird zu einer Frage der Strukturanordnung, nicht des Materialeinsatzes. Die Analyse arbeitet heraus, dass genau dies für das Verpackungsstrukturdesign der entscheidende Punkt ist: Das Limit der Materialreduktion (source reduction) liegt möglicherweise nicht bei „stärkerem Material“, sondern bei der räumlichen Verteilung des bereits eingesetzten Materials
Drei Funktionen überlagern sich in einem Material. Im System der Studie übernimmt die Tinte zugleich Formgebung (Druck), Struktur (Selbsttragfähigkeit) und Produktkörper (essbar) [1]. Die klassische Entsprechung braucht drei getrennte Materialien: Karton oder Folie für die Struktur, Druckfarbe für das Bild, Füllgut als eigenes Thema. Die direkte Folge der Funktionsüberlagerung ist eine kürzere Lieferkette. Der Preis ist eine höhere Spezifikationskomplexität, denn wenn das eine Material versagt, fallen alle drei Funktionen gleichzeitig aus – keine Schicht kann die andere retten. Die Analyse sieht darin den strukturellen Grund, warum diese Technik in der Verpackung deutlich langsamer Einzug halten wird als im Food-Bereich: Das Versagen einer Verpackung trifft die gesamte Logistikkette, die Fehlertoleranz ist weit höher als beim sofort verzehrten Lebensmittel
4. Kernanalyse II: Drei erkennbare Übertragungspfade
Dieses Kapitel überträgt die Materialfortschritte aus dem Food-3D-Printing auf Verpackung und Display und kennzeichnet für jeden Pfad Reife und Risiko
Pfad 1: essbare Displays und Erlebnisverpackung (relativ hohe Reife). Der kürzeste Übertragungsweg führt dorthin, wo das Anwendungsszenario selbst Lebensmittel ist. Das Hydrogel-Tintensystem der genannten Studie hat seine Formgebungsfähigkeit im Food-3D-Printing bereits unter Beweis gestellt [1]. Damit ist „essbares Material druckt eine dreidimensionale Struktur mit klarer Designabsicht“ keine Hypothese mehr. In der Verpackung sind die ersten realistischen Anwendungen Innenauskleidungen, Zwischenlagen und Dekorelemente, die keine Transportlast tragen, sowie Displays auf Messen, Pop-ups und Produktvorstellungen mit kurzer Standzeit. Das Übertragungsrisiko ist hier am geringsten, weil das Material keine Langzeitlagerstabilität mitbringen muss
Pfad 2: Haptik als Druckausgabe (mittlere Reife). In der Praxis beobachten Marken seit Jahren steigende Ansprüche an haptische Erlebnisse bei Verpackungen. Die Verfeinerung von Plastisol-Tinten im Siebdruck ist ein Beispiel. Die Analyse sieht hier und bei der hierarchischen Mikrostruktursteuerung der Hydrogel-Tinte zwei Enden derselben Sache: Der eine Weg treibt die Haptik aus bestehenden Prozessen heraus weiter nach oben, der andere analysiert die Haptik aus der Materialstruktur heraus. Sobald die Mikrostruktur eines Druckmaterials designbar wird, wird „Haptik“ von einer Nachbearbeitungsoption (Prägen, Lackieren, Beflocken) zu einem Ausgabeparameter, der auf der Materialebene spezifizierbar ist. Das Risiko dieses Pfads: Bislang fehlt jeder Beleg, dass ein Hydrogel-System auf nicht-lebensmittelbasierten Bedruckstoffen dieselbe Abrieb- und Witterungsbeständigkeit erreicht
Pfad 3: Integrierte Fertigung von Struktur und Grafik (geringer Reifegrad, hohes Extrapolationsrisiko). Die radikalste Hypothese besagt, dass Verpackungskörper und Oberflächendekor auf derselben Anlage aus einem Material in einem Durchgang entstehen. Dieser Beitrag kennzeichnet dies ausdrücklich als theoretische Extrapolation und nicht als evidenzbasierte Prognose: Das Validierungsfeld bestehender Studien ist das 3D printing von Lebensmitteln, dessen Probenmaßstäbe, Belastungsprofile und Lebenszyklen sich um Größenordnungen von Transportverpackungen unterscheiden [1]. Solange keine Validierungsdaten zu Witterungsbeständigkeit, Stapelfestigkeit und Produktionsgeschwindigkeit vorliegen, entbehrt jede zeitliche Roadmap für diesen Pfad der Grundlage. Unsere Position ist, dass dieser Ansatz auf absehbare Zeit lediglich als Orientierung für F&E-Schwerpunkte dient, nicht aber als Basis für Beschaffungsentscheidungen
Gemeinsame Struktur der drei Pfade. Die Unterschiede lassen sich an drei Achsen festmachen:
・Anforderung an Traglast: Pfad 1 gering, Pfad 2 mittel (nur Oberfläche), Pfad 3 hoch
・Anforderung an Lebensdauer: Pfad 1 in Stunden bis Tagen, Pfad 2 in Monaten, Pfad 3 in Jahren
・Auswirkung auf bestehende Linien: Pfad 1 ist ein neues Angebot, Pfad 2 eine Aufrüstung bestehender Weiterverarbeitung, Pfad 3 ein Linienersatz
Die Analyse sieht in dieser Reihenfolge zugleich die Reihenfolge, in der taiwanesische Betriebe das Thema aufgreifen sollten: beginnen bei einem neuen Angebot, nicht beim Linienersatz
5. Implikationen für Taiwans Druck- und Designbranche
Dieses Kapitel legt für Klein- und Mitteldruckereien, Designer und Marken getrennt dar, was konkret machbar ist. Taiwans Branche besteht vor allem aus kleinen und mittelgroßen Betrieben mit hoher Investitionsempfindlichkeit. Deshalb werden in diesem Kapitel bewusst keine hohen Investitionsempfehlungen ausgesprochen
Für Klein- und Mitteldruckereien: erst rheologische Sprache aufbauen, dann über Anlagen reden. Drei konkrete Schritte:
・Personal: Bestehende Qualitätssicherungsmitarbeiter mit Grundbegriffen zu Scherverdünnung und Fließgrenze schulen. Die Größenordnung sind Kurse und interne Lesegruppen, kein Anlagenkauf. Zeitachse: Quartalsplanung ist ausreichend
・Angebot: Zuerst Auftragsmöglichkeiten für Pfad 1 (Display- und Kurzzeitanwendungen) prüfen. Der Einstieg gelingt über zugekaufte Anlagen oder externe Fertigung, ohne eigene Linie
・Bewertungsmaßstab: Bei jedem Lieferanten-Vorschlag mit dem Etikett „Material ist Struktur“ Daten zu Erholungszeit und Fließgrenze anfordern, nicht nur Produktfotos. Die Analyse sieht in der Fähigkeit, solche Fragen zu stellen, einen direkten Hebel für die Bewertung von Lieferanten-Vorschlägen
Für Designer: Materialrandbedingungen vor das Design ziehen. Im aktuellen Ablauf wird die Machbarkeit meist erst nach der Endgestaltung mit der Druckerei besprochen. Solange Bedruckstoff und Druckfarbe vollständig standardisiert sind, geht das noch. Sobald das Material selbst die Struktur trägt, wird diese Reihenfolge teuer, weil Rückarbeit entsteht. Machbare Anpassung: Bereits in der Angebotsphase eine Material-Machbarkeitsprüfung einplanen. „Hält dieses Material die Form aus?“ und „Lässt sich diese Farbe drucken?“ gehören dann auf dieselbe Ebene. Das kostet kein zusätzliches Budget, sondern nur eine andere Tagesordnung im bestehenden Termin
Für Marken: nach Anwendung entscheiden, nicht nach Schlagwort. Ein häufiger Fehler auf Markenseite ist es, Materialergebnisse, die noch in der Forschungsphase stehen, bereits als beschaffbare Spezifikation zu behandeln. Praktische Entscheidungsregeln:
・Wenn ein einmaliger Auftritt mit visuellem Schock und Erlebnis gefragt ist, lohnt sich die Diskussion über Pfad 1 und kann über ein Projektbudget bewertet werden
・Wenn ein haptisches Upgrade in der Serienverpackung gefragt ist, zuerst bestehende Weiterverarbeitungsverfahren verbessern – Kosten und Zeitplan sind damit deutlich besser steuerbar
・Wenn eine bestehende Strukturverpackung ersetzt werden soll, fehlt derzeit jede Datengrundlage für diese Entscheidung. Dieser Text rät davon ab, das in die Jahresplanung aufzunehmen
Übergreifend: die institutionsfeste Zusammenarbeit an Schnittstellenspezifikationen. Wenn ein Material zugleich Struktur und Bild ist, müssen die Schnittstellen zwischen Design, Druck und Qualitätssicherung neu definiert werden. Ein gangbarer Weg: vor der Druckfreigabe drei Prüfpunkte institutionsfest verankern:
・Erstens: Ist das rheologische Verarbeitungsfenster bestätigt?
・Zweitens: Sind die Ausfallkriterien für die strukturelle Funktion schriftlich definiert?
・Drittens: Ist die Verantwortung für Bild und Struktur vertraglich klar getrennt? Der Wert dieser „drei Schwellen vor der Druckfreigabe“ liegt nicht in zusätzlichen Dokumenten, sondern darin, verdeckte Annahmen aller Beteiligten vor dem Produktionsstart sichtbar zu machen
6. Schlussfolgerungen und Limitationen
Die Forschungsfrage lautet: Welche operativ verwertbaren Implikationen haben Materialfortschritte wie die biomimetische Hydrogel-Tinte für Verpackungs- und Display-Design?
Drei Schlussfolgerungen:
・Erstens: Die Kerninnovation dieses Materialtyps liegt in der Funktionsintegration, nicht in den Zutaten. Die dynamische Wasserstoffbrücken-Vernetzung und das hierarchische Mikrostrukturdesign lassen dieselbe Tinte zugleich Form, Struktur und Produktkörper tragen [1]
・Zweitens: Die Übertragung dieses Paradigmas auf die Verpackung folgt einem klaren Reifegradienten – Displays und Kurzzeitanwendungen stehen am nächsten, tragende Transportverpackungen am weitesten, und Letztere werden derzeit nicht durch Belege gestützt
・Drittens: Für taiwanesische Klein- und Mittelbetriebe im Druck- und Designbereich liegt die sinnvolle Investition in dieser Phase in rheologischer Sprache und grenzüberschreitenden Abstimmungsprozessen, nicht in Anlagen
Limitationen:
・Eins: Datenabdeckung. Es steht nur eine einzige erstklassige Materialstudie als Primärquelle zur Verfügung, und deren Validierungsraum ist Food-3D-Printing [1]. Eine einzelne Studie trägt keine starke Aussage über einen gesamten Materialtrend. Deshalb werden in den Kapiteln 3 und 4 die meisten Folgerungen ausdrücklich als Autorenanalyse gekennzeichnet. Darüber hinaus lagen der Analyse die vollständigen experimentellen Daten der Studie nicht vor (keine konkreten Intervalle der rheologischen Parameter, keine mechanischen Prüfwerte der Muster). Alle zahlenbezogenen Diskussionen erfolgen daher auf Mechanismus-Ebene, nicht auf Zahlen-Ebene
Limitation zwei: Übertragungsgrenzen. Der Sprung vom Food-3D-Printing zur Verpackung überschreitet mindestens drei nicht validierte Dimensionen: Lebensdauer (Stunden bis Jahre), Beanspruchung (Selbsttragfähigkeit bis Stapellast im Transport) und Umweltbeständigkeit (Innenraum, sofort, bis klimacrossende Logistik). Die Diskussion zu Pfad 3 in Kapitel 4 ist ausdrücklich als Folgerung gekennzeichnet. Wer die vorliegende Analyse für Beschaffungs- oder Linienentscheidungen nutzt, überschreitet den durch die Belege gedeckten Rahmen
Limitation drei: Regionalität der Branchendaten. Die Aussagen zur taiwanesischen Branchenstruktur (Dominanz kleiner und mittelgroßer Betriebe, hohe Investitionsempfindlichkeit) stammen aus der Praxisbeobachtung, nicht aus einer systematischen statistischen Erhebung. Ihre Repräsentativität ist nicht durch Stichproben gesichert
Weiterführende Forschung (konkret umsetzbar):
・Kontrollversuche zur Haftung und Witterungsbeständigkeit des Hydrogel-Tintensystems auf nicht-lebensmittelbasierten Bedruckstoffen, um die zentrale Lücke von Pfad 2 zu schließen
・Ein domänenübergreifendes Glossar, das rheologische Parameter (Scherverdünnung, Fließgrenze, Erholungszeit) auf die bestehende QS-Sprache der Druckbranche abbildet und so die Übersetzungskosten senkt
・Eine Fallstudie zu ein bis zwei Projekten aus Pfad 1 (Displayanwendungen), die Kostenstruktur und Fehlermodi dokumentiert – als Grundlage für spätere quantitative Forschung
Zusammenfassung der Kernaussagen
Die Kerninnovation der biomimetischen Hydrogel-Tinte liegt in der Funktionsintegration, nicht in den Zutaten: dynamische Wasserstoffbrücken-Vernetzung lässt dasselbe Material zugleich Form, Struktur und Produktkörper tragen [1]
Die Übertragung von „Tinte ist Struktur“ folgt einem Reifegradienten: Displays und Kurzzeitanwendungen stehen am nächsten, Serientransportverpackungen am weitesten – Letztere werden derzeit nicht durch Belege gestützt
Die industrielle Bedeutung der seesternskelettartigen hierarchischen Mikrostruktur liegt darin, dass das Limit der Verpackungsreduktion möglicherweise in der räumlichen Anordnung des Materials liegt, nicht in der Festigkeit des Materials selbst
Für taiwanesische Klein- und Mitteldruckereien ist die sinnvolle Investition in dieser Phase der Aufbau rheologischer Begriffe und QS-Maßstäbe, kein Anlagenkauf
Bei der Bewertung von Lieferanten-Vorschlägen mit dem Etikett „Material ist Struktur“ sind Fließgrenze und Strukturerholungszeit als Daten anzufordern, nicht allein Produktfotos
Weiterführende Überlegungen
Für die Druckfertigung heißt das Pragmatische derzeit: rheologische Parameter in bestehende QS-Systeme nachrüsten. Sobald Lieferanten mit „Scherverdünnung“ für Materialien werben, verschiebt sich die Verhandlungsposition, sobald die Druckerei die richtigen Daten nachfragen kann. Auf Designseite muss die Materialmachbarkeit von einer Bestätigung nach der Endgestaltung zu einer Designvariablen in der Angebotsphase werden – das ist eine Ablaufanpassung, kein Budgetthema. Der Einstiegspunkt für KI liegt in der Vorhersage der Wechselwirkung zwischen rheologischem Fenster und Druckparametern: Diese mehrfaktorielle Optimierung hat eine klare Datenstruktur, hohe Versuchskosten und ist genau das richtige Spielfeld für modellgestützte Verfahren – vorausgesetzt, die Industrie baut zuerst einen nutzbaren Parameterdatensatz auf. In Taiwan fehlt dieser derzeit. Für SaaS lohnt der Blick auf eine klaffende Lücke: Werkzeuge für die Zusammenarbeit an „Strukturspezifikationen“. Bestehende Druckfreigabesysteme verwalten Farbe und Layout; kein Werkzeug behandelt die Frage „Was ist das Ausfallkriterium dieser Struktur, und wer haftet?“. Zwei offene Fragen: Für nicht-lebensmittelbezogene Szenarien fehlen weiterhin Witterungs- und Haftungsdaten zu Hydrogel-Systemen. Zwischen der rheologischen Materialsprache und der QS-Sprache des Drucks fehlt eine verbindliche Gegenüberstellung – die Übersetzungskosten sind hoch genug, um jede Einführung auszubremsen
Literaturverzeichnis
[1] Fu, Gao, Zhang (2027). Structurally biomimetic design of a high-methoxyl pectin-K+-chitosan dynamically hydrogen bonded crosslinked hydrogel ink with a starfish exoskeleton-like hierarchical microstructure for food 3D printing. Food Hydrocolloids. DOI: 10.1016/j.foodhyd.2026.113150
FAQ
- Was ist biomimetische Hydrogel-Tinte – und worin unterscheidet sie sich von herkömmlicher Druckfarbe?
- Biomimetische Hydrogel-Tinte (biomimetic hydrogel ink) ist ein fließfähiges Material, das eine biologische Struktur als Designvorlage nutzt, extrudiert Schicht für Schicht aufgebaut werden kann und seine Form selbst hält. Der größte Unterschied zu klassischer Druckfarbe: Sie übernimmt zugleich Form- und Strukturfunktion und ist nicht nur farbgebend auf einem vorhandenen Bedruckstoff [1]
- Lässt sich dieses Material heute schon in Verpackungen einsetzen?
- Derzeit nein. Der publizierte Validierungsraum ist Food-3D-Printing; die Lebensdauer der Muster liegt im Bereich von Stunden bis Tagen. Transportverpackungen müssen dagegen Stapeldruck und Langzeitlagerung aushalten [1]. Dem Einsatz am nächsten sind Displays, Innenauskleidungen und kurzzeitige Erlebnisanwendungen
- Was sind Scherverdünnung und Fließgrenze – und warum sollte die Druckbranche sie kennen?
- Scherverdünnung (shear thinning) bedeutet, dass die Viskosität eines Materials unter Scherung sinkt. Die Fließgrenze (yield stress) ist die Mindestkraft, die nötig ist, damit das Material zu fließen beginnt. Beide Parameter bestimmen gemeinsam, ob ein extrudiertes Druckmaterial „weich genug durch die Düse“ und „hart genug nach der Ablage“ ist. Sie sind das Kernkriterium für die Bewertung dieser Materialien – und die Fragen, die sich beim Verhandeln mit Lieferanten lohnen
- Womit sollten taiwanesische Klein- und Mitteldruckereien derzeit investieren?
- Die Analyse sieht die sinnvolle Investition in dieser Phase in der Schulung der Mitarbeitenden in rheologischen Grundbegriffen und im Aufbau von QS-Maßstäben. Die Größenordnung sind Kurse und interne Lesegruppen, kein Anlagenkauf. Für eine Amortisationsrechnung bei Anlagen fehlt es an Branchen-Belegen
- Welchen praktischen Impuls für die Verpackung liefert die biomimetische Orientierung am Seestern-Skelett?
- Das Seestern-Skelett erreicht seine mechanische Leistung bei niedriger Dichte durch mehrskalige Porenstrukturen [1]. Der Impuls für die Verpackung: Das Limit der Materialreduktion liegt möglicherweise darin, wie das Material im Raum angeordnet ist – nicht allein darin, ein stärkeres Material zu suchen
Verwandte Artikel
Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken