
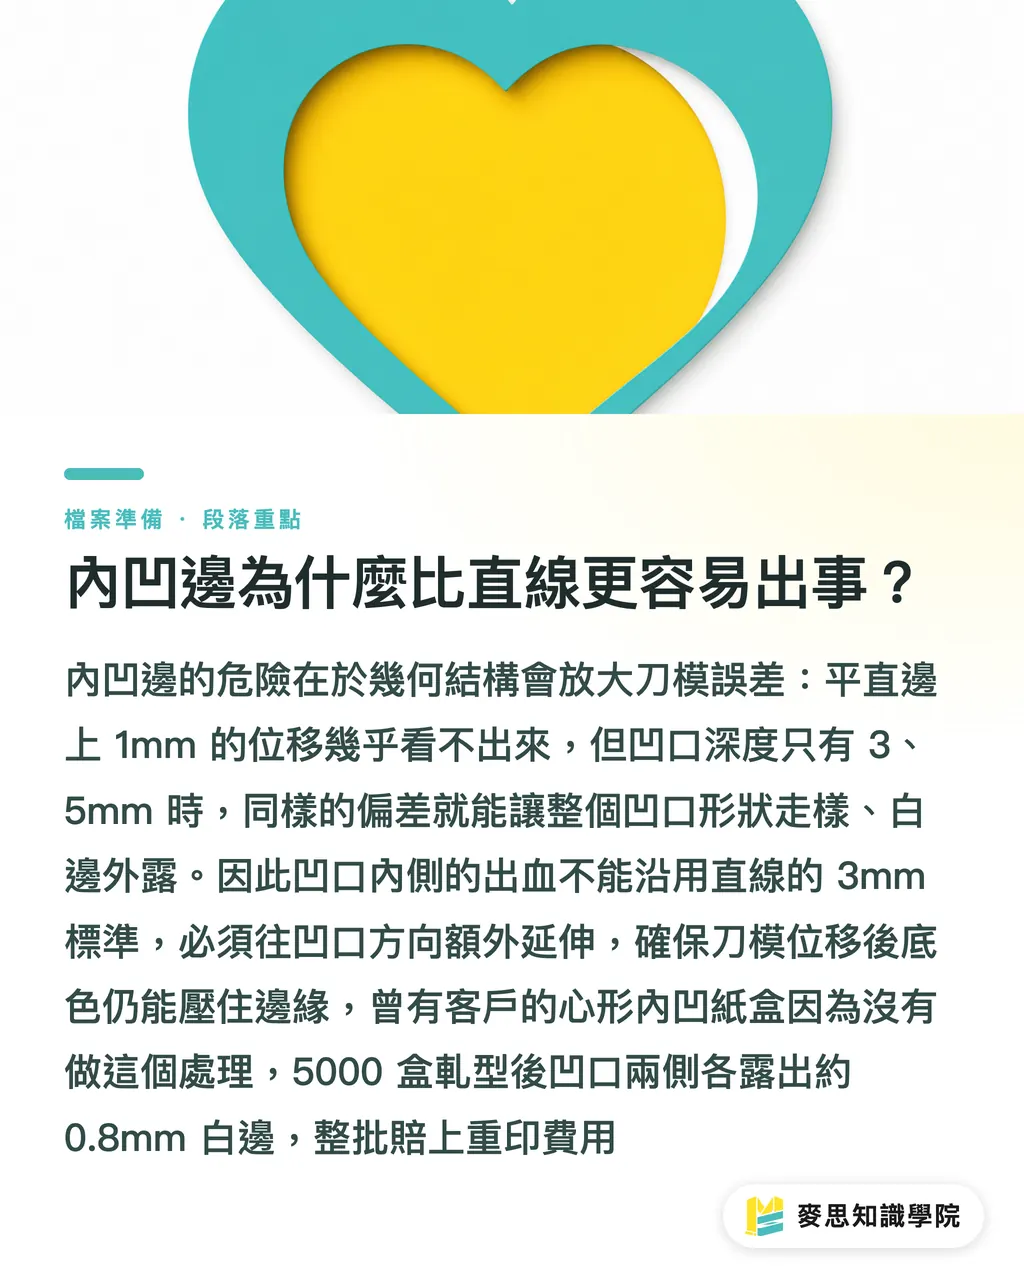
Warum machen konkave Kanten schneller Probleme als gerade Linien?
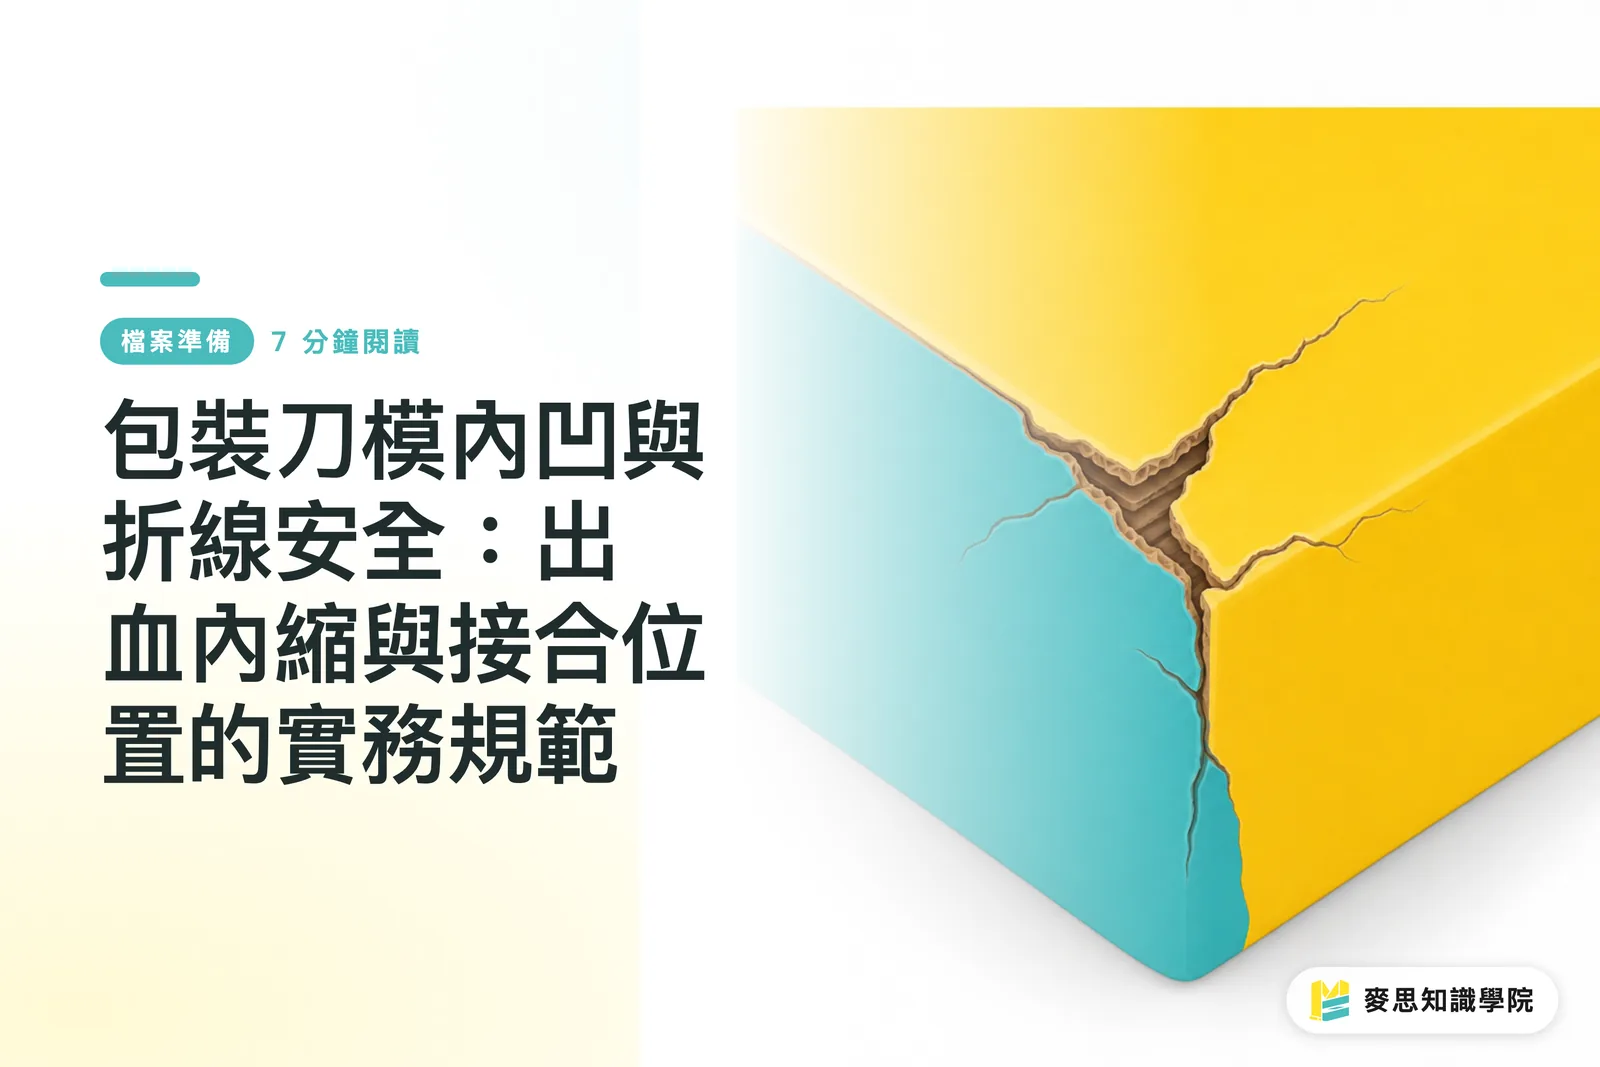
Zuerst ein Grundsatz: Eine Abweichung der Stanzform fällt an einer geraden Kante höchstens als „ein bisschen versetzt“ auf. An einer konkaven Kante verschiebt dieselbe Abweichung aber die Position der Aussparung, legt weiße Ränder frei und kann im schlimmsten Fall dazu führen, dass der Karton an der Ecke einreißt
Das ist nicht übertrieben. Es ist ein geometrischer Verstärkungseffekt der Konstruktion
Bei Verpackungsdruck liegt die übliche Passertoleranz beim Stanzen ungefähr zwischen ±0.5 und ±1mm. Präzise Stanzmaschinen schaffen engere Werte, aber Maschinenzustand, Feuchtegehalt des Kartons sowie Temperatur und Luftfeuchtigkeit in der Produktion beeinflussen das tatsächliche Ergebnis. An einer geraden Kante nimmt das Auge diese Abweichung kaum wahr. Hat eine innenliegende Aussparung aber nur 3-5mm Tiefe, verändert eine Verschiebung von 1mm praktisch die gesamte Form der Aussparung
Darum darf man den Anschnitt an konkaven Kanten nicht einfach nach dem Schema „wie bei geraden Linien 3mm“ anlegen. Auf der Innenseite der Aussparung muss der Anschnitt weiter in Richtung der Vertiefung geführt werden, damit die Grundfarbe den Rand auch dann noch abdeckt, wenn die Stanzform leicht wandert. Für hervorstehende Eckpunkte gilt dasselbe: Ist der Eckenradius zu klein, entsteht durch das Stanzmesser ein Spannungspunkt im Karton, der beim späteren Transport zum Ausgangspunkt eines Risses werden kann
Der typischste Fehler, den ich gesehen habe: Ein Kunde brachte eine Charge Kosmetik-Faltschachteln mit einer herzförmigen Einbuchtung als Markenmerkmal auf der Front. In der Druckdatei waren um die Aussparung herum nur die üblichen 3mm Anschnitt angelegt, ohne zusätzliche Ausdehnung nach innen. Nach dem Stanzen standen links und rechts der Aussparung jeweils etwa 0.8mm weiße Kante. 5000 Schachteln mussten inklusive Weiterverarbeitung neu produziert werden
Wie muss Anschnitt an Rilllinien zurückgenommen werden?
Das Problem an Rilllinien ist ein anderes als bei konkaven Kanten. Meist fehlt nicht Anschnitt, sondern der Anschnitt läuft über die Rilllinie auf die andere Fläche
Eine Faltschachtel liegt offen als flacher Nutzen vor. Nach dem Falten müssen die Motive der einzelnen Flächen sauber zueinander passen. Wenn Grundfarbe oder Motiv zu weit über die Rilllinie hinauslaufen, erscheint nach dem Falten an der Kante der gegenüberliegenden Fläche eine Farbe, die dort nicht hingehört. Das ergibt einen Farbstreifen an der Schachtelkante und sieht billig aus
In der Praxis reicht es, wenn der Anschnitt auf beiden Seiten jeweils bis zur Rilllinie geführt wird. Anders gesagt: Die Anschnittfläche sollte die Rilllinie nicht überschreiten. Manche Betriebe arbeiten noch konservativer und stoppen 1mm vor der Rilllinie. Das eignet sich für Kartonqualitäten mit geringerer Falzgenauigkeit, etwa bei hohem Recyclingfaseranteil oder großen Dickentoleranzen
Ein Detail wird oft übersehen: Wichtige Texte, Logos und Barcodes brauchen mindestens 4-5mm Sicherheitsabstand zur Rilllinie. Nach dem Falten verschieben sich die beiden Kartonflächen wegen der Materialstärke leicht gegeneinander, in der Branche spricht man von Materialstärkenausgleich. Bei starkem Karton ab 350g kann diese Verschiebung 1-1.5mm erreichen. Wer den Markennamen direkt an die Rillkante setzt, bekommt nach dem Falten ein sichtbar schiefes Ergebnis
MINDS berechnet bei kundenspezifischen Verpackungen den Falzausgleich für jede Kartonstärke neu. Genau diesen Punkt sollte man vor der Vergabe mit der Druckerei sauber klären
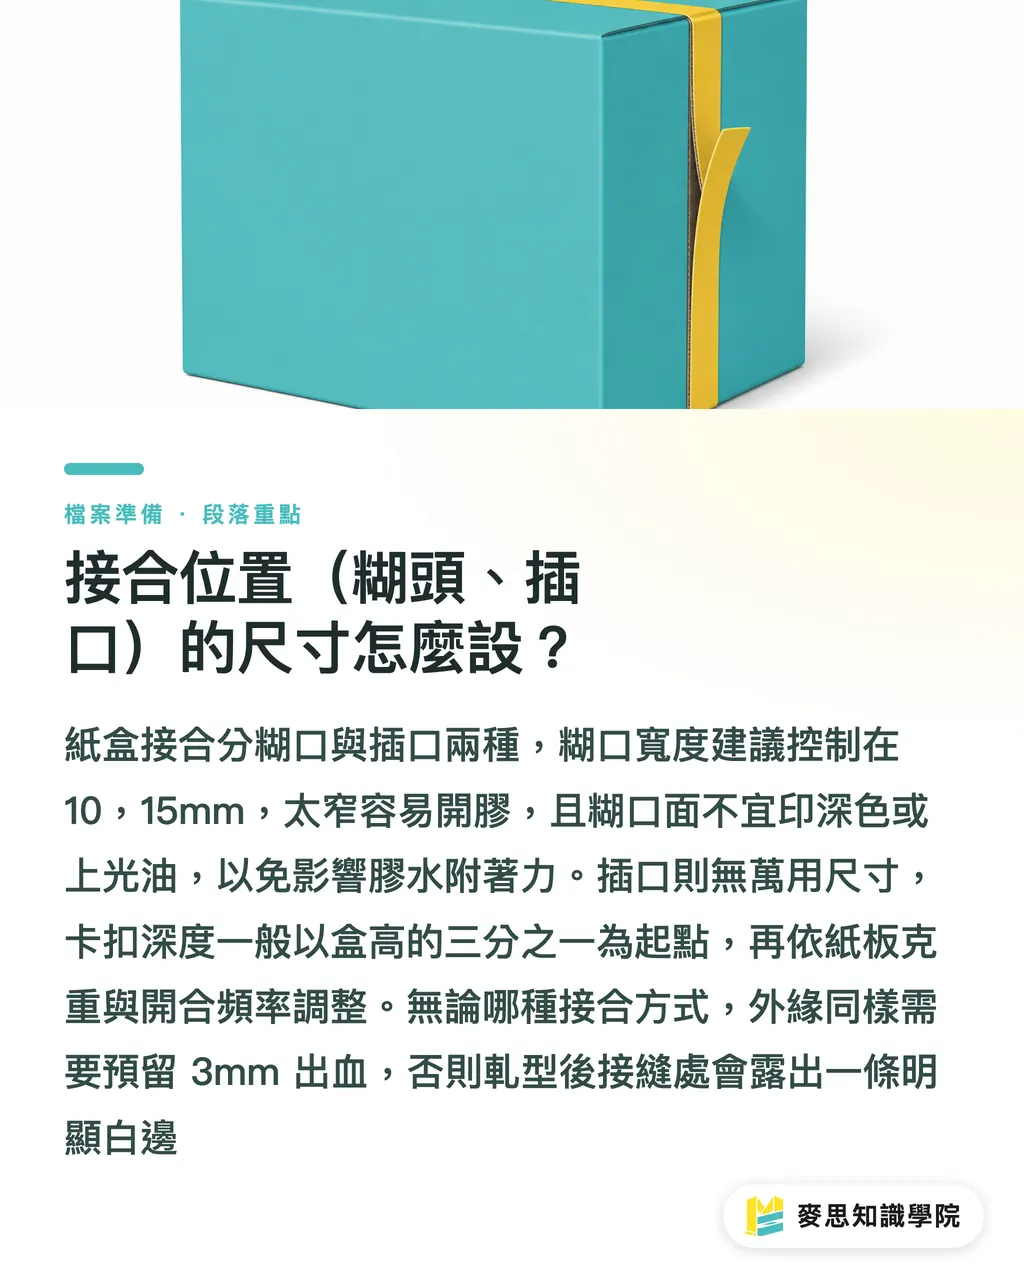
Wie legt man Verbindungsstellen wie Klebelasche und Einstecklasche an?
Bei Faltschachteln gibt es grob zwei Arten von Verbindungen: Klebelaschen, die mit Leim fixiert werden, und Einstecklaschen, die ohne Klebstoff ineinandergreifen. Die Anforderungen an die Reinzeichnung unterscheiden sich deutlich
Die Standardbreite einer Klebelasche liegt meist bei 10-15mm. Diese Breite gibt der Leimdüse einer automatischen Faltschachtel-Klebemaschine genug Arbeitsfläche:
・Zu schmal, also unter 8mm: Die Maschine klebt leichter versetzt, die Klebung kann aufgehen
・Zu breit: Es wird Material verschwendet. Wenn die Klebelasche nach dem Falten auf das Druckmotiv drückt, leidet außerdem die Optik
・Druck auf der Klebelaschenfläche: Am besten frei lassen oder nur einen hellen Fond drucken. Dunkle Vollflächen und Lackschichten verringern beide die Haftung zwischen Leim und Kartonfasern. Nach einiger Nutzungszeit geht die Klebung dann leichter auf
Die Konstruktion von Einstecklaschen hängt noch stärker von Steifigkeit und Stärke des Kartons ab. Eine universelle Größe gibt es nicht. Ist die Verriegelungslänge der Einstecklasche im Verhältnis zur Seitenwandhöhe zu kurz, sitzt sie locker. Ist sie zu lang, wird der Einschubwiderstand so hoch, dass der Karton beschädigt werden kann. Als Ausgangspunkt setzt man die Einstecktiefe oft auf etwa ein Drittel der Schachtelhöhe, aber Grammatur, Konstruktionsform und Öffnungsfrequenz müssen mitgedacht werden
Noch ein häufig vergessenes Detail: Auch die Außenkanten von Klebe- und Einstecklaschen brauchen Anschnitt, standardmäßig 3mm. Sonst bleibt nach dem Stanzen genau dort eine weiße Kante stehen, die nach dem Zusammenfügen an der Außenkante der Schachtel klar sichtbar ist
Wie beeinflussen Heißfolienprägung und Lack die Sicherheit der Stanzkonstruktion?
Weiterverarbeitung ist eine Risikoschicht, die in der Druckvorstufe von Verpackungen besonders leicht übersehen wird
Heißfolienprägung erfolgt lokal unter hoher Temperatur und hohem Druck, meist im Bereich von 80-120°C. Dabei erwärmt sich der Karton punktuell, was die lokalen Maße leicht verändern kann. Liegt die Prägefläche zu nah an einer Rilllinie, also unter 3mm Abstand, kann die Prägetiefe dieser Rillung nach dem Heißpressen ungleichmäßig werden. Beim Falten entstehen dann schnell unregelmäßige Knickkanten
Ich hatte einmal ein Projekt für eine Tee-Geschenkbox. Die Front war großflächig heißfoliengeprägt, der Rand der Prägung lag nur 2mm von der oberen Rilllinie entfernt. Nach dem Prägen war die Rillung in diesem Bereich fast verschwunden. Beim Schließen suchte sich der Karton entlang der Prägekante seinen eigenen „leichtesten Biegepunkt“, und der Deckel bekam einen deutlich unregelmäßigen Schrägknick. Die Prägekante wurde neu angelegt und um 4mm zurückgenommen. Damit war das Problem gelöst
Auch bei partiellem Spot UV muss man aufpassen: Der Lackfilm hat eine eigene Schichtdicke. Liegt die Kante des Spot-UV-Lacks genau auf der Rilllinie, entsteht nach dem Falten an diesem Übergang zwischen dick und dünn eine sichtbare Erhebung, die je nach Lichteinfall klar zu sehen ist
Praxisregel:
・Kanten von Heißfolienprägung und Spot UV mindestens 3mm von Rilllinien entfernt halten
・Mindestens 2mm Abstand zur Stanz- beziehungsweise Schnittlinie einhalten. Gemeint ist hier die Grenze des Motivs oder der Veredelung, nicht die Anschnittlinie selbst
・Wenn die Klebefläche lackiert wurde, muss der Hersteller vorab informiert werden, damit eine passende Leimrezeptur gewählt werden kann
Wie hält man diese Fehler systematisch vor dem Druck ab?
Die meisten dieser Probleme entstehen nicht, weil Designer sie nicht verstehen. Sie entstehen, weil die Prüfung der Stanzsicherheit kein fester Kontrollpunkt im Reinzeichnungsprozess ist. Die Drei-Stufen-Logik von MINDS (MS, hochwertiger voll kundenspezifischer Akzidenzdruck) lässt sich direkt auf Verpackungsdaten übertragen:
・Erste Stufe: Ebenentrennung prüfen: Stanzlinien, Rilllinien, Anschnittlinien und Sicherheitslinien liegen auf getrennten Ebenen, sind eindeutig benannt und nicht mit dem Druckmotiv vermischt
・Zweite Stufe: Sicherheitsabstände selbst prüfen: Alle wichtigen Elemente wie Text, Logo, Barcode und Veredelungskanten liegen mindestens 4mm von Rilllinien und mindestens 3mm von Schnittlinien entfernt. Anschnitt an konkaven Kanten wird zusätzlich in Richtung der Aussparung erweitert. Die Klebefläche enthält keine dunklen Druckflächen und keinen Lack
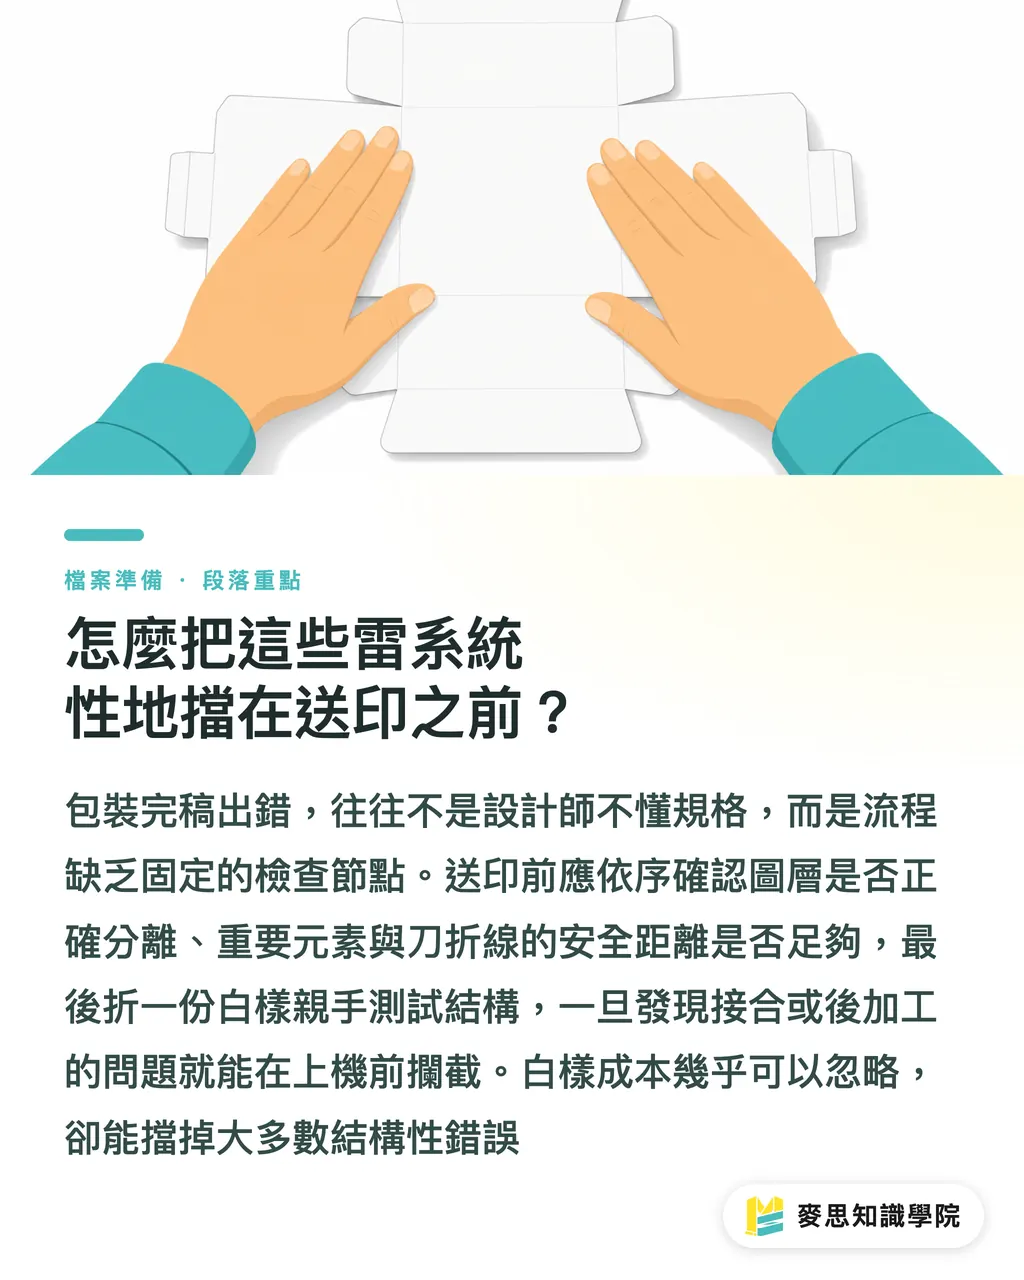
・Dritte Stufe: Physisches Muster prüfen: Bei komplexen Faltschachtel-Konstruktionen wird vor der Produktion ein Weißmuster erstellt, als Blankomuster oder Digitaldruck. Es wird einmal real gefaltet, gesteckt und geklebt, um zu prüfen, ob die Verbindung hält, die Rilllinien sauber laufen und die Veredelungskanten sicher liegen
Die Kosten für ein Weißmuster sind fast zu vernachlässigen, aber es fängt die meisten Konstruktionsfehler ab. Wenn Designer eine Schachtel einmal selbst falten und kleben, lernen sie schneller als aus jedem technischen Datenblatt
Wer unsicher ist, ob seine Reinzeichnungsdaten produktionstauglich sind, kann vor dem Druck das Beratungsteam der Mai Strategy Wissensakademie einbeziehen und die Stanzkonstruktion einmal prüfen lassen
Kurz zusammengefasst
・Anschnitt an konkaven Kanten darf nicht nach dem Standard für gerade Linien angelegt werden. Auf der Innenseite der Aussparung braucht es zusätzliche Ausdehnung in Richtung der Vertiefung, weil Stanzabweichungen an Aussparungen geometrisch verstärkt sichtbar werden
・Der Anschnitt auf beiden Seiten einer Rilllinie sollte jeweils an der Rilllinie enden. Über die Rilllinie laufender Anschnitt ist ein häufiger Reinzeichnungsfehler und zeigt nach dem Falten an der Kante eine Farbe, die dort nicht hingehört
・Wichtige Texte und Logos brauchen mindestens 4mm Sicherheitsabstand zur Rilllinie. Bei starkem Karton ab 350g muss der Materialstärkenausgleich zusätzlich berücksichtigt werden, sonst wird die visuelle Verschiebung nach dem Falten deutlich
・Klebelaschenflächen sollten keine dunklen Druckflächen und keinen Lack tragen. Die Haftung des Leims nimmt auf Farbschichten und Lackschichten ab, nach Gebrauch kann die Klebung leichter aufgehen
・Kanten von Heißfolienprägung und Spot UV sollten mindestens 3mm von Rilllinien entfernt liegen, sonst können Hitze, Druck oder Schichtdickenunterschiede die Rillung verfälschen
Weitergedacht
Probleme in der Verpackungs-Reinzeichnung haben fast immer ein gemeinsames Merkmal: Der Designer betrachtet eine flache Stanzzeichnung, geprüft wird am Ende aber ein dreidimensionales Objekt. Dieser Perspektivwechsel ist an konkaven Kanten, Rilllinien und Verbindungsstellen besonders deutlich. Wirkliche Fehlervermeidung heißt nicht, eine Spezifikationstabelle an die Wand zu hängen. Sie heißt, die Prüfung der Sicherheitsabstände fest in den Arbeitsablauf einzubauen und das physische Weißmuster zur Standardprozedur zu machen, nicht zu einer optionalen Sparmaßnahme. Wenn ein Projekt komplexe konkave Formen oder Weiterverarbeitung wie Heißfolienprägung und Spot UV enthält, lohnt sich vor dem Druck eine zusätzliche Prüfung der Stanzkonstruktion. Diese Zeit am Anfang ist deutlich billiger als eine Reklamation mit Neudruck nach der Auslieferung
FAQ
- Wie viel Anschnitt braucht eine konkave Kante bei einer Faltschachtel?
- Bei konkaven Kanten reichen die üblichen 3mm nicht aus. Auf der Innenseite der Aussparung muss der Anschnitt in Richtung der Vertiefung weitergeführt werden, damit auch bei einer Stanzabweichung von ±1mm keine weiße Kante sichtbar wird. Je flacher die Aussparung und je größer der zulässige Versatz im Verhältnis dazu, desto großzügiger muss der Anschnitt angelegt werden
- Wie weit müssen Logo oder Text mindestens von einer Rilllinie entfernt sein?
- Mindestens 4mm. Bei starkem Karton ab 350g sind 5mm empfehlenswert, weil sich die beiden Flächen nach dem Falten durch die Materialstärke gegeneinander verschieben. Werden wichtige Elemente zu nah an die Rilllinie gesetzt, wirken sie nach dem Falten sichtbar zu einer Seite versetzt
- Warum sollte die Klebelasche nicht dunkel bedruckt oder vollflächig lackiert werden?
- Die Klebelasche ist die Leimfläche. Farbschichten, besonders dunkle Vollflächen, und Lackfilme verhindern den direkten Kontakt zwischen Leim und Kartonfasern. Dadurch sinkt die Klebkraft, und nach einiger Nutzungszeit kann die Klebung aufgehen. Die Klebelasche sollte frei bleiben oder höchstens mit einem hellen Fond bedruckt werden
- Was passiert, wenn Heißfolienprägung zu nah an einer Rilllinie liegt?
- Heißfolienprägung arbeitet mit hoher Temperatur von 80-120°C und hohem Druck. Durch die lokale Erwärmung des Kartons können Tiefe und Position der Rillung beeinflusst werden. Nach dem Falten entstehen dann leicht unregelmäßige Knickkanten, in der Branche oft als unsaubere oder schwache Rillung beschrieben. Die Prägekante sollte mindestens 3mm Abstand zur Rilllinie haben
- Gibt es eine einfache Methode, um komplexe Faltschachtel-Daten selbst zu prüfen?
- Ein Weißmuster ist der direkteste Weg. Man stanzt die Konstruktion aus weißem Karton, faltet sie, steckt sie zusammen und klebt sie einmal real. So lassen sich Rillgenauigkeit, Verbindungsstärke und die Sicherheit von Veredelungskanten prüfen. Die Kosten sind fast zu vernachlässigen, aber die meisten Konstruktionsfehler werden dadurch abgefangen
Verwandte Artikel

Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Imposition calculator and preflight file check — free prepress tools, right in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken